背景:客户原有独立碗装灌装机 + 转盘式气调封碗机,链板输送连线;多 SKU 小碗菜,规格频繁切换:170mmPP 圆碗(350g 扣肉)、140mm 铝箔碗(220g 小碗菜)、120mmPP 小碗(150g 酱料碗);旧状态:一次换产 60~90min,试机废品多,连线接口经常卡碗、灌封节拍不匹配。 痛点:
- 封碗机需要拆整套模具、调热封头;
- 灌装机出料护栏、定位挡块全部人工微调;
- 封口温度 / 压力 / 气调参数靠操作工经验试,每次都要多试十几碗;
- 两台设备无配方存储,换型后同步互锁、输送速度重新调试;
- 换产时才去拿模具、找膜卷,停机等待时间长。
改造方案(SMED 快速换产,含连线联动)
1. 硬件改造
1)封碗机:快锁模块化模具,快拆热封模 + 定位模,无需扳手;不同碗型模具做编号、专用存放台车;
2)连线输送链板:护栏采用手轮快调标尺式护栏,每个碗型刻固定刻度,不再现场反复试调;
3)灌装机出料定位挡块:快插式定位块,一键拆装;
4)封碗机膜架:快换膜卷夹具,不同碗型膜卷预裁、预装在备用料架;
5)整线 PLC 增加产品配方存储:每个 SKU 一套参数(灌装量、输送速度、封碗温度、保压时间、气调比例、光电延时、主从同步速度),一键调用。
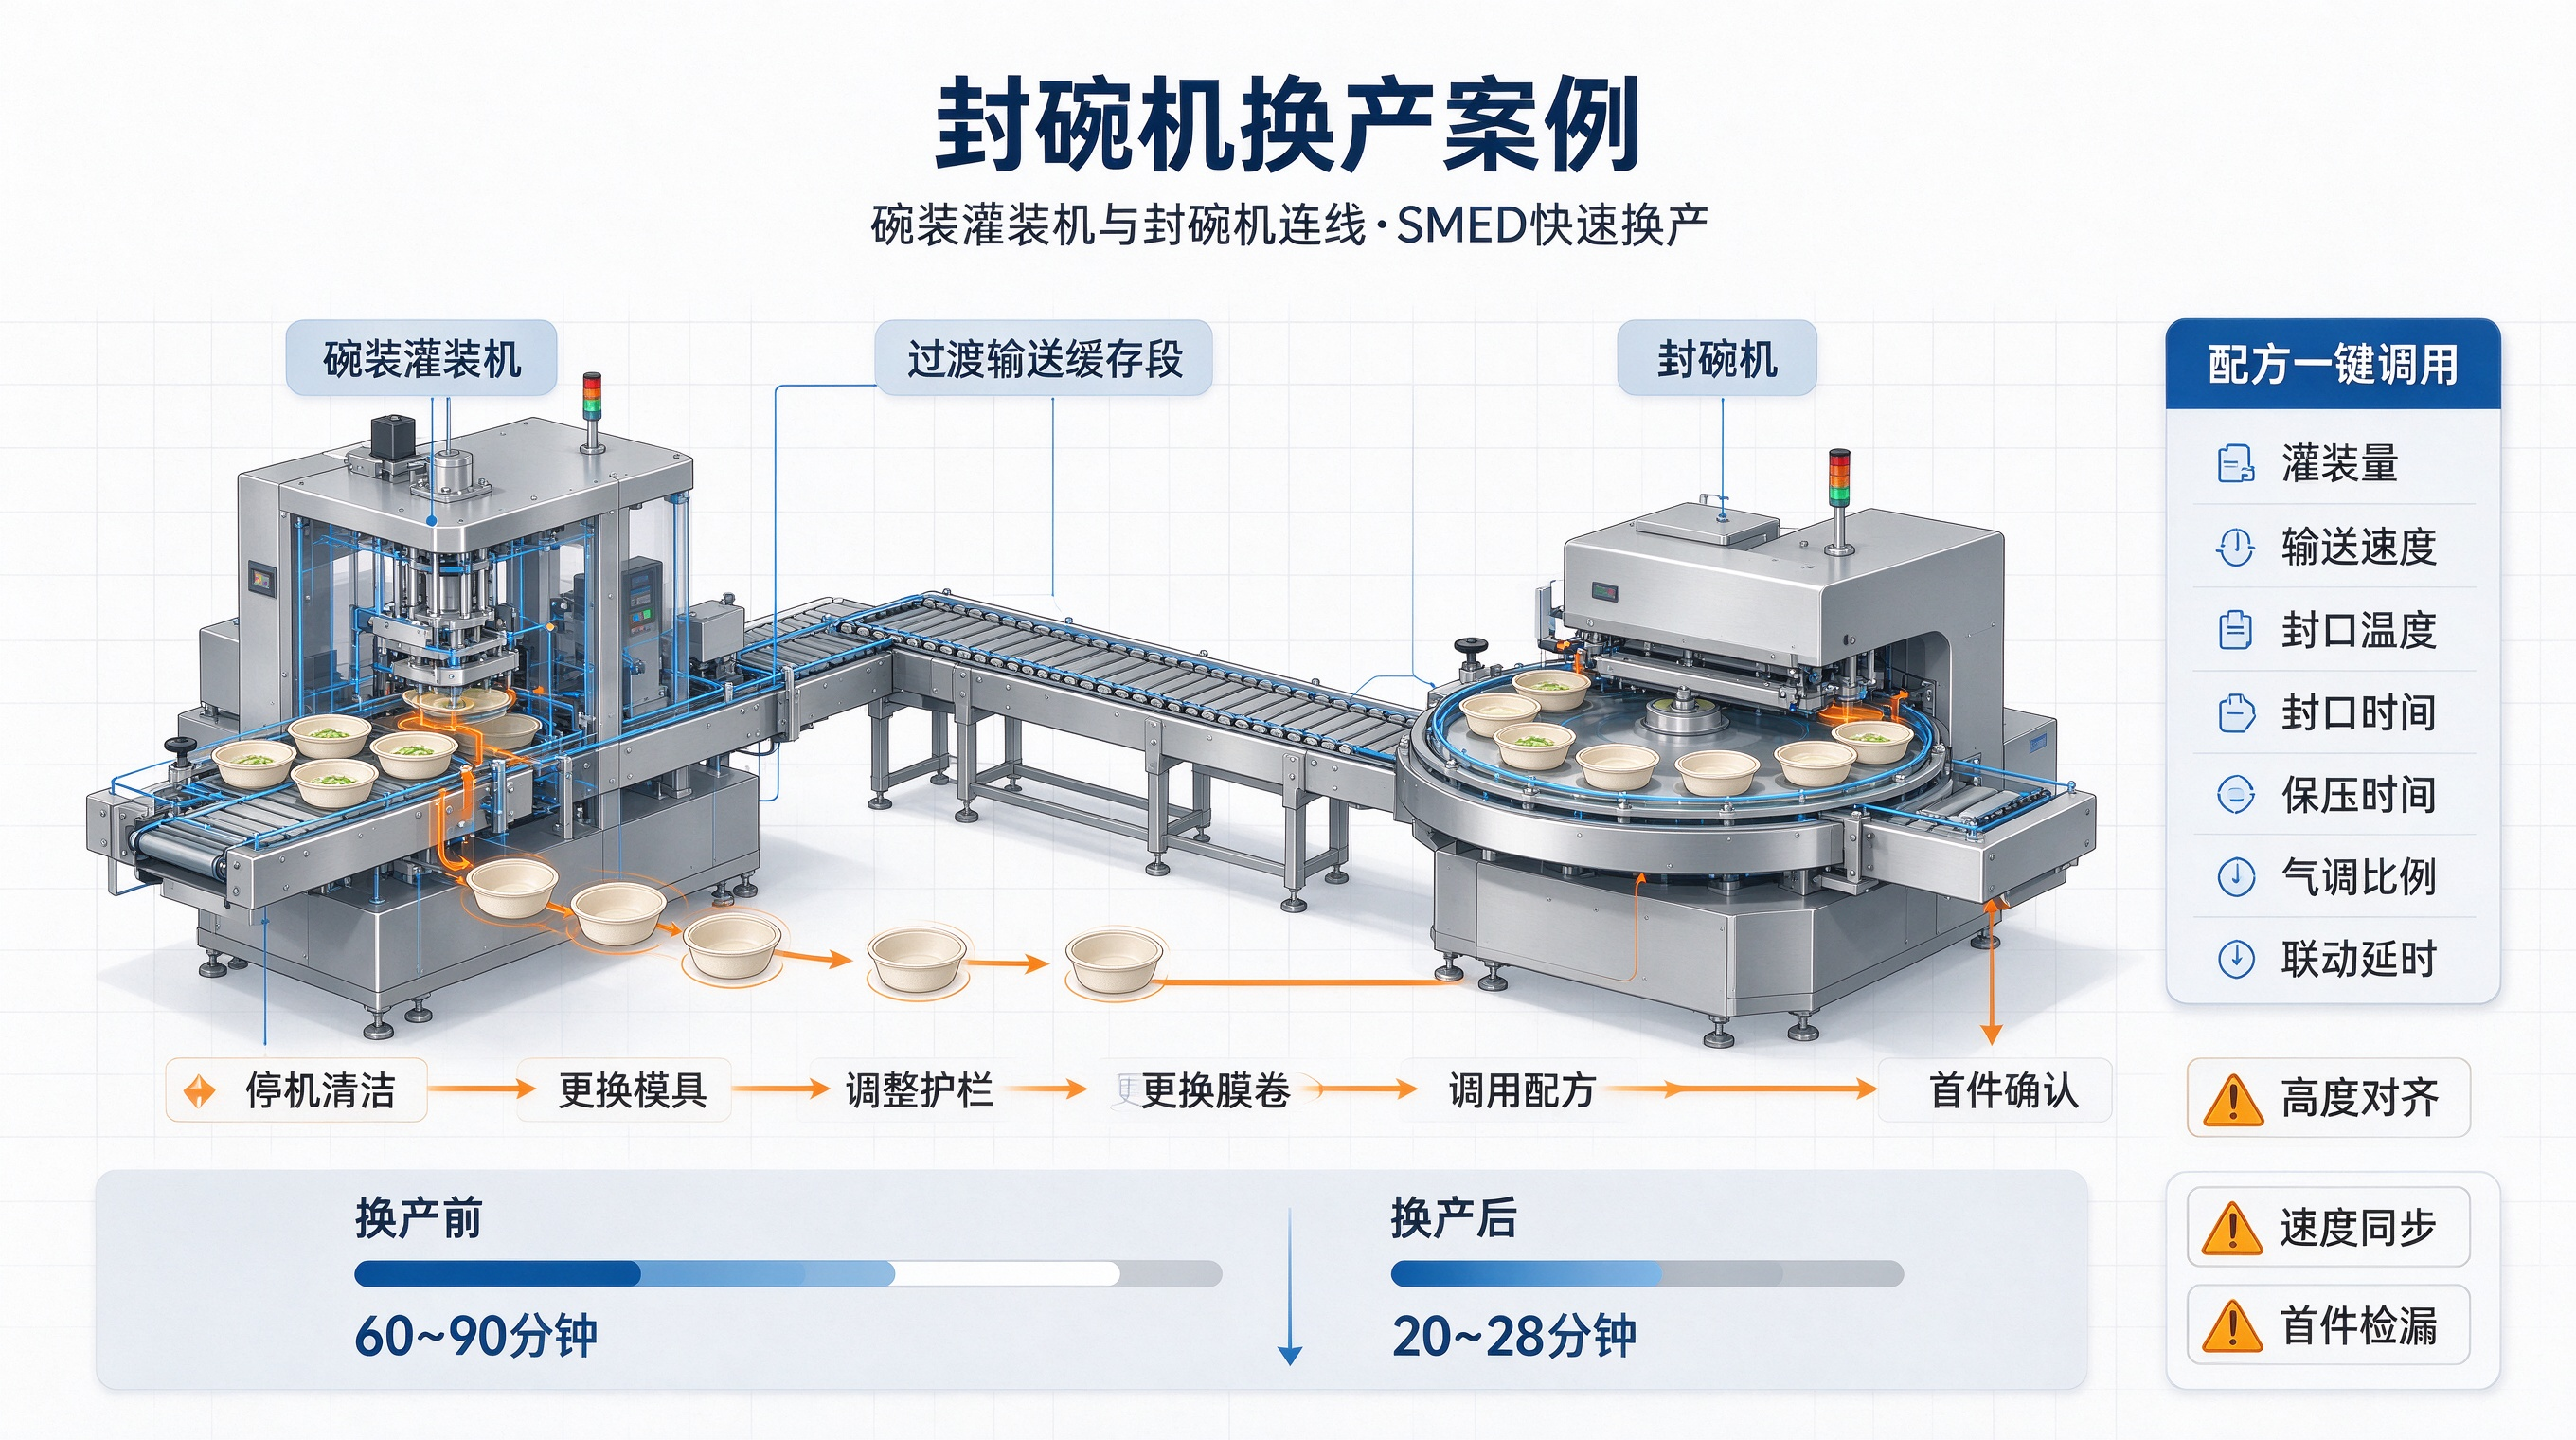
2. 换产流程拆分(区分外部作业 / 停机内部作业)
✅ 外部作业(机器不停,上一批生产时提前准备)
- 备好下一批模具、输送定位块、膜卷、打码字粒;
- 预清洁模具、检查密封圈;
- 调出配方参数,提前核对碗样、膜材;
- 模具台车推到产线侧边待命。
✅ 内部作业(停机阶段)
- 停机 + 残料清理、线体清洁(灌装机料斗、过渡链板、封碗模具腔)
- 封碗机:拆除旧模具 → 装入新快锁模具,锁紧
- 连线输送:护栏按刻度调至对应尺寸,更换碗定位挡块
- 更换封膜卷,对位膜道
- PLC 一键调用对应 SKU 配方,自动加载:灌装参数、输送速度、封碗机温控、气调参数、两台机 IO 联动延时
- 手动点动试运行,调整两台机高度(固定垫片,减少微调)
- 首件试封,做密封性测试、外观检查、灌装克重校验
- 小批量试产 5~10 碗,确认连线无卡碗、无洒料、无空封,转入量产
3. 换产前后数据对比
- 改造前:60~90min / 次,废品 15~25 碗 / 次;经常出现:封边褶皱、虚封、接口卡碗、灌封节拍错位堆碗
- 改造后:20~28min / 次,废品控制在 3~5 碗;单人完成换产;同一班次支持 3~4 次换产,适合小批量多 SKU 订单
4. 本次换产踩坑与对策(重点,连线特有问题)
- 坑 1:只换封碗机模具,忽略过渡输送高度
现象:换铝箔小碗后,碗底高度变低,灌装机出料到封碗入口台阶,碗翻倒、汤汁泼洒。 对策:每种碗型配固定厚度定位垫片,记录在配方卡,换产直接垫垫片,不用现场调支脚。
- 坑 2:封碗机参数切换,但两台机联动 IO、输送速度没同步
现象:灌装机出料太快,封碗工位来不及封口,链板堆碗堵机。 对策:配方里绑定整线同步参数,调用配方自动同步主从速度、入口光电延时,不用单独调两台机。
- 坑 3:碗材质不同(PP 碗 vs 铝箔碗),同样封口参数出现虚封 / 烫破
对策:配方按碗材质分开存储;铝箔碗导热快,降低热封温度、缩短保压;PP 碗温度略高。
- 坑 4:换产清洁占用大量停机时间
对策:将大部分清洁工作移到外部作业,上一批收尾阶段预清洁模具;产线停机仅做接触部位快速冲洗。
案例 2:小厂半自动连线案例(预算有限,不改机,只优化换产流程)
客户:预制菜小厂,无快换模具,普通螺栓固定模具,灌装机 + 封碗机链板连线,SKU:220g 铝箔小碗、400gPP 大碗。 现状:每次换产 45~60 分钟,2 人操作。 优化动作(不增加硬件投入):
- 制作标准化换产 SOP + 纸质参数卡,每个 SKU 记录:护栏刻度、封温、压力、输送速度、光电延时;
- 模具、备件、膜卷分类存放,带标签;
- 分工:A 负责封碗机模具拆装,B 同步调整连线护栏 + 灌装机参数,并行作业;
- 首件检验标准化:封口剥离测试、水浴测漏、克重记录。
效果:换产压缩至 25~35min,废品减半,无需设备改造。
配套:封碗机连线换产检查清单(可直接打印使用)
- 物料确认:碗规格、膜材、油墨字粒
- 机械部件:封碗模具、热封密封圈、输送护栏、定位挡块、高度垫片
- 参数调用:灌装克重、输送链板速度、封碗温度 / 压力 / 保压、气调配比
- 电气联动:入口光电检测、灌封互锁信号、急停回路
- 首件检测:封口外观、剥离强度、水浴检漏、有无漏液、卡碗测试
- 记录:换产起止时间、首件检测结果、异常备注
延伸:换产分级参考
- 同碗型,仅换物料 / 膜材:5~10min(只换膜 + 改配方,模具不动)
- 同口径、仅碗高度变化:10~15min(调高度垫片,模具不变)
- 碗口径变更(需要换封碗模具):20~30min(带快锁模具);45~60min(普通螺栓模具)


