汤碗灌装封口机防漏,说白了就三件事:灌装时不挂碗口、封口时膜与碗沿贴合到位、封完有稳定的冷却定型时间。封碗机选型如果只盯着封口速度,漏液问题大概率会在量产时冒出来。我们调过一条熟食汁水线,同一台灌装机换个碗型,漏液比例从千分之三左右跳到百分之二,最后查出来是碗沿内侧挂了汤汁,跟封口温度关系不大。
所以别急着怀疑封口机本身。先按漏点排一遍,往往十分钟就能定位。
汤碗漏液的位置基本跑不出四处:碗沿、封膜、灌装嘴、碗体。按这个顺序查,比一上来就拧温度旋钮省时间。
碗沿有油有汤,膜压上去就是虚封。看着封住了,手指一挤就渗。这种漏法最容易被误判成封口压力不够,于是把压力越调越大,结果膜被压薄、碗沿被压塌,漏得更均匀。
封膜起皱、局部发白,多半是温度、压力、时间跟膜材没对上。同一卷膜封得好好的,换一批膜就出问题,这种情况太常见了。
灌装嘴滴漏是另一个高发点。停机擦一下嘴口,如果挂着一条液丝,那基本可以确认。节拍越快,滴漏越明显,因为回吸时间被压缩了。
碗体变形属于来料问题。碗壁薄、堆放受潮、运输挤压,都会让碗口不圆,封完看着平,实际有一侧没吃上力。
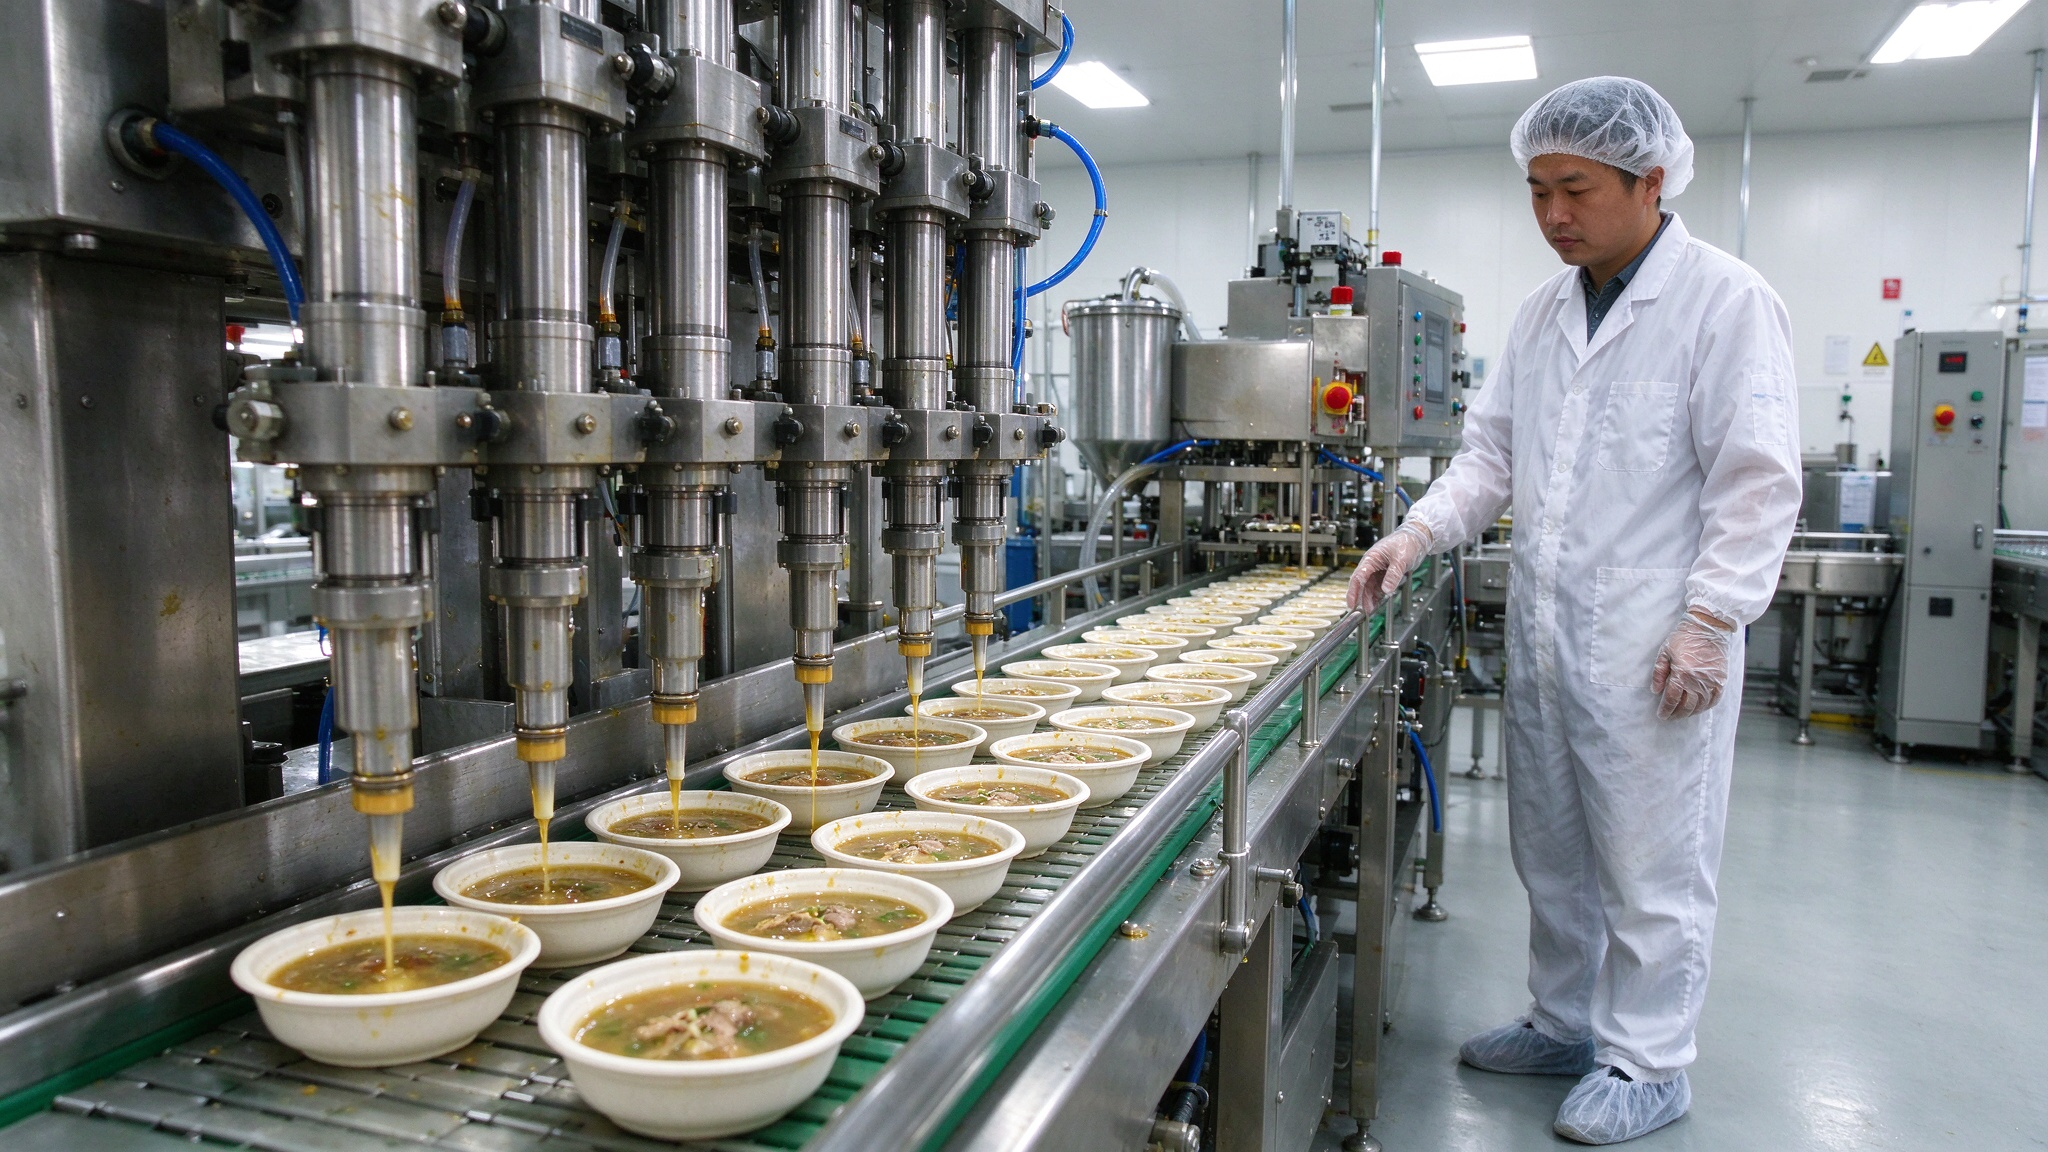
灌装滴漏控制得好不好,直接决定封口良率,这一项在选型阶段就该问清楚。不少人都踩过这个坑:样机试封很漂亮,因为试机时用的是清水,量产换成带油带渣的浓汤,滴漏立刻显形。
选灌装机的时候,建议让厂家用你自己的料液试。带颗粒的、带油的、黏度高的,各试一轮。清水试机的结果,参考价值有限。
下面这张表是我们现场排查时常用的对照表,可以先拿去对号入座。
| 漏液现象 | 常见原因 | 现场怎么判断 | 选型或调试方向 |
|---|---|---|---|
| 封口后碗沿渗汤 | 碗沿残留汤汁或油膜 | 撕开膜看碗沿有湿痕、压痕不均 | 加吹气或刮液工位,调灌装嘴回吸 |
| 膜面起皱、局部发白 | 温度压力与膜材不匹配 | 换膜批次后集中出现,同参数不同结果 | 按膜材参数区间试封,做剥离测试 |
| 灌装时滴到碗外或碗沿 | 嘴口径、回吸、下料速度不匹配 | 停机后嘴口挂液,提速时更明显 | 选带防滴漏阀的灌装头,调下料曲线 |
| 下线不漏,码垛后渗 | 冷却定型不足或堆压过大 | 刚封完合格,压几层后返潮 | 留冷却段,控制码垛层数与时间 |
表格里最右边一列,其实就是选型时要写进技术协议的内容。写清楚,后面少扯皮。
封口参数没有通用答案,它是碗材、膜材、设备结构三者共同决定的结果。常规机型换产时间多落在 15–40 分钟,实际以模具数量、碗型规格、来料一致性为准。
温度偏低,膜封不牢,一撕就开;温度偏高,膜边发脆,冷却后自己开裂。压力也是同理,小压力封不实,大压力把碗沿压塌,接触面反而变小。
时间这一项最容易被牺牲。为了追产能,把封口时间压到极限,短时间看不出问题,两小时后开始批量渗漏。产能和封口稳定性,通常要在这里做一次取舍。
我们的建议是:先按膜材供应商给的区间做一组梯度试封,每档 10 碗,做剥离和静置观察,选出中间值,再往两端微调。这套方法笨,但可复现。涉及具体温压参数与产能,以厂家方案与验收标准为准。

碗口平整度、碗沿宽度、膜的热封层厚度,这三项不匹配,机器调得再细也难稳住。汤碗碗沿通常比餐盒窄,热封接触面小,对模具平行度要求更高。
有个华中卤味代工车间的例子挺典型。他们原来用一款厚沿碗,封得很好;换供应商后碗沿薄了约 0.3 毫米,同一台封碗机、同一套参数,漏液率明显上升。后来换了模具贴合面、把压力降了一档,问题才压下去。相关工艺细节我们在熟食汤汁碗封口案例里做过整理。
所以选型时别只带机器参数表,把碗和膜的实物一起带过去试,更靠谱。
验收清单比口头承诺有用,试机当天逐条打勾,能省掉后期很多沟通成本。
换产时间不是固定值,是设备结构、碗型、来料一致性、SOP 和人员熟练度共同作用的结果。别人家 15 分钟,到你这儿可能 40 分钟,很正常。想少走弯路,可以先看封碗机选型要点和灌装封口工艺匹配这两块。

Q:汤碗灌装封口机防漏,最关键的是封口温度吗?
A:不完全是。温度重要,但碗沿洁净度和灌装滴漏控制往往影响更大。碗沿挂汤,温度再准也是虚封。建议先解决滴漏和碗口残留,再谈参数微调。
Q:灌装滴漏能不能靠调参数解决?
A:轻微滴漏可以通过回吸时间、下料速度、嘴口高度调整改善。如果嘴口结构本身不带防滴漏阀,靠参数只能缓解,不能根治,选型阶段就要提要求。
Q:换一款碗,封口参数要重新调吗?
A:多数情况要。碗沿宽度、厚度、材质不同,热封所需的温度压力和停留时间都会变。常规换产多落在 15–40 分钟,实际以模具数量、碗型规格、来料一致性为准。
Q:封完不漏,放一天渗了,是什么原因?
A:先看冷却定型和码垛压力。刚下线膜还软,马上堆高层,碗沿受力会慢慢张开。建议留一段冷却线,控制码垛层数,再做 4 小时静置复检。
Q:选封碗机时,产能报多少才合理?
A:让厂家按你的碗型、料液、封口时间给出实测节拍,而不是理论最大值。带颗粒或高黏度料液时,实际节拍通常会低于标称值,以厂家方案与验收标准为准。
说到底,防漏不是某一台机器的事。灌装、碗口、膜材、参数四件事同时在线,漏液才会真正降下来。
防漏靠四件事同时在线,封碗机只是其中一环。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。


