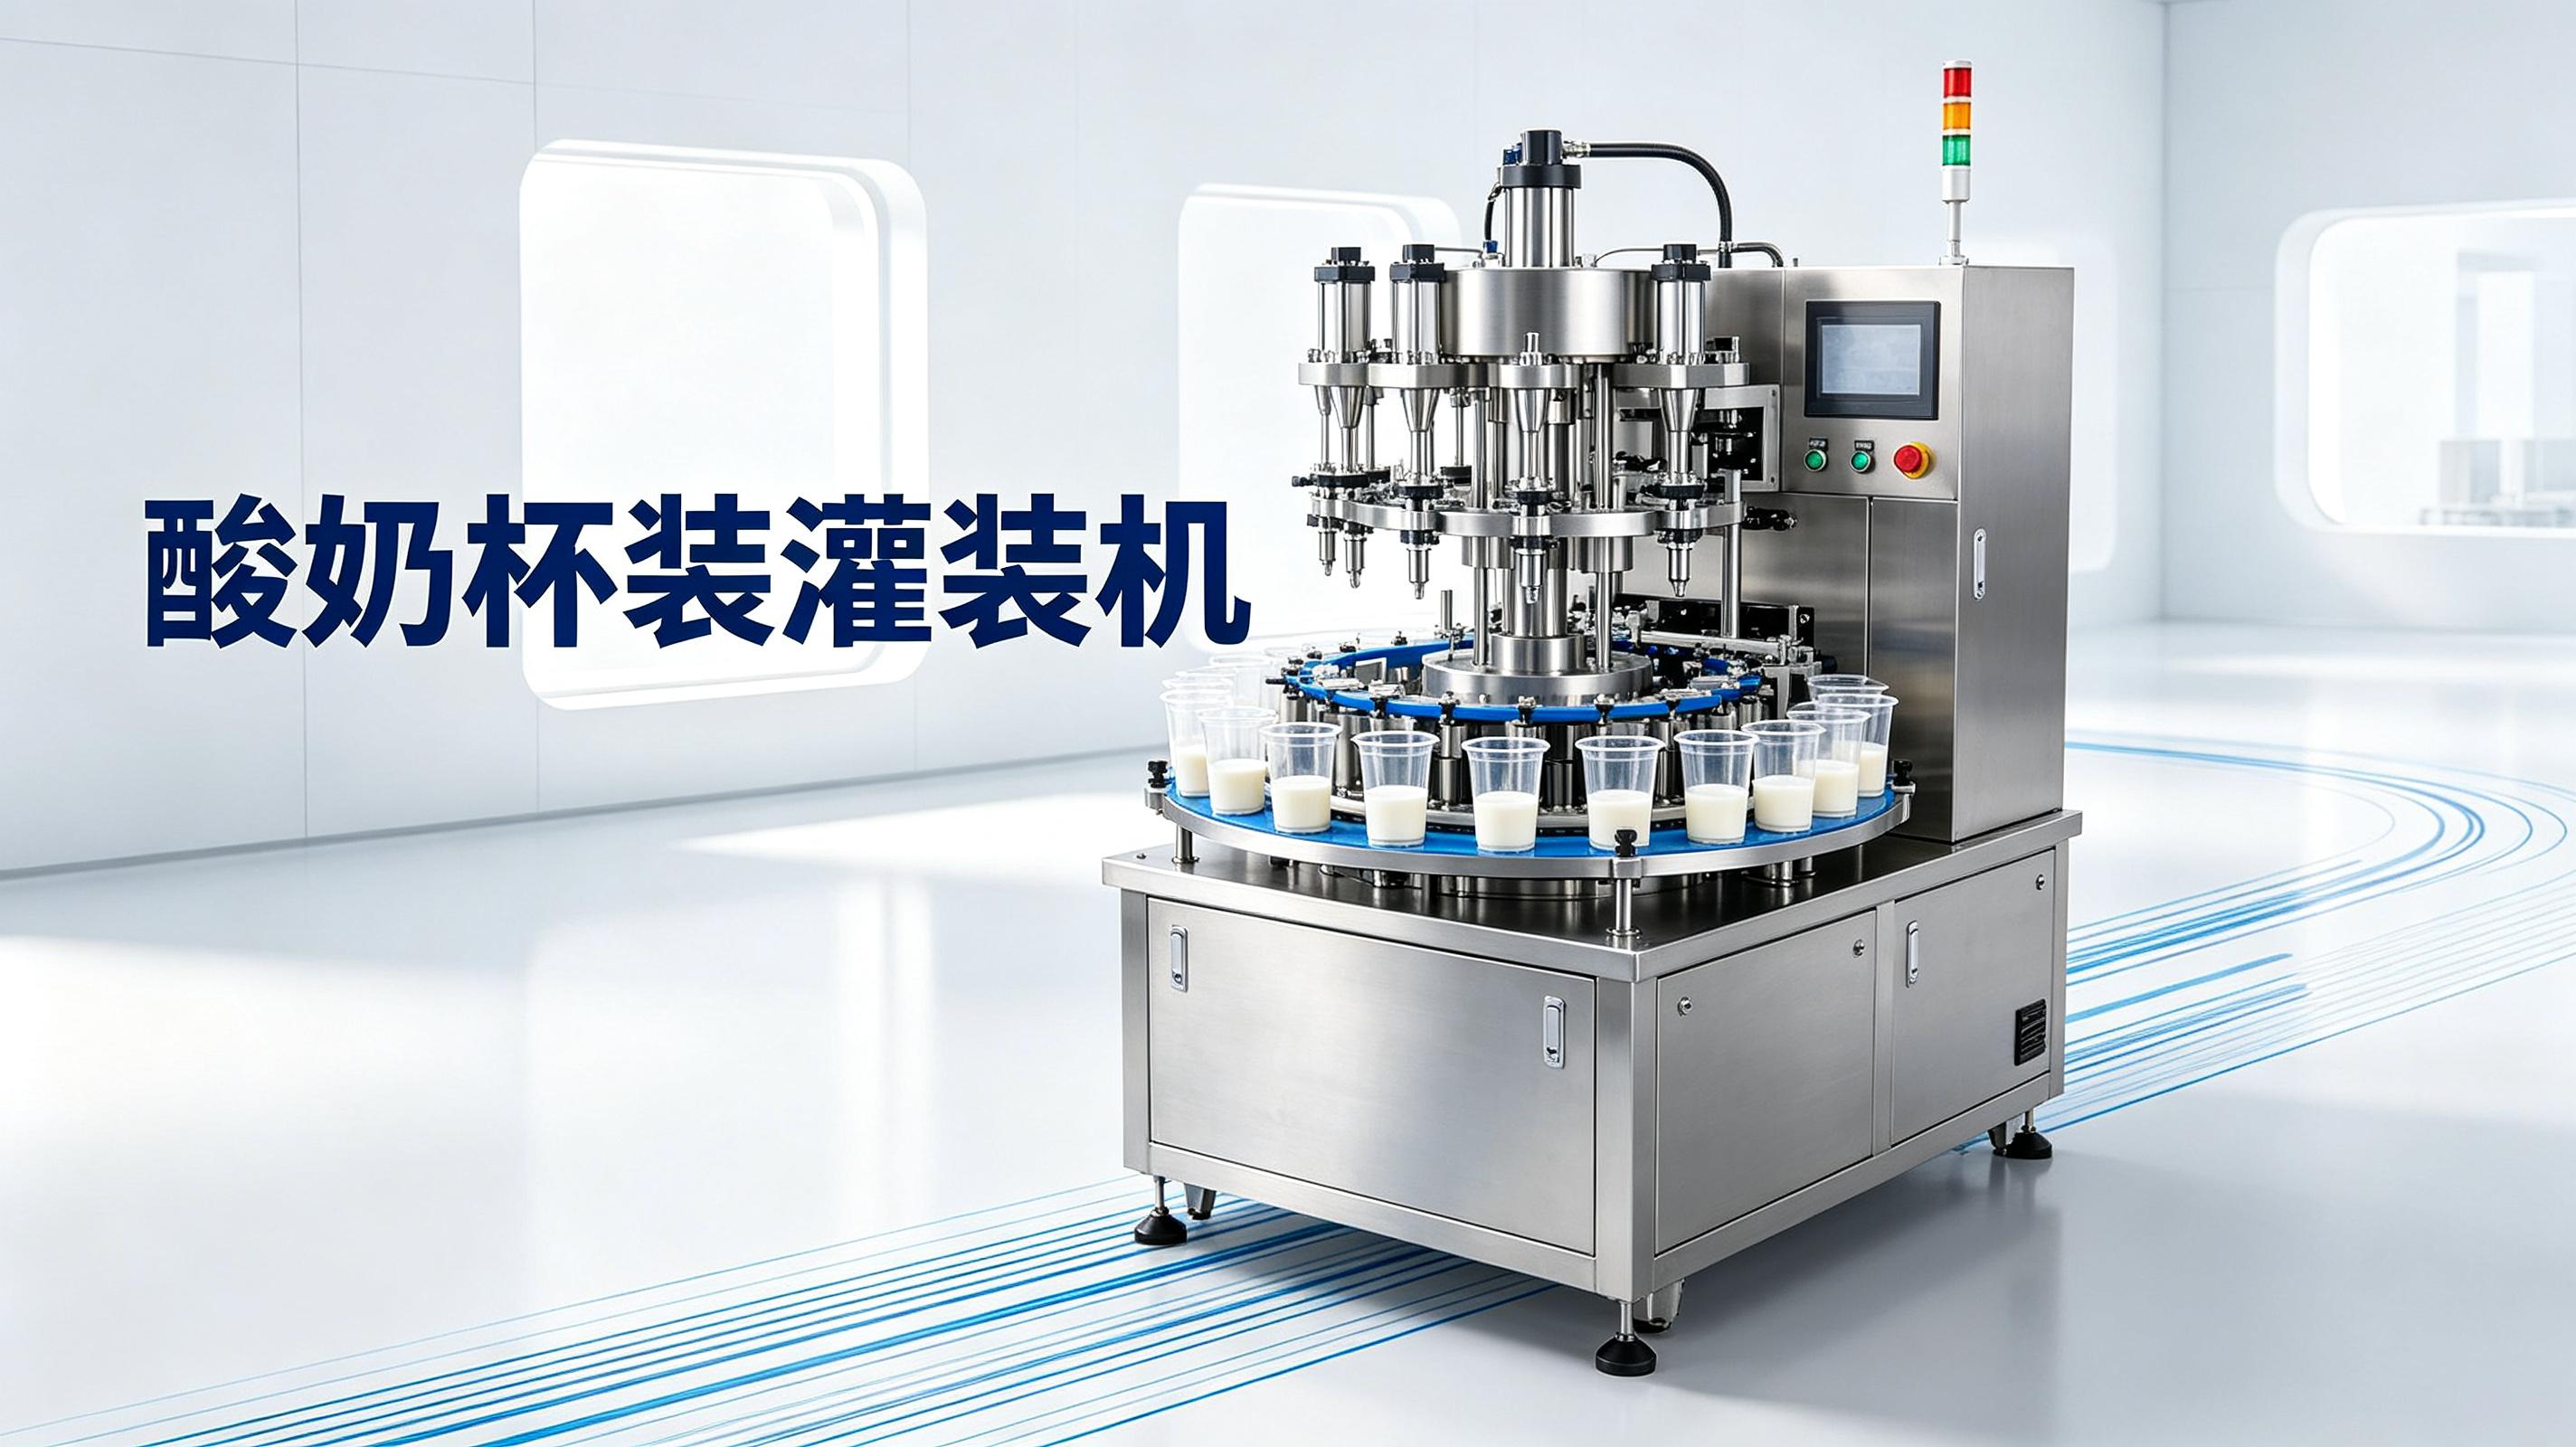
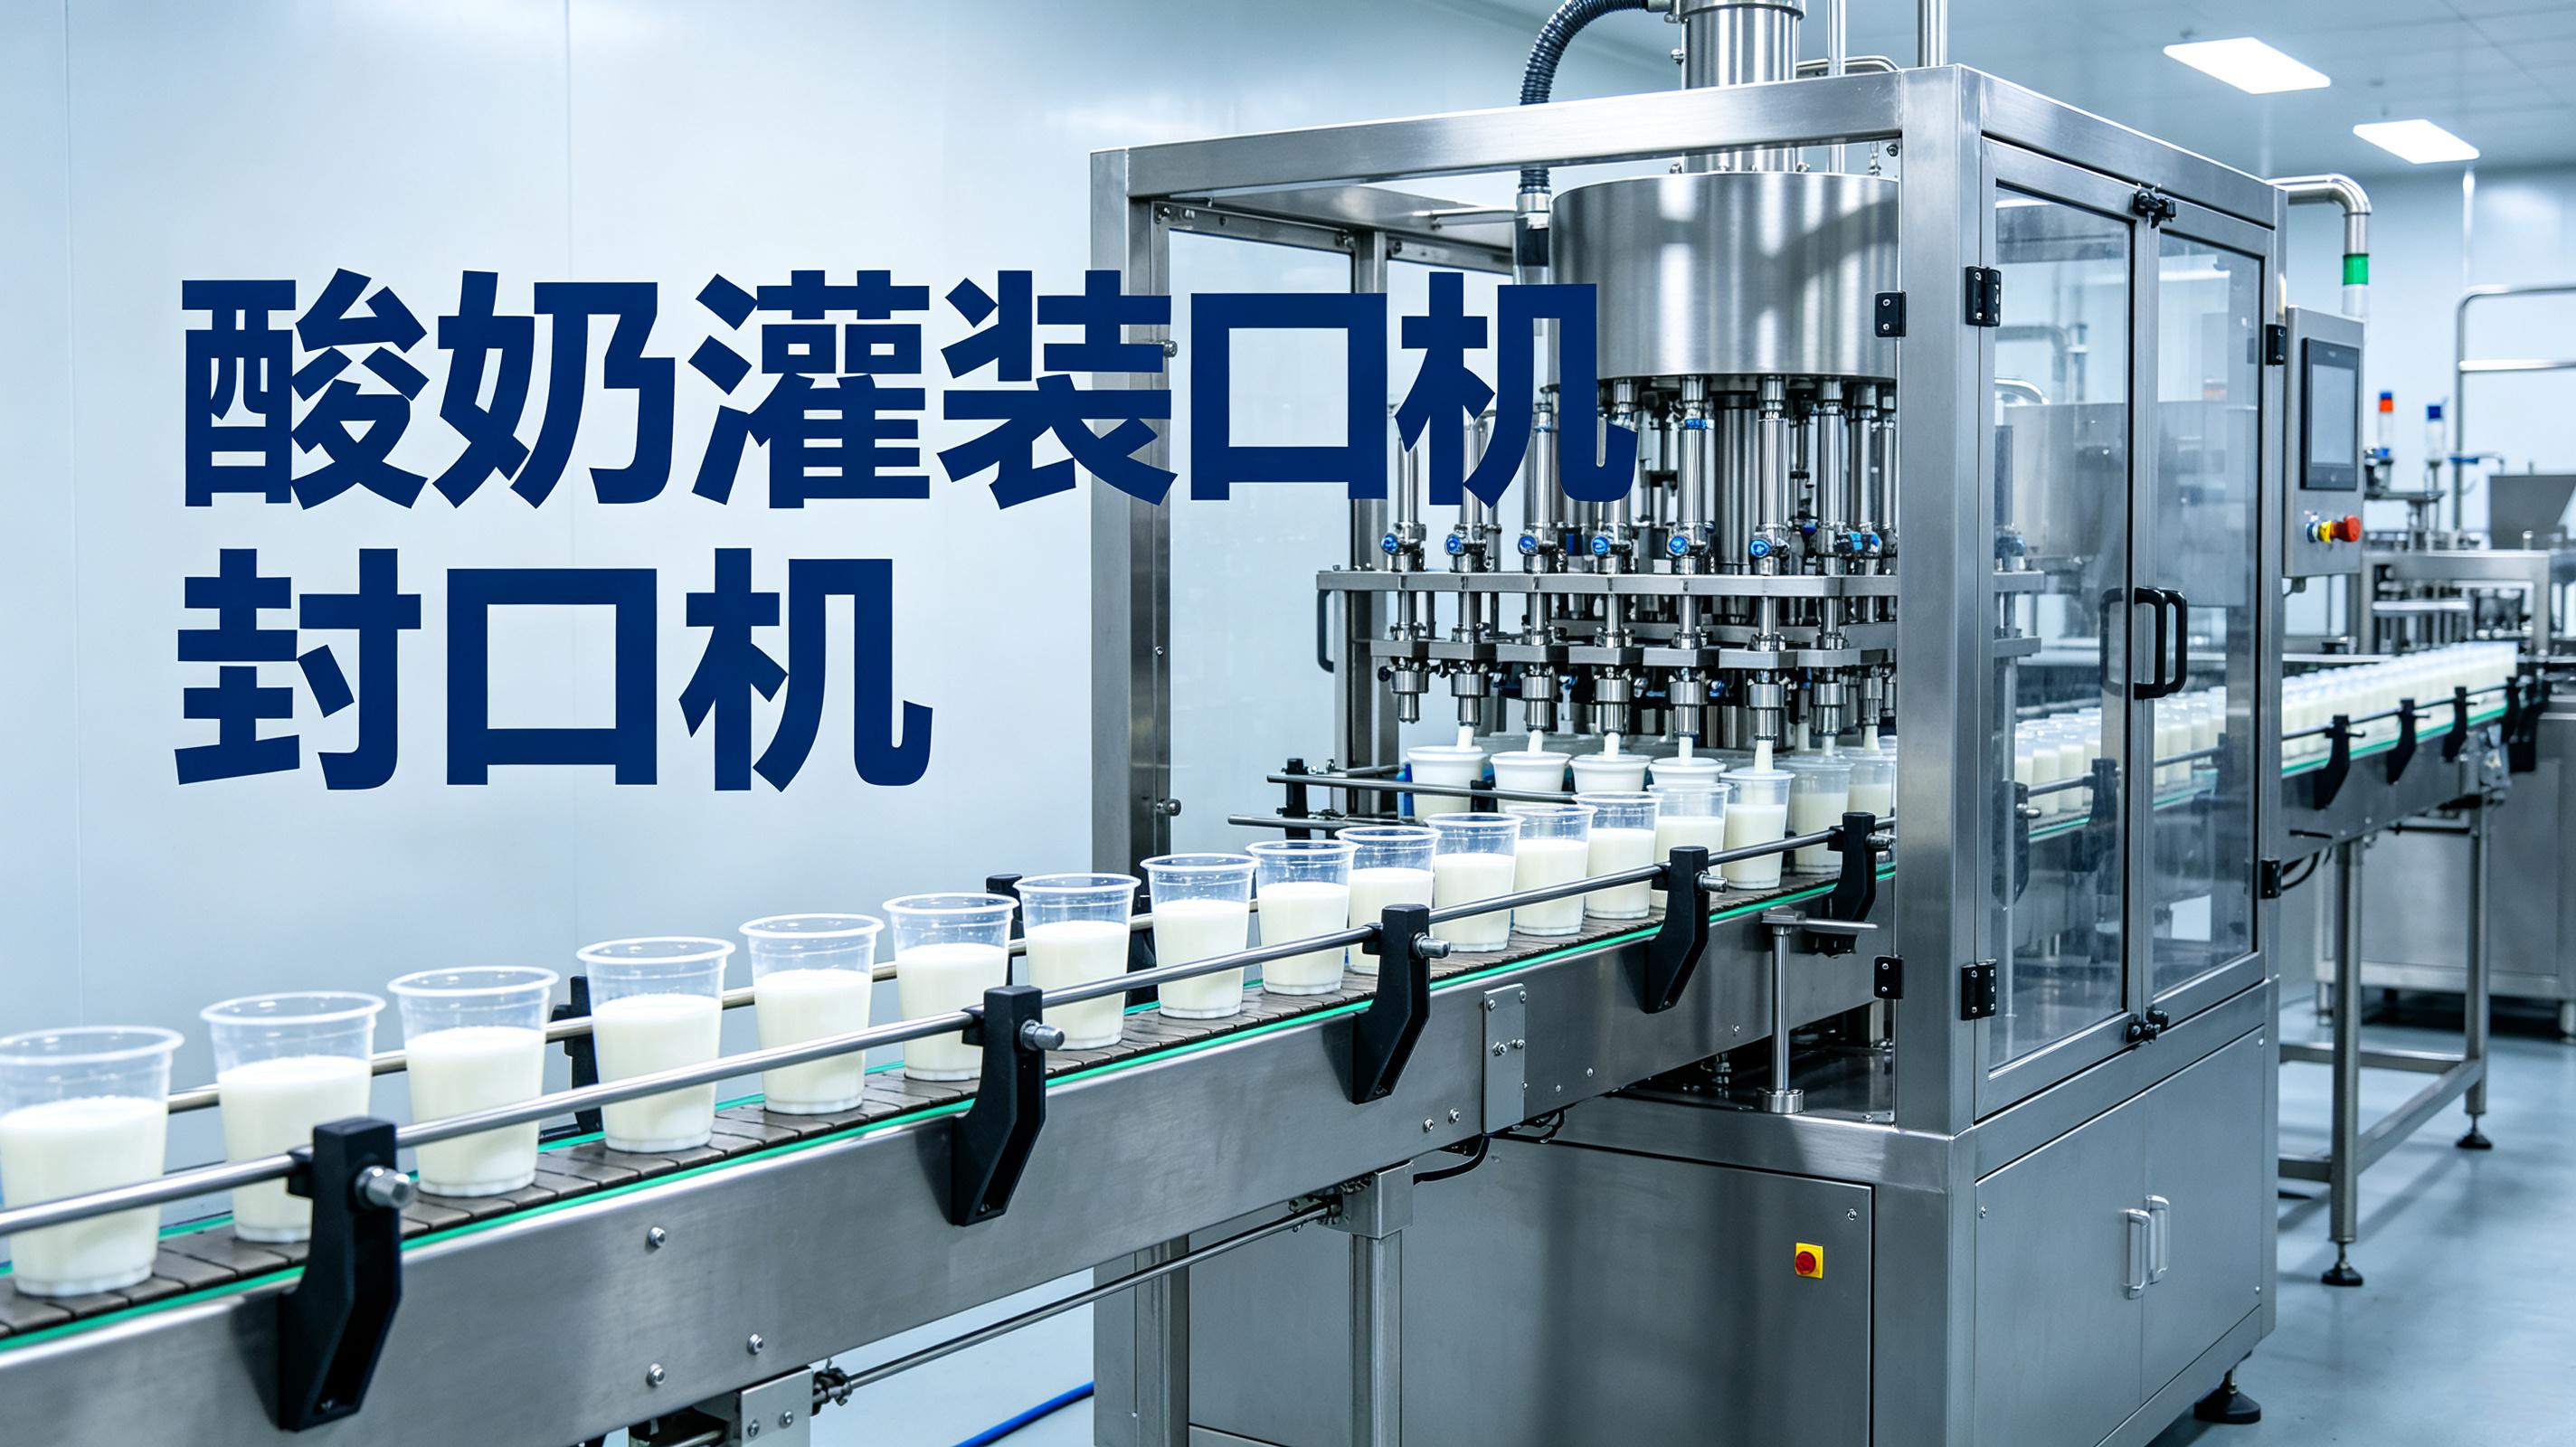
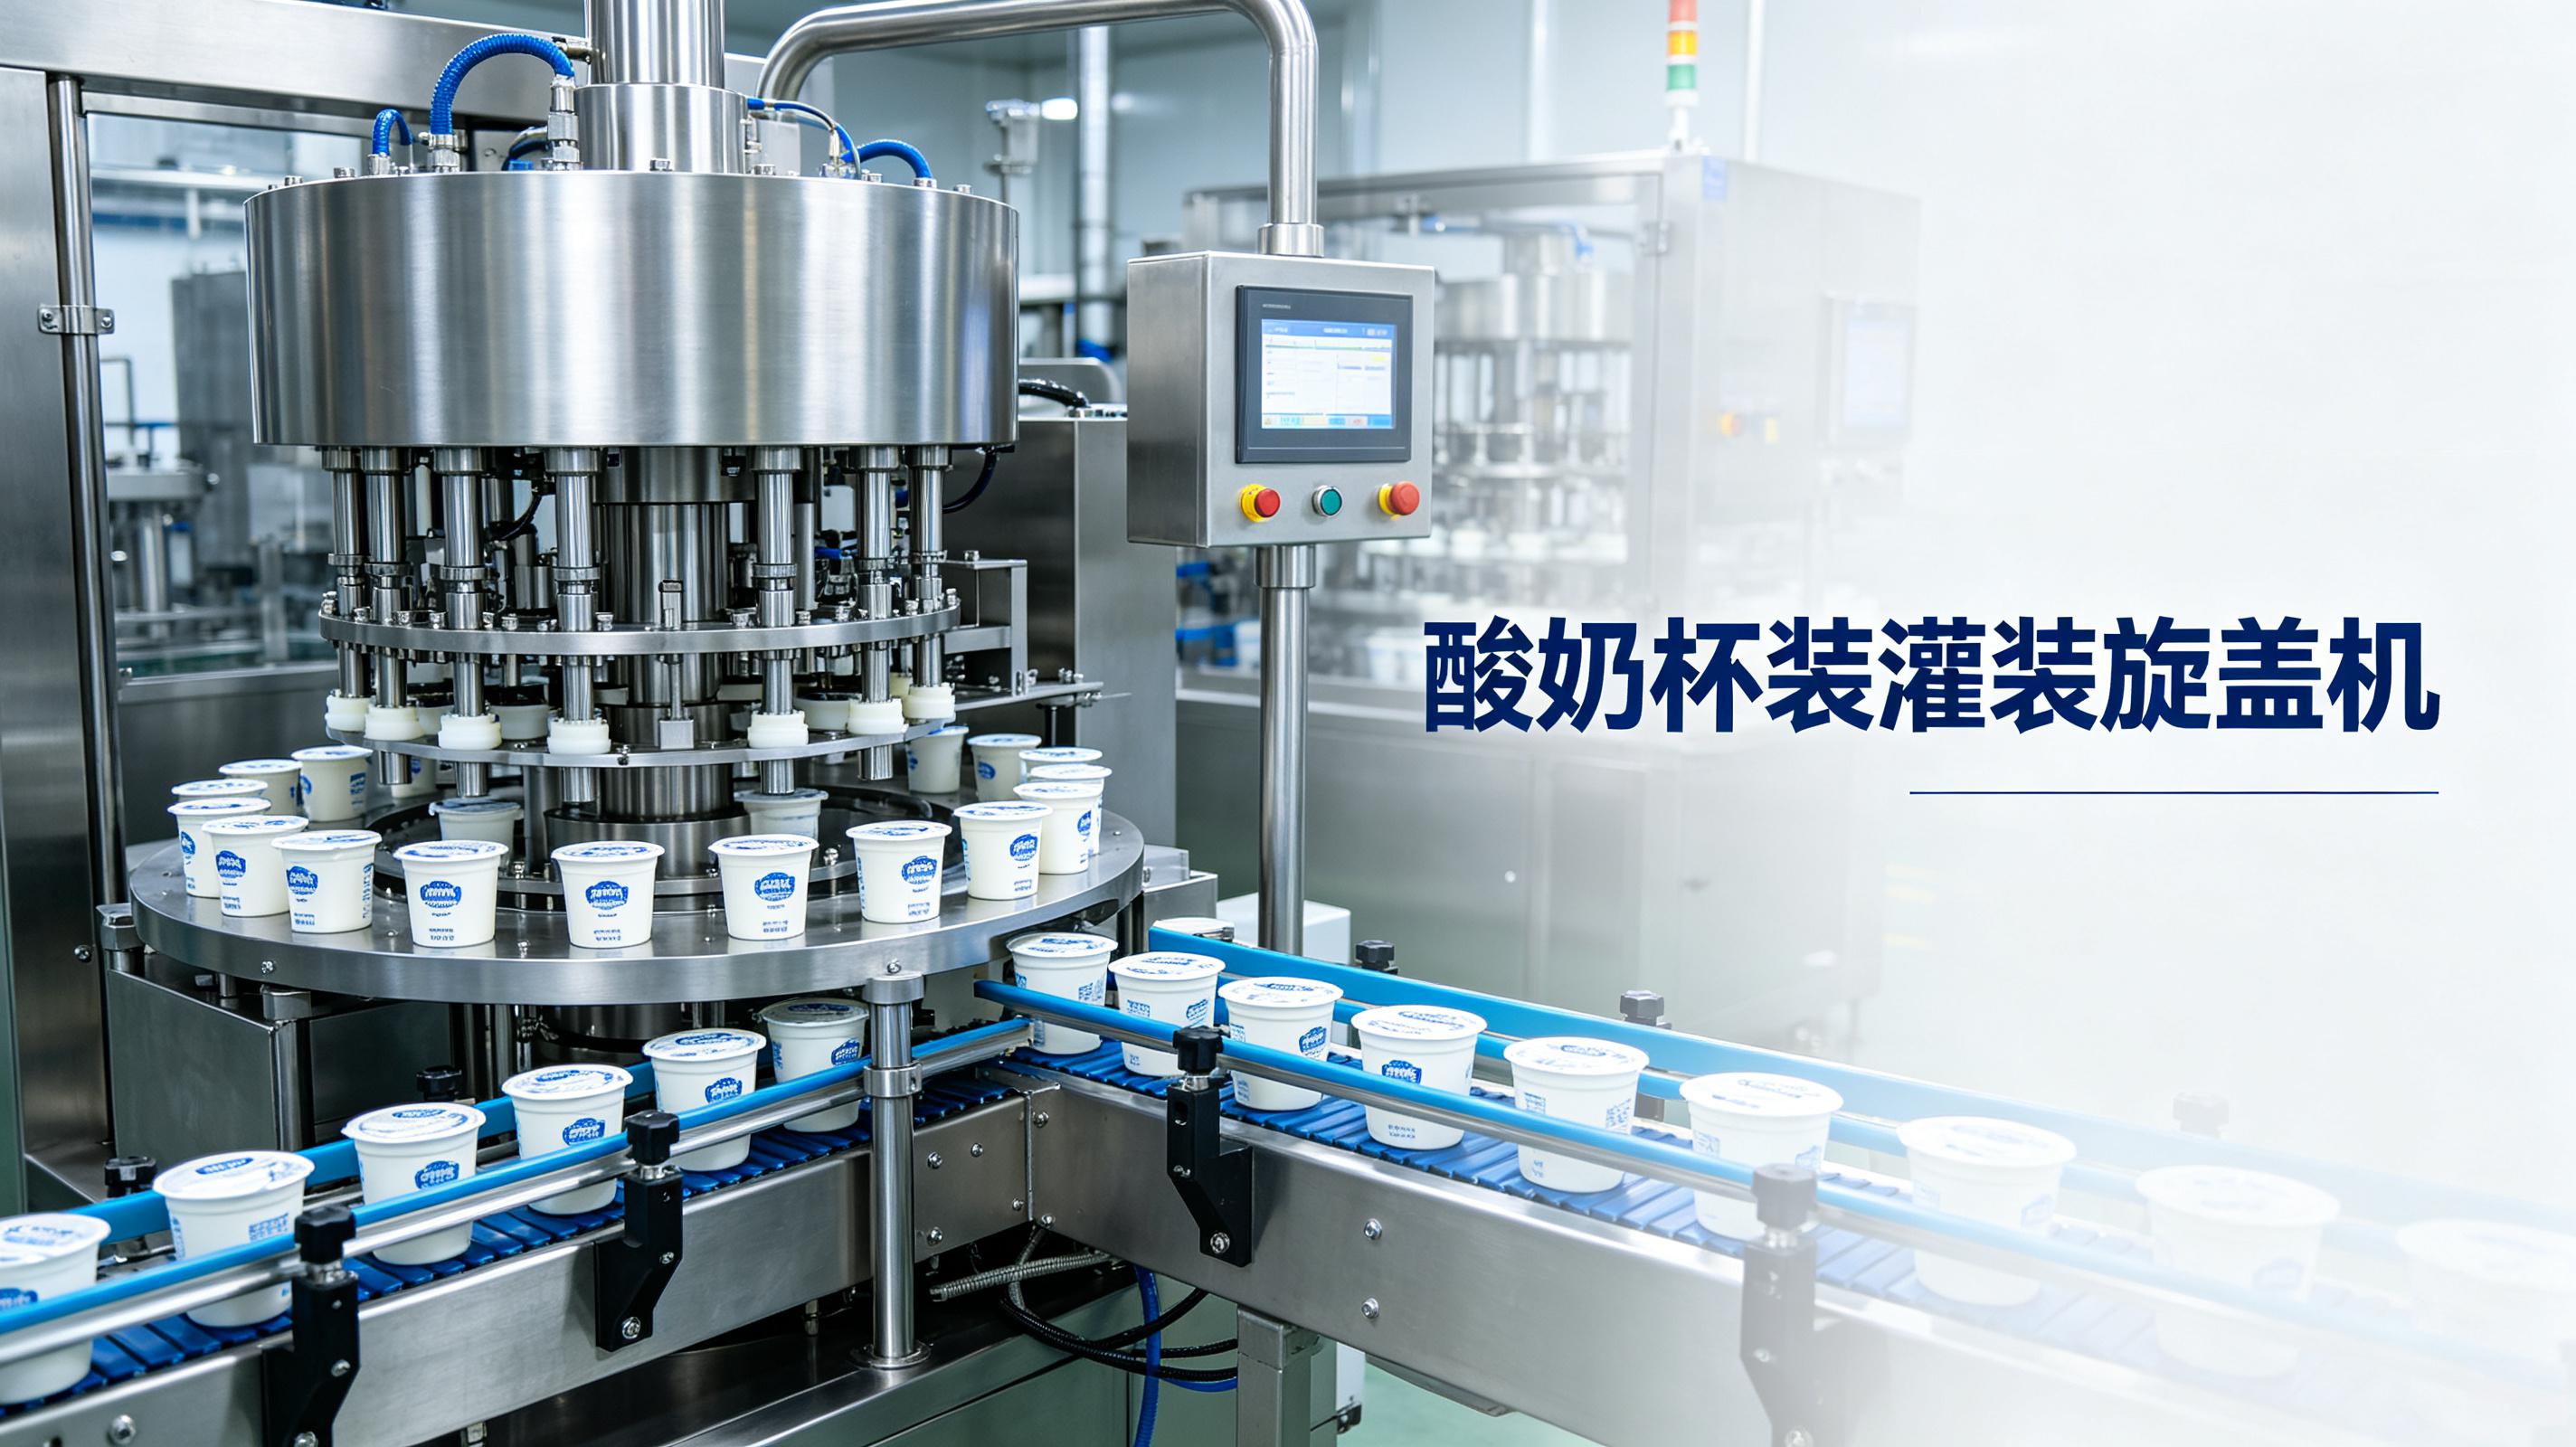
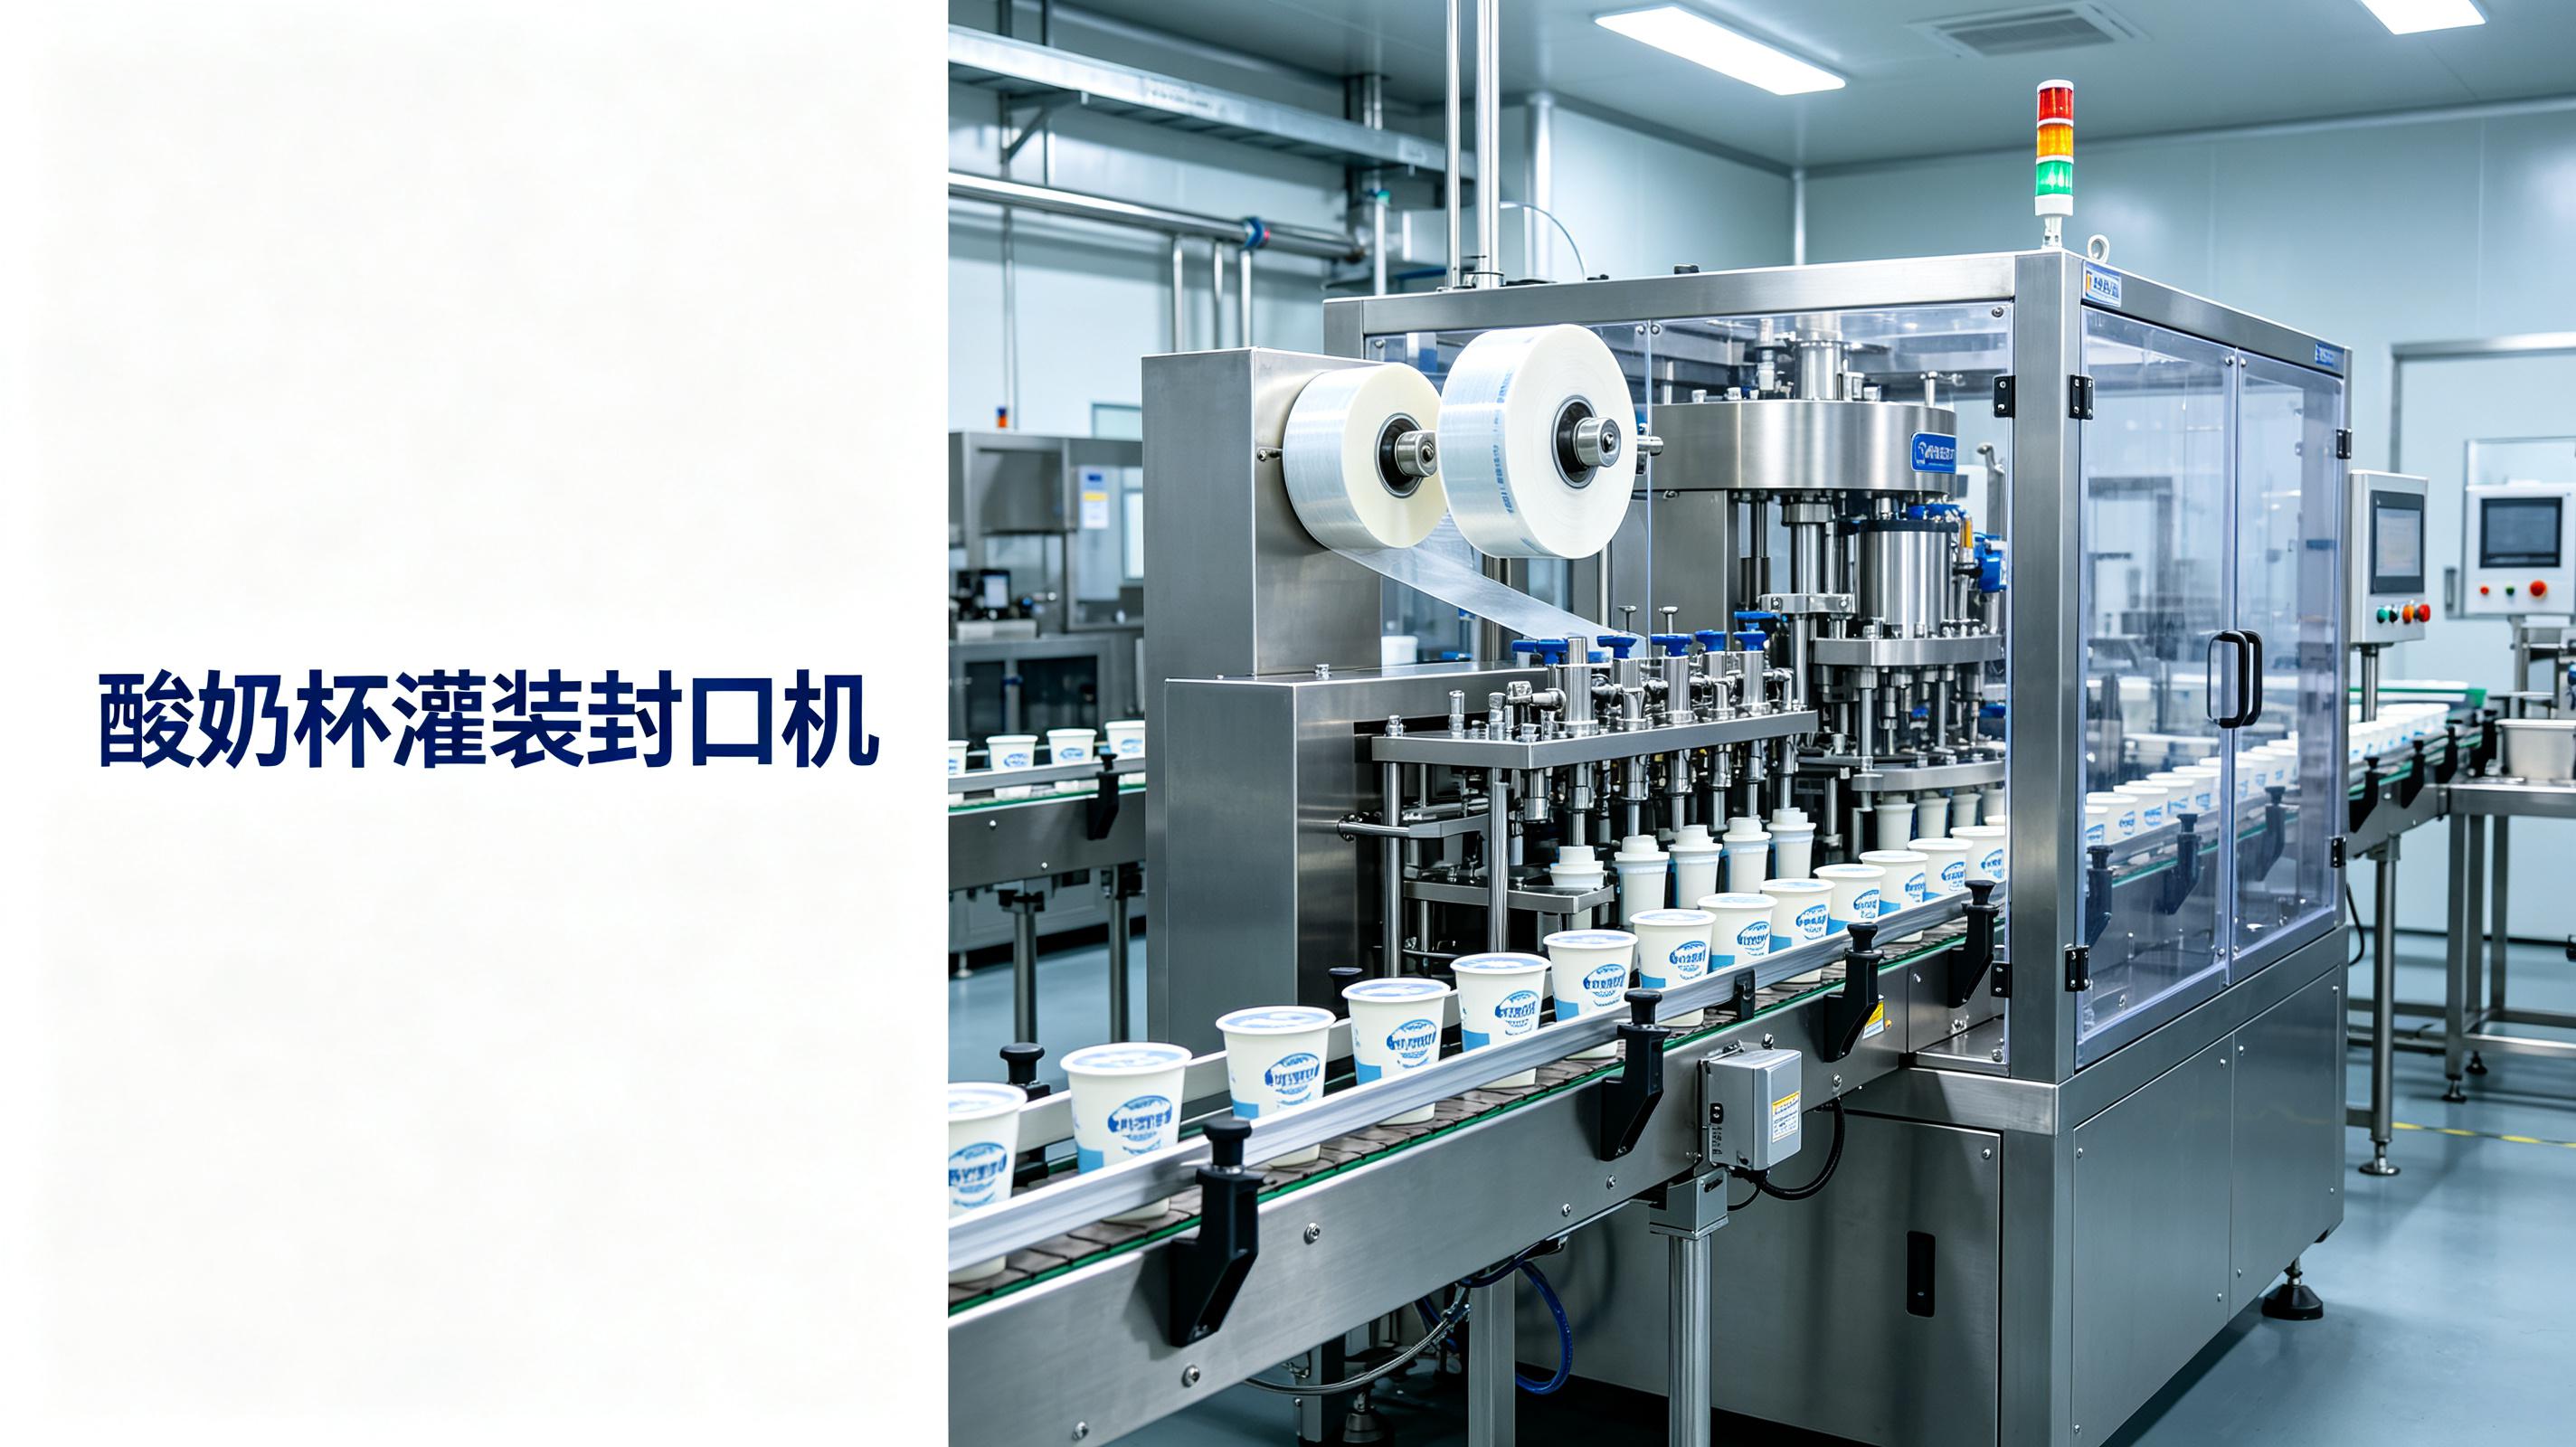
酸奶灌装机与封口机的匹配,核心看三件事:节拍是否咬得住、杯口能否在灌装后保持干净、膜材热封窗口是否落在封口机可调范围内。灌得快但封不住,或者封得牢但灌装滴料,都是匹配失败的典型症状。说实话,不少杯装酸奶产线在单机验收时表现不错,一联动就出问题,根子往往不在某一台设备“差”,而在选型阶段没有把灌装机和封口机当成一个工位组合来评估。
灌装机和封口机的匹配产能,由两者中实际循环节拍更慢的那一台决定,而不是任何一方的铭牌上限。
杯装灌装封口机常见的理论产能算法是:每小时产量 = 单次循环杯数 × 3600 ÷ 单次循环时间(秒)。一台一出六的设备,若单次封口循环为1秒,理论值为21600杯/小时;循环拉到2秒,就掉到10800杯/小时。但理论值只是天花板。实际联动中,灌装头的充填收尾时间、杯口吹扫动作、放膜与切膜的交接间隙,任何一个环节多出0.2—0.5秒,整线节拍就会被拖下来。
选型时别只问“灌装机多少杯、封口机多少杯”,要拿同一杯型、同一装量、同一物料状态下的联动循环时间做比较。常规中小型杯装酸奶线,灌装封口联动后的稳定产出多落在设备理论值的 75%—90% 区间,具体以厂家现场带料试机记录与验收标准为准。

灌装精度再高,杯口残留一滴酸奶,封口合格率就可能从99%级别掉到90%级别。
酸奶含乳脂,杯口残留奶渍是虚封和封边分层的头号诱因。这意味着一台合格的酸奶灌装机,不能只考核“灌了多少毫升”,还要考核灌装收尾时灌装头是否滴漏、是否有回吸、杯口是否配置吹扫。没有回吸或吹扫设计的灌装机,到了封口机那里就会变成持续的密封不良投诉。
反过来,封口机这边要看杯口公差与膜材热封层的兼容性。PP杯、PS杯、PET杯对应的热封涂层并不通用,铝箔复合膜与镀铝膜的热封窗口也有差异。同一台封口机,换一种膜材批次,热封层厚度可能相差几微米,封口温度就需要重新标定。所以合理的顺序是:先用正式杯样和正式膜材做试封,确认杯口与膜的匹配边界,再反推灌装机的杯口吹扫和防滴漏配置是否需要加码。杯膜试封与灌装收尾验证 可以独立于整线先跑一轮,把包材问题和设备问题拆开看。
搅拌型酸奶和凝固型酸奶对灌装封口组合的要求不一样:前者更怕滴料和飞溅,后者更怕灌装动作扰动杯内凝胶结构。
搅拌型酸奶流动性相对强,灌装头充填收尾如果没有回吸或断料控制,料液容易在杯口边缘拉丝、滴落。凝固型酸奶(比如老酸奶)是在杯中完成发酵,灌装发生在发酵之前,灌装动作的冲击和泡沫控制会直接影响后续凝胶的平整度。含果粒的酸奶还要多看一眼:果粒会不会堵灌装通道、入杯时是否把料液溅到杯口外沿。
封口机这边,高粘度物料需要封口前的短暂静置或杯口吹扫来弥补;含果粒产品则要关注封口头下压时是否有颗粒被夹带到封合区。说白了,灌装机和封口机的匹配,本质是“灌装收尾状态”和“封口前杯口状态”之间的匹配。灌装机只管把克重灌准,封口机就只能被动接受一个可能沾料的杯口。
杯装酸奶多SKU产线的匹配质量,在换杯型的那一天才会真正暴露。
不同换模结构的停机时间差距很大。传统直列式设备更换模板、容器分离爪和密封板,停机4小时以上并不少见;普通转盘式设备换模具本身可能在10—30分钟,但换完之后调参数、试封、校色标还要额外时间;带配方存储和快换夹具的机型,模具更换加参数调用可以压缩到5—15分钟。这里说的不是“设备谁更好”,而是选型时必须把灌装机和封口机的换模时间放在一起核算,而不是分开看。灌装机换杯型花了20分钟,封口机模具却要40分钟,整线换产时间就是40分钟。
一个匿名化的现场场景:某华中地区代工车间从直径90 mm的酸奶杯切换到65 mm的布丁杯,传统配置下停机4小时20分钟,按满产5000杯/小时折算,一次换产损失超过两万杯的有效产能。后来把灌装模具、封口模具和配方调用纳入同一套快换流程,换型停机压到15分钟级别。这个案例的启示不在于“必须买最贵的设备”,而在于换产时间是设备结构、模具接口、参数存储和SOP共同决定的,任何一环不匹配,都会吃掉柔性生产的利润空间。
| 匹配维度 | 灌装机侧要确认的点 | 封口机侧要确认的点 | 常见不匹配后果 |
|---|---|---|---|
| 节拍 | 充填收尾时间、回吸动作是否占用循环 | 单次封口循环秒数、放膜/切膜衔接间隙 | 整线被慢工位拖住,铭牌产能打七折 |
| 杯口洁净度 | 灌装头防滴漏/回吸、是否可配吹扫 | 封口前杯口检测或吹扫余量 | 乳脂残留导致虚封、漏气、涨袋 |
| 杯膜兼容 | 杯型范围、杯口平整度控制 | 热封温度/压力/时间可调范围、膜材张力控制 | 换膜材批次即出现封不牢或过熔变脆 |
| 换产 | 模具快换接口、灌装参数配方存储 | 封口模具快换、温压时序配方调用 | 多SKU产线换型停机过长,柔性名存实亡 |
匹配结论不能靠画册参数推导,必须用正式物料、正式杯样和正式膜材跑出连续循环数据。
杯装灌装封口联动选型 时,建议带着下面这份清单进试机现场:

Q1:酸奶灌装机灌得准,封口机就一定封得牢吗?
A:不一定。灌装精度解决的是克重和成本问题,封口牢不牢取决于杯口有没有残留、杯膜热封窗口是否匹配。灌装精度再高,收尾滴料照样能把封口合格率拉下来。
Q2:杯口吹扫是灌装机配还是封口机配?
A:行业里两种做法都有。放在灌装后、放膜前的位置逻辑上最顺,选型时关键不是装在哪台机器上,而是确认这个工位存在并且风量、角度经过带料验证,不吹飞料液也不留死角。
Q3:多杯型生产,换模时间控制在多少算合理?
A:没有统一答案。模块化快换加配方存储的机型,换模加参数调用可以落在5—15分钟的经验区间;传统螺栓固定、逐项调参的结构做到4小时以上也不罕见。实际以模具数量、杯型差异和操作熟练度为准。
Q4:搅拌型和凝固型酸奶能用同一条灌装封口线吗?
A:可以评估,但灌装段和封口段的关注点会变化。搅拌型更考验防滴漏和杯口洁净,凝固型更考验灌装动作对杯内料液结构的扰动控制。同一条线跑两类产品,试机时必须分别用两类物料各跑一轮,不能拿一类产品的数据推断另一类。
Q5:产能到底按灌装机算还是按封口机算?
A:按联动后连续运行的瓶颈工位算。把灌装机和封口机分开的铭牌产能相加或取平均,没有选型意义。杯装酸奶整线产能核算 应以带料试机的连续杯/小时记录为基准,再乘以合理的运行效率系数。

酸奶灌装机与封口机的匹配,说到底是让“灌完那一刻的杯口状态”正好落进“封口机能够稳定密封的窗口”里。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。