选杯装酸奶灌装封口机,灌装精度和封口温度都关键,但优先级不同:先锁封口温度窗口,再校准灌装精度。封口温度不稳,漏杯、鼓包、撕膜会直接报废;灌装精度偏差,克重和成本会慢慢失血。实际以厂家方案与验收标准为准。
说实话,不少人都踩过这个坑:试机时盯着灌装量看,觉得误差小就下单。结果一上量产,杯口卷边、膜材批次差异、酸奶温度波动一起来,封口就出问题。灌装精度标得再漂亮,也救不回漏杯。
酸奶不是水。它有粘度、有酸度、有时还带果粒。杯装灌装机、酸奶灌装机、灌装封口机之间的匹配,不能只看一个参数。下面把选型逻辑拆开说。
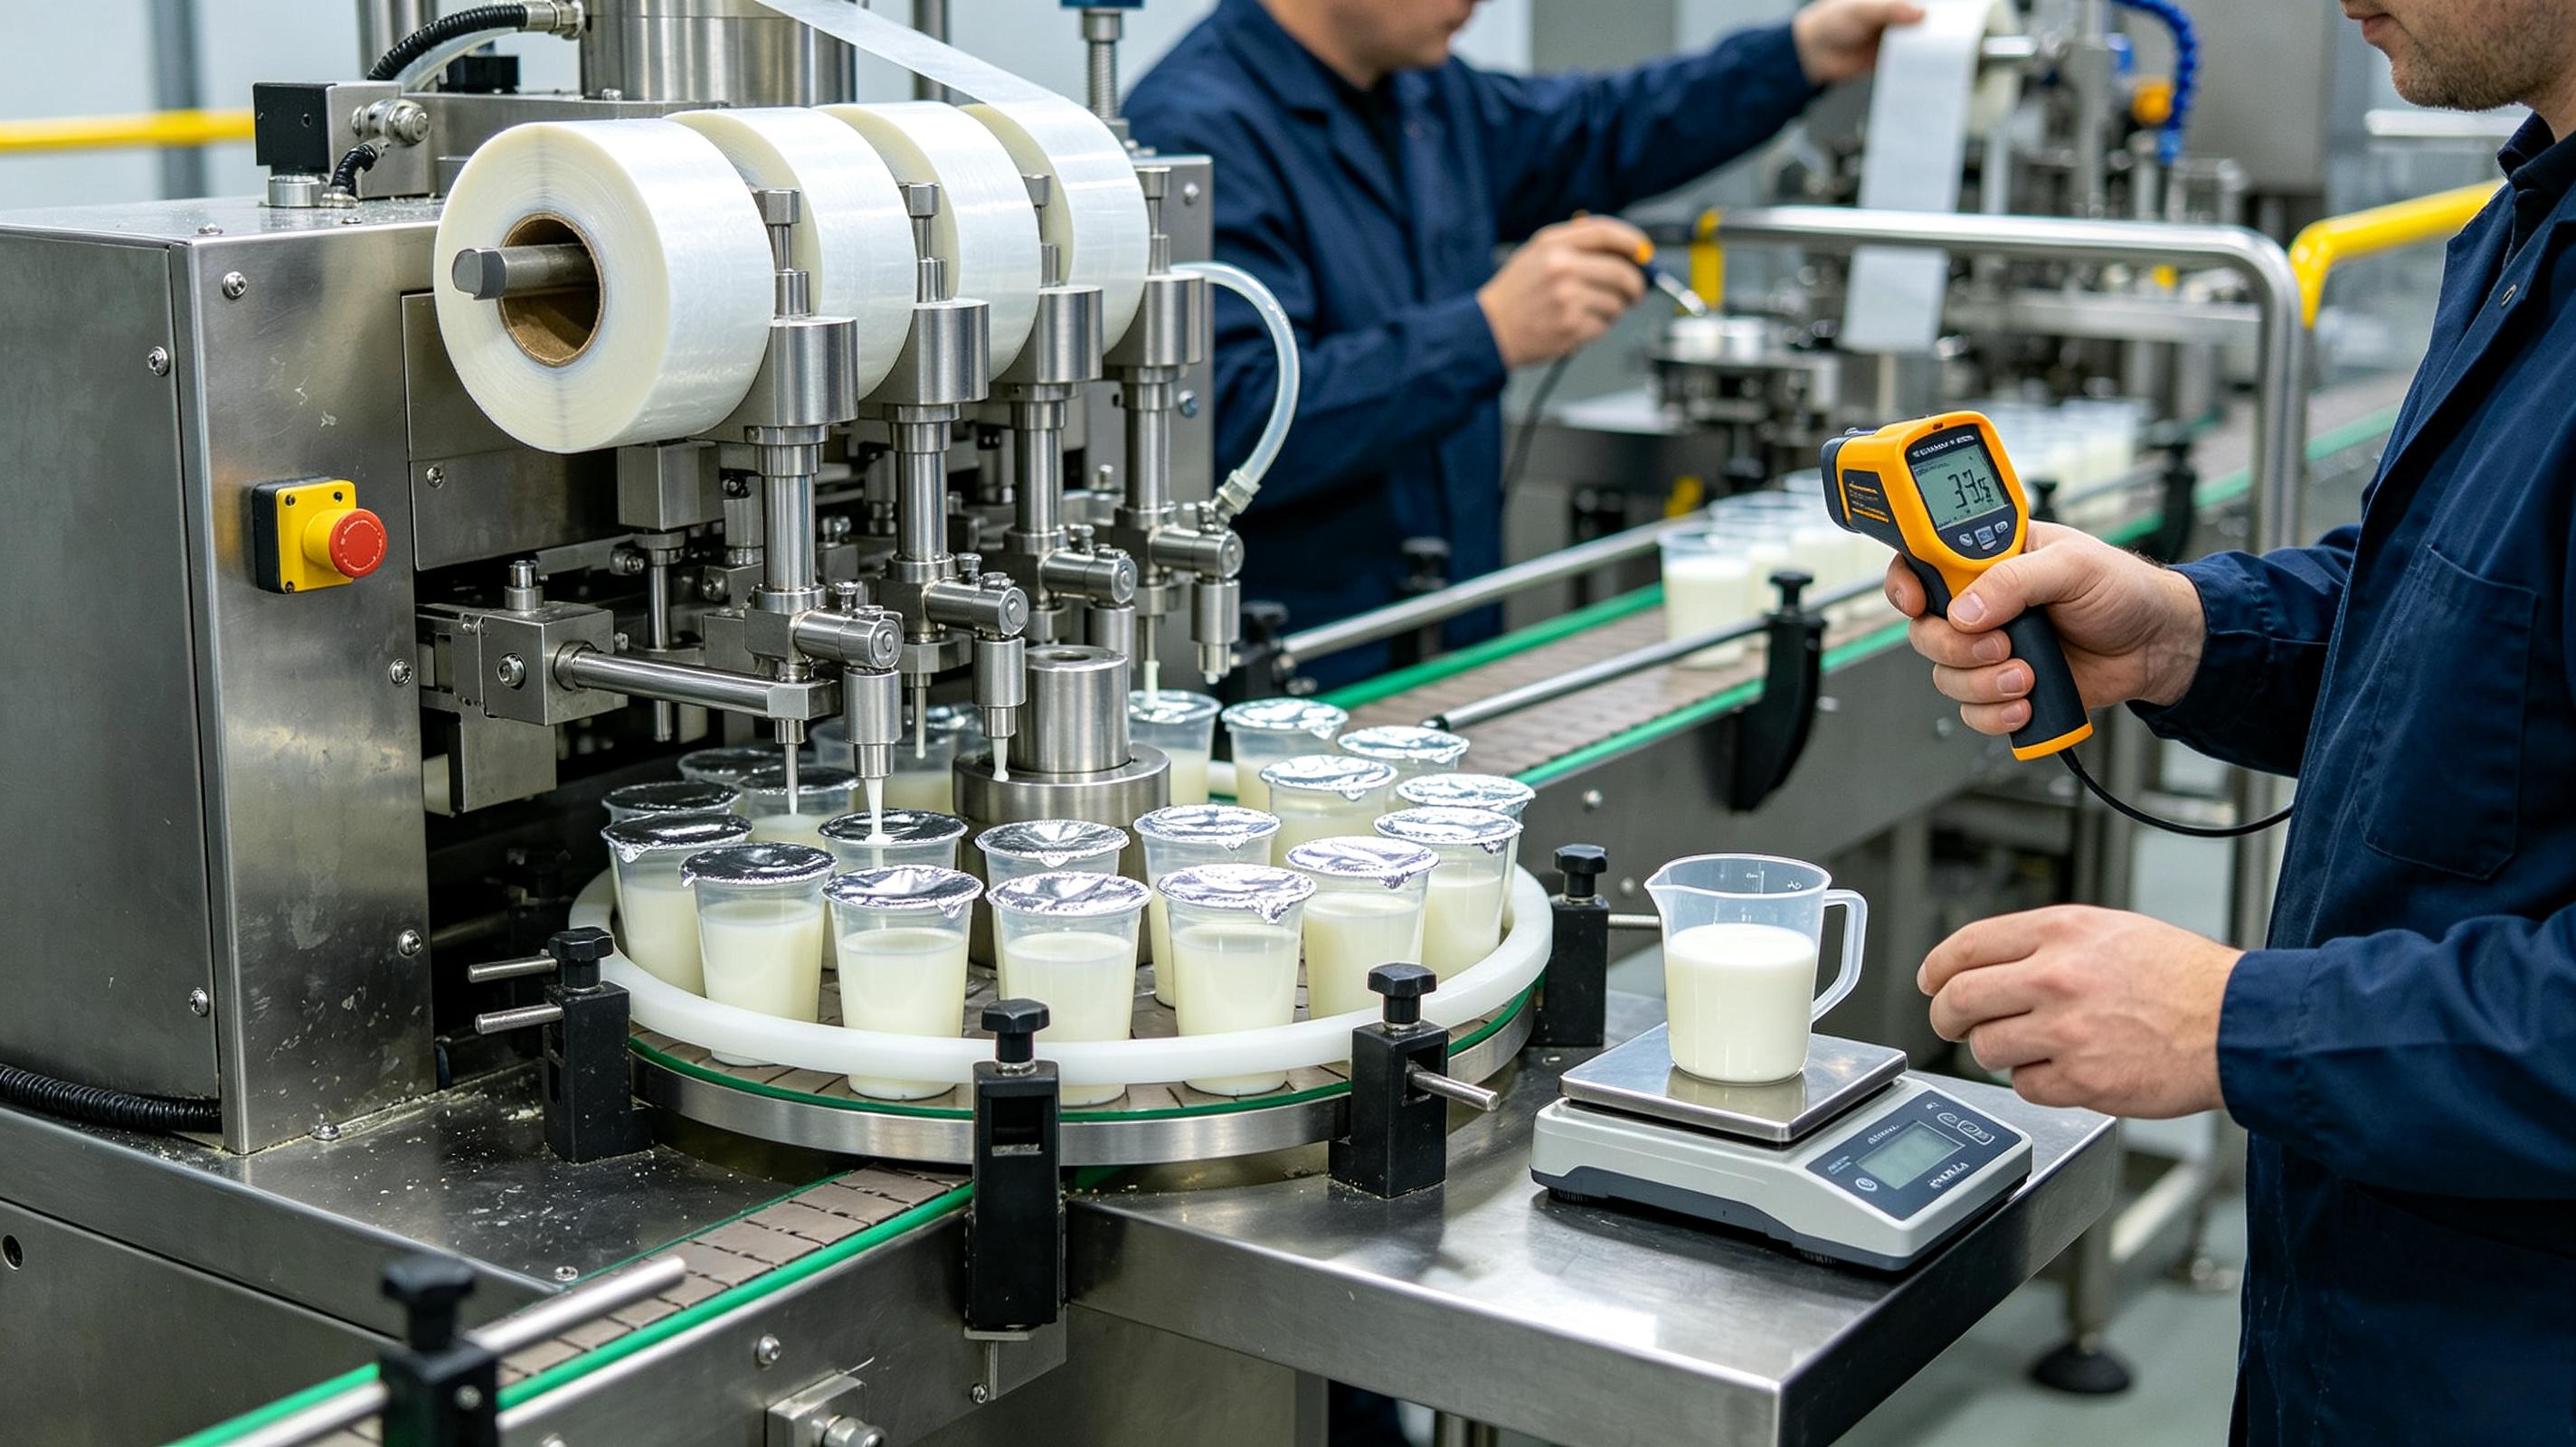
先看封口温度,再看灌装精度,是多数杯装酸奶线的稳妥顺序。原因不复杂:封口属于“开卷考试”,温度、压力、时间没配好,废品马上出现;灌装精度属于“慢变量”,影响成本、克重投诉和品牌口碑,但通常不会让整批货当场报废。
不过,这个顺序不是死的。若你的酸奶杯是异形杯、大杯口、薄壁杯,或者膜材换了供应商,封口窗口会变窄,调试时间更长。若产品是高价值酸奶、小克重杯,灌装精度就要往前排,因为每杯差 2 克,一天下来成本差距不小。
说白了,换产时间不是固定值,是设备、杯型、膜材、来料、SOP、人员熟练度共同作用的结果。常规杯装酸奶线换产多落在 15–40 分钟,复杂杯型或拆洗要求高时会更长,实际以现场调试记录为准。
封口温度不稳,后面的灌装精度再高也没有意义。杯装酸奶封口常见问题是漏液、虚封、皱膜、撕膜带肉、鼓包。它们大多与热封温度、压力、时间和杯口冷却有关。温度偏低,封不牢;温度偏高,膜材收缩、杯口变形,甚至影响酸奶风味。
常规热封温度会落在 120–200°C 的某一段,具体看杯材和膜材。PP、PS、PET、PLA 杯,配合铝膜、复合膜、易撕膜,窗口差别很大。压力常见在 0.2–0.6 MPa 的测算口径内,时间多在 0.5–2 秒之间。这些只是经验区间,以包材匹配和厂家实测为准。
再看速度。杯装酸奶线常见 4000–12000 杯/小时,速度越高,封口停留时间越短,温度补偿和压力跟随越重要。若设备没有分区温控、没有压力闭环,跑高速时封口波动会放大。以厂家方案与验收标准为准。
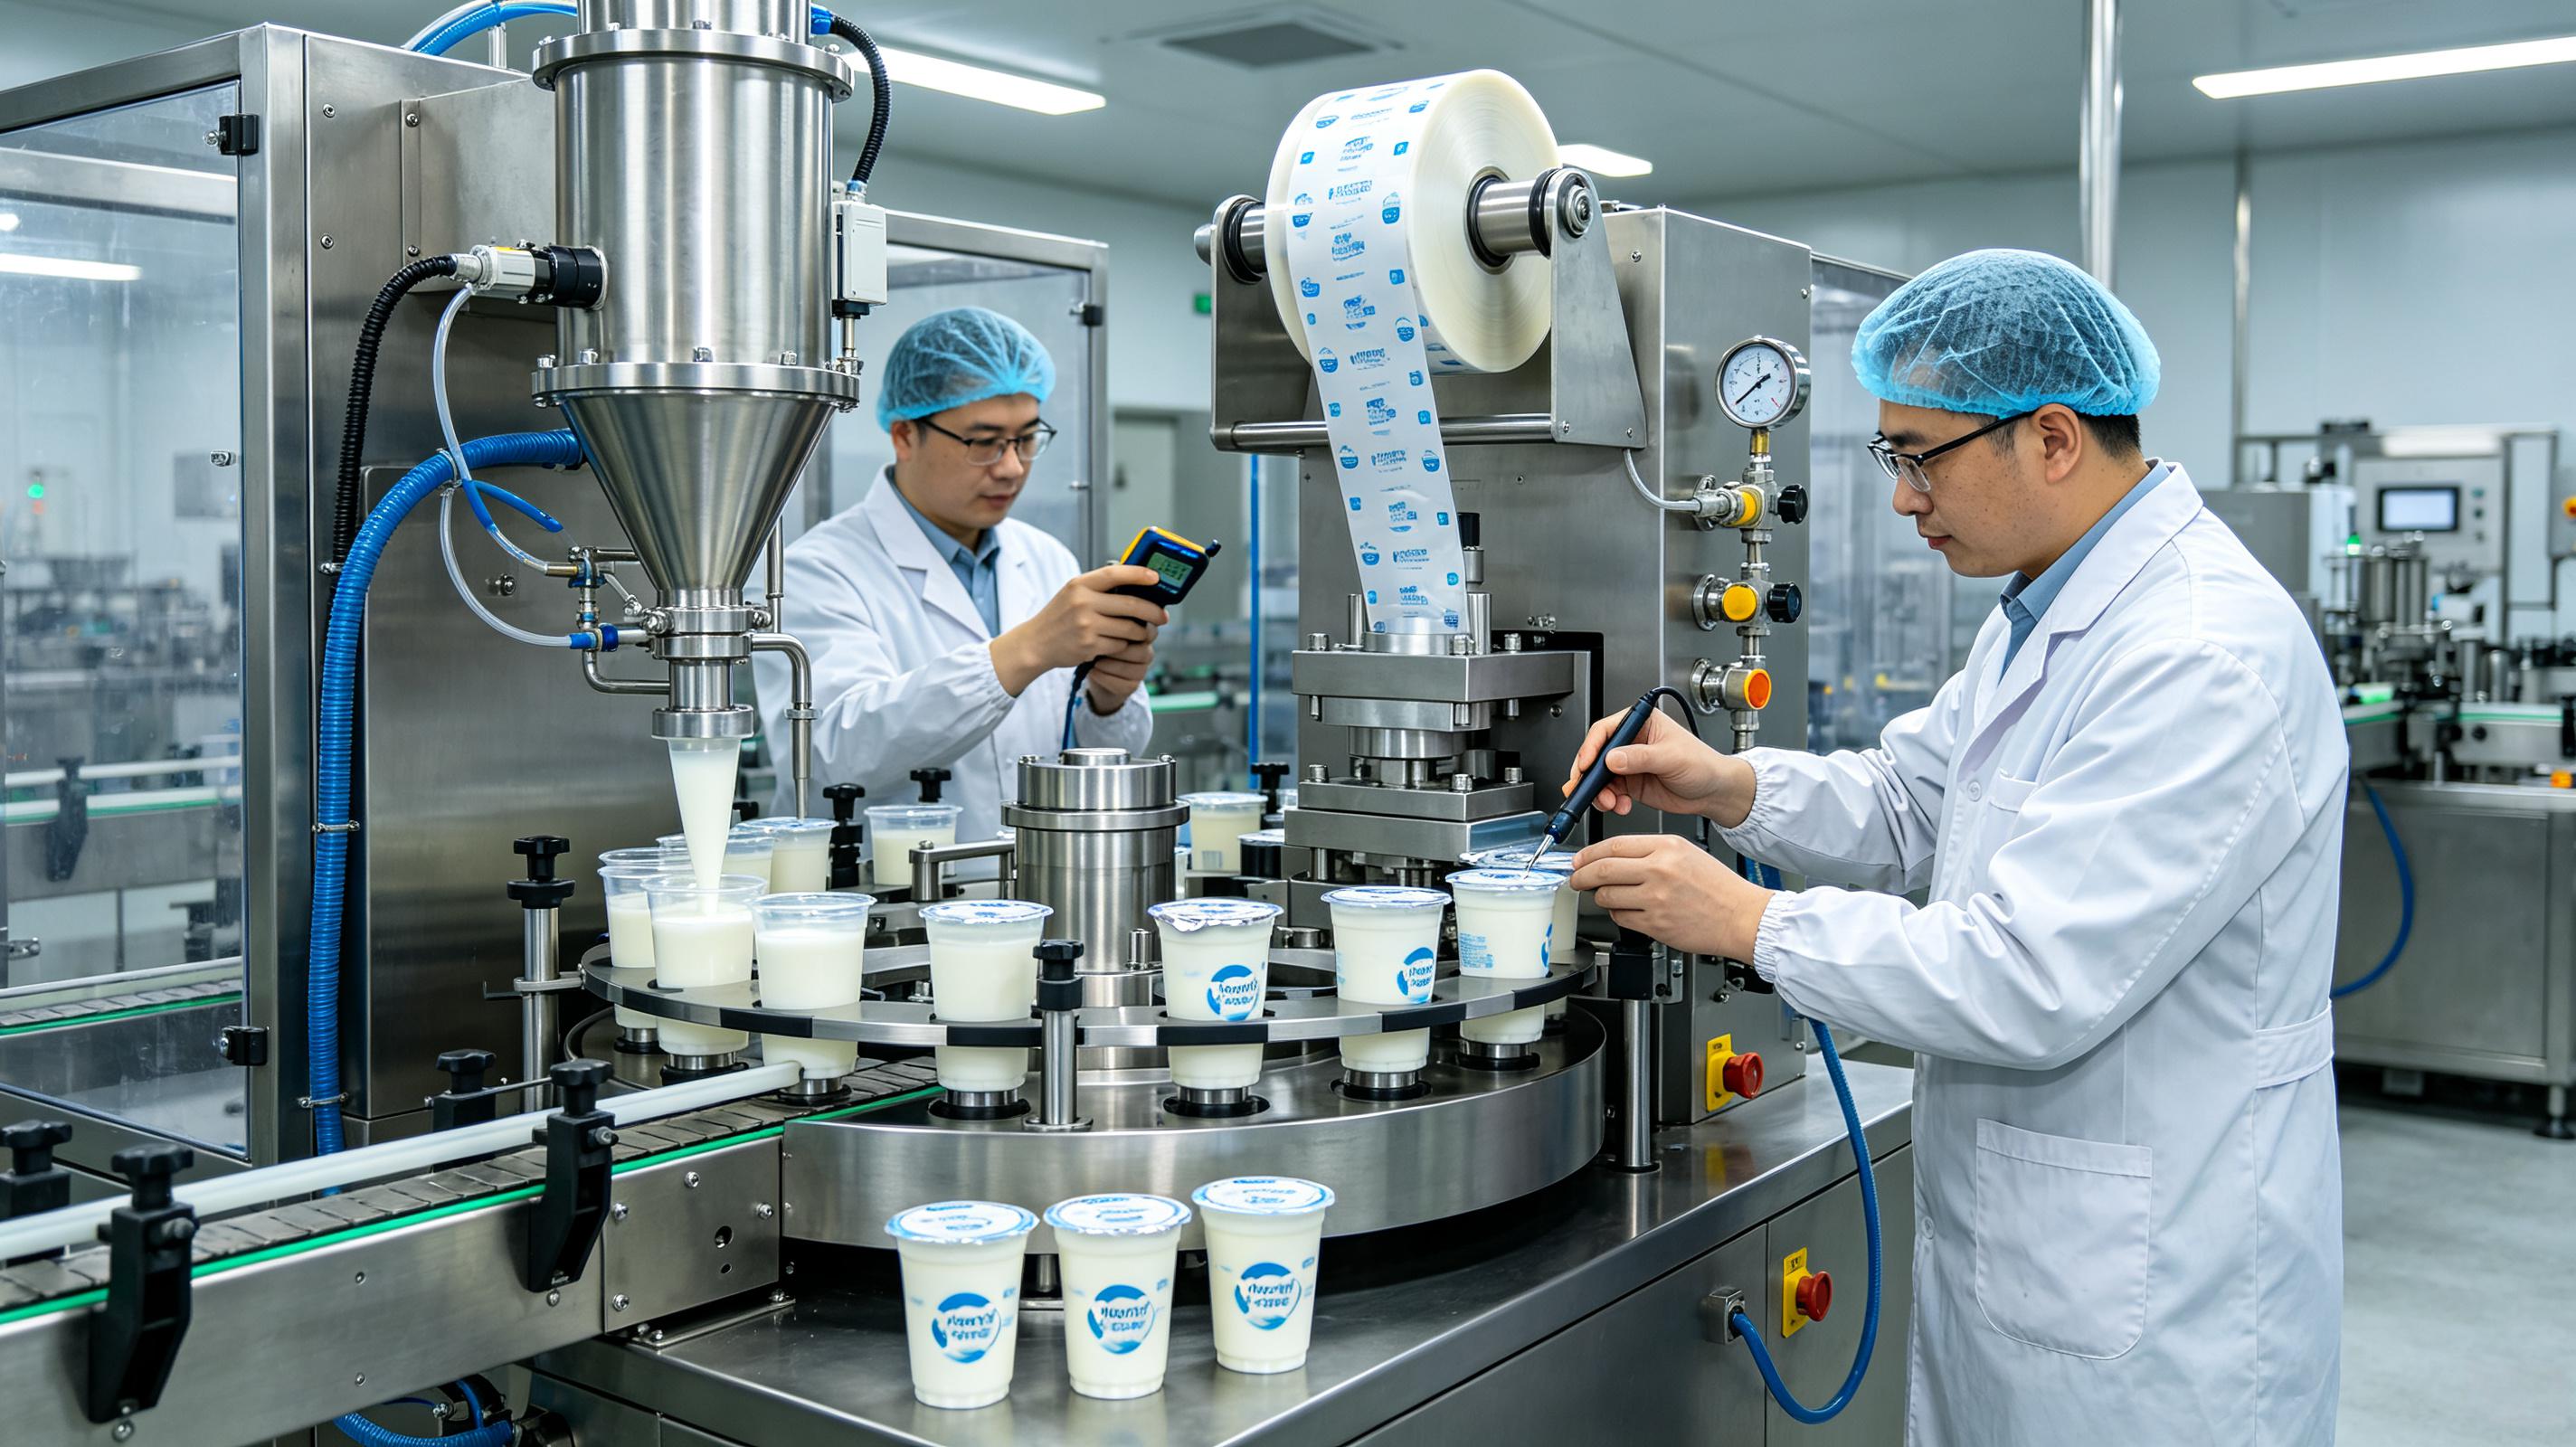
灌装精度要放在“物料+杯型+速度”里看,单看标称值容易误判。杯装灌装机的计量方式常见活塞式、流量计式、称重式。活塞式适合粘度稳定的酸奶,流量计式适合流动性较好的乳饮料,称重式反馈直接但速度可能受限制。
灌装精度常见标称在 ±1%–±2% 满量程,实际跑起来还要看酸奶温度、气泡、果粒沉降、阀门响应和管道背压。含果粒的酸奶,活塞阀容易切碎颗粒,流量计可能磨损,称重式更稳但成本更高。以厂家方案与验收标准为准。
还有一点,灌装精度不是越高越好。小杯酸奶若把精度追到极限,可能换来更慢的速度、更频繁的清洗和更贵的维护。选型要看订单结构:多品种小批量,优先换产快;单品种大批量,优先速度与稳定性。可参考 杯装灌装机选型细节,把计量方式和物料匹配先对齐。
封口温度不是单独一个数,而是温度、压力、时间、冷却四件事的组合。只调温度,往往今天封得住,明天换膜就漏。正确做法是让厂家用你的杯、你的膜、你的酸奶做试机,记录窗口边界。
试机时可以做三组对比:温度下限、中心值、上限。每组跑 30–50 杯,做密封性检查、撕膜手感、杯口变形观察。中心值不是唯一答案,要留出包材批次波动的余量。以批次检测报告和现场调试记录为准。
另外,杯口有酸奶残液,会明显影响封口。灌装阀防滴漏、杯口吹气、负压吸残,这些细节比单纯加温度更有效。很多漏杯问题,根子在灌装嘴,不在封口头。这个坑,不少人都踩过。
杯装酸奶灌装封口机能不能选对,看的是匹配,不是单项参数。下面这张表按物料、计量、封口、清洗、速度、验收六个维度拆。每项都建议现场试机,以厂家方案与验收标准为准。
| 维度 | 关键问题 | 经验区间/判断口径 | 风险点 |
|---|---|---|---|
| 酸奶物料 | 粘度、果粒、温度、气泡 | 以现场物料试机为准 | 堵阀、分装不均、颗粒破损 |
| 灌装计量 | 活塞、流量计、称重 | 常见标称 ±1%–±2% 满量程,以实测为准 | 速度与精度难同时拉满 |
| 封口温度 | 杯材、膜材、压力、时间 | 常见落在 120–200°C 某一段,以包材匹配为准 | 漏杯、皱膜、撕膜不良 |
| 清洗换产 | CIP、拆洗、菌种切换 | 常规换产 15–40 分钟,复杂更长 | 过敏原、风味交叉 |
| 产能速度 | 杯型、灌装量、封口停留 | 常见 4000–12000 杯/小时,以厂家方案为准 | 高速下封口波动放大 |
| 验收标准 | 克重、密封、撕膜、外观 | 连续 3 批,按批次检测报告判断 | 只试几分钟就签收 |
先封口,后精度,是预算有限时的务实取舍。若封口系统不稳定,先加温控闭环、压力显示、杯口定位;若封口稳定,再优化灌装阀、管道和称重反馈。两条线都别省验收。
验收要跑连续批次,不要只看开机演示。下面这份清单适合写进技术协议,也适合试机当天逐条打勾。涉及价格、产能、精度、合格率,以官方信息为准。
判断标准可以简单点:封口不漏、撕膜整齐、克重稳定、清洗不拆大件、换产能接受。若封口合格率靠人工反复补压,或者灌装精度靠频繁称重修正,就要重新评估设备匹配。以厂家方案与验收标准为准。
封口没稳之前,追灌装精度就是白忙。某华中酸奶代工车间,原先用一台灌装封口机做多款杯装酸奶。初期漏杯多,他们先怀疑灌装量不准,反复调活塞。结果漏杯没降,灌装精度也乱了。
后来把封口温度、压力、杯口定位重新标定,换了匹配的易撕膜,漏杯明显减少。再回头调灌装阀和管道背压,克重才稳定下来。换产从原来的 50 多分钟降到 30 分钟左右。这个数只是现场调试记录,不同杯型、膜材和班组会有差异。类似改造可看 杯装酸奶灌装封口机调试案例,重点看封口与清洗,不只看速度。
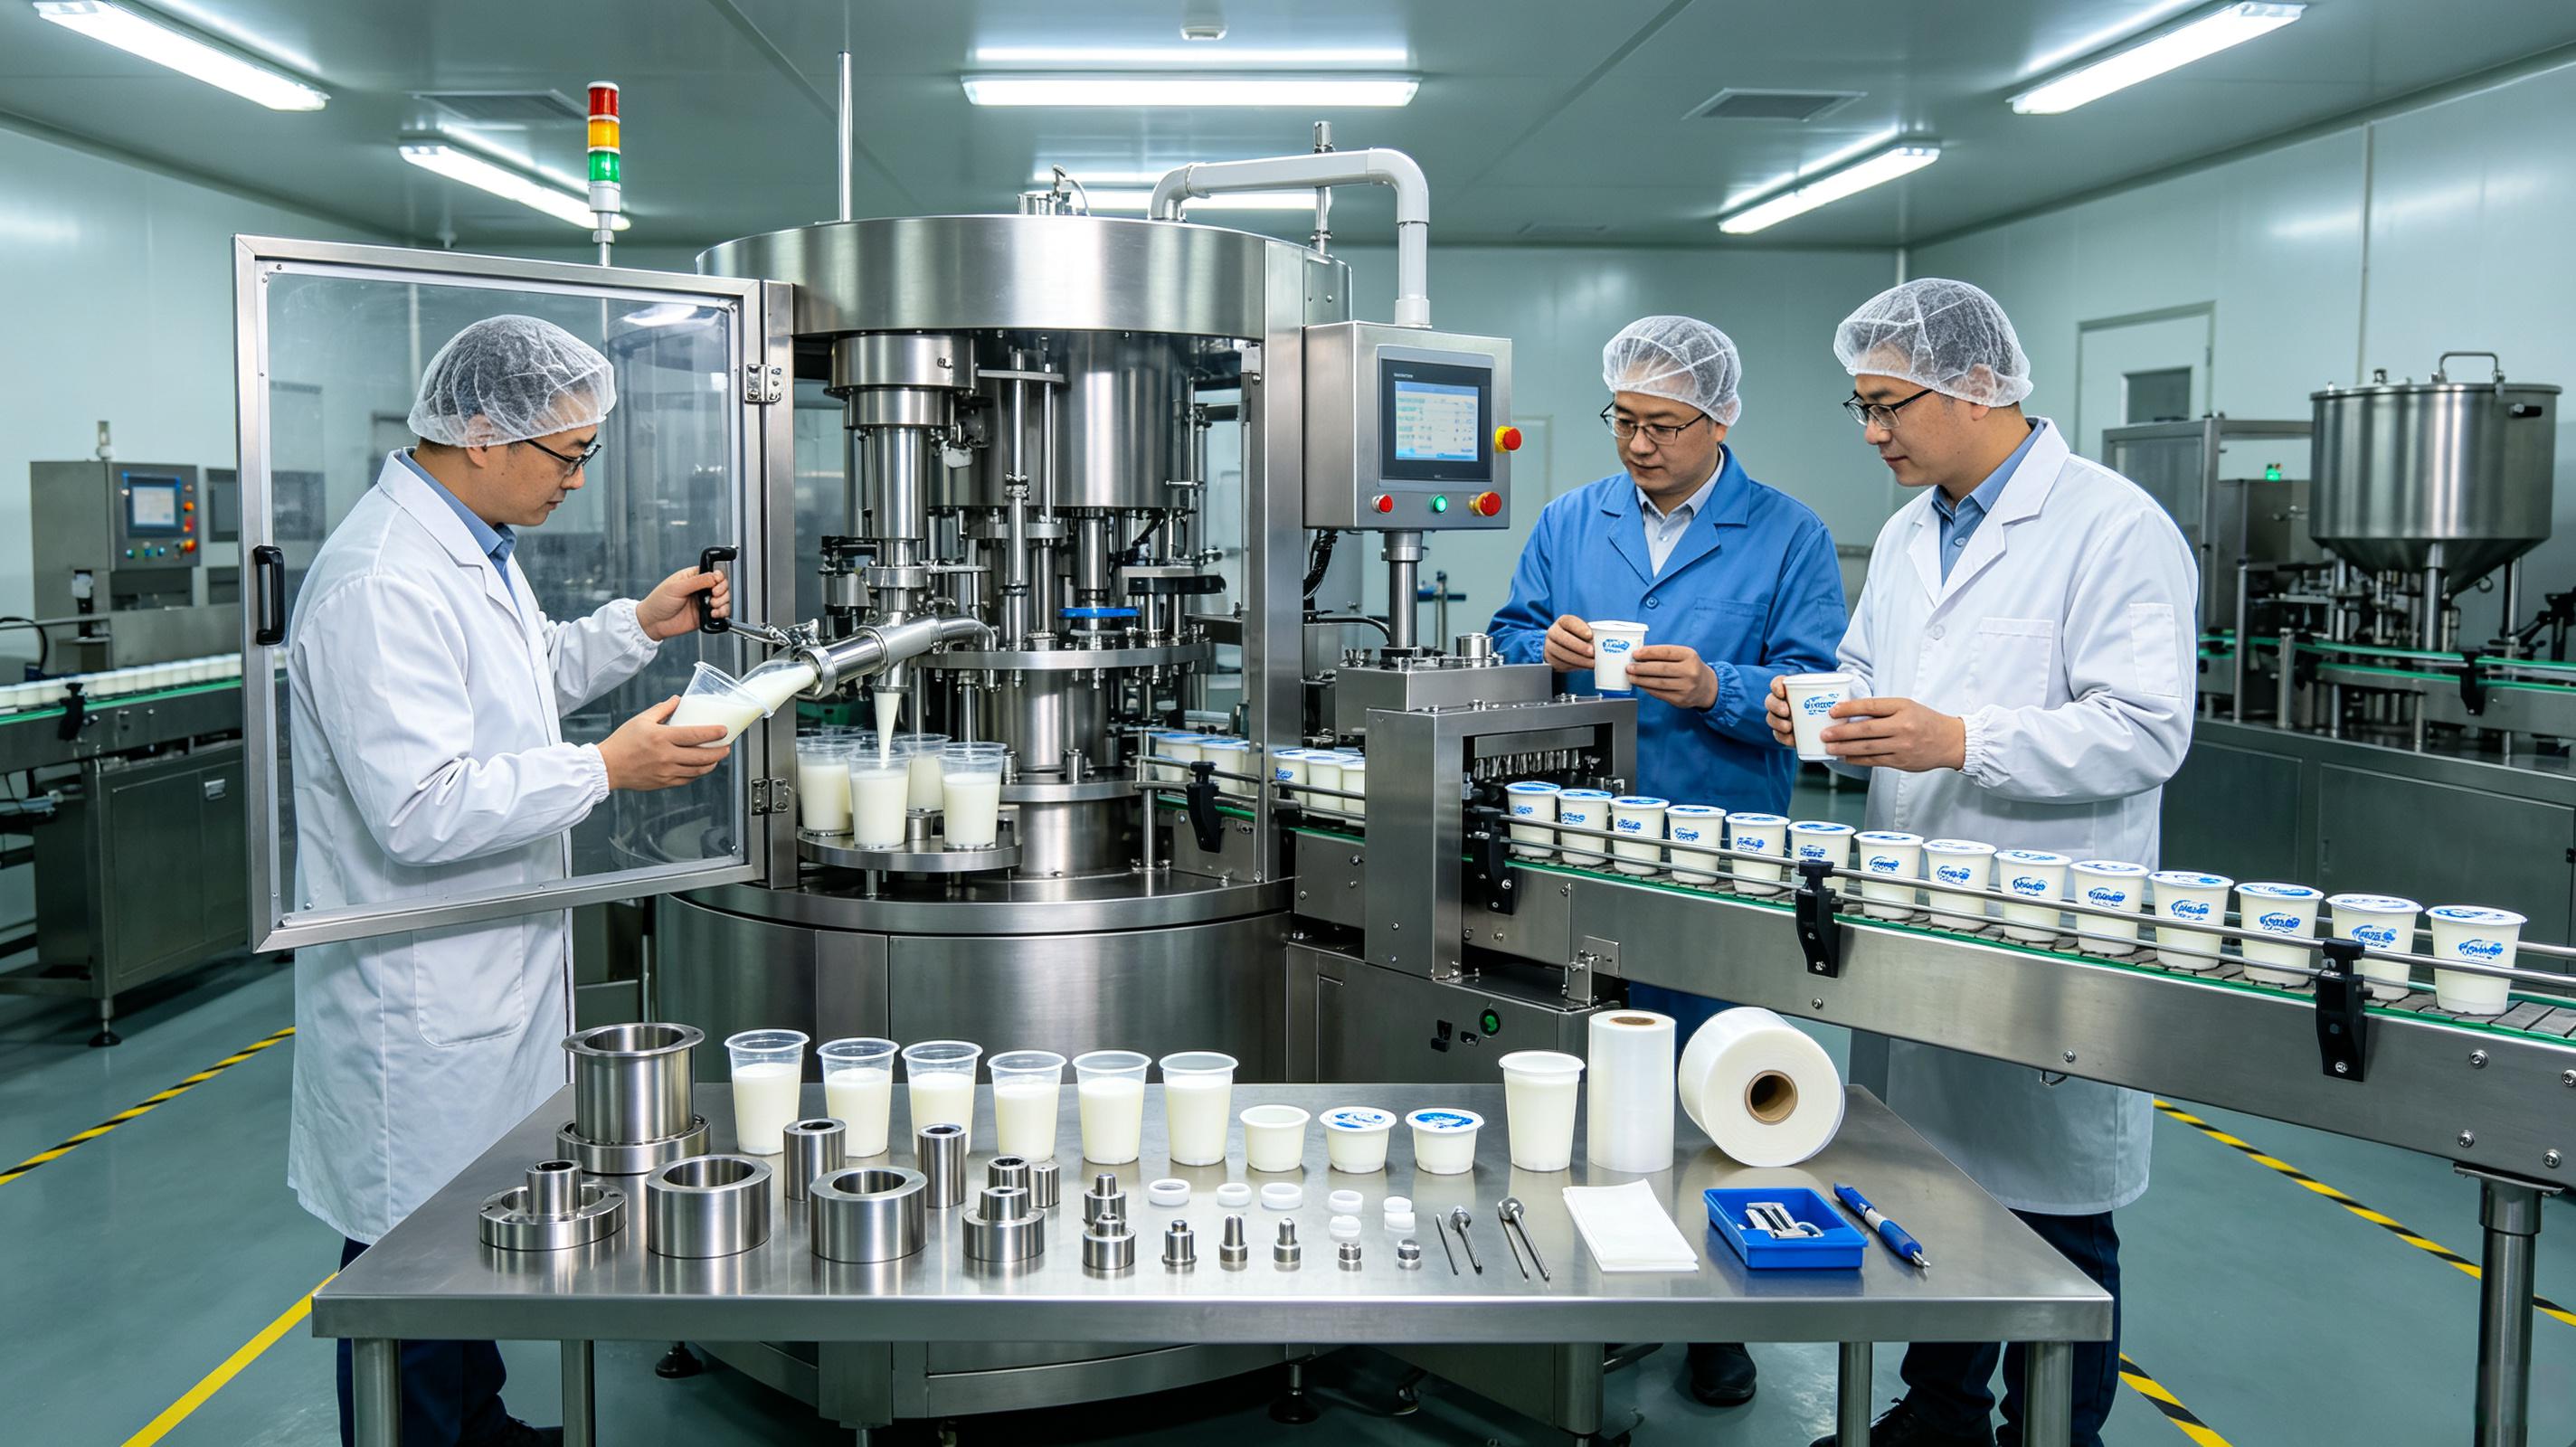
选型问题绕不开封口、精度、清洗和验收。
Q:灌装精度和封口温度哪个更关键?
A:多数杯装酸奶线先保封口温度窗口,再追灌装精度。封口不稳会直接漏杯报废,精度偏差更多影响成本和克重。具体以产品价值、杯型、膜材和验收标准为准。
Q:预算有限,先投封口还是先投灌装?
A:先投封口温控、压力显示和杯口定位,再考虑称重反馈或高精度灌装阀。价格与效果以官方信息为准,别只看标称参数。
Q:封口温度设多少合适?
A:没有统一值。常见热封温度会落在 120–200°C 的某一段,压力和时间也要一起调。以杯材、膜材和现场试机记录为准。
Q:灌装精度 ±1% 就够了吗?
A:不一定。小杯、高价值酸奶可以更严;大杯、普通酸奶可结合成本放宽。关键看连续 30 杯的平均偏差和最大偏差,以厂家实测为准。
Q:杯装灌装机能不能兼做袋装?
A:灌装单元可能有限共用,封口和模具通常要分开。杯装与袋装的送料、封口、清洗差异大,硬共用容易拖慢节拍。以厂家方案与验收标准为准。
Q:验收时最该盯什么?
A:连续跑 3 批,盯漏杯、撕膜、克重、速度和换产。只看开机演示不够,按批次检测报告和现场调试记录判断。
杯装酸奶灌装封口机,先稳封口温度,再抠灌装精度。