我按验收单口径写。不算三年五年的大账,只算能复测的那几条:灌装精度损失了多少原料、封口剔除了多少杯、单位产能里塞进去几个人。灌装旋盖机、杯装灌装机和酸奶这条线的账,分母不干净,ROI就是晃的。
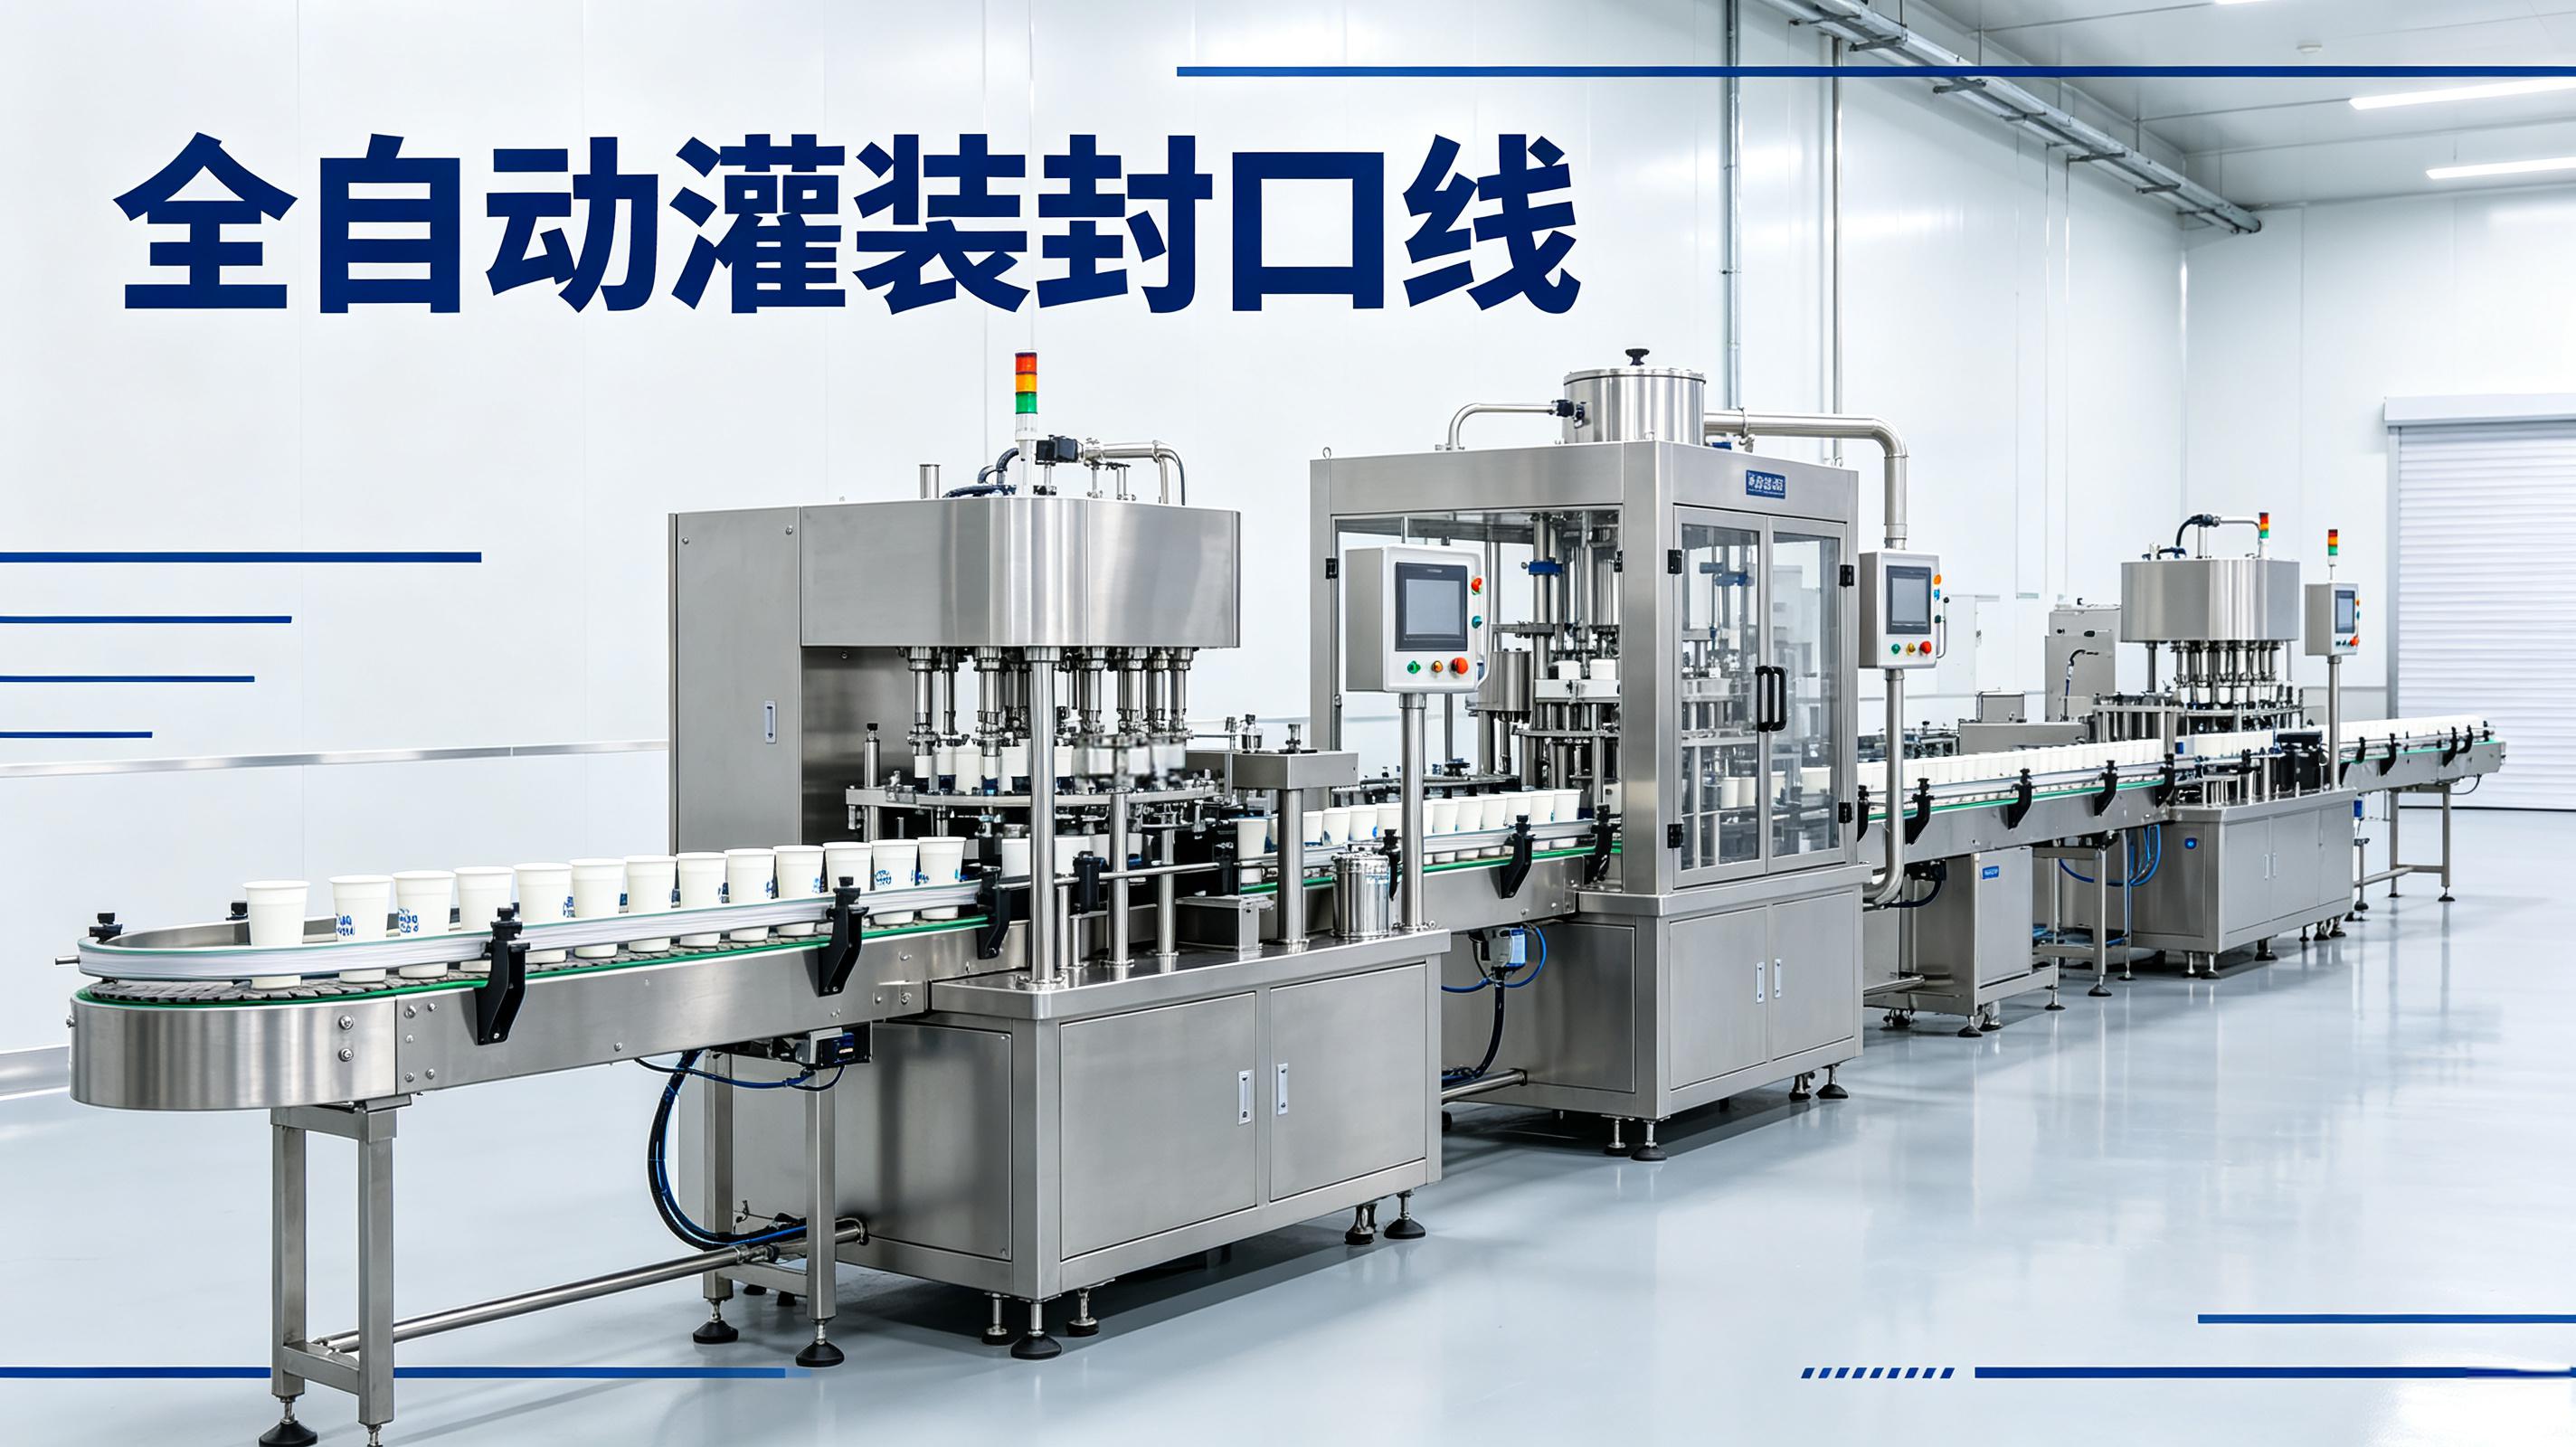
杯装灌装机铭牌上写的杯/小时,是空跑或者灌水测出来的。酸奶有粘度、有果粒、有灌装温度窗口。我方的验收单里,产能这一栏必须写连续运行实测值。设备标称5500至6000杯/小时(150ml规格),现场连续跑4小时,实际落在约5200至5600杯/小时区间,中间有两次短暂停机,每次几十秒到一分多钟。铭牌值和实测值之间的差,就是ROI算式的第一个分母偏差。
回到参数。做ROI时,日有效产能按实测值乘有效运行时间取。有效运行时间不取24小时,取两班或三班实际排产时间,扣掉CIP清洗、换模具、换膜卷。杯装灌装机的换型时间对酸奶多品种产线影响大。我方见过换一次果粒品种,从停机到首杯合格,约二十几分钟。
那次验收更麻烦:一条酸奶线第一版产能测算直接拿铭牌6000杯/小时乘22小时。首月运行报表出来,实际日均产出只有测算值的六成出头。定位为换型时间和灌装前段物料等待未计入。调整为按品种分档、分别取换型损失系数后,测算值和实际报表偏差收窄到约百分之十以内。复测取连续30天产出数据,日报与测算对照,日均偏差在个位数百分比附近。
灌装旋盖机和杯装灌装机的精度公差,是ROI里最容易在纸面上好看、在现场咬人的项。行业灌装误差达标线常见约≤±1%。伺服电缸驱动的灌装系统可以做到约±0.5%。以每杯150ml酸奶计,±0.5%意味着每杯偏差约0.75ml以内[reference:0]。超灌的部分是白送出去的酸奶。
算原料账:日产能按5万杯、每杯150ml、年运行300天。如果灌装均值正偏0.5%,相当于每杯多灌约0.75ml。一年下来多灌出去的酸奶量,按原料成本折算,六位数。这还没算封口边缘沾料带来的剔除。精度控制不稳,ROI表里的原料节约项就是空的。
缺陷定位—处置—复测记录:某批次搅拌型酸奶,杯口封口区域出现零星料液残留,封口后微渗,剔除率比基线高。定位为灌装阀关闭后残余物料滴落,滴落位置正好在杯口边缘。调整为伺服防滴漏灌装参数,关闭行程末端增加回吸动作,回吸量按杯型和物料粘度分档。复测取连续灌装200杯,逐杯目视封口边缘,残留杯数从调整前的十几杯降到个位数,封口合格率回到基线附近。
杯装酸奶的封口合格率,行业里做得好的在99.99%以上。每1万杯允许约1杯出问题。听起来很小。但封口不严的杯,在后续输送、装箱、冷链过程中可能进一步破损,污染同批次产品。一批货如果因为封口问题被整批扣下,剔除成本不是那一杯,是那一批。
封口合格率的ROI算法,不能只看在线剔除率。要看在线剔除加上出货后客诉退货。我方的验收单里,封口项分两个口径记录:在线热封后目视和密封性抽检的剔除率,以及模拟运输振动后的泄漏抽检结果。前一个口径干净,后一个才是真花钱的地方。
缺陷定位—处置—复测记录:某批次高粘度酸奶,封口合格率在线目视口径正常,但模拟运输振动复测后,泄漏杯数超预期。定位为封口温度窗口偏窄,热封压力在连续运行中漂移,部分杯封合强度落在下限附近。调整为热封温控分区重新标定,压力闭环控制周期缩短。复测取同批次灌装500杯,模拟振动后检漏,泄漏杯数从两位数降到个位数,封口剥离强度回到工艺窗口中间值附近。
全自动灌装封口线减少操作工。但减少的人头不直接等于节约金额。要按取消岗位的实际班次工时、加班系数、社保口径来复算。有的产线取消了三个操作工,但增加了设备维护巡检工时。净节约工时要重新测。
杯装灌装机的操作人员需求,半自动线落杯、灌装、封口、出料各一人,四人盯一条线。全自动联动线一人监控设备,但换膜、换模具、处理卡杯仍需人工介入。实际岗位数要看连续一周的班次记录,不数当班人数。
缺陷定位—处置—复测记录:一条酸奶杯装线第一版人工测算按减少4人计。首月工时记录显示,设备维护和卡杯处理占用的工时比预期多,净减少约2.5个全职当量。定位为模具更换频次和卡杯处理流程未标准化。调整为对换模步骤做分解计时,卡杯处理路径固化到操作面板。复测连续4周工时记录,净减少工时稳定在约3个全职当量附近,与设备运行记录对照无异常加班。
下表是我方在评审时用的粗算框架。数字是示意区间,真实项目按各自验收单填。
| 项目 | 半自动/人工口径 | 全自动线口径 | 复测判据 |
|---|---|---|---|
| 日有效产能 | 约30000-40000杯 | 约50000-60000杯 | 连续4小时实测,取两班日均 |
| 灌装精度 | 偏差在±1%以上晃,批次间漂移 | 约±0.5% | 抽100杯称重,算均值和CV |
| 封口在线剔除率 | 千分之几到百分之一 | 万分之一附近 | 连续200杯目视+抽检 |
| 原料超灌损失 | 按正偏1%估 | 按正偏0.5%估 | 称重数据按日汇总 |
| 直接操作岗位 | 4人/线 | 1-1.5人/线 | 连续一周工时记录 |
| 换型时间 | 分钟级人工调整 | 参数调用,但仍需换模具 | 从停机到首杯合格计时 |
| 设备维护介入 | 低 | 中,有巡检和清检要求 | 维护工时记录 |
回到参数。这张表里最容易被做花的是产能和人工。产能不按铭牌,人工不按人头。灌装精度和封口剔除率是硬的,称重和目视就能复测。ROI算得合不合理,看这两项有没有独立复测记录。
第一版ROI测算里,我方把杯装灌装机的灌装精度按±0.5%满负荷折算原料节约,同时按铭牌产能折算折旧摊销。测算回报周期落在约两年出头。设备到场首月,实际灌装精度在±0.8%附近晃,产能利用率约七成。当天回退测算表,把原料节约按±0.8%重算,产能按实测日均重算。回退后测算回报周期拉长到约三年上下。这是常态。第一版测算如果和设备到场首月的复测数据差得不多,反而要查复测口径是不是太松。
缺陷定位—处置—复测记录:第一版参数硬上,出现灌装精度超差和产能利用率偏低。定位为灌装泵在酸奶粘度批次波动时响应滞后,以及换型流程未纳入产能测算。调整为灌装泵行程按粘度分档预设,换型步骤计时并入排产。复测取连续3批酸奶,每批200杯,灌装精度回到约±0.6%以内,日均产能利用率升到八成以上。
旋盖机如果用在杯装酸奶线,多数是配合特定杯盖形式。扣盖、压盖或者旋盖。旋盖合格率的判据在验收单里写歪盖率和密封性抽检。歪盖率行业常见要求≤0.3%。这个指标对ROI的直接影响是后道剔除和客诉。
旋盖机调整的复测口径和封口类似。取连续运行200至500杯,逐杯检查盖体到位和歪斜,再抽一部分做密封性检漏。旋盖扭力如果是可调的,要把扭力值记录在验收单里,换批次物料时复测扭力是否漂移。扭力漂移不一定是旋盖机的问题,可能是杯口尺寸批次差异或盖材公差。要分开定位。
问:ROI测算里,酸奶的灌装精度按多少算合理?
按设备到场后连续三批复测的均值算。不要在纸面上直接写±0.5%。第一版可以按设备标称值做上限参考,但正式测算用实测均值。如果实测均值在±0.7%附近晃,原料节约项就按±0.7%算,不按±0.5%。
问:封口合格率的剔除成本怎么进ROI?
分两段。在线剔除按杯数乘杯材、盖膜和物料成本。出货后退货按批次成本估,但要有客诉记录或模拟运输复测数据支撑。没有后一段数据,前一段的剔除率再低也可能不准。
问:人工节约能按岗位数直接乘工资吗?
不能。按连续一周的工时记录,算净减少工时。增加出来的维护巡检、换模辅助、卡杯处理工时要从减少的工时里扣。扣完再乘综合人工费率。直接按人头乘工资,ROI会偏乐观。
问:杯装灌装机和灌装旋盖机在ROI里的主要差异在哪?
杯装线的剔除项集中在封口和杯口沾料。旋盖线的剔除项集中在歪盖、扭力不足和盖体密封。两者都要用独立复测数据进账,不能互相折算。杯装线的换型时间通常更长,产能分母要单独算。
问:什么情况下这台设备的ROI需要重新算?
连续运行实测产能偏离测算值超过一成,或者灌装精度复测均值超出标称公差带一个档位。出现这两条中的任何一条,原来的原料节约和折旧摊销都要回退重算。
我方在用的ROI测算表,产能、灌装精度、封口剔除率、净减少工时这四个口径,都挂在同一批样品和同一条连续运行记录上。下一批复测取下一季度连续30天的产出报表、灌装称重记录和工时汇总。未决项是换型时间在不同酸奶品种间的差异是否稳定,需要至少三个品种各两轮的换型计时数据。复测窗口定在下一批CIP清洗完成后连续运行。当前状态:设备在线,按现行参数运行,首杯合格率和封口剔除率在验收单基线附近,灌装精度均值待下一轮称重数据确认。