蜂蜜灌装机怎么选?一句话结论:先定黏稠液体灌装方式(活塞式还是转子泵/螺杆泵),再定封口形式,最后用实际来料做小批量试机验证精度与换产时间。蜂蜜黏度高、易挂壁、易起泡,定量灌装和封口必须配套考虑,单看灌装机参数很容易踩坑。以厂家方案与验收标准为准。
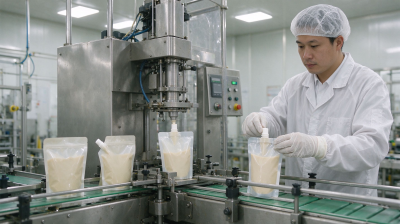
黏稠液体灌装的核心矛盾是“流动性差+挂壁残留”,照搬饮料线的高速灌装思路往往翻车。蜂蜜在常温下黏度可达数千到上万毫帕·秒(具体随蜜种、温度变化),流速慢、回抽难,灌装头一停就拉丝滴漏。
说实话,不少人都踩过这个坑:买了台标称精度很高的灌装机,灌蜂蜜时误差却明显放大。原因不复杂——厂商标精度用的多是水或低黏液体,换成蜂蜜,管路阻力和阀门响应全变了。
判断标准很直接:用来料实测,而不是看样本参数。同一台机器,灌不同蜜种、不同温度,结果可能差出一截。
灌装与封口必须同步选型,否则灌得准、封不住,整线照样停。蜂蜜常见封口有旋盖、压盖、铝箔封口等,瓶口残留蜜液会直接影响封口合格率。
我们交付过一条熟食汁水线,客户先单独买了灌装机,后来发现封口段节拍对不上,返工重配输送与理盖机构,多花了时间也多了成本。这类问题在黏稠液体线上并不少见。
案例场景:某华中调味品代工车间,蜂蜜与酱料共线生产。初期只按灌装速度选型,换产后封口段频繁卡盖。后改为灌装—封口联动调试,并按瓶型固定SOP,换产时间才稳定下来。具体数值以现场调试记录为准。
说白了,灌装与封口是一个节拍系统,不是两台独立设备。选型时把瓶型、盖型、来料黏度一起给厂家,让对方出整线方案更稳妥。
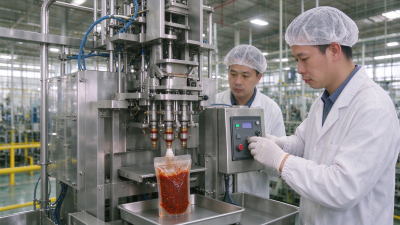
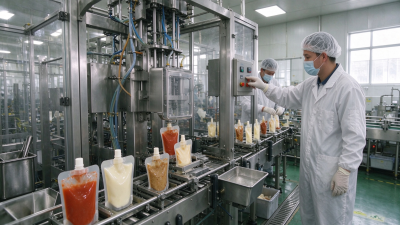
想一条线兼顾酱料袋和瓶装,换产时间与模具通用性比峰值产能更值得看。常规机型换产多落在15–40分钟,实际以模具数量、袋型规格、来料一致性为准。
换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。采购前建议让厂家用你的袋型和瓶型各试一次,记录真实换产耗时。
| 对比维度 | 活塞式灌装 | 转子泵/螺杆泵灌装 |
|---|---|---|
| 适用黏度 | 中低黏度较稳,高黏度需验证回吸 | 高黏度更友好,输送平稳 |
| 定量精度 | 依赖活塞与阀体密封,需实测 | 连续输送稳定,密封件要求高 |
| 清洗维护 | 拆装相对简单 | 管路与泵体清洗要求更高 |
| 换产灵活度 | 多规格瓶型切换较方便 | 需按来料与袋型评估 |
这张表只能帮你缩小范围,最终精度与合格率必须以来料试机、批次检测报告为准。别只看样本上的理想值。
把下面这份清单带进询价环节,能过滤掉不少“参数好看但不落地”的方案。
内链参考:黏稠液体灌装产线案例、蜂蜜灌装机机型对比、灌装与封口工艺要点。
Q:蜂蜜灌装机精度一般能到什么水平?
A:常规定量灌装在来料稳定时多能控制在较小误差区间,但高黏度、温度波动会放大偏差。具体以厂家方案与验收标准为准,务必用真实蜂蜜试机。
Q:酱料袋和蜂蜜能共用一台灌装机吗?
A:可以评估共线,但要看袋型、黏度与清洗要求。换产时间不是固定值,取决于设备、袋型、来料与人员熟练度,建议实测后再定。
Q:灌装与封口可以分开采购吗?
A:技术上可行,但节拍匹配风险高。黏稠液体易残留瓶口,封口段对灌装状态敏感,整线联调更稳妥。
Q:蜂蜜起泡、拉丝滴漏怎么处理?
A:可从灌装头回吸结构、灌装速度曲线、来料温度三方面排查。以现场调试记录为准,别一味调快速度。
Q:选型最容易被忽略的一点是什么?
A:清洗与换产。不少产线产能达标,却卡在换产和清洗上,综合效率反而低。采购时把这两项写进验收更实在。
最后提醒一句:选型看试机,不看话术。把来料、瓶型、封口方式和换产需求一次讲清,让厂家用数据说话,比反复比参数靠谱得多。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。