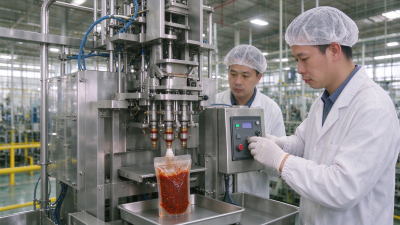
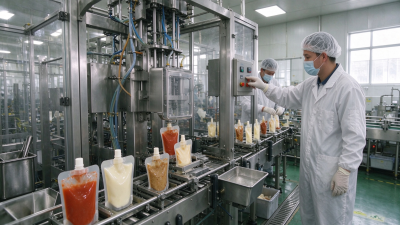
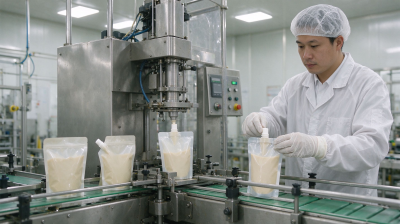
芝麻酱灌装机下料难,核心原因通常不在“泵不够大”,而在料斗结构、输送路径和袋型适配三者没对上。说白了,高黏度酱料流动性差、易架桥、易挂壁,普通灌装机照搬液体灌装思路,下料自然卡。本文围绕自立袋灌装机、酱料袋、液体袋装几条实际产线,把高黏度灌装方案讲透,帮你少踩坑。
结论先说:芝麻酱下料难,八成是“架桥+挂壁+回吸不足”叠加造成的,不是单一零件问题。
芝麻酱属于典型高黏度、含油、易分层的酱体。料斗里静置一会儿,表面结皮、内部形成空腔,物料在出口上方搭成“拱桥”,螺杆空转却不下料。不少人都踩过这个坑:以为是泵压力不够,换了大泵,结果挂壁更严重。
另一层原因是袋型。自立袋袋口窄、袋底有折边,灌装嘴对不准或回吸不干净,酱料袋封口处就容易夹料。液体袋装那套“快灌快走”的逻辑,搬到芝麻酱上往往行不通。
结论先说:高黏度灌装方案的关键是“强制喂料+短路径+可调回吸”,三件套缺一不可。
料斗建议带搅拌或刮壁结构,转速可调,低转速持续搅动即可破坏架桥,不必追求高转速,转速过高反而带入气泡。输送段优先选螺杆泵或转子泵,以厂家实测黏度区间选型为准,不要只看额定流量。
灌装嘴这块,自立袋灌装机通常配下潜式灌装嘴,插入袋口后再出料,减少飞溅和夹料。回吸参数要能单独调,回吸太弱滴漏,太强又把酱体吸回管路造成计量波动。这里没有万能值,得现场试。
某华中卤味代工车间的一条熟食汁水线,早期用普通活塞式灌装机灌芝麻酱,换产清洗要拆三处,单班下料卡停多次。后改为刮壁料斗配螺杆泵、灌装嘴加独立回吸,按现场调试记录,连续灌装稳定性明显改善。具体产能与合格率以厂家方案与验收标准为准。
结论先说:自立袋灌芝麻酱,袋口定位精度和灌装嘴插入深度,比灌装速度更值得先抠。
袋型规格不同,灌装嘴行程和回吸时间都要跟着调。常规机型换产多落在 15–40 分钟,实际以模具数量、袋型规格、来料一致性为准。换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。
判断标准可以简化为三条:灌装后袋口无可见挂料;单袋重量波动在验收口径内;连续运行一段时间不出现架桥卡停。三条都过,方案才算落地。想了解同类袋型适配,可参考自立袋灌装产线案例。
结论先说:芝麻酱灌装的换产时间,往往花在清洗上,而不是调参数上。
酱体挂壁后,管路和灌装嘴残留多,清洗不彻底会串味。建议管路尽量短、弯头尽量少,灌装嘴做成可快拆结构。CIP 或人工清洗的取舍,要看产量和品类切换频率,小批量多品类未必上全自动清洗更划算。
这块有取舍:追求极致清洗便利,可能牺牲部分计量稳定性;追求高精度,清洗结构会更复杂。说白了,得按你的实际订单结构选。工艺细节可延伸阅读高黏度酱料灌装工艺要点。
结论先说:没有通吃所有酱料的下料结构,只有匹配来料特性的组合。
| 下料结构 | 适用场景 | 注意点 |
|---|---|---|
| 活塞式 | 中低黏度、含颗粒少的酱料 | 高黏度易吸料不足,需评估 |
| 螺杆泵 | 高黏度芝麻酱、花生酱类 | 需配刮壁料斗防架桥 |
| 转子泵 | 含颗粒、需温和输送的酱体 | 计量精度以验收为准 |
具体选型建议结合酱料灌装机选型一起看,不要单看某一项参数。
Q:芝麻酱灌装机下料慢,换大泵能解决吗?
A:未必。下料慢常是架桥和挂壁导致,先查料斗结构和搅拌刮壁,再谈泵的选型。
Q:自立袋灌装机灌芝麻酱,回吸参数怎么定?
A:没有固定值,按袋口无挂料、单袋重量稳定两条现场试,以厂家调试记录为准。
Q:液体袋装线能直接改灌芝麻酱吗?
A:部分可以,但要评估料斗、泵型、灌装嘴和清洗结构,改造前建议先做来料试灌。
Q:换产清洗大概要多久?
A:常规机型换产多落在 15–40 分钟,实际以袋型规格、清洗方式和人员熟练度为准。
Q:高黏度灌装精度能到多少?
A:不同来料差异大,具体精度与合格率以厂家方案和验收标准为准,建议用自家酱料实测。
结论先说:先拿来料试灌,再谈整线配置,顺序反了容易返工。
价格、产能、精度这些,别只听口头承诺,一律以厂家方案与验收标准为准。高黏度灌装没有一招通吃,匹配来料才是正解。
选对下料结构,芝麻酱灌装下料难就能从根上缓解。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。