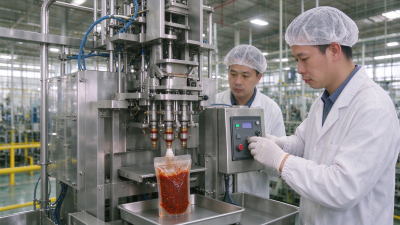
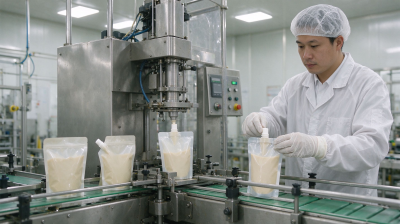
伺服灌装适配不同黏度物料的核心,不是“一台机器通吃”,而是用伺服驱动的计量单元配合可切换的供料与阀口方案,让高黏酱料、含颗粒酱料和低黏液体袋装物料各走各的参数区间。做自立袋灌装机选型时,先把物料按黏度与颗粒度分层,再定计量方式,比先看机身参数更靠谱。
说实话,不少人都踩过这个坑:样机试的是稀酱,量产换成带颗粒的浓酱,灌装精度和封口洁净度立刻掉档。问题往往不在伺服电机本身,而在料路、阀口和回吸逻辑没跟着物料变。
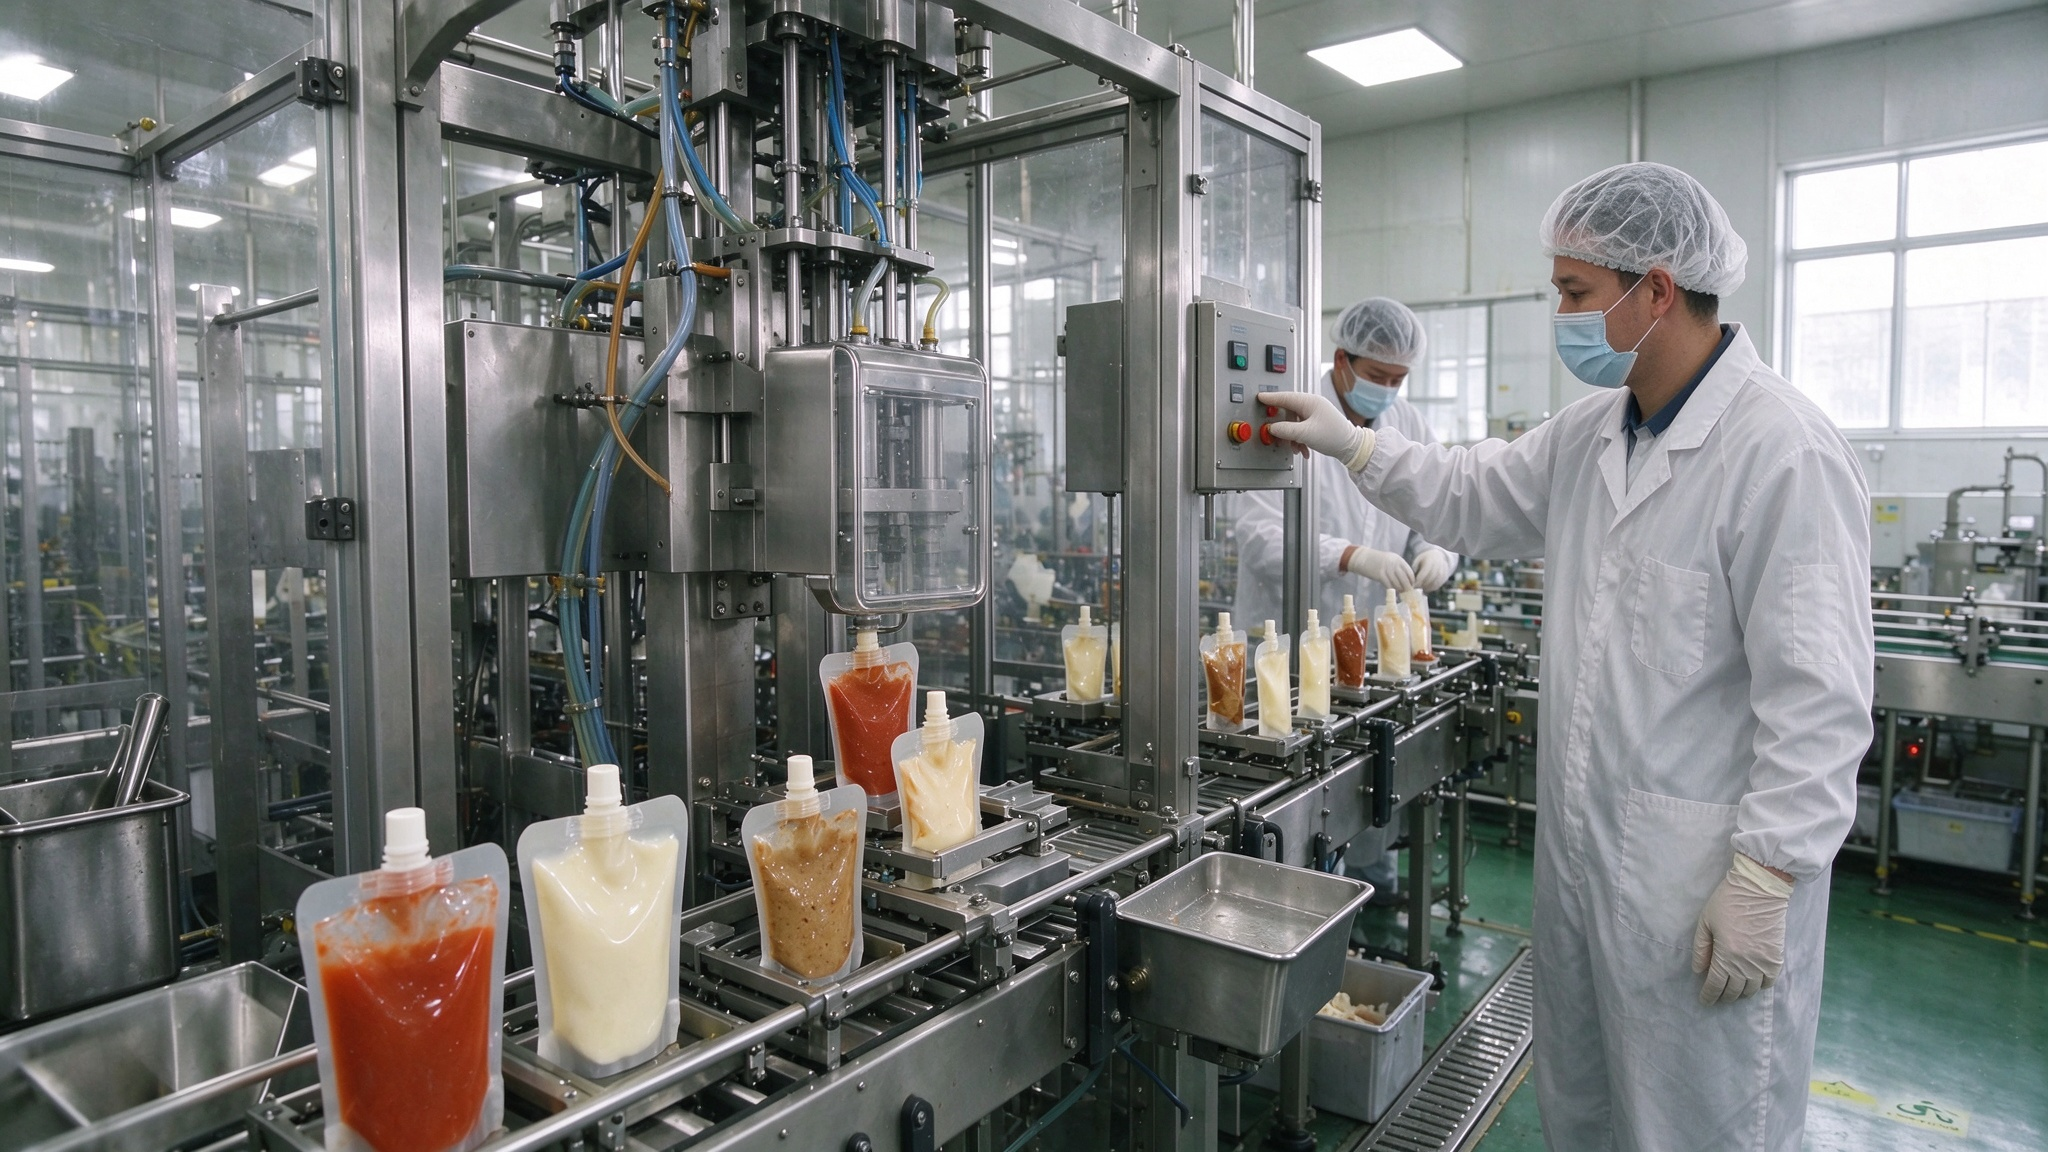
结论先给:在酱料袋多品种、小批量的产线上,伺服灌装的参数可调性和重复一致性通常优于纯气动计量,但前提是供料稳定、阀口匹配。伺服的优势在于每一次推料行程都由程序控制,换物料时改的是速度曲线、回吸量和阀开合时序,而不是拆机换凸轮。
我们交付过的一条熟食汁水线,早班灌低黏卤汁,晚班灌含碎肉的浓酱。同一台自立袋灌装机,伺服计量单元通过切换配方参数完成过渡,常规机型换产多落在 15–40 分钟,实际以模具数量、袋型规格、来料一致性为准。
结论先给:把物料粗分为高黏、含颗粒、低黏三档,分别锁定计量方式与阀口结构,是酱料灌装机选型最省返工的做法。黏度不是唯一变量,颗粒粒径、温度、是否易起泡同样会改变灌装表现。
| 物料类型 | 典型代表 | 伺服适配要点 | 常见问题 |
|---|---|---|---|
| 高黏酱料 | 豆瓣酱、浓稠火锅底料 | 低速推料、大通径阀口、延时断料 | 拉丝、滴漏、袋口污染 |
| 含颗粒酱料 | 香菇酱、牛肉酱、果粒酱 | 阀口防堵、计量腔间隙、轻搅拌 | 堵料、颗粒破碎、计量波动 |
| 低黏液体袋装 | 酱油、醋、清汤、调味汁 | 高速回吸、短促断料、防起泡 | 飞溅、封口夹料、泡沫占位 |
这张表不是标准答案,更像选型时的对表清单。同样的酱料,温度降 5℃ 流动性就变,参数也得跟着调。换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。

结论先给:自立袋灌装机的选型顺序应是袋型与产能→物料特性→计量与阀口→伺服与控制系统,倒过来选容易买贵或买错。很多询价单上来就问“伺服灌装机多少钱”,却没说清灌什么、灌多快、袋子什么结构。
具体怎么落地?可以按这份清单逐项过:
涉及价格、产能、精度、合格率,以厂家方案与验收标准为准。不同配置差价可能不小,别只看整机报价,阀口与供料方案往往是隐性成本大头。
某华中卤味代工车间,同一条液体袋装线要轮换灌卤汁、辣油和含碎肉酱料。改造前每次换品都要停机调阀、试灌、擦袋口,废袋不少。改为伺服计量加分档阀口后,操作工按配方调用参数,先小批量试灌确认袋口洁净度,再放量生产。现场反馈换产节奏明显顺了,但具体分钟数仍随班组熟练度和来料波动,以现场调试记录为准。
这个案例说明一件事:伺服不是万能钥匙,配方化管理才是。把物料参数、阀口组合、灌装速度做成可调用的配方,换产才不靠老师傅手感。
顺带说一句,酱料袋的封口质量跟灌装是连在一起的。袋口残留一点酱,封口就可能虚封,所以回吸和防滴漏设计在选型时不能省。

Q:高黏酱料一定要用伺服灌装吗?
A:不一定,但多品种轮换时伺服的可调性更省事。单一品种大批量,气动或机械计量也可能够用,关键看换产频次与精度要求,以厂家方案与验收标准为准。
Q:含颗粒酱料会不会堵阀口?
A:会,所以阀口通径要按最大粒径留余量,计量腔间隙也要匹配。建议带真实物料上机试灌,别只用清水或稀浆测试。
Q:低黏液体袋装为什么也会灌不准?
A:多半是回吸不足或断料时序不对,导致飞溅和泡沫占位。调整回吸量与灌装速度曲线通常能改善,实际以现场调试记录为准。
Q:换产一般要多久?
A:常规机型换产多落在 15–40 分钟,但这不是固定值,受袋型、模具数量、来料一致性和人员熟练度影响。
Q:选型时最容易忽略什么?
A:供料稳定性。料罐搅拌、保温与循环供料没配好,伺服参数调得再细,批次内密度漂移照样让精度打折扣。
说到底,伺服灌装适配不同黏度,靠的是分层选型加配方化调参,而非一台机器通吃。先分层、再试灌、后验收,少走弯路。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。