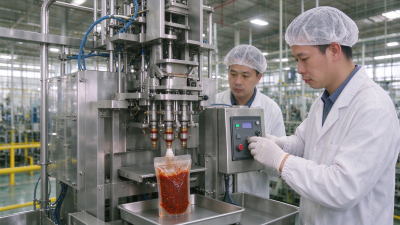
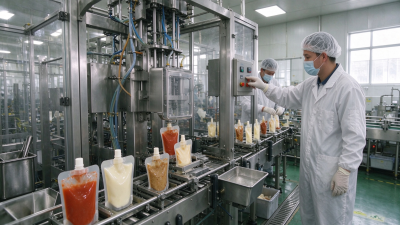
液体酱料做吸嘴袋,吸嘴袋灌装封口机与旋盖单元怎么配,直接决定一条线能不能稳定跑。说白了,吸嘴袋灌装旋盖方案的核心是"灌装—上嘴—旋盖—封口"四段节拍匹配,单机快不等于整线快。不少人都踩过这个坑:灌装机标称产能很好看,一到旋盖工位就堵袋。
我们交付过的一条熟食汁水线,客户原以为换产十分钟能搞定,实际第一次换袋型花了近一小时。后来固化SOP、把模具编号和参数卡贴在机台上,才压到20分钟左右。
结论先给:含颗粒少、黏度中等的酱料最适合走吸嘴袋灌装旋盖方案,高黏度或大颗粒物料需要单独评估灌装阀与管路口径。
液体酱料跨度很大。酱油、醋、火锅底油、番茄酱、烧烤汁、卤水,流动性完全不同。灌装方式一般分两类:
说实话,酱料里有没有辣椒碎、芝麻、肉粒,比"黏不黏"更影响选型。颗粒卡阀是常见故障,来料一致性差时,灌装精度波动会明显放大。
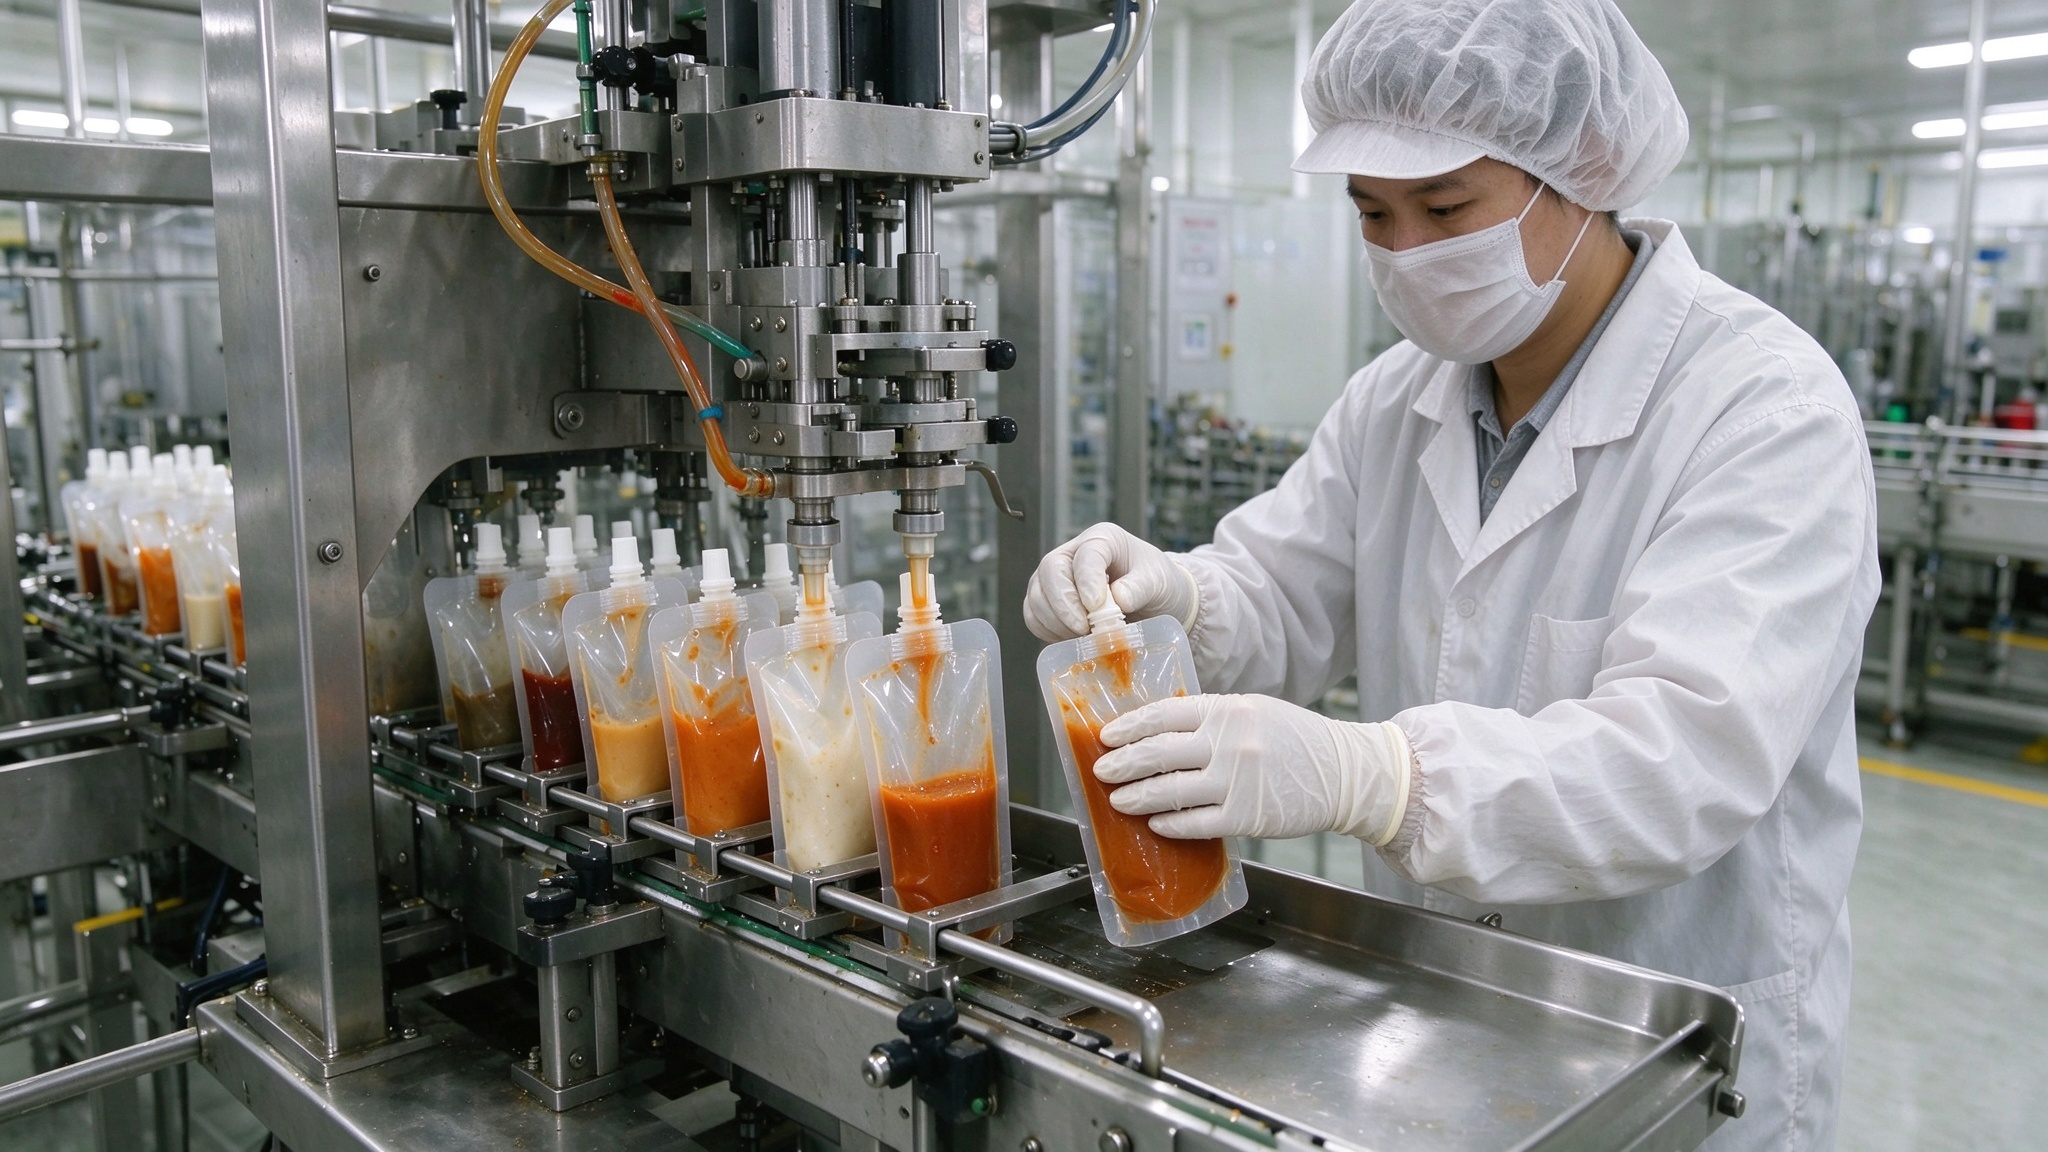
结论:整线产能应按最慢工位反推,常规吸嘴袋灌装旋盖线换产多落在15–40分钟,实际以模具数量、袋型规格、来料一致性为准。
很多厂家报价只给灌装机速度,这不完整。整线要算四个环节:灌装、上嘴/理嘴、旋盖、封口。任何一段掉链子,前面再快也白搭。
| 工位 | 关注点 | 常见问题 |
|---|---|---|
| 灌装 | 计量精度、滴漏 | 颗粒卡阀、挂壁 |
| 上嘴 | 理嘴顺畅度 | 嘴盖方向错、卡料 |
| 旋盖 | 扭矩一致性 | 过紧滑牙、过松渗漏 |
| 封口 | 温度压力时间 | 虚封、皱袋 |
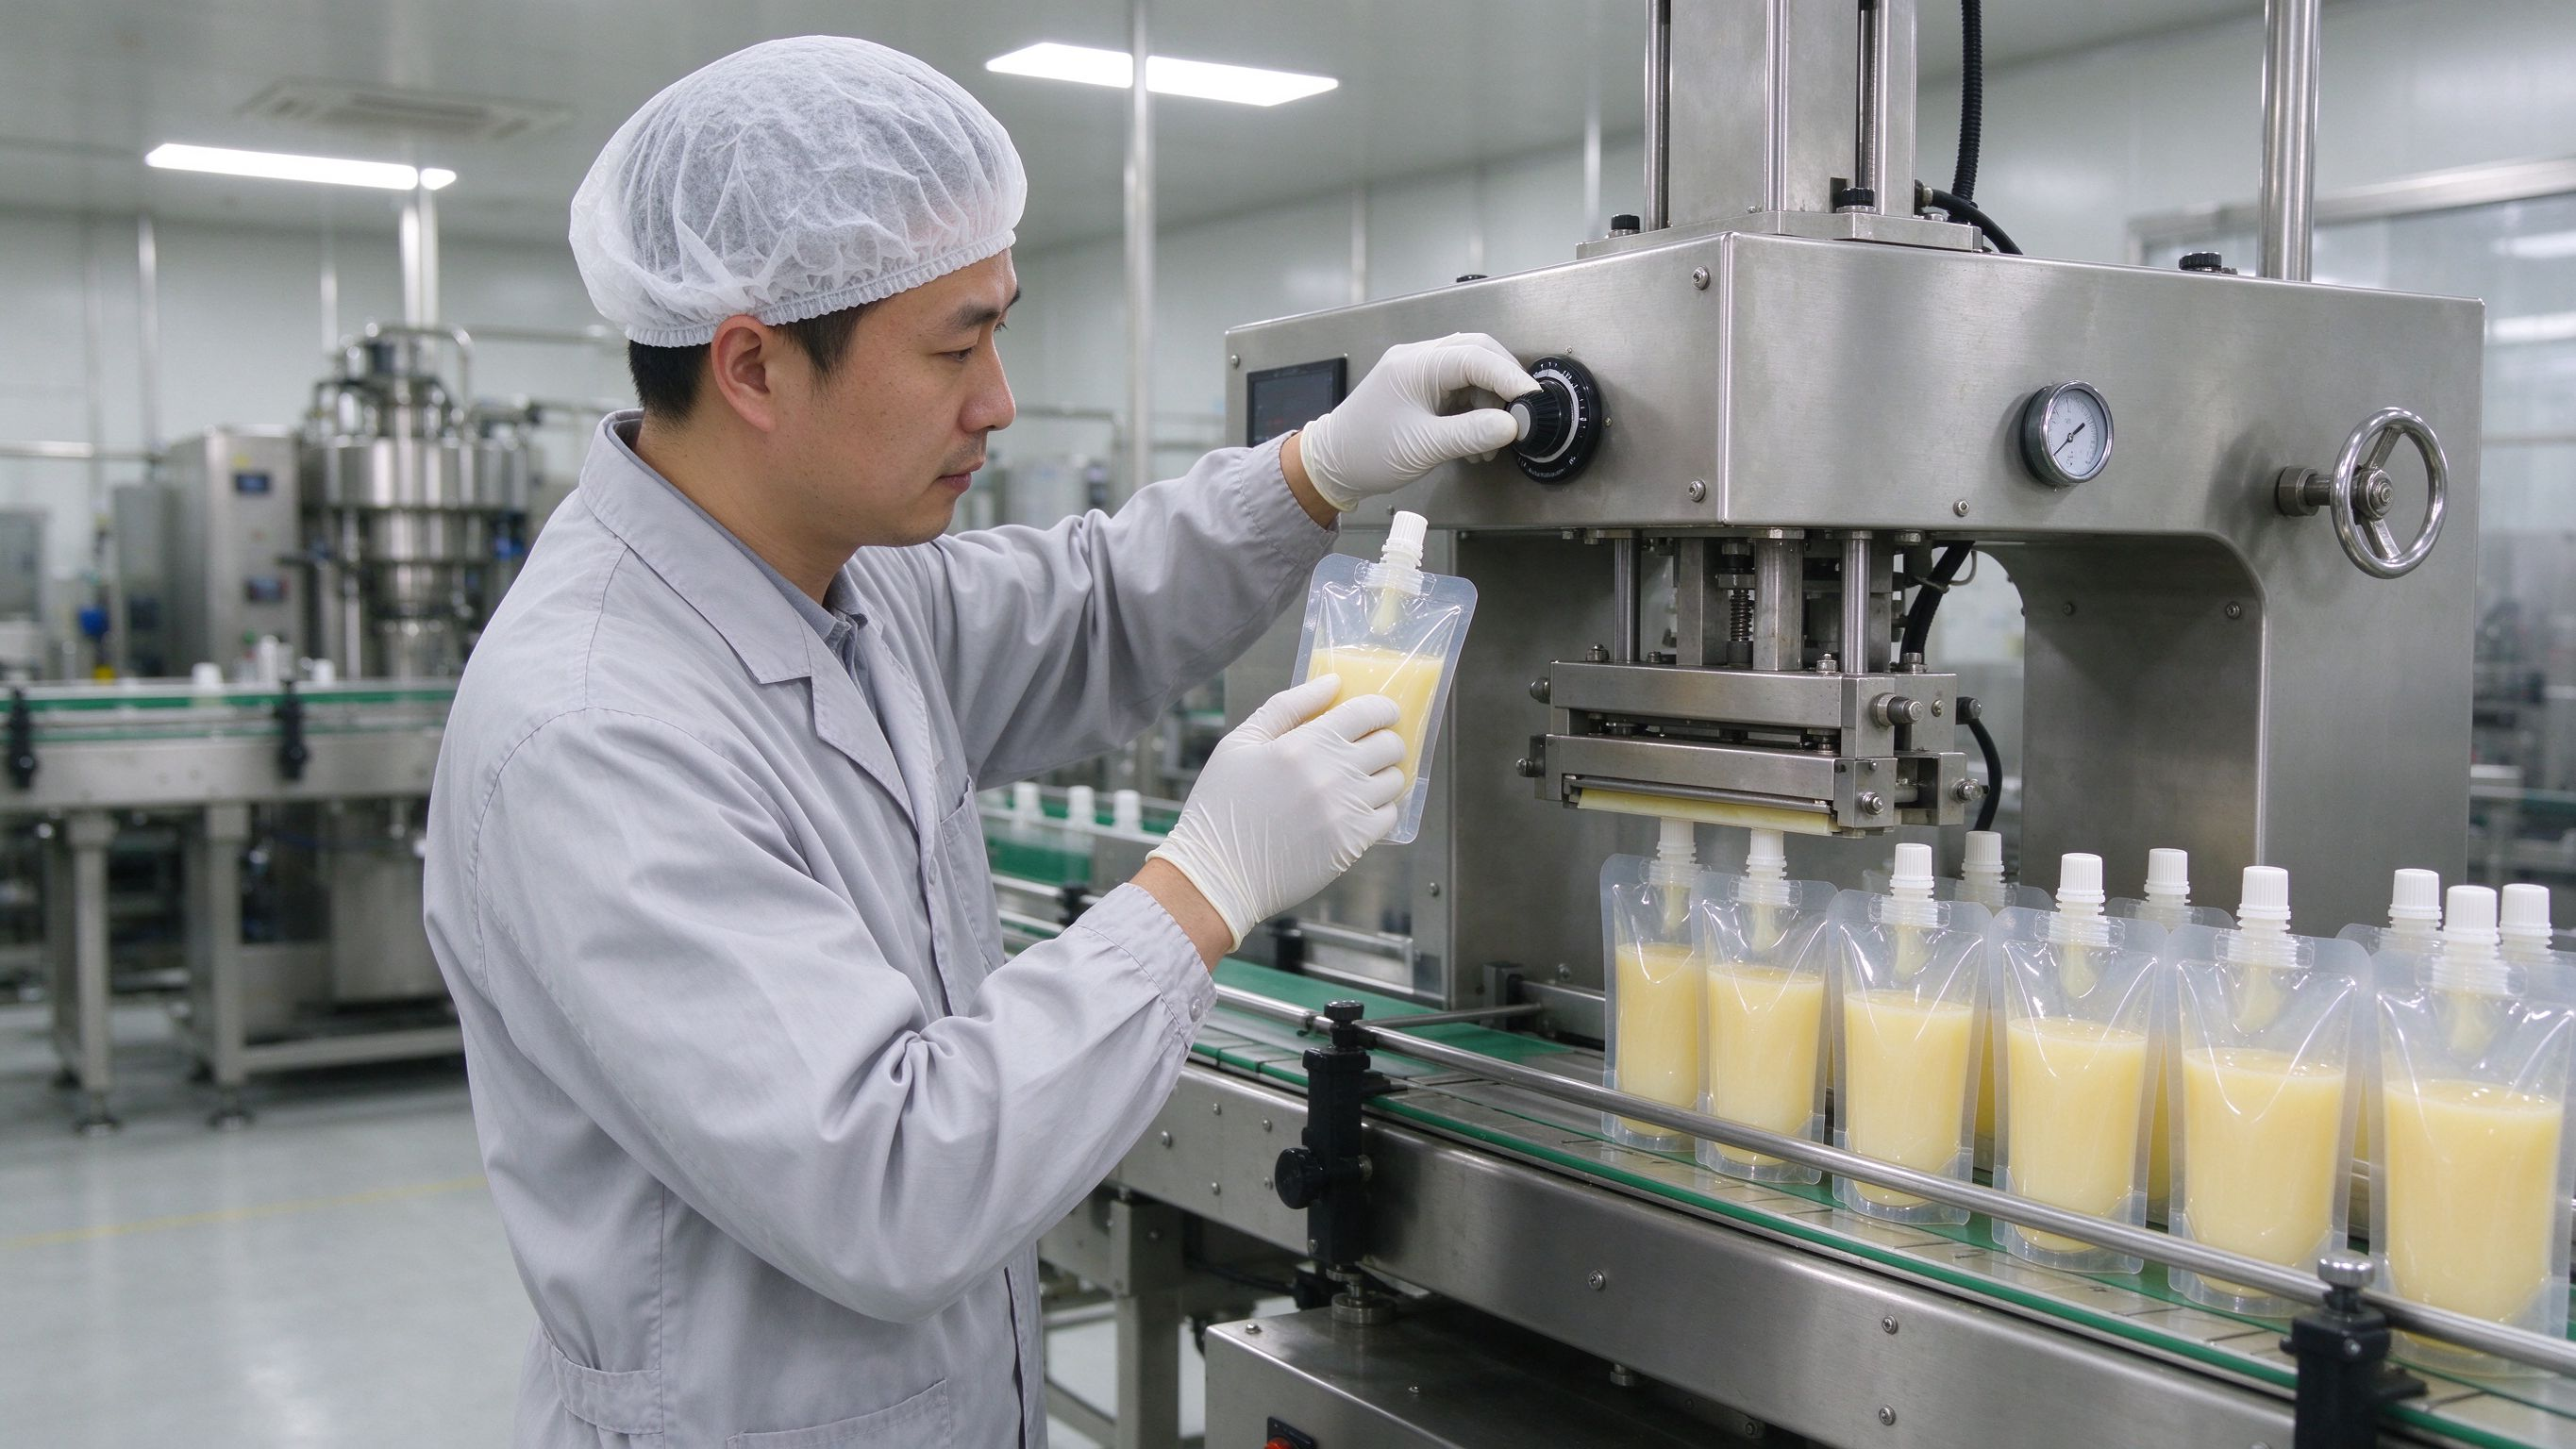
旋盖扭矩尤其容易被忽略。扭矩偏大,吸嘴螺纹受损;偏小,运输途中渗漏。这个值要靠现场调试记录定,不能照搬别人参数。

结论:旋盖方案优先选伺服扭矩控制,配理盖与检测,再按袋型做模具快换,稳定性比单纯提速更值钱。
判断标准可以简化成一句话:连续跑两小时不出批量渗漏、扭矩波动在设定区间内,才算方案跑通。价格与产能以厂家方案与验收标准为准。
相关阅读:吸嘴袋灌装封口机选型要点、酱料灌装线交付场景、灌装旋盖工艺流程
结论:合格率波动大多来自来料一致性和SOP执行,不是设备本身"不行"。
某华中卤味代工车间反馈:同一台封口机,换批次酱料后封口温度要微调,固定参数反而出问题。
几个实操细节值得盯:
换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。把参数卡固化下来,比反复口头交接靠谱得多。
Q:吸嘴袋灌装封口机能灌含颗粒酱料吗?
A:可以评估,取决于颗粒大小与阀门口径。建议先送样试机,以厂家实测为准。
Q:一条线换产要多久?
A:常规机型多落在15–40分钟,实际以模具数量、袋型规格、来料一致性为准。
Q:旋盖扭矩怎么定?
A:按袋型与盖型现场调试,记录区间并纳入验收标准,不建议照搬同行参数。
Q:产能报多少才算靠谱?
A:按最慢工位反推,并要求留有余量。具体数值以厂家方案与验收标准为准。
Q:价格大概什么区间?
A:与工位数、自动化程度、材质相关,差异较大。以厂家正式报价与验收标准为准。
说到底,吸嘴袋灌装旋盖方案拼的是整线节拍与验收口径,而不是单机参数表。先定标准,再谈设备。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。