一、概述
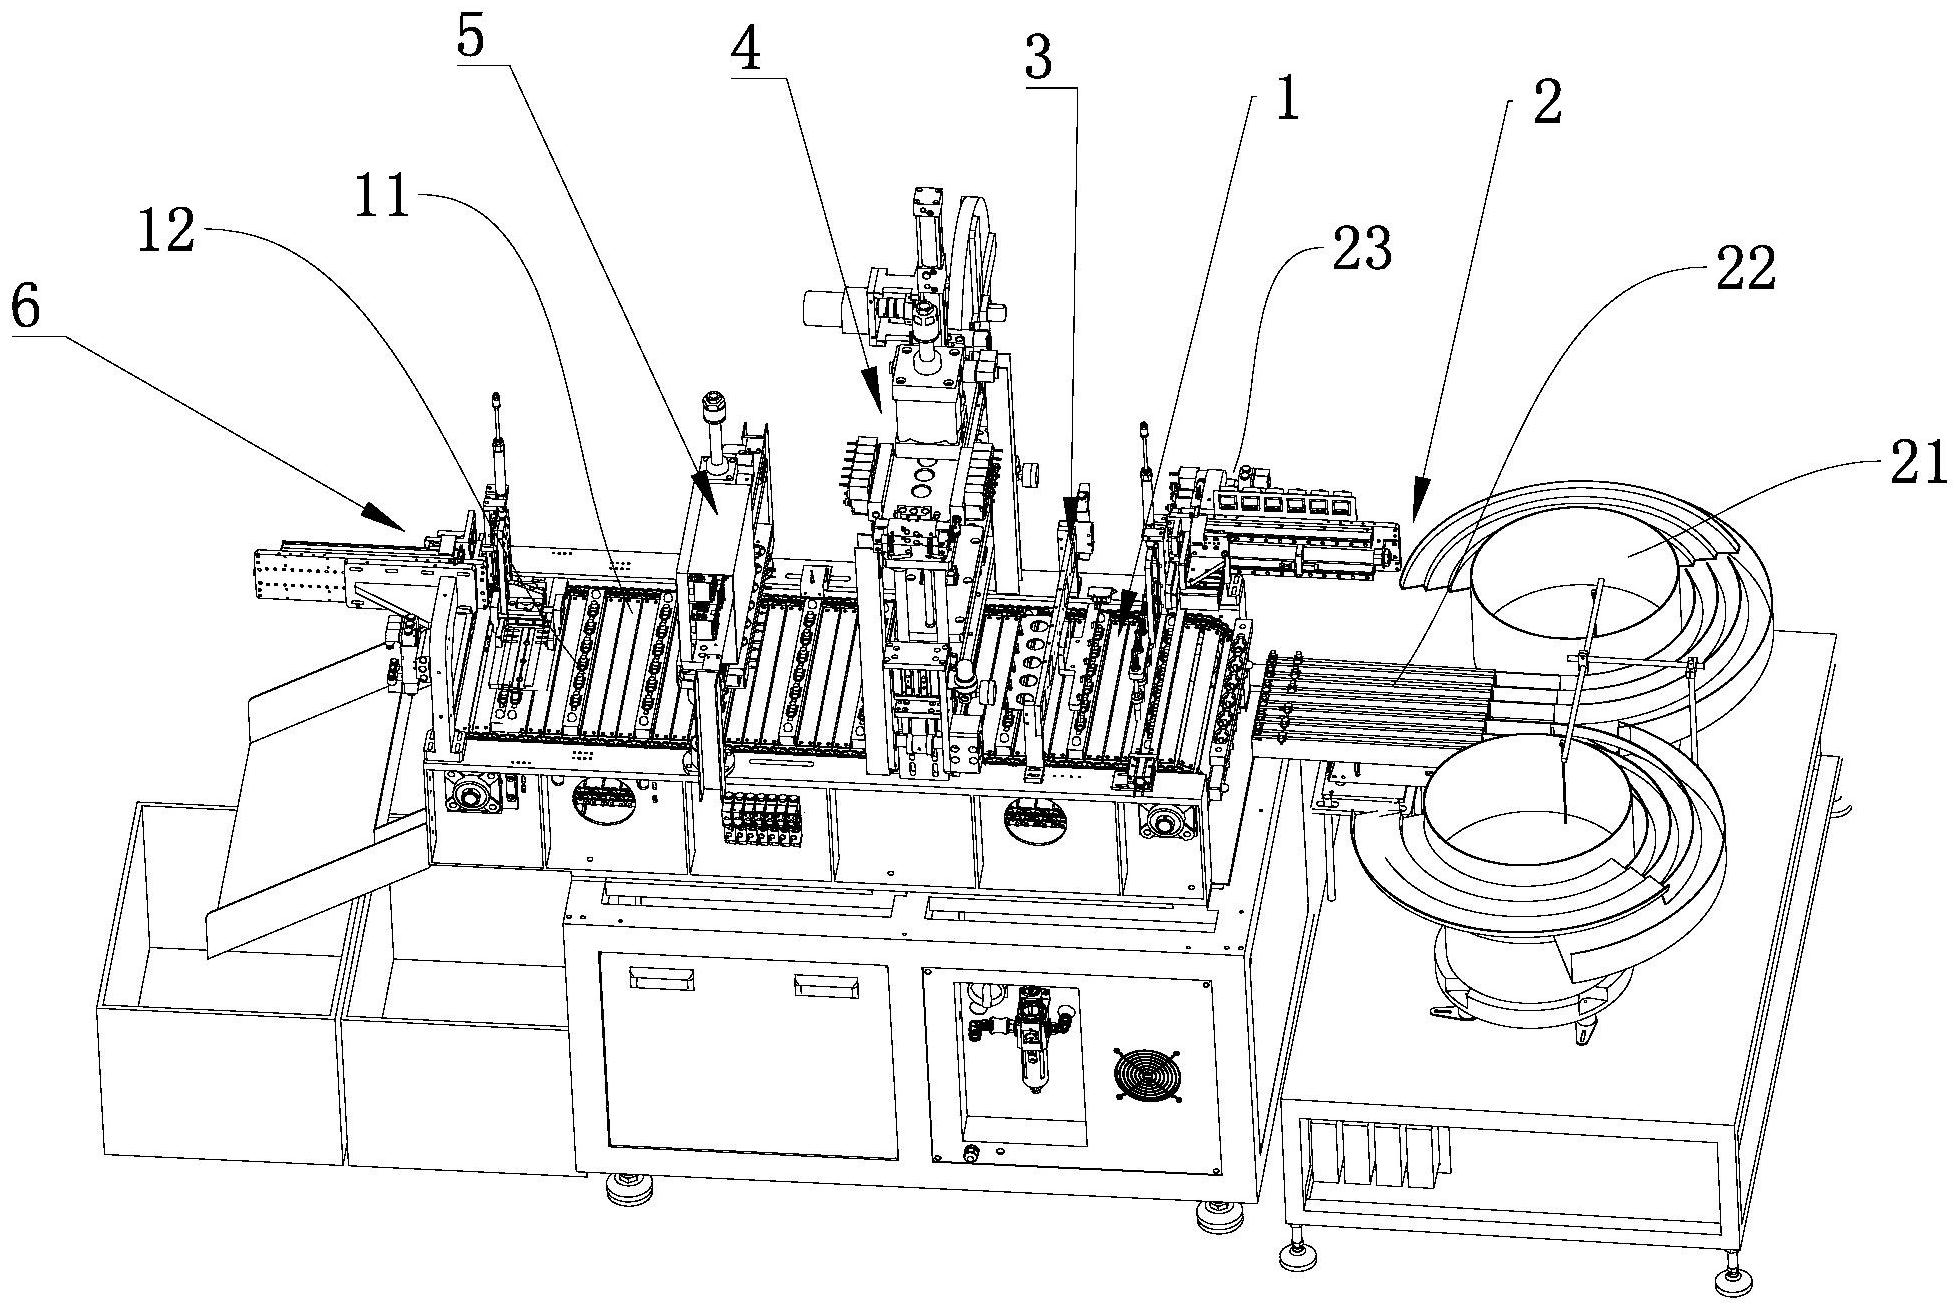
灌装封口联线,是将供料、容器输送、灌装、封口、成品输出、检测等单机通过输送线串联成一体化自动化生产线,用于酱料、膏体、液体、粉末、颗粒等物料,完成杯 / 碗 / 自立袋 / 吸嘴袋等容器的定量灌装 + 密封封口,减少人工周转,提升产能与卫生等级,广泛应用预制菜、果冻、酱料、蜂蜜、乳制品、休闲食品行业。
适用容器:塑料杯、塑料碗、铝箔盒、自立吸嘴袋; 适用物料:液体、汤汁、膏酱、果肉颗粒、粉末。
二、整线工艺流程
容器上料 → 容器定位 / 理杯 → 清洗 / 吹干(可选) → 自动灌装 → 排气(可选) → 盖膜 / 放盖 → 热封 / 压封 → 切膜(卷膜机型) → 成品检测 → 成品输送 / 下料 → 次品剔除(可选) → 装箱(可选)
工序详细说明
- 容器上料、理杯工位 空杯 / 空碗堆叠放置,理杯机构自动分杯,输送带依次输送空容器;袋式机型采用自立袋开袋、撑袋。 作用:有序供料,防止叠杯、卡料,保证工位对位精度。
- 容器清洗、吹干(选配) 食品高洁净场景配置,采用压缩空气吹尘或喷淋清洗,热风吹干,去除杯内粉尘碎屑。
- 灌装工位(核心) 根据物料选配灌装泵:
- 液体:活塞泵 / 磁力泵;
- 带颗粒酱料:大口径活塞灌装机;
- 粉末:螺杆计量灌装; 容器到位触发信号,机头下降,定量下料;支持多头同步灌装提升速度。 可选:底部潜入式灌装,减少起泡、飞溅(汤汁、奶液适用)。
- 排气工位(选配) 膏体、带果肉、汤汁类产品,封口前挤压 / 抽真空排气,消除内部气泡,防止热封鼓包、储存胀袋。
- 盖膜 / 放盖工位
- 卷膜式:放卷机构输送铝箔 / 复合膜,膜材定位到容器口;
- 预制盖:自动落塑料盖。
- 封口工位(核心) 模具下压,加热板恒温热压,使膜材与容器口热熔密封; 参数控制点:封口温度、封口压力、保压时间;铝箔封口、塑料膜封口参数差异大。 卷膜机型同步完成切膜,把成品膜与母膜切断分离。
- 成品检测工位 视觉检测 / 压力检漏:检测缺膜、封边破损、漏封、缺料;称重检测灌装量不足。
- 次品剔除 不合格品信号触发,气缸自动剔除,单独收集,不混入成品。
- 成品输送与后段(选配) 成品输送带输出,可对接喷码机(打生产日期)、冷却隧道、装箱机。
三、联线配套设备清单(按需选配)
- 理杯机 / 袋仓开袋机
- 输送链板(食品级 PP / 不锈钢)
- 多头定量灌装机
- 灌装封口主机
- 抽真空装置(真空封口线)
- 喷码机
- 称重机 / 视觉检测
- 次品剔除机构
- CIP 清洗管路(整机就地清洗,食品厂必备)
四、关键工艺控制要点
- 卫生控制 物料接触件 304/316 不锈钢;支持 CIP 在线清洗,换料不用拆机,防止交叉污染;洁净车间可做整机防护外罩。
- 灌装精度 颗粒物料容易计量偏差,建议采用伺服活塞泵,批量前校准;高温物料需考虑热胀补偿。
- 封口质量 温度过高:膜烫破;温度不足:封边虚封,渗漏;压力不均会出现局部封合失效; 高汤汁产品优先选用真空排气,降低胀包风险。
- 联线同步 全线采用伺服联动,各工位光电感应,缺杯、卡杯自动停机报警,避免空封、无料封膜浪费。
五、常见联线类型
- 杯碗式灌装封口联线:预制菜、果冻、豆腐、酱料碗,连续转盘式,速度高。
- 自立吸嘴袋灌装封口联线:蜂蜜、洗衣液、汤汁,开袋→灌装→封口一体化。
- 真空灌装封口联线:腌制菜、熟食,灌装 + 真空排气封口。
六、工艺优势
✅ 自动化连续生产,减少人工接触物料,符合食品 SC 生产规范;
✅ 工位联动,产能稳定,单机独立故障不直接全线停机;
✅ 可集成 CIP 清洗,换品清洁效率高;
✅ 可拓展喷码、检测、剔除,形成完整产线。