今年三月在湖北武汉,一个做复方甘草口服液的厂子。他们刚上的包装线,灌装精度倒是能达标,但速度一直上不去,每分钟只能跑八十来支。厂长姓王,急得自己上手去调伺服驱动器的参数,越调越乱,最后连八十支都跑不到了。
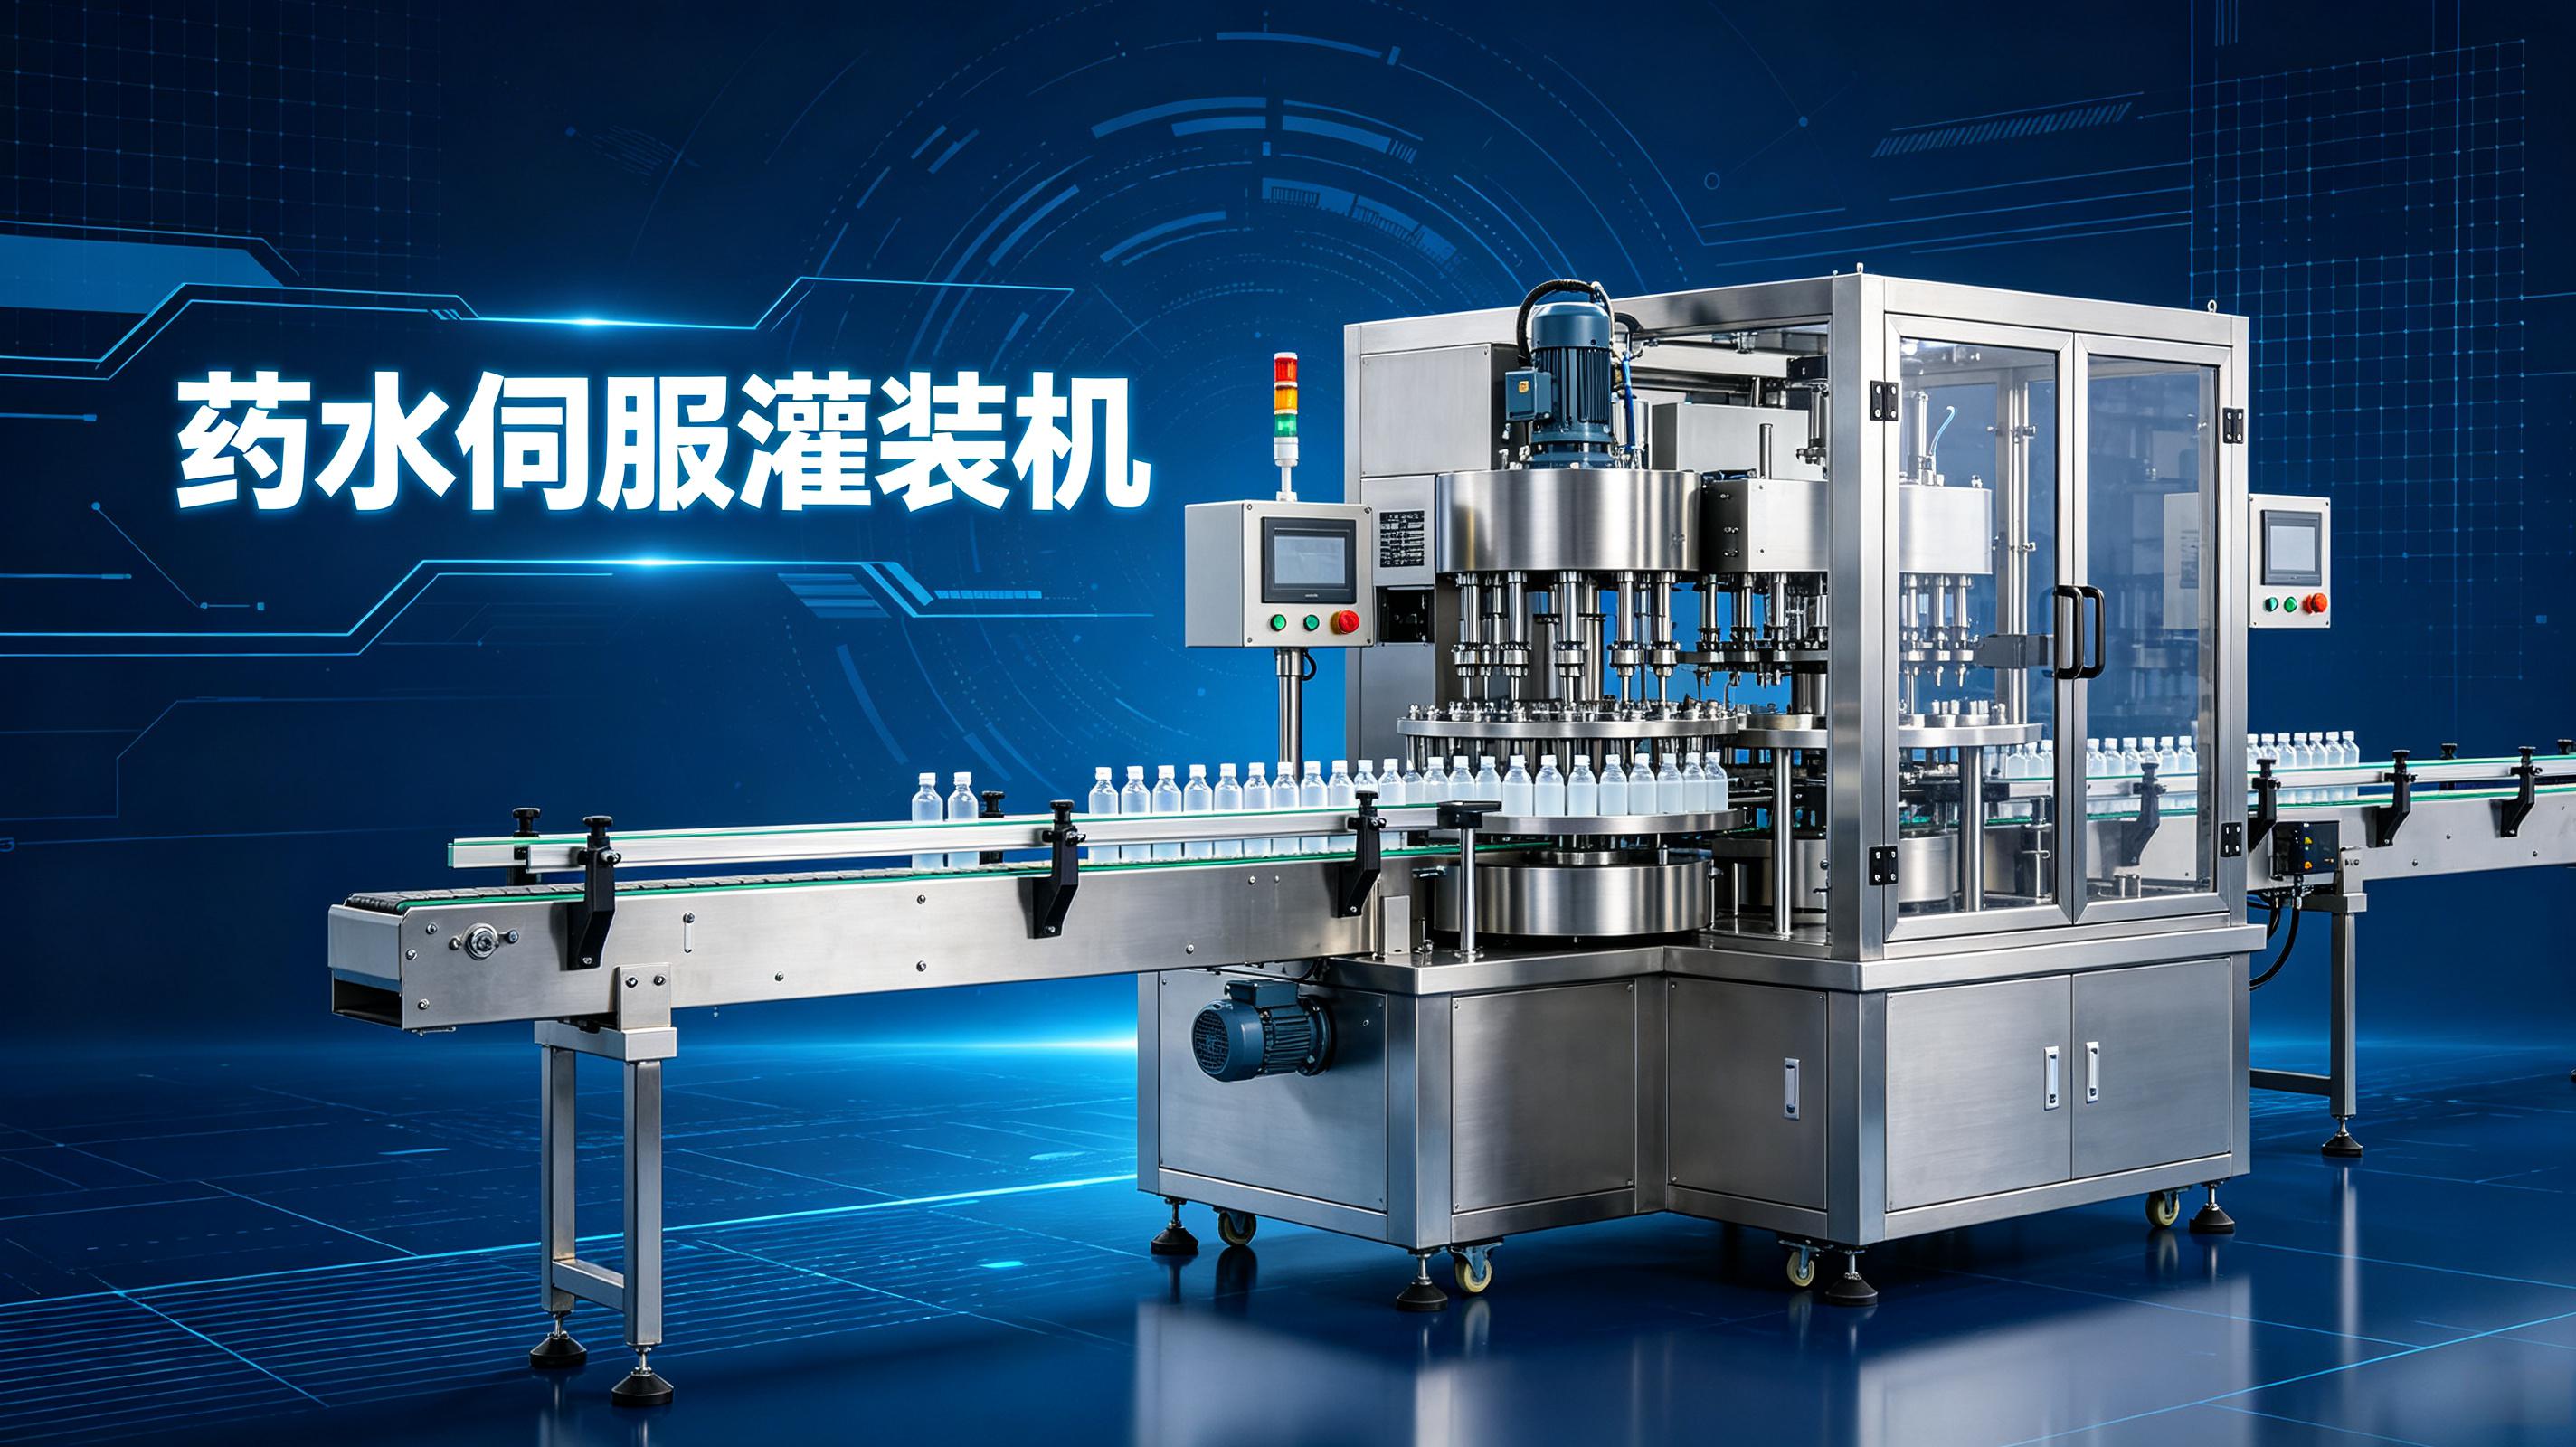
我到车间的时候,灌装头正在往外滴药液,一滴一滴的,底下接了个塑料盆。王厂长说这是回抽没调好,他试了七八个数值都不行。我让徒弟把回抽距离从0.5mm调到0.8mm,吹断气压从0.1MPa调到0.14MPa。再开机,不滴了。然后把灌装曲线的加速段从0.18秒缩短到0.12秒,速度从八十支提到了每分钟一百一十五支。王厂长站在电子秤旁边抽检了二十支,最大偏差0.04ml。
药水包装这行,精度和效率天生就是一对矛盾。精度要求高了,灌装头动作慢,速度上不去;速度提上来了,药液容易溅、容易滴,精度又保不住。我们耘和这帮人搞药水包装机械搞了快二十年,从几毫升的滴眼液到五百毫升的大输液都干过。今天说几个把精度和效率同时攥住的办法,全是车间里拿扳手和秒表一点点试出来的。
灌装头的动作循环——下降、插入、灌装、回抽、上升——每一个动作都要时间。想提高效率就得压缩这些时间,但压缩过头了,药液就会溅、会滴、会窜沫。我们在这块吃过不少亏。
第一版高速灌装程序,我们为了追求速度,把灌装头上升和下降的速度加到了最快。结果灌装头"哐"一下插进瓶子里,药液溅得到处都是,瓶口上全是药珠。马上改了,把下降末段加了一个缓冲,最后那几毫米慢下来。加了缓冲之后,速度掉了百分之五,但溅液问题解决了,综合算下来合格率提高了百分之三,反而更划算。
灌装头插入瓶口的速度我们控制在每秒钟一百到一百二十毫米,这个速度是我拿着秒表掐了上百次之后拍出来的。快了溅液,慢了效率不够。上升速度可以稍微快一点,每秒钟一百五十毫米左右,因为上升的时候灌装已经完成了,不怕溅。
伺服电机在频繁启停的时候那个"滋滋"蜂鸣声会变调,尤其是一分钟启停一百多次的时候,声音又尖又密。如果听到声音突然变钝了,那是负载变大了,可能是药液粘度变了或者柱塞间隙有问题。有一回在湖南长沙,我听到灌装头的蜂鸣声突然闷了一下,过去一看,柱塞泵的进料管被弯折了,进料不畅,柱塞抽药液的时候憋着力。把管子捋直了,声音恢复清脆。
单工位灌装,一个动作做完了才做下一个,效率上限就在那儿摆着。要想再快,就得让动作重叠起来——灌装头还在上升的时候,转盘就开始转;转盘还没完全停稳,灌装头就开始往下插。这个时间重叠我们大概做到每个循环节省零点零五到零点零八秒,别看不起这点时间,一分钟一百二十次循环,加起来就是六到十秒的差距。
但这个重叠时间不能乱加。有一次在广西南宁,客户自己把重叠时间加大了,灌装头还没升到位转盘就开始转,结果灌装头撞在瓶口上,怼碎了十几个瓶子。后来我们在程序里加了安全互锁——灌装头必须升到安全位置以上五毫米,转盘才能转。这个安全位置是我们拿卡尺量了所有规格瓶子之后取的最大值。
还有一次在陕西西安,为了省时间,把灌装头的下降和转盘的转动重叠了零点一秒。结果一个瓶子没到位,灌装头怼在瓶口边缘上,直接把灌装头撞歪了。换了个新的灌装头,花了一千多。从那以后我再也不让客户自己改这个重叠时间了,出厂设成多少就是多少,想改得签免责协议。
药水包装的封口,不管是轧盖还是热封膜,效率瓶颈经常出在辅助工序上——比如瓶口有没有擦干净、膜有没有切好、温度有没有跟上。
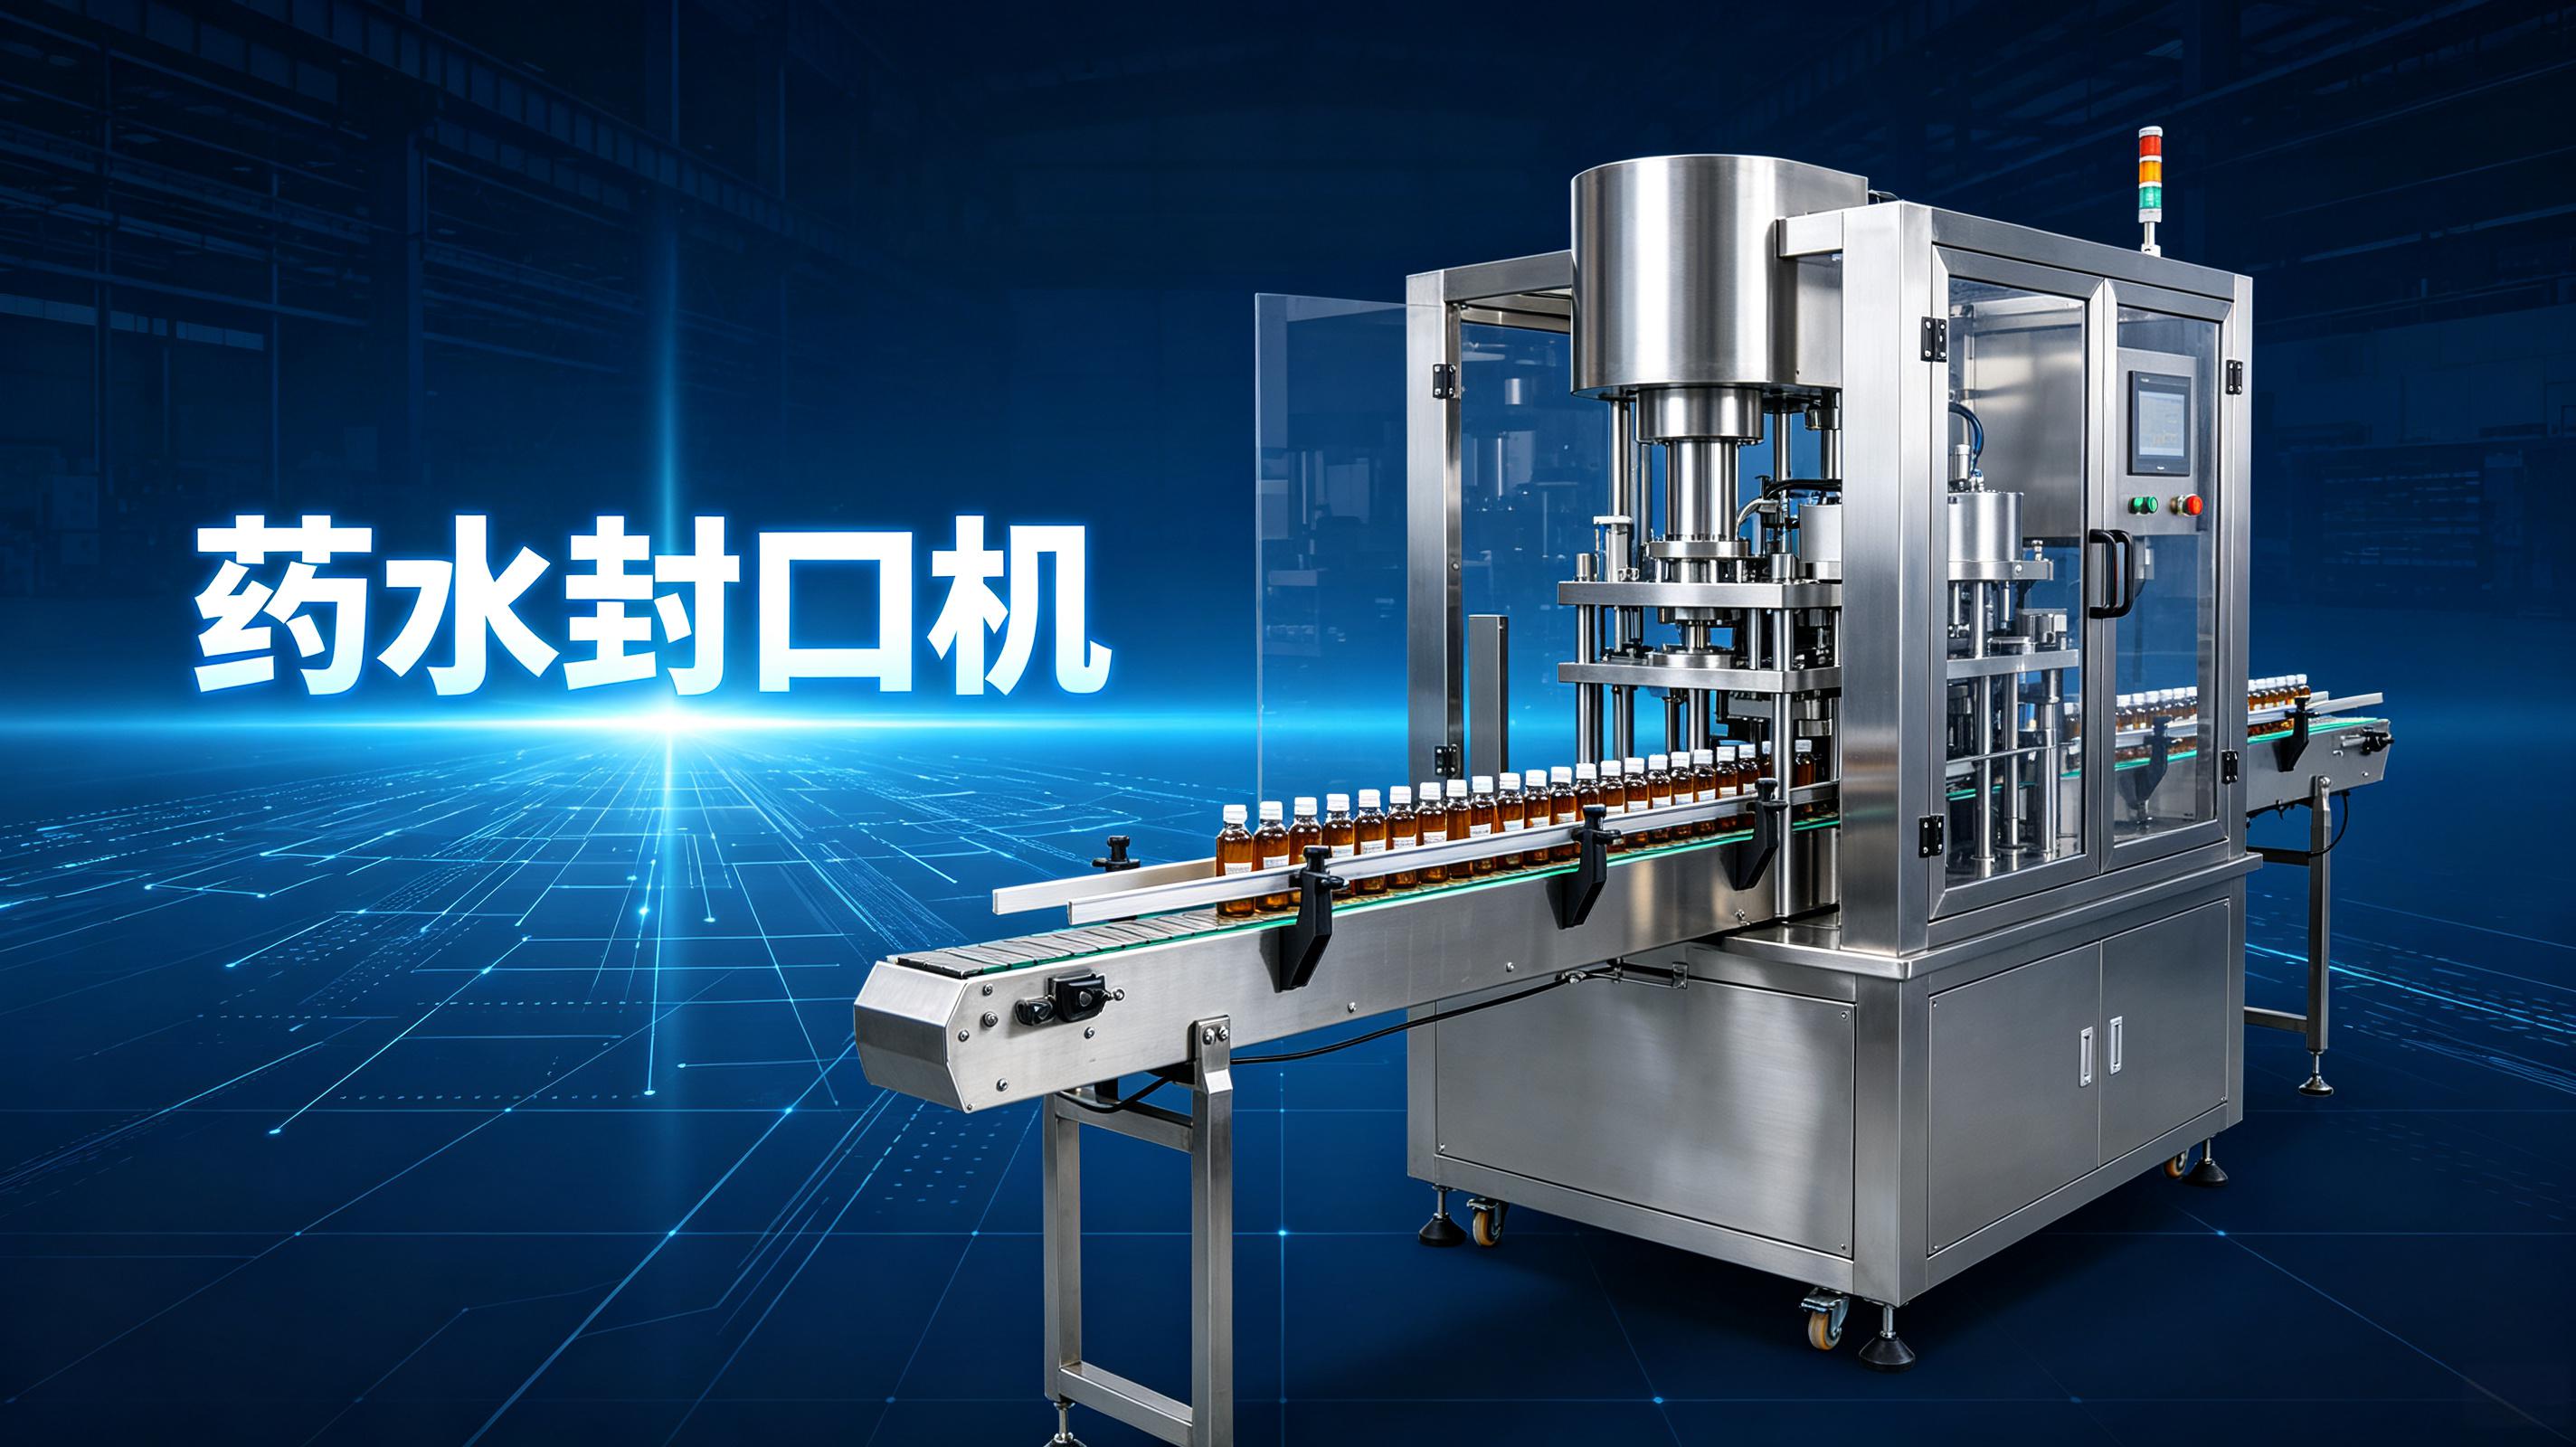
热封膜的封口时间,我们一般设在零点八到一点二秒之间。这个时间没办法再压缩了,膜需要时间熔化、流动、固化。时间不够,封口不牢;时间够了,速度就卡在这儿。想提效率就得换思路——用双封口头,两个头交替工作。一个头在封口的时候,另一个头在预热和待命,这样循环时间可以缩短将近一半。
双封口头这套结构我们搞了大概三版才弄利索。第一版两个头的间距太大,占地方,而且温度互相干扰。第二版把间距缩小了,但两个头的温度控制会互相影响,一个头加热的时候另一个头的温度也跟着往上飘。第三版在中间加了隔热板,又在每个头独立装了热电偶和加热棒,才把温度稳定住。现在双封口头的线速度能做到每分钟一百八十支左右,比单头快了将近一倍。
封口膜那个焦糊味,在双封口头模式下得格外注意。如果一个头的温度高了,焦糊味会盖过另一个头的正常味道,等操作工闻到糊味的时候,那批膜已经废了不少了。我们在每个封口头上面装了一个烟雾传感器,闻到异味就报警,不用等操作工的鼻子。
精度和效率兼顾的最后一招就是在线检测。既然跑得快了难免有不良品,那就用机器把它踢出去,不让它混到成品里。我们在灌装和封口后面各加了一道视觉检测工位。
灌装后的检测看液位高度,用激光位移传感器,瓶子过去一扫,液位高了低了马上踢掉。封口后的检测看封口膜的完整性和平整度,用工业相机拍照加图像处理。这套检测系统的处理速度每秒钟能看一百五十个瓶子,比灌装线的速度快,不会拖后腿。
有一次在河南周口,视觉检测系统突然踢掉了好多瓶子,操作工以为系统坏了。我们过去一看,被踢掉的瓶子液位确实不对——全部偏高了。一查,是灌装机的温度补偿参数被人改过,温度每变化一度行程补偿了百分之零点八,实际只需要百分之零点四。改回来之后液位正常,踢瓶率从百分之五降到了千分之二。
药水包装线最怕的就是忽快忽慢。速度波动大了,灌装精度跟着波动,封口温度跟着波动,最后什么都波动。我们追求的效率是"稳定的高速度",而不是"拼命跑然后频繁停机"。
稳的关键在三个地方——伺服电机的扭矩输出要稳、药液的温度和粘度要稳、车间环境的温度和湿度要稳。前两个靠设备,最后一个靠车间管理。有一次在广东东莞,客户车间靠窗,夏天下午太阳晒进来,温度能从二十五度升到三十二度,药液粘度变了,灌装量跟着偏。后来他们在窗户上贴了隔热膜,温度波动小了,精度也稳了。
我们耘和的核心团队干了十五到二十年,药水包装这东西,说复杂也复杂,说简单也简单——就是把药液装进瓶子里封好。但要把这件事在每分钟一百多支的速度下做好,没点年头真摸不透。反正就这么干,干了二十年没出岔子。
| 工位 | 精度控制点 | 效率提升点 | 两者冲突时的折中方案 |
|---|---|---|---|
| 理瓶 | 瓶子方向准确率≥99.5% | 出瓶速度比灌装快5-8% | 速度高了方向容易反,降速保准确 |
| 灌装 | ±0.5%,温度/粘度补偿 | 动作重叠、缩短加速段 | 速度提了精度掉,用在线检测兜底 |
| 封口 | 温度±3℃、压力±5% | 双封口头、缩短保压时间 | 时间太短封不牢,用双头来提速 |
| 检测 | 激光液位+视觉封口检测 | 检测速度≥150支/分 | 检测快了误判多,调好阈值再上 |
问:灌装精度和灌装速度怎么平衡?
先把精度调到±0.3%以内,然后慢慢提速,提到精度开始飘了就往回退一点。一般退到飘之前的百分之九十速度,留点余量。我们的经验是每分钟一百到一百二十支是个甜点区间,过了这个区间精度下降得厉害。
问:速度上去了封口漏液怎么解决?
速度上去之后封口时间被压缩了,温度要相应调高。我们一般的做法是每提高十支每分钟的速度,封口温度调高两到三度。但温度不能无限高,超过二百一十度膜就糊了。如果调到二百一十度还漏,说明这台机器的速度极限到了。
问:动作重叠这个技术难不难?
说起来不难,就是让灌装头还没完全抬起来的时候转盘就开始转。但调起来费劲,重叠多了撞瓶,重叠少了效率没提升。我们出厂设好了,客户最好别自己改,改出问题我们售后也头疼。
问:药水包装线一般配几个检测工位?
至少两个。灌装后一个检液位,封口后一个检封口质量。如果药液是带颜色的深色液体,液位检测要用超声波或者电容式的,激光对深色液体测不准。这个我们吃过亏,一开始给一个做深棕色药液的客户配了激光,测不出来,后来换了超声波才搞定。
问:你们耘和的设备怎么兼顾精度和效率?
我们靠的是"稳"。伺服驱动器的PID参数、温度补偿系数、动作重叠时间,都是经过大量实测之后定的中间值,不偏不倚。客户拿到手之后不需要为了精度牺牲效率,也不需要为了效率牺牲精度。核心团队十五到二十年,药水包装的平衡点在哪,我们心里有数。
说回王厂长。他那条线调好之后一直跑得挺顺,速度定在一百一十支每分钟,精度稳定在±0.3%以内。上个月我又去他厂里,机器还在老位置,旁边多了一台贴标机。王厂长说他现在不怎么管灌装了,产量稳定了,他在琢磨怎么把药卖到电商平台去。那天他在办公室对着电脑看店铺后台,车间里的事全交给生产主任。
那台灌装机现在还在跑,每天八小时,中间不停。
摘要:以技术总工第一人称,分享药水包装机械在液体药品包装中兼顾精度与效率的实战经验。涵盖灌装速度与精度平衡、动作重叠技术、双封口头、在线检测等核心工艺,穿插产线故障案例与调试经验,体现耘和团队15-20年深耕经验。