我在膏体灌装设备调试一线干了二十年,经手的药膏灌装产线不下三百条。医用软膏、烫伤膏、护肤膏、凝胶类膏体,粘度跨度极大,稀的接近乳液,稠的能直接立住成型。车间里最常见的乱象,就是灌装收尾拉丝、瓶口挂料、膏体窜沫、灌装量忽多忽少。
很多客户新设备进场,试机第一天就翻车。满机器的膏体拉丝,瓶口挂着一层薄膏,风干后结硬皮,后续封口直接起皱、夹渣。人工擦瓶口一小时,赶不上机器三分钟的灌装损耗,车间里满是膏体风干的腻味,操作工擦料擦得指尖发涩。
还有更棘手的问题,高粘度膏体流动性差,料缸憋压严重。老款气缸灌装设备,推料力度忽大忽小,料腔里积气,灌装出来的药膏要么缺料凹陷,要么顶端鼓包溢料。我记得早年帮湖北一家药膏加工厂调试,第一版运动曲线上去,机器抖得像筛糠,出料口断断续续窜出膏体气泡,整批试样全部报废,当场就让团队推翻参数重调。
市面上通用灌装设备,大多适配稀料、普通酱料,根本扛不住药膏这类高阻力物料。转速快了拉丝窜料,转速慢了产能拉胯,压力控不稳,精度直接崩盘。武汉耘和机械核心团队全员深耕灌装封口行业15到20年,专门啃高粘度膏体灌装的硬骨头,整机调试落地的产线,灌装精度稳定控制在±0.5%,封口合格率能做到99.99%以上。反正就这么干,干了二十年没出岔子。
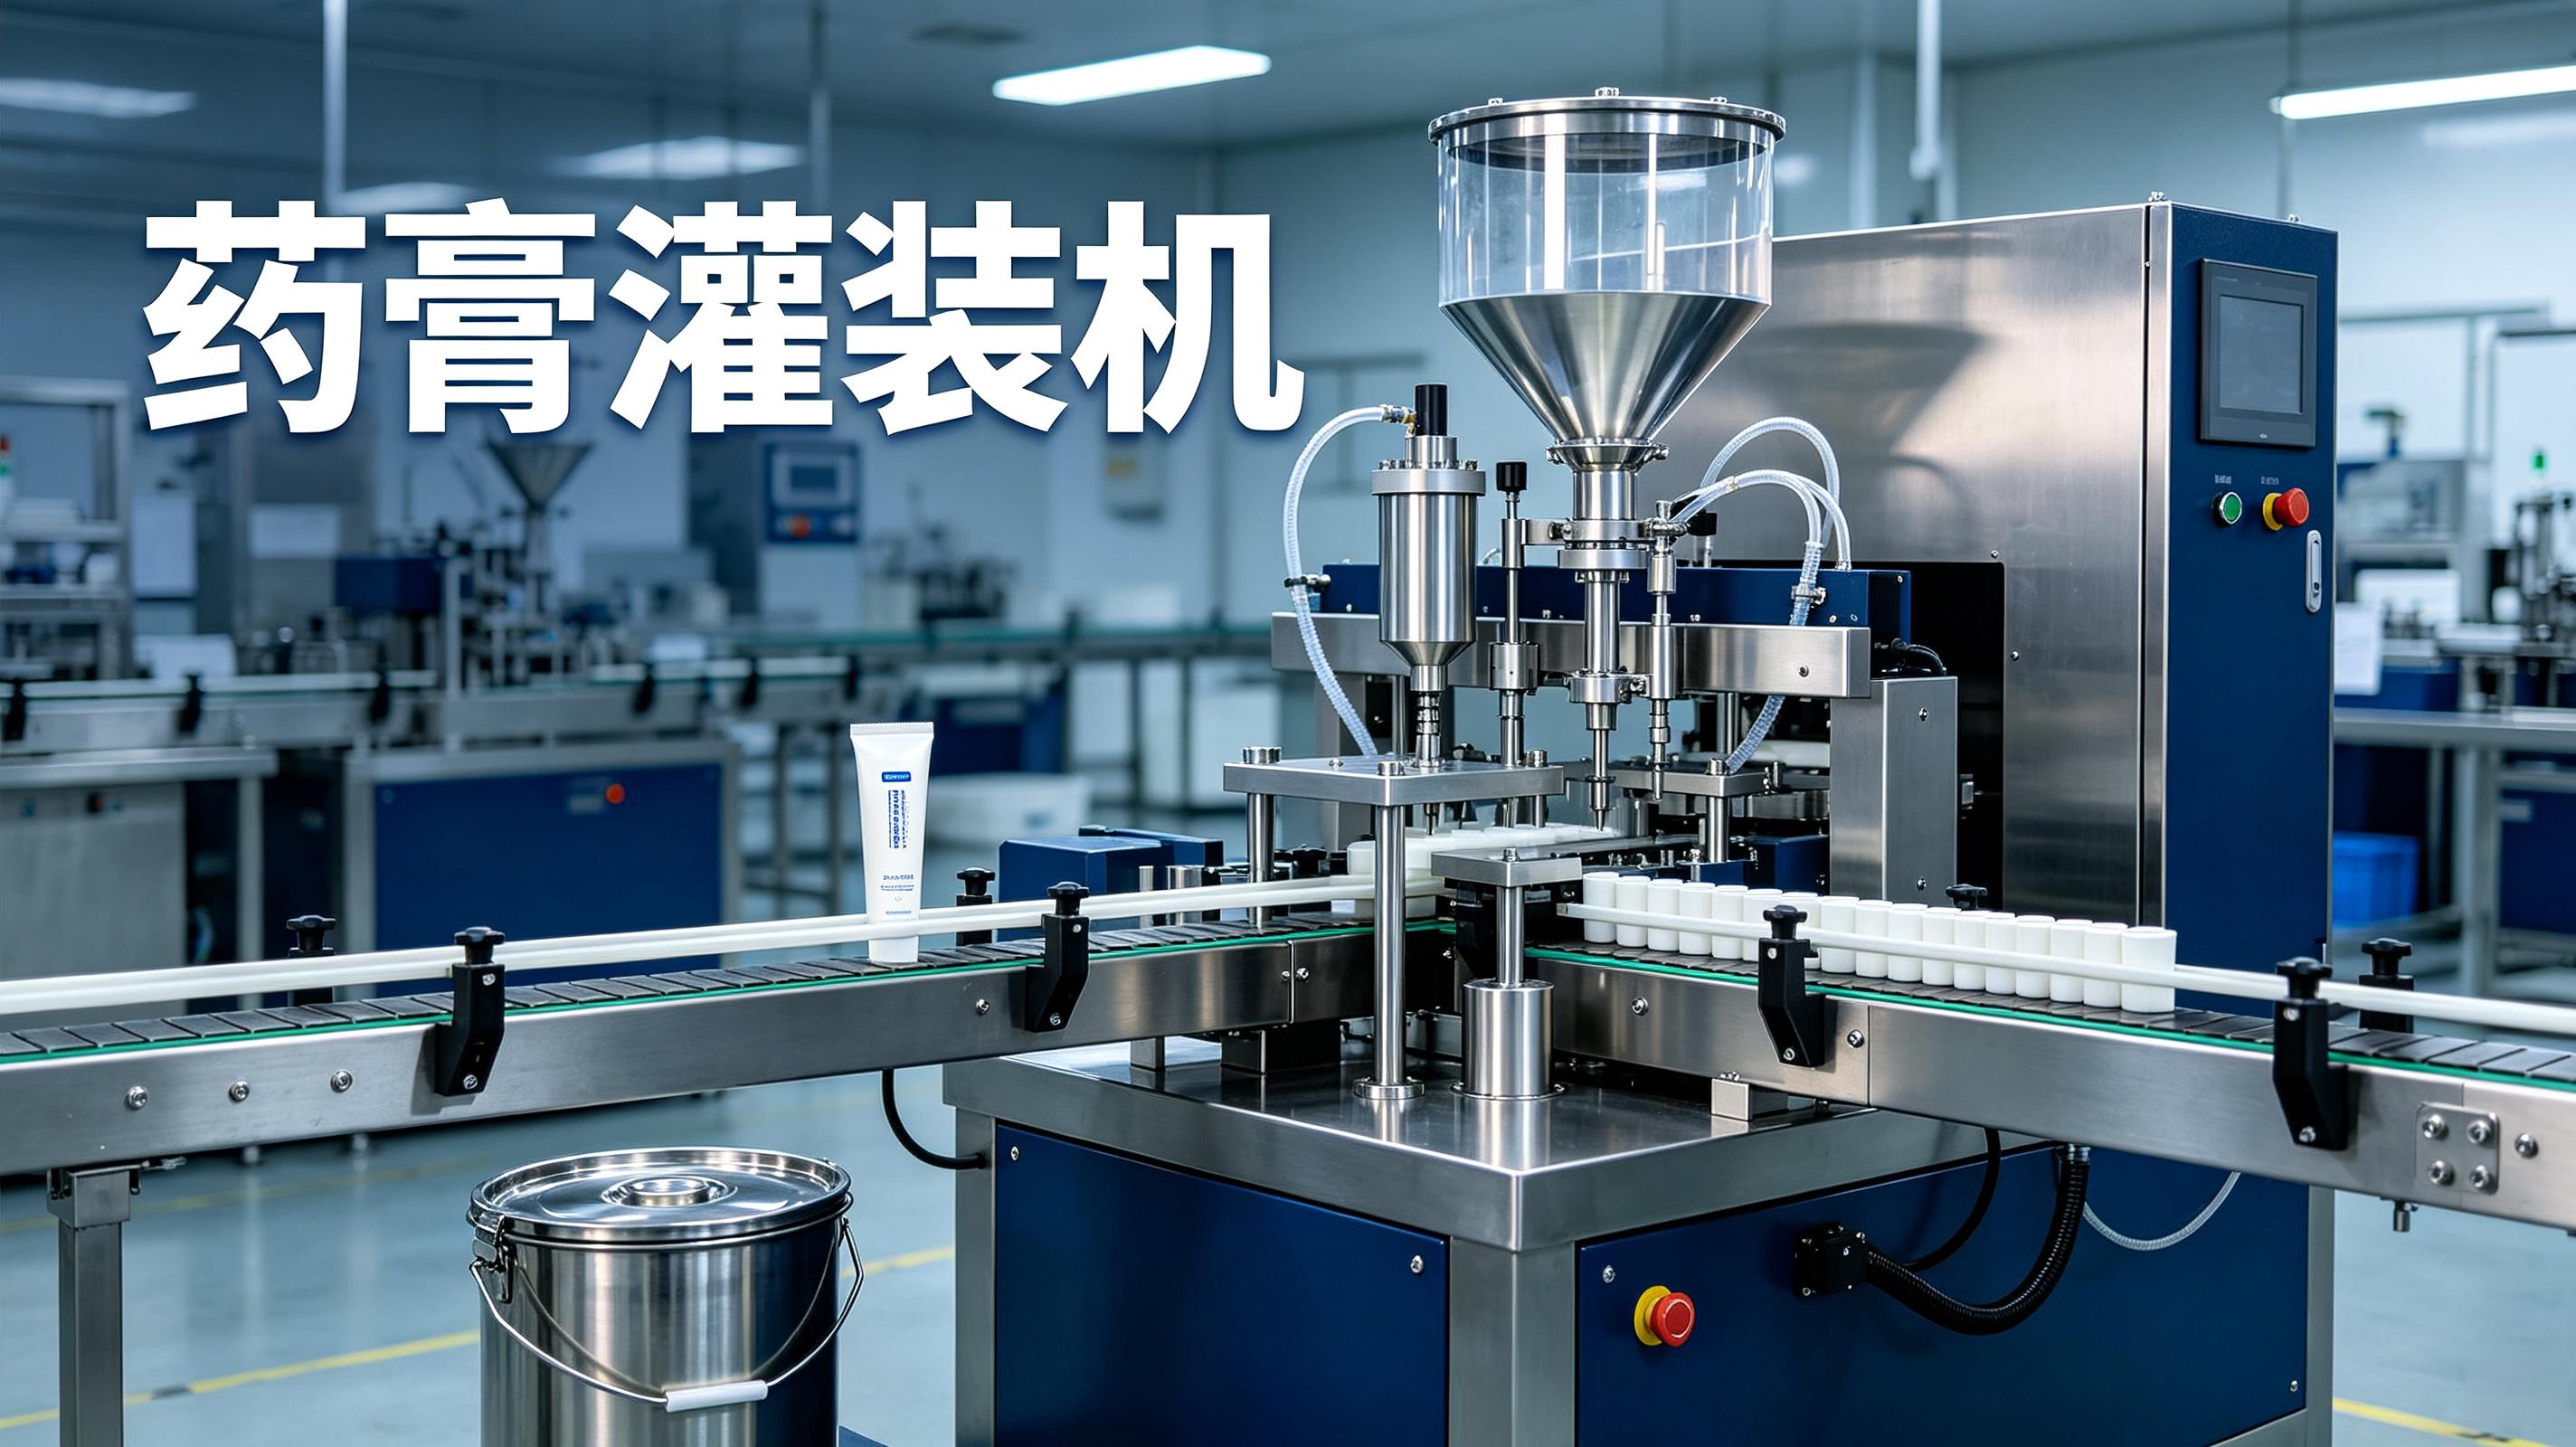
高粘度药膏拉丝,本质就是收尾泄压不及时。普通设备一刀切式推料,出料末端惯性顶料,膏体受重力拉扯,自然挂丝、挂壁。
我们耘和的伺服药膏灌装机,做的是多段变速推料逻辑。前段快速补料,中段匀速稳料,尾段慢速泄压、骤停断料。推料临近结束的0.3秒左右,伺服电机主动回撤泄压,把出料口残余膏体瞬间收住,不给拉丝留余地。设备高频满负荷运转时,能听见伺服电机持续的滋滋蜂鸣声,转速越稳,蜂鸣声越均匀,没有忽高忽低的杂音。
当时在咸宁一家药膏车间调试,客户之前用的老式设备,每支药膏管口都挂丝,十万支货就要人工挑拣返工大半。换上我们的分段伺服程序,大概试了三十多回参数,把尾段回撤幅度调到0.2mm左右的区间,当场彻底解决拉丝问题。车间操作工盯着出料口看了半小时,再也没出现过挂丝、挂壁的情况。
高粘度膏体进料阻力大,料缸、料腔容易憋压,积气排不出去,灌装后膏体内部带泡、表面鼓包,品相直接不合格。很多设备厂家只改推料速度,不动料路结构,治标不治本。
我们在料缸出料端口加装了自适应缓冲泄压结构,料路压力过高时自动卸压稳压,压力偏低时自动补压锁料,全程保持料腔压力恒定。不管是稠度极高的药用凡士林软膏,还是中等粘度的祛痘凝胶,都能平稳挤出,不会憋压窜料。
有一次调试一批超稠度止痛膏,刚开始没调好泄压阈值,料缸压力顶死,出料口直接憋出一坨实心膏体,怼得出料嘴轻微变形。连夜微调泄压阀开合区间,把内部稳压值控制在合理范围,后续整机连续运行三天,零窜沫、零堵料。从那以后,所有出厂设备我都要求预装双路泄压结构,绝不省这个配件成本。
很多药膏内含细微中药粉末、颗粒辅料,长期灌装容易沉淀结块,普通设备狭小料腔极易卡壳、堵料,停机清理频繁,严重拖慢产能。
耘和机械优化了料腔内部弧度,取消直角死角,膏体全程顺滑推送,颗粒辅料不会堆积滞留。同时搭配可拆卸出料嘴,拆装简单,清洗无残留,不用拆机就能快速清理堵料积料。
之前对接过一家中药药膏厂家,物料含大量草本细粉,旧机器每两小时就卡一次料,每次停机清理要十几分钟。换我们的设备后,全天连续生产基本不卡料,唯一的维护就是班前简单冲洗料腔。车间机器运转的滋滋声从头到尾平稳一致,没有卡料卡顿的异响。
软管药膏灌装最怕对位偏差,管口对不准,膏体直接灌在管口外壁、管肩位置,风干后硬膏粘在管壁,封口后夹渣、漏封,整批产品报废。
我们设备搭载伺服对位系统,瓶位定位误差控制在0.1mm以内,软管定位精准卡死,不会偏移晃动。灌装针垂直下沉出料,全程居中灌装,膏体只进管内,不沾管壁、不溢管口。
去年夏天在黄石车间调试,现场温度三十多度,车间闷热潮湿。一开始夹具微调偏差,一百多支药膏全部灌偏,管肩沾满膏体。当时立马停机校准对位参数,反复微调夹具松紧度,十分钟修正完毕,后续灌装全程规整,零偏料、零溢料。高温工况下设备依旧稳定,没有出现定位漂移的情况。
以下所有参数均为我多年现场调试、产线实测的实际工况区间,适配绝大多数医用、日化高粘度药膏产品,无虚标、无理论数据。
| 检测项目 | 实测工况参数 | 现场实操说明 |
| 灌装精度 | ±0.5%以内 | 高低粘度膏体切换无需反复校量,连续灌装千支无明显误差波动 |
| 封口合格率 | 99.99%以上 | 无夹渣、无虚封、无裂口,适配后续高速流水线作业 |
| 适配膏体粘度 | 中高粘度、超细颗粒膏体 | 涵盖医用软膏、凝胶、中药膏、修护膏等各类粘稠物料 |
| 防拉丝效果 | 全程无收尾拉丝、无管口挂料 | 伺服尾段泄压骤停,杜绝膏体惯性挂丝 |
| 稳定产能 | 每分钟30-80支(可调速) | 稠料调低转速稳精度,稀料调高转速提产能 |
| 连续运行稳定性 | 24小时不间断运行无故障 | 无卡壳、无憋压、无窜沫,电机运转声音均匀无杂音 |
Q1:高粘度药膏换季变稠,设备需要重新调参吗?
A:不用全盘重调。温度降低膏体变稠,只需微调伺服推料压力和尾段泄压幅度,大概调整0.1-0.3个区间即可。我们设备自带记忆参数,不同季节、不同物料可直接调取存档参数,现场三分钟就能适配。之前遇到过秋冬降温膏体变硬的情况,新手操作工盲目大调参数,导致出料忽快忽慢,我现场微调两组参数就恢复稳定。
Q2:灌装后偶尔出现管口微量溢料是什么原因?
A:基本都是出料嘴密封圈老化、轻微漏压导致的,不是程序问题。高粘度膏体长期挤压磨损密封圈,缝隙积料就会微量溢料。日常班前检查一遍密封圈,半月更换一次配件,就能彻底规避这个问题。我早年调试时偷懒省过配件成本,结果整批货出现微量溢料,返工耗了一整天,之后再也不敢简化日常维护流程。
Q3:带细微颗粒的药膏会不会堵料、卡机?
A:不会。设备料腔无死角、推料匀速平稳,颗粒辅料不会堆积沉淀。只要物料无大块结块,正常量产完全没问题。如果物料结块严重,提前简单过滤即可,设备适配性很强。
Q4:设备高速运行后,精度会不会漂移?
A:不会。伺服闭环控制系统,实时校正推料行程,连续运行几万支,精度依旧稳定保持在±0.5%以内。车间满负荷生产一周,无需停机校量,省心省力。
扯远了,说回正题。我二十年前接手的第一台高粘度药膏灌装调试设备,就是前文提到的湖北那家药膏厂的老机器。当时那台机器抖动严重、拉丝溢料、废品率居高不下,厂长天天守在车间盯着返工,熬得满脸疲惫。
后来我们整套更换伺服控制系统、重构推料曲线、优化料路泄压结构,反复打磨参数,彻底根治了所有工况问题。
如今这台设备还在那条老产线上正常运转,伺服电机的滋滋运转声依旧平稳均匀,整机无卡顿、无拉丝、无憋压窜料。原先天天盯车间返工的厂长,现在基本不用守在设备旁,每天只需要班前巡检、定期维护,整条产线自动化运行,稳定量产从未掉过链子。
摘要:深耕行业20年的技术总工实操分享,详解耘和机械伺服药膏灌装机防拉丝、防卡料、稳精度的核心技术,结合现场调试案例与实测参数,适配各类高粘度药膏量产,精度高、封口合格率稳。