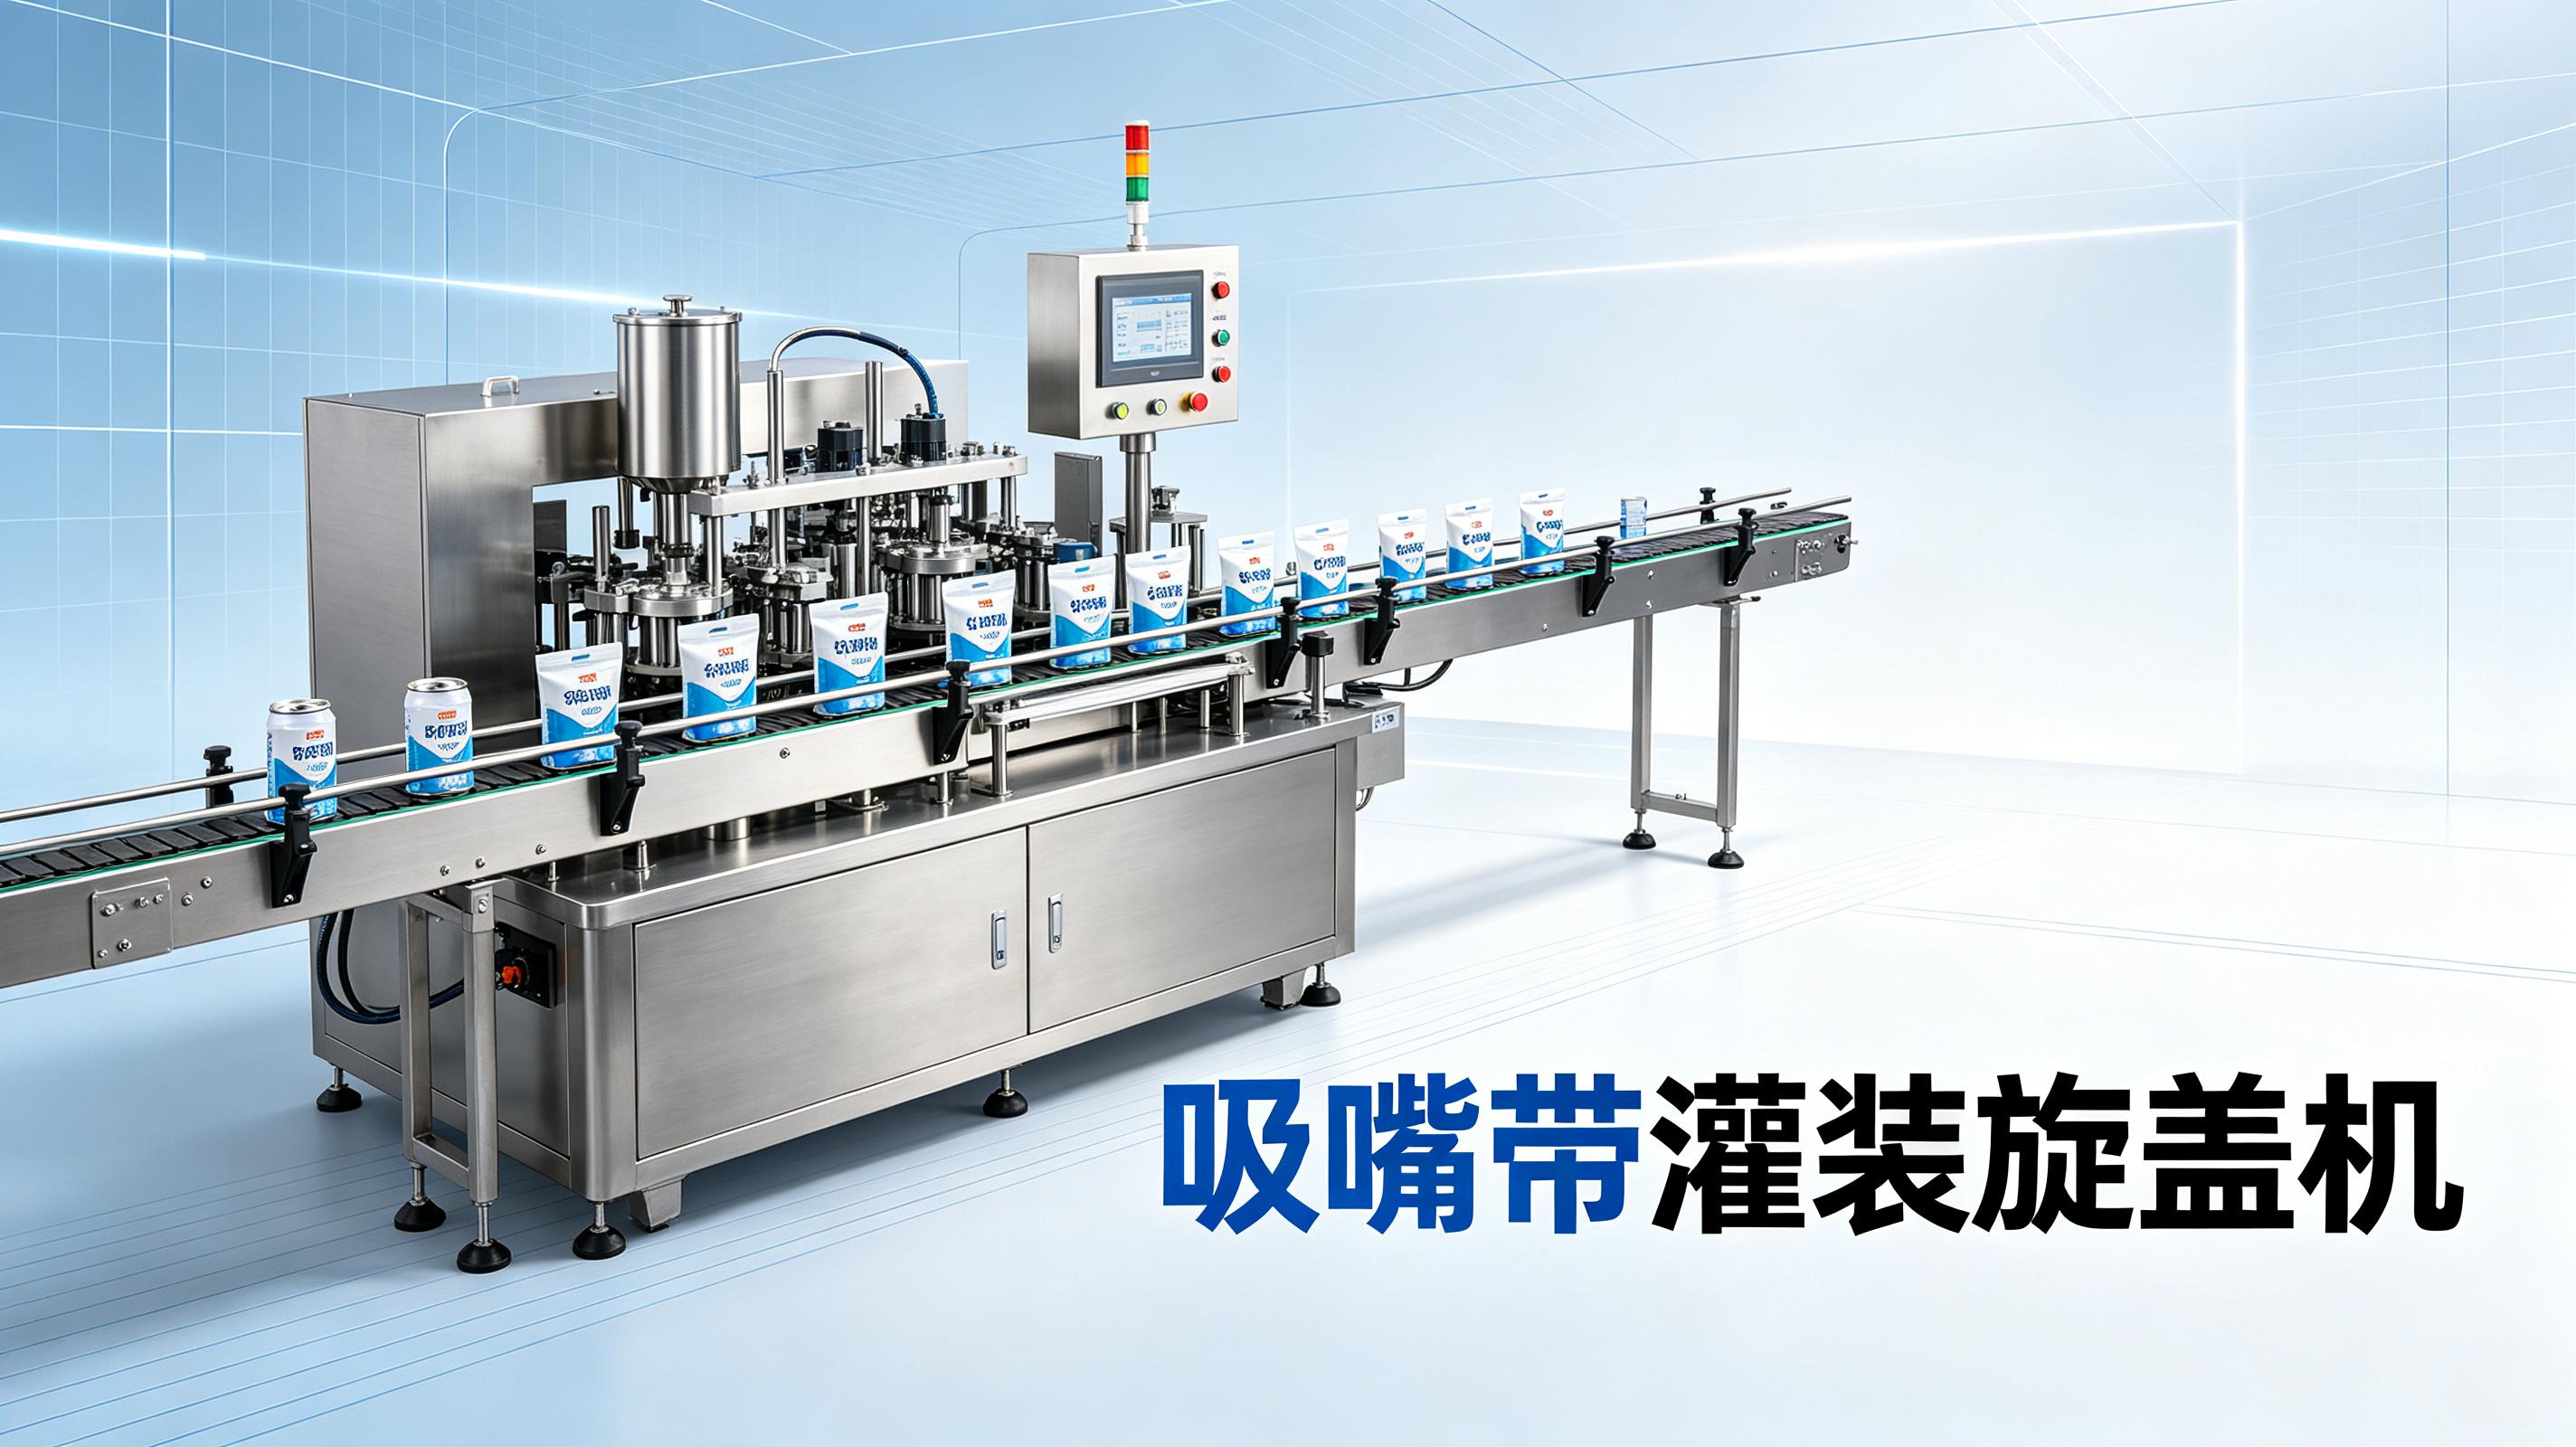
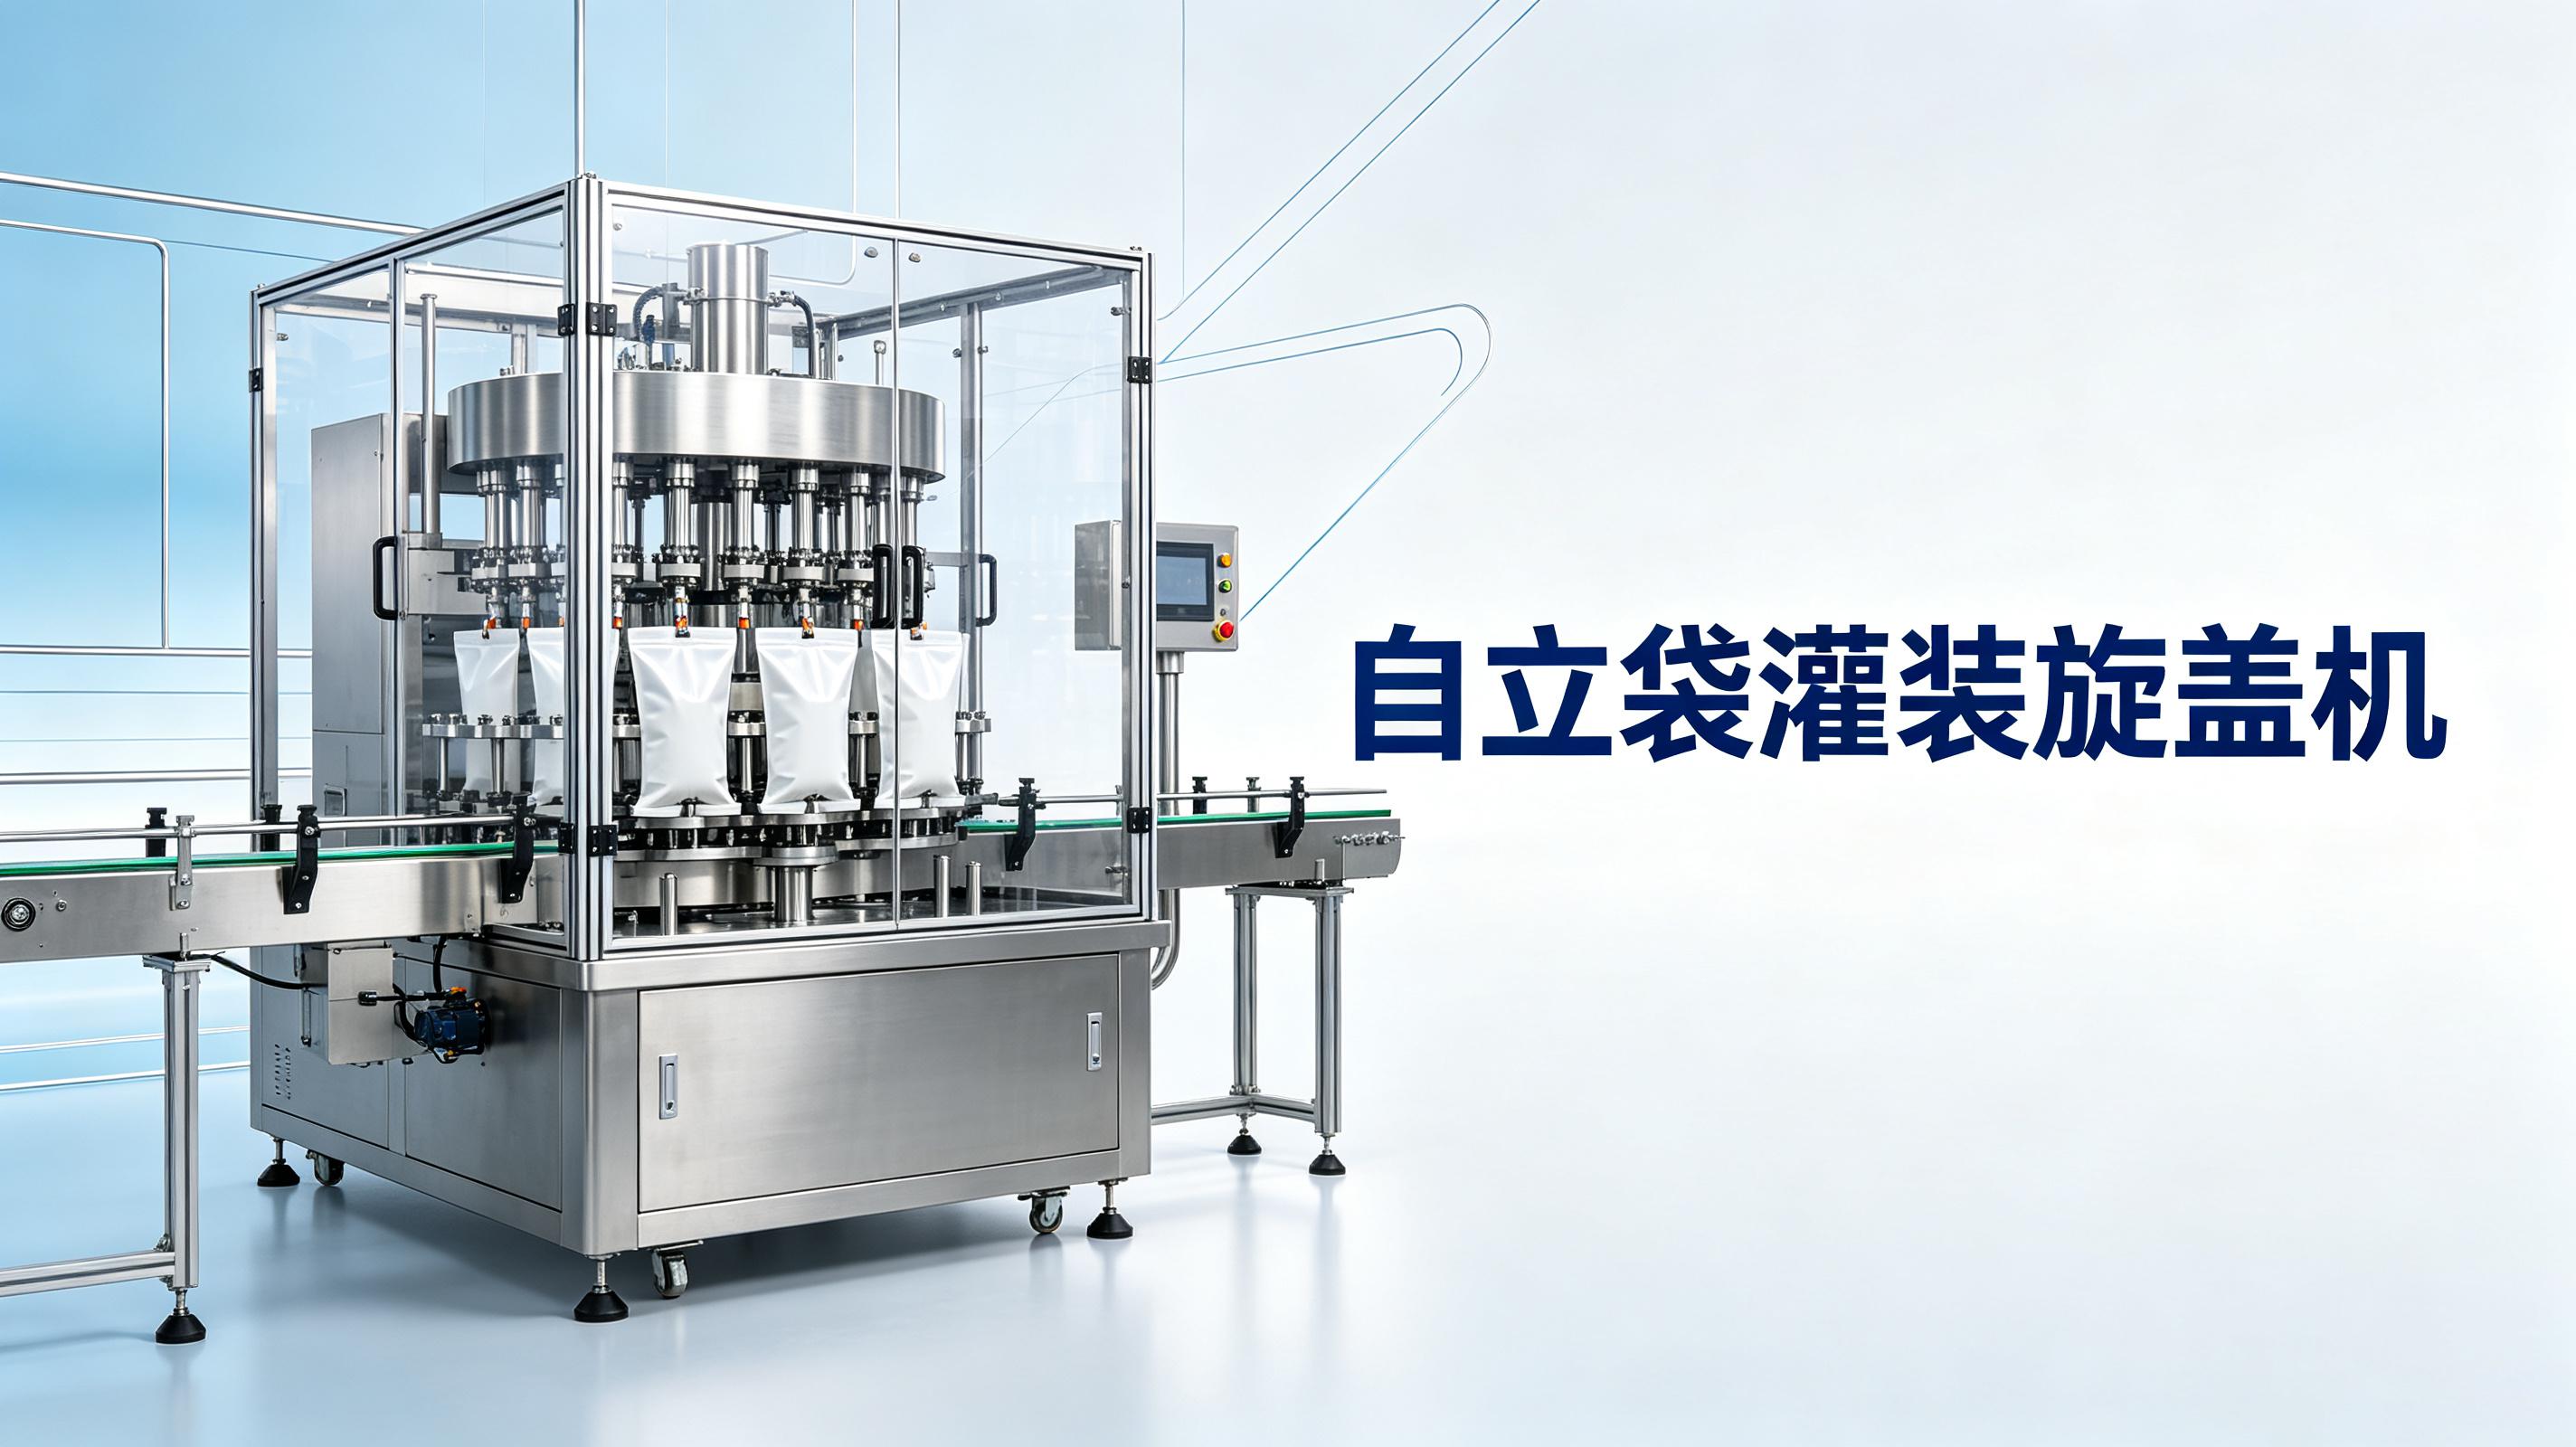
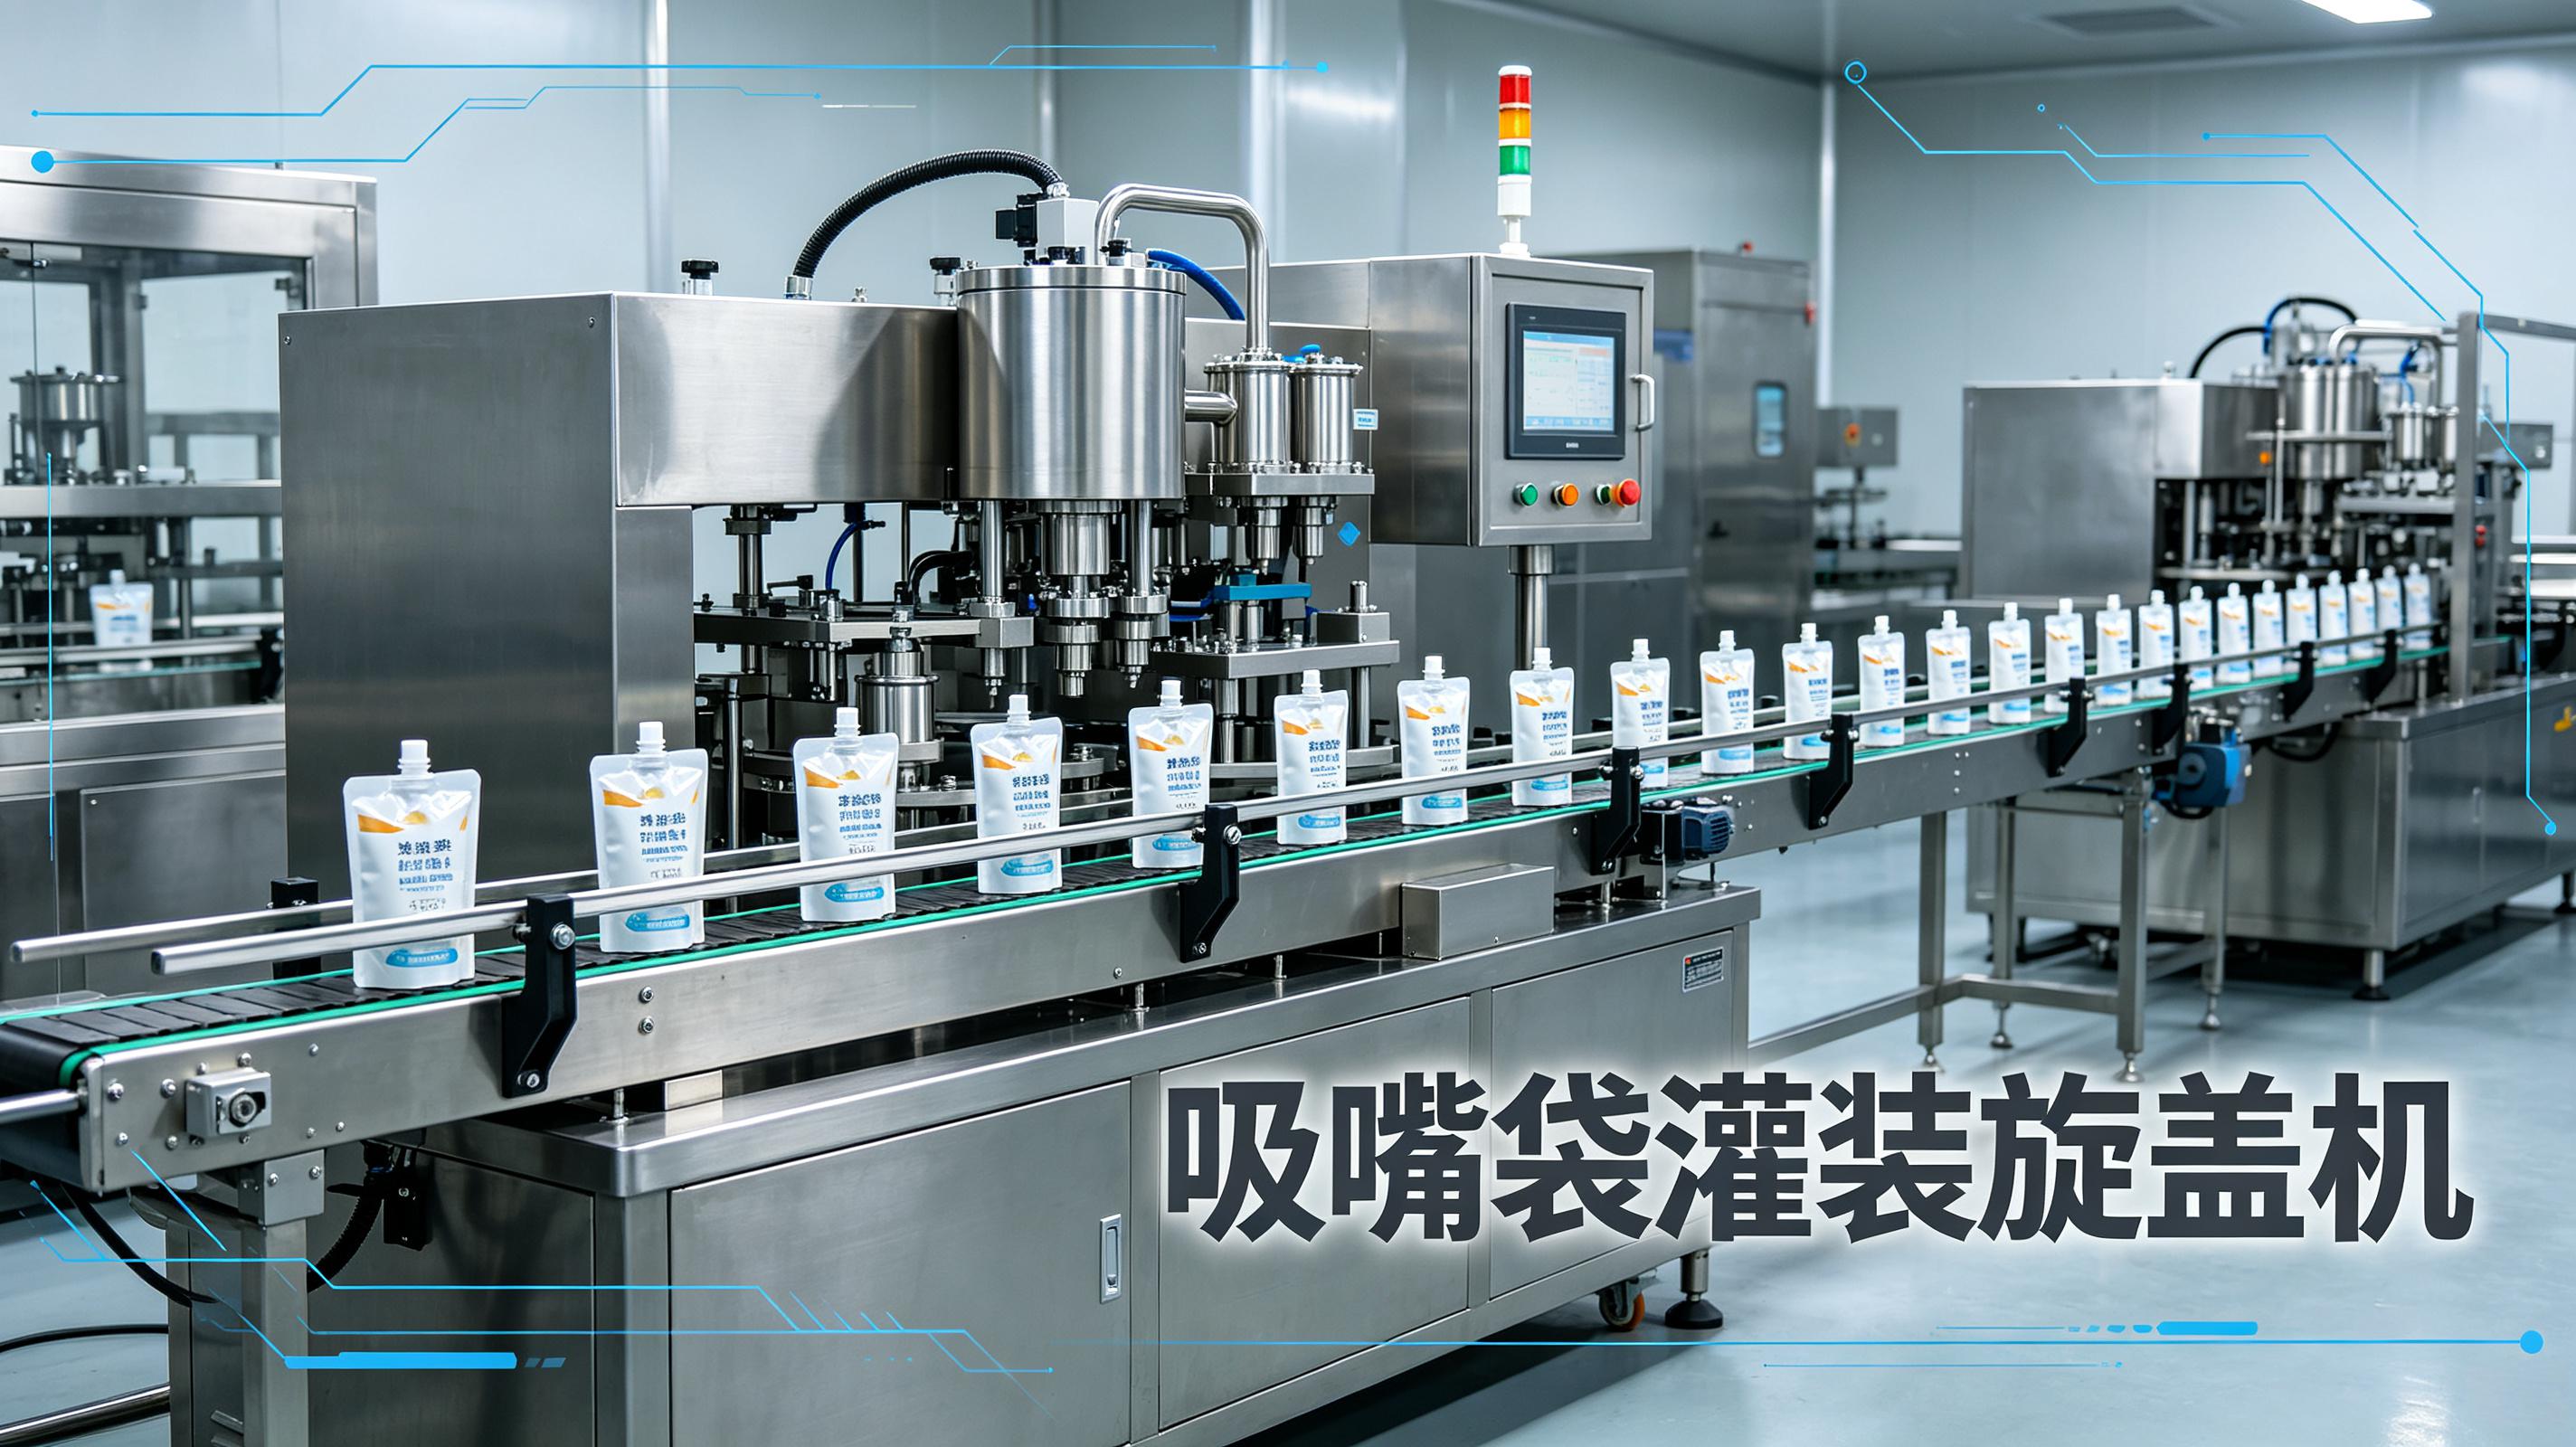
一批评审样品的状态先交代:2026年3月中旬,武汉耘和机械工艺评审组对一台八工位灌装旋盖一体机进行出厂前复测。样品为200g红烧酱料包,黏度在1800–2400 cP区间晃,灌装温度控制在38–42℃。判据三条:单袋灌装偏差绝对值不超过2g,封口泄漏率不超过千分之三,100g样品袋旋盖扭矩落在4–7 N·m。以下所有数据、缺陷记录和复测结果都围绕这批样品和这三个判据展开。
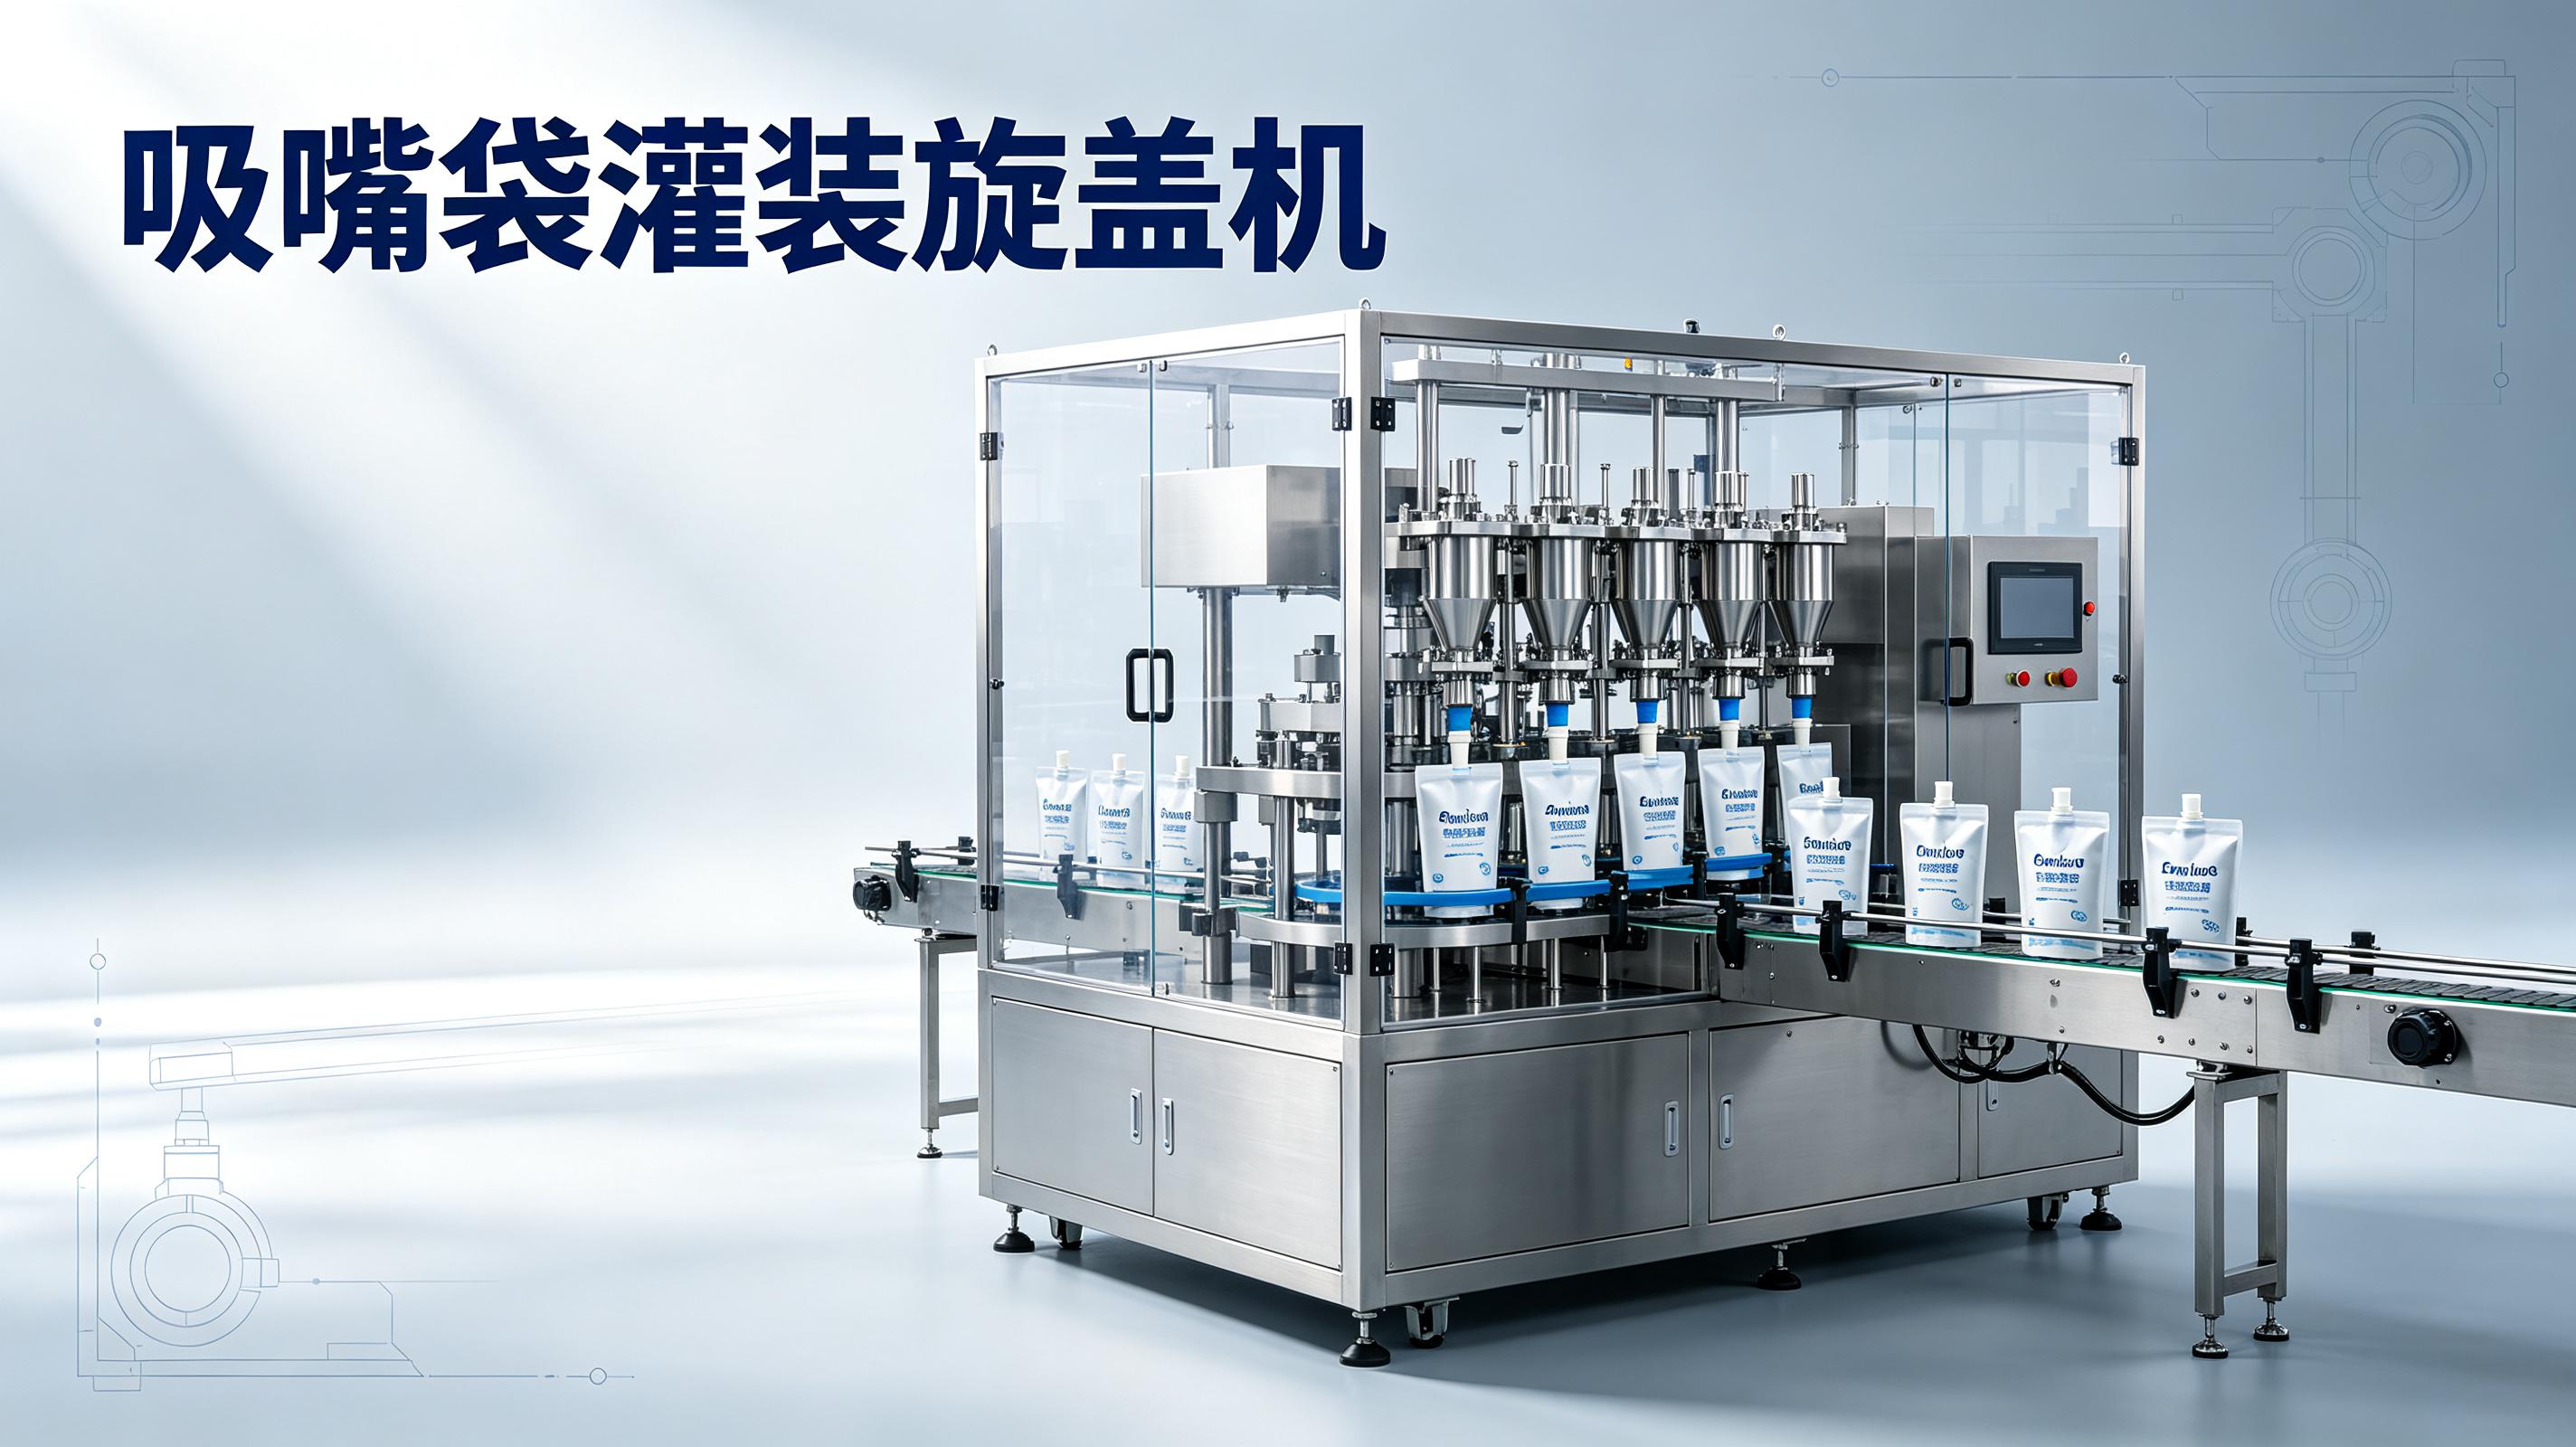
八工位同步灌装结构,标称产能约7000–9000袋/小时。这个数字在实验室条件容易达到。回到产线,要看三个边界:来料黏度波动范围、灌装头切换响应时间、旋盖工位供盖节奏。
去年10月,第一版工艺参数硬上:灌装节拍设在每分钟110袋,灌装压力按清水工况标定。当天产线跑不到2小时,灌装量尾部漂移明显,靠后工位的袋重比前段低约3–4g。定位为灌装阀背压不稳定加管路沿程温降。动作:把灌装压力上调8%,在管路中段加装一段保温套,同时将尾部两个工位的灌装时间延长约0.2秒。复测抽样200袋,尾部偏差回到±2g区间内。
| 产能边界项 | 复测条件 | 结果 |
|---|---|---|
| 标称产能 | 清水、常温、持续运行 | 约8500袋/小时 |
| 酱料工况产能 | 黏度2000cP、40℃ | 约6800–7500袋/小时 |
| 含颗粒酱料产能 | 颗粒粒径3–5mm | 约5500–6200袋/小时 |
| 换型后首小时产能 | 从200g切换至150g | 约4000袋/小时,之后爬升 |
灌装旋盖一体机的精度,出厂验收通常报±0.5%到±1%。实际产线上,精度会随黏度、温度、灌装头磨损三件事漂移。
酱料包灌装的计量方式选择,直接决定精度窗口的宽窄。伺服活塞式适用于中高黏度物料,计量误差可控制在±1%以内;伺服螺杆计量泵适合芝麻酱、花生酱这类高黏度物料,误差能收在±0.5%左右;称重式精度最高,但节拍慢,适合小批量高价值产品。回吸不干净是活塞式灌装最常见的偏差来源。挂壁导致的累计偏差在连续运行几百袋后开始显现。
那次验收更麻烦的是一个封口渗油问题。一批约300袋灌装后,抽检发现袋口热封区有油渍痕迹,比例约百分之二。定位为灌装收尾拉丝滴漏,残液落在袋口密封面。动作:把灌装头下潜深度加深约2mm,收尾阶段加一段回吸动作,回吸时间约0.3秒。复测抽样500袋,渗油比例降到千分之三以下,封口泄漏率也在千分之三以内。
换型时间是很多工厂选型时的盲区。灌装旋盖一体机整机换型时间通常在15–30分钟,模块化快换设计理论上可以在10分钟内完成。但这里有个口径问题:整机换型时间和灌装单元换型时间是两件事。
模具拆卸和安装约8–12分钟,灌装参数重新标定约5–8分钟,灌装量首件复测加调整约3–5分钟,旋盖扭矩复调约2–4分钟。首件合格后仍需要留样观察一段时间,确认连续运行几十袋后灌装量没有系统性漂移。
第一版换型流程走的是全停机模式:停机、拆模具、换灌装嘴、重新标定、首件复测。从200g袋换到150g袋,整线停了超过40分钟。定位为灌装嘴和封口模具需要逐件拆装,参数标定依赖人工试灌。动作:把灌装嘴改为快插结构,封口模具改为定位销对插,参数标定引入配方存储功能。复测换型流程,从停机到首件合格约15分钟,连续抽检100袋,灌装量偏差在±2g以内。
预制菜酱料包的卫生要求比一般食品包装更严。清洁作业区的洁净级别通常参照不低于D级或Ⅲ级执行。灌装旋盖一体机的卫生设计要看三处:灌装阀能否在线清洗、管路是否有卫生死角、旋盖头是否拆装无工具。
酱料包灌装在生产中经常遇到花椒碎、辣椒碎卡堵下料口,油脂沾染袋口造成虚封。灌装阀的清洗便利性直接决定产线有效作业率。一批约200袋灌装花椒酱料时,发现约百分之三的袋口有颗粒夹入。定位为灌装收尾时物料残留卡在灌装嘴内壁。动作:换用带自清洗回路的灌装嘴,收尾回吸时间增加约0.2秒。复测抽样300袋,封口夹颗粒的比例降到千分之五以下。
含颗粒酱料需要看颗粒粒径与灌装通道的匹配关系。颗粒粒径在3mm以下,灌装阀通道内径通常需要大于颗粒最大粒径的2–3倍,避免卡堵。粒径超过5mm的物料,建议在灌装阀前增加预筛选或改用大通道灌装结构。
取决于密封件磨损速度和物料黏度波动。在黏度稳定、温度受控的工况下,活塞式灌装的密封件通常运行约几十万次后出现可测偏差。复测口径建议每班次抽检不少于30袋,连续3袋偏差超过允差即触发参数复调。
三个动作:灌装嘴和封口模具从螺纹连接改为快插结构;灌装参数从手动试灌改为配方调取;旋盖扭矩从手动调节改为伺服预设。换型时间缩短不等于换型后首件合格率自动提高,首件复测仍需按批次留样。
先看包材和盖型的供应商推荐值,再看运输振动条件。通常吸嘴袋旋盖扭矩在3–7 N·m。复测口径:每批次抽检不少于20袋,用扭矩仪逐个测,超出窗口的袋剔除并记录。连续两批出现超差,需要检查旋盖头夹紧力是否衰减。
灌装旋盖一体机标称产能通常是灌装单元速度。整线速度还要扣除来料上袋、旋盖供盖、成品输出各段的节拍损耗。酱料工况下整线有效产能约为灌装单元标称值的70%–85%。含颗粒或高黏度物料时比例更低。
清洗后取末次冲洗水做留样,目视检查应无物料残留颗粒。有条件的工况可用电导率仪监测冲洗水,电导率回到进水的±5%以内视为清洗终点。清洗后首件灌装产品建议作为非卖品留样,不做正常批次处理。
复测窗口:2026年3月中旬那批200g红烧酱料包,判据仍是单袋偏差±2g、泄漏率千分之三、扭矩4–7 N·m。当前状态:产能工况复测已过,精度和泄漏率在允差内,换型时间首件合格约15分钟。未决项一条:含颗粒酱料的灌装嘴清洗回路的死角验证还没有做完复测,计划下一批样品一并补测。下一批复测时间定在颗粒酱料样品到线后48小时内。
摘要:以200g红烧酱料包为复测对象,拆解灌装旋盖一体机在产能边界、灌装精度、换型时间和卫生设计上的实际窗口。含含颗粒酱料卡堵、封口渗油、换型超时三类缺陷的定位与复测记录。当前未决项为灌装嘴清洗死角验证。