去年夏天在河南周口,一个做中药口服液的厂子,10ml玻璃瓶,灌装线突然精度飘了。厂长姓刘,急得直拍控制柜。我过去一看,陶瓷泵柱塞杆上糊了一层东西,清洗不彻底,加上那批药液稠度跟之前不一样,柱塞往回抽的时候带进去气泡,灌装量直接少了0.3ml。刘厂长说前面已经报废了两千多支,再这么下去今天就不用干了。
我让徒弟把泵头全拆了,用热水泡了四十分钟。热水溅到隔热手套上,那个烫,隔着两层棉布都扎手。泡完重新装回去,把柱塞行程调了大概0.2mm,又改了一下回抽延时。再开机,连续抽了五十支,上秤一称,最大偏差0.04ml。刘厂长才松了口气。后来我让他在清洗规程里加了一条:每批换品种必须拆泵头泡热水,不准偷懒。
口服液灌装这活儿,看着简单,就是吸进去再打出来。但小剂量,尤其是1ml到10ml这个区间,精度要做到±0.5%以内,里头全是抠细节的功夫。我们耘和机械这帮人,搞灌装机封口机搞了快二十年,踩过的坑比走过的路还多。今天把一些实打实的经验捋一捋,不整那些虚头巴脑的。
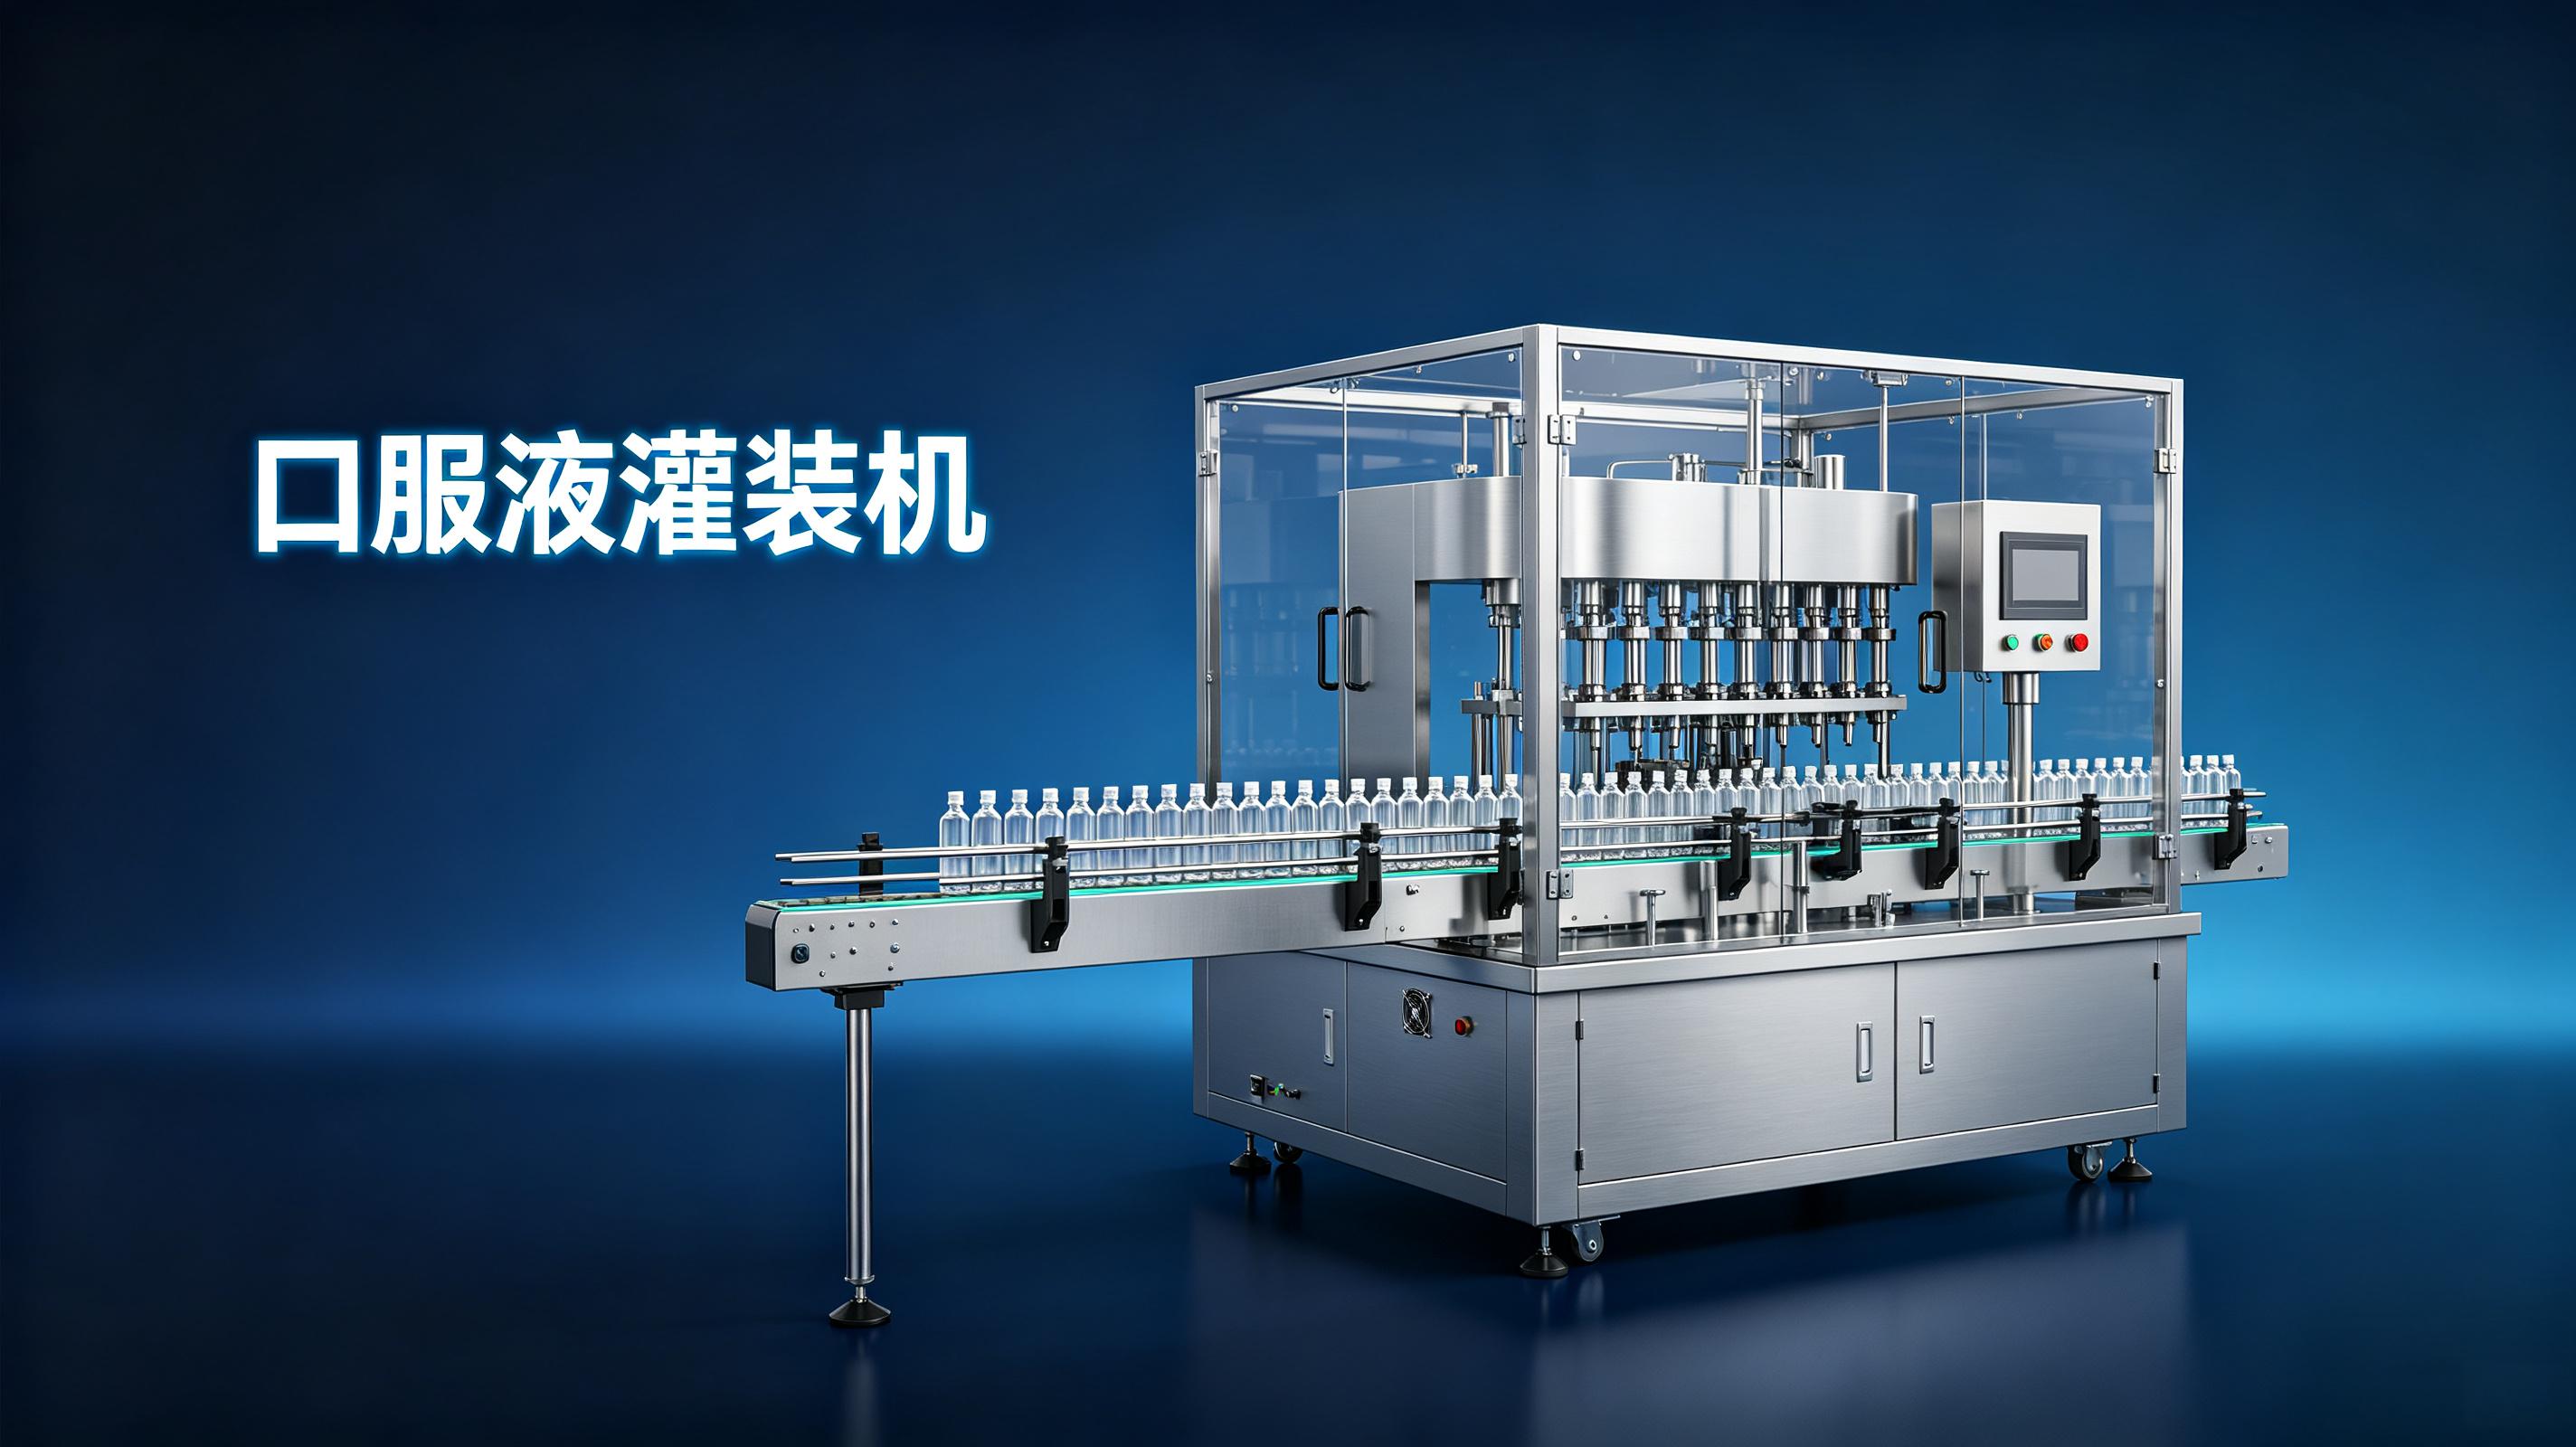
灌装精度漂移,十个里头八个跟泵有关。口服液现在主流就两种泵——陶瓷旋转柱塞泵和蠕动泵。陶瓷泵皮实,耐磨,适合含颗粒或者粘度稍微大一点的药液。蠕动泵干净,管路一次性,没有交叉污染的风险,但管子用久了会疲劳,流量会往下掉。
我倾向于陶瓷泵。我们测过,同样一个10ml规格,陶瓷泵连续跑八个小时,单支灌装量最大偏差0.07ml。蠕动泵跑到第五个小时,管子开始发软,偏差就奔着0.15ml去了。但陶瓷泵有个死穴——柱塞和套筒之间的间隙。间隙太小,柱塞卡壳;间隙太大,药液从缝隙里往回窜,也就是我们说的"窜沫"。窜沫一旦发生,灌装量只少不多,而且每支少的不一样,根本没法调。
那个间隙我们内部有个拍脑袋定的经验值——柱塞直径20mm左右的泵,间隙控制在0.02到0.03mm之间。小于0.02,装配的时候就得拿铜锤轻轻怼进去,那个手感,紧了松了都试过。有一回装配工图省事,把间隙怼到了0.01mm,结果伺服电机一启动,柱塞直接憋死在套筒里,电机过载报警。拆出来一看,柱塞表面拉出了三道印子,那根柱塞两千多块钱,直接废了。后来我们规定所有新泵装配完必须手动盘车三圈,转不动的一律返工,谁再怼死了柱塞谁去跟采购解释。
看剂型。水剂的、稀的,蠕动泵够用,换管路也方便,成本低。但稍微稠一点的,比如含糖量高的口服液,蠕动泵管子压不干净,底部总是剩一小截药液抽不出去,时间长了管子里头结一层膜,流量越来越小。陶瓷泵没有这个问题,柱塞推到顶,泵腔里几乎不留残液。我们耘和给客户推陶瓷泵居多,尤其是做中药口服液的,十个有九个最后选了陶瓷泵。
第一版陶瓷泵的灌装曲线是我们自己拿示波器一点点抠出来的。当时用的是位置控制模式,直接让伺服电机走绝对位置。第一版曲线上去,电机加速段太猛,柱塞杆刚启动那一下,泵腔里头瞬间产生负压,药液里的气泡全被扯出来了。整个灌装头都在抖,抖得像筛糠,药液溅得到处都是。马上改了,把加速时间从0.05秒拉长到0.2秒,加了一个S型加减速。再跑,稳了。
伺服电机是灌装机的魂。我们用的都是台达或者安川的,扭矩够,响应快。但伺服电机那个高频运转的"滋滋"蜂鸣声,听久了耳朵疼。有经验的老师傅,光听那个声音就知道电机负载正不正常。声音尖了,说明柱塞有卡滞;声音闷了,可能是药液太稠或者管路有憋压。
精度的根子在编码器。编码器分辨率越高,电机走的位置越准。我们标配的是17位绝对值编码器,一圈下来131072个脉冲。对应到灌装量,每个脉冲大概是0.00008ml。实际上用不到那么细,但高分辨率带来的好处是低速运转的时候电机不会一抖一抖的,走得很平滑。
光有编码器还不够,还得有闭环。我们用的办法是在灌装头底下加一个称重传感器,实时反馈每一支的实际灌装量。控制系统把目标值和实测值一比较,偏差超过±0.5%就自动修正下一次的电机行程。这个修正系数我们设了上限,单次修正不超过0.5mm,防止系统过度补偿引起震荡。
记得有一次在安徽亳州,一个客户说灌装精度忽高忽低,白天好好的,到了晚上就不行。我们过去蹲了两天,发现是温度闹的。他们车间白天开空调,晚上关了,温度从25度掉到18度,药液粘度变了,同样一个电机行程,晚上灌进去的量比白天少了0.1ml。后来我们在系统里加了一个温度补偿系数,根据实时温度微调行程值。调了大概三组数据,拍脑袋定了个线性关系——每降低1度,行程增加0.3%。从那以后白天晚上一个样。
还有一次,机器跑得好好的突然精度全偏了。查了半天,结果是伺服电机后面的编码器线松了,端子没锁紧。车间震动大,线头子接触不良,编码器信号丢了一截,电机以为自己走了1000个脉冲,实际上只走了980个。后来再也不敢省那个密封圈了,所有航空插头必须打螺纹胶,谁漏打谁请全组喝奶茶。
灌装精度做得再好,封口封不好也是白搭。口服液玻璃瓶封口有两种主流方式——轧盖和热封膜。轧盖简单可靠,但铝盖成本高,而且轧盖过程中产生的金属碎屑是个隐患。热封膜干净,但温度和时间控制不好,要么封不牢,要么膜被烫穿。
我们做热封膜做得比较多。热封的温度区间大概在180℃到220℃之间,具体看膜的材质和厚度。时间一般在0.8秒到1.5秒之间。压力和温度是联动的,温度高了压力就得降一点,不然膜直接烫糊了。那个封口膜高温烤过的焦糊味,车间里一闻就知道是哪台机器温度没调好。
调封口参数比调灌装还费劲。温度探头插在加热块里头,但实际作用到膜上的温度跟探头测到的有偏差。我们测过,加热块表面温度和探头读数能差5到8度,跟加热块的材质、磨损程度都有关系。所以不能光看仪表盘上的数字,得拿温度计实际打一下封口头表面的温度。
压力这块,我们用的是气动比例阀,通过调节气压来控制封口头下压的力度。压力我们一般设在0.4到0.6MPa之间,具体看瓶口直径。瓶口越大,压力要稍微大一点,不然膜封不实。但压力大了也不行,有一次压力调到了0.7MPa,结果封口的时候直接把玻璃瓶口压裂了,机器里头噼里啪啦一阵响,吓我一跳。赶紧把压力调回0.55MPa,换了瓶口加厚的瓶子才没事。
封口膜的品牌也重要。不同厂家的膜,热收缩率和耐温性能差很多。我们试过七八家,最后定了一家的PET/AL/PE复合膜,厚度0.06mm。那个膜韧性好,温度区间宽,185℃到210℃都能封得牢。我们耘和出厂默认就是配这个膜,客户要换别的牌子,封口参数得重新调,这个我们可不敢打包票。
还有一次,客户反馈封口完的瓶子放一晚上自己就漏了。我们过去一看,封口温度太高,膜被烫得收缩过度,边缘起皱,密封性没了。把温度从205℃降到192℃,时间从1.2秒缩短到0.9秒。第二天再测,放了两天都没漏。后来我们在操作面板上加了一个"膜厚补偿"旋钮,让客户自己根据膜的实际厚度微调温度,旋钮每拧一格对应1.5℃。虽然土了点,但实用。
这是我们耘和机械灌装封口一体机出厂的内控标准。±0.5%的灌装精度,实测大部分机型能做到±0.3%以内。封口合格率99.99%以上,意思是每十万支里面不合格的不超过十支。这个数字是我们自己产线上跑出来的,做了三年多累计数据,不是拍脑袋想出来的。
但有句话得说在前头——设备再好,也怕人不当回事。见过太多客户,买回去头几个月伺候得跟亲儿子一样,擦得锃亮。半年以后,油也不加了,密封圈也不换了,清洗就是拿水管子冲一下。然后精度飘了来找我们,说机器有问题。过去一看,柱塞杆上糊了一层垢,封口头上的加热块积碳积了厚厚一层。清理干净,换了一套密封件,什么都好了。
机器跟人一样,你糊弄它,它就糊弄你。反正我干了二十年,这话说了不下一百遍。听进去的,机器跑个五六年不带大修的。听不进去的,一年修三回,修到后来自己都嫌烦。
讲个实在的,口服液灌装机这个东西,没有捷径。每个厂的药液不一样,瓶子不一样,膜不一样,环境温度湿度也不一样。来我们厂里试机的客户,十家有八家拿回去参数都得微调。我们能做到的是把基础调稳了,把调节范围做宽了,把容错空间留足了。剩下的,就看现场调试师傅的水平和耐心了。
| 常见故障 | 可能原因 | 处理办法 |
|---|---|---|
| 灌装量偏大或偏小 | 柱塞间隙不对、药液粘度变化、编码器松动 | 检查间隙、温度补偿系数、锁紧编码器接头 |
| 灌装头滴漏 | 单向阀密封不严、回抽延时不够 | 更换密封圈、加长回抽延时0.1-0.2s |
| 封口膜起皱或漏液 | 温度过高或过低、压力不均匀、膜材不匹配 | 重新标定温度、调整封口头平行度、换推荐膜 |
| 封口膜烫穿 | 温度过高、停留时间过长 | 降低5-10℃、缩短0.2-0.3s |
| 伺服电机报警 | 过载、编码器故障、驱动器参数不对 | 查机械卡滞、换编码器线、恢复出厂参数 |
99.99%这个数,我们是用抽检推出来的。每批产品随机抽200支做密封性测试,泡在0.02MPa的真空箱里看气泡。连续抽了三十多批,只发现过一支有细微气泡。按这个比例算,合格率就是99.99%往上。但我知道抽检不是全检,实际生产线上总会有那么一两支因为各种稀奇古怪的原因漏了。所以我们建议客户在灌装线末端加一道视觉检测,用红外相机看封口膜的温度分布,温度异常的自动踢掉。这道工序加上去,漏检率能再压下去一个数量级。
扯远了,说回正题。
问:小剂量灌装用蠕动泵还是陶瓷泵?
看药液性状。稀的、水剂的,蠕动泵够用,成本低还干净。稠的、含糖高的、带颗粒的,老实上陶瓷泵,别犹豫。陶瓷泵前期投入高一点,但后期省心。
问:灌装精度飘了怎么排查?
第一步看柱塞和泵腔有没有磨损或者脏堵。第二步看编码器线头子松不松。第三步看温度变了没有。这三步走完,九成的问题都能找到。
问:热封膜总是封不牢怎么办?
先检查封口头是否水平,不水平的话压力分布不均匀,一边压死了另一边还是松的。再检查温度探头是否在正确位置,探头松了测出来的温度是虚的。最后试一下把时间拉长0.2秒,有时候就是差那么一点点。
问:灌装机需要多久保养一次?
我们是建议每生产两万支做一次小保养——清洗泵头、检查密封圈、给滑动部位加油。五万支做一次大保养——换密封件、校准传感器、检查伺服电机联轴器。但实际很多厂做不到,我们也不强求,反正坏了我们售后去修,就是耽误生产而已。
问:你们耘和的设备比别家贵在哪?
贵在用料和调试。我们伺服电机用安川台达,气缸用SMC,导轨用上银,密封件全进口。调试这一块,每台设备出厂前至少跑四十八小时连续运行,跑完复测精度,调稳了才发货。别家有些调八个小时就打包了,稳定性差一截。
我们核心团队这帮人,最少的干了十五年,多的二十多年。别的不敢吹,口服液灌装封口这块,什么稀奇古怪的问题都见过。你有啥解决不了的,拉过来试机,弄不好算我们的。
对了,说回周口那个刘厂长。他那台机器后来一直没出过大毛病,上个月他还给我打了个电话,说扩了三条新线,让我有空过去看看。我说行,你先把旧线保养记录发给我瞅瞅。他发过来一看,清洗记录、校准记录、易损件更换记录,工工整整的。我说那你新线问题不大,照着旧线的习惯管就行。他嘿嘿一笑,说现在自己不管生产了,招了个设备主管,天天盯着记录呢。他现在天天琢磨怎么把口服液卖到省外去,忙得很。
那台灌装机,现在还在周口那个车间里跑。据说已经灌了快三百万支了,除了换过两套密封件和一根柱塞,其他啥事没有。
摘要:文章以技术总工第一人称,分享口服液灌装机在小剂量高精度灌装中的实战经验,涵盖陶瓷泵与蠕动泵选型、伺服电机闭环控制、热封膜温度压力调节等核心工艺,穿插产线实测数据与故障案例,体现耘和机械团队15-20年深耕经验。