去年秋天在广西贵港,一个做枇杷糖浆的厂子,糖度大概75°Bx。他们那台灌装机一到下午就犯病,灌装头挂糖浆,跟小孩流鼻涕似的,滴得输送带上黏糊糊一片。厂长姓韦,急得拿手套去擦,结果手套粘在灌装头上扯不下来,那场面又好笑又心疼。
我到了先看泵。他们用的是普通蠕动泵,管子被糖浆糊住了,回弹不彻底,每次夹紧松开的量都不一样。我跟韦厂长说,高粘度物料用蠕动泵就是给自己找不痛快。换转子泵吧,当天就让他们停了线,把泵头拆了。拆的时候糖浆拉丝拉得老长,滴到地上踩上去跟胶水似的,鞋底都黏。换上一台容积式转子泵,试了大概二十多支,灌装量偏差从原来的0.4ml直接掉到0.05ml以内。韦厂长站在旁边看着电子秤上的数字,嘴都合不拢。
糖浆这玩意儿,看着简单,就是甜水。但粘度一高,灌装就不跟你讲道理了。普通水剂灌装那一套,到了糖浆这儿全得推倒重来。我们耘和这帮人,搞高粘度灌装搞了快二十年,从蜂蜜到糖浆,从膏滋到炼乳,什么黏糊糊的东西都灌过。今天说几个实打实的经验,全是产线上拿手摸出来的。
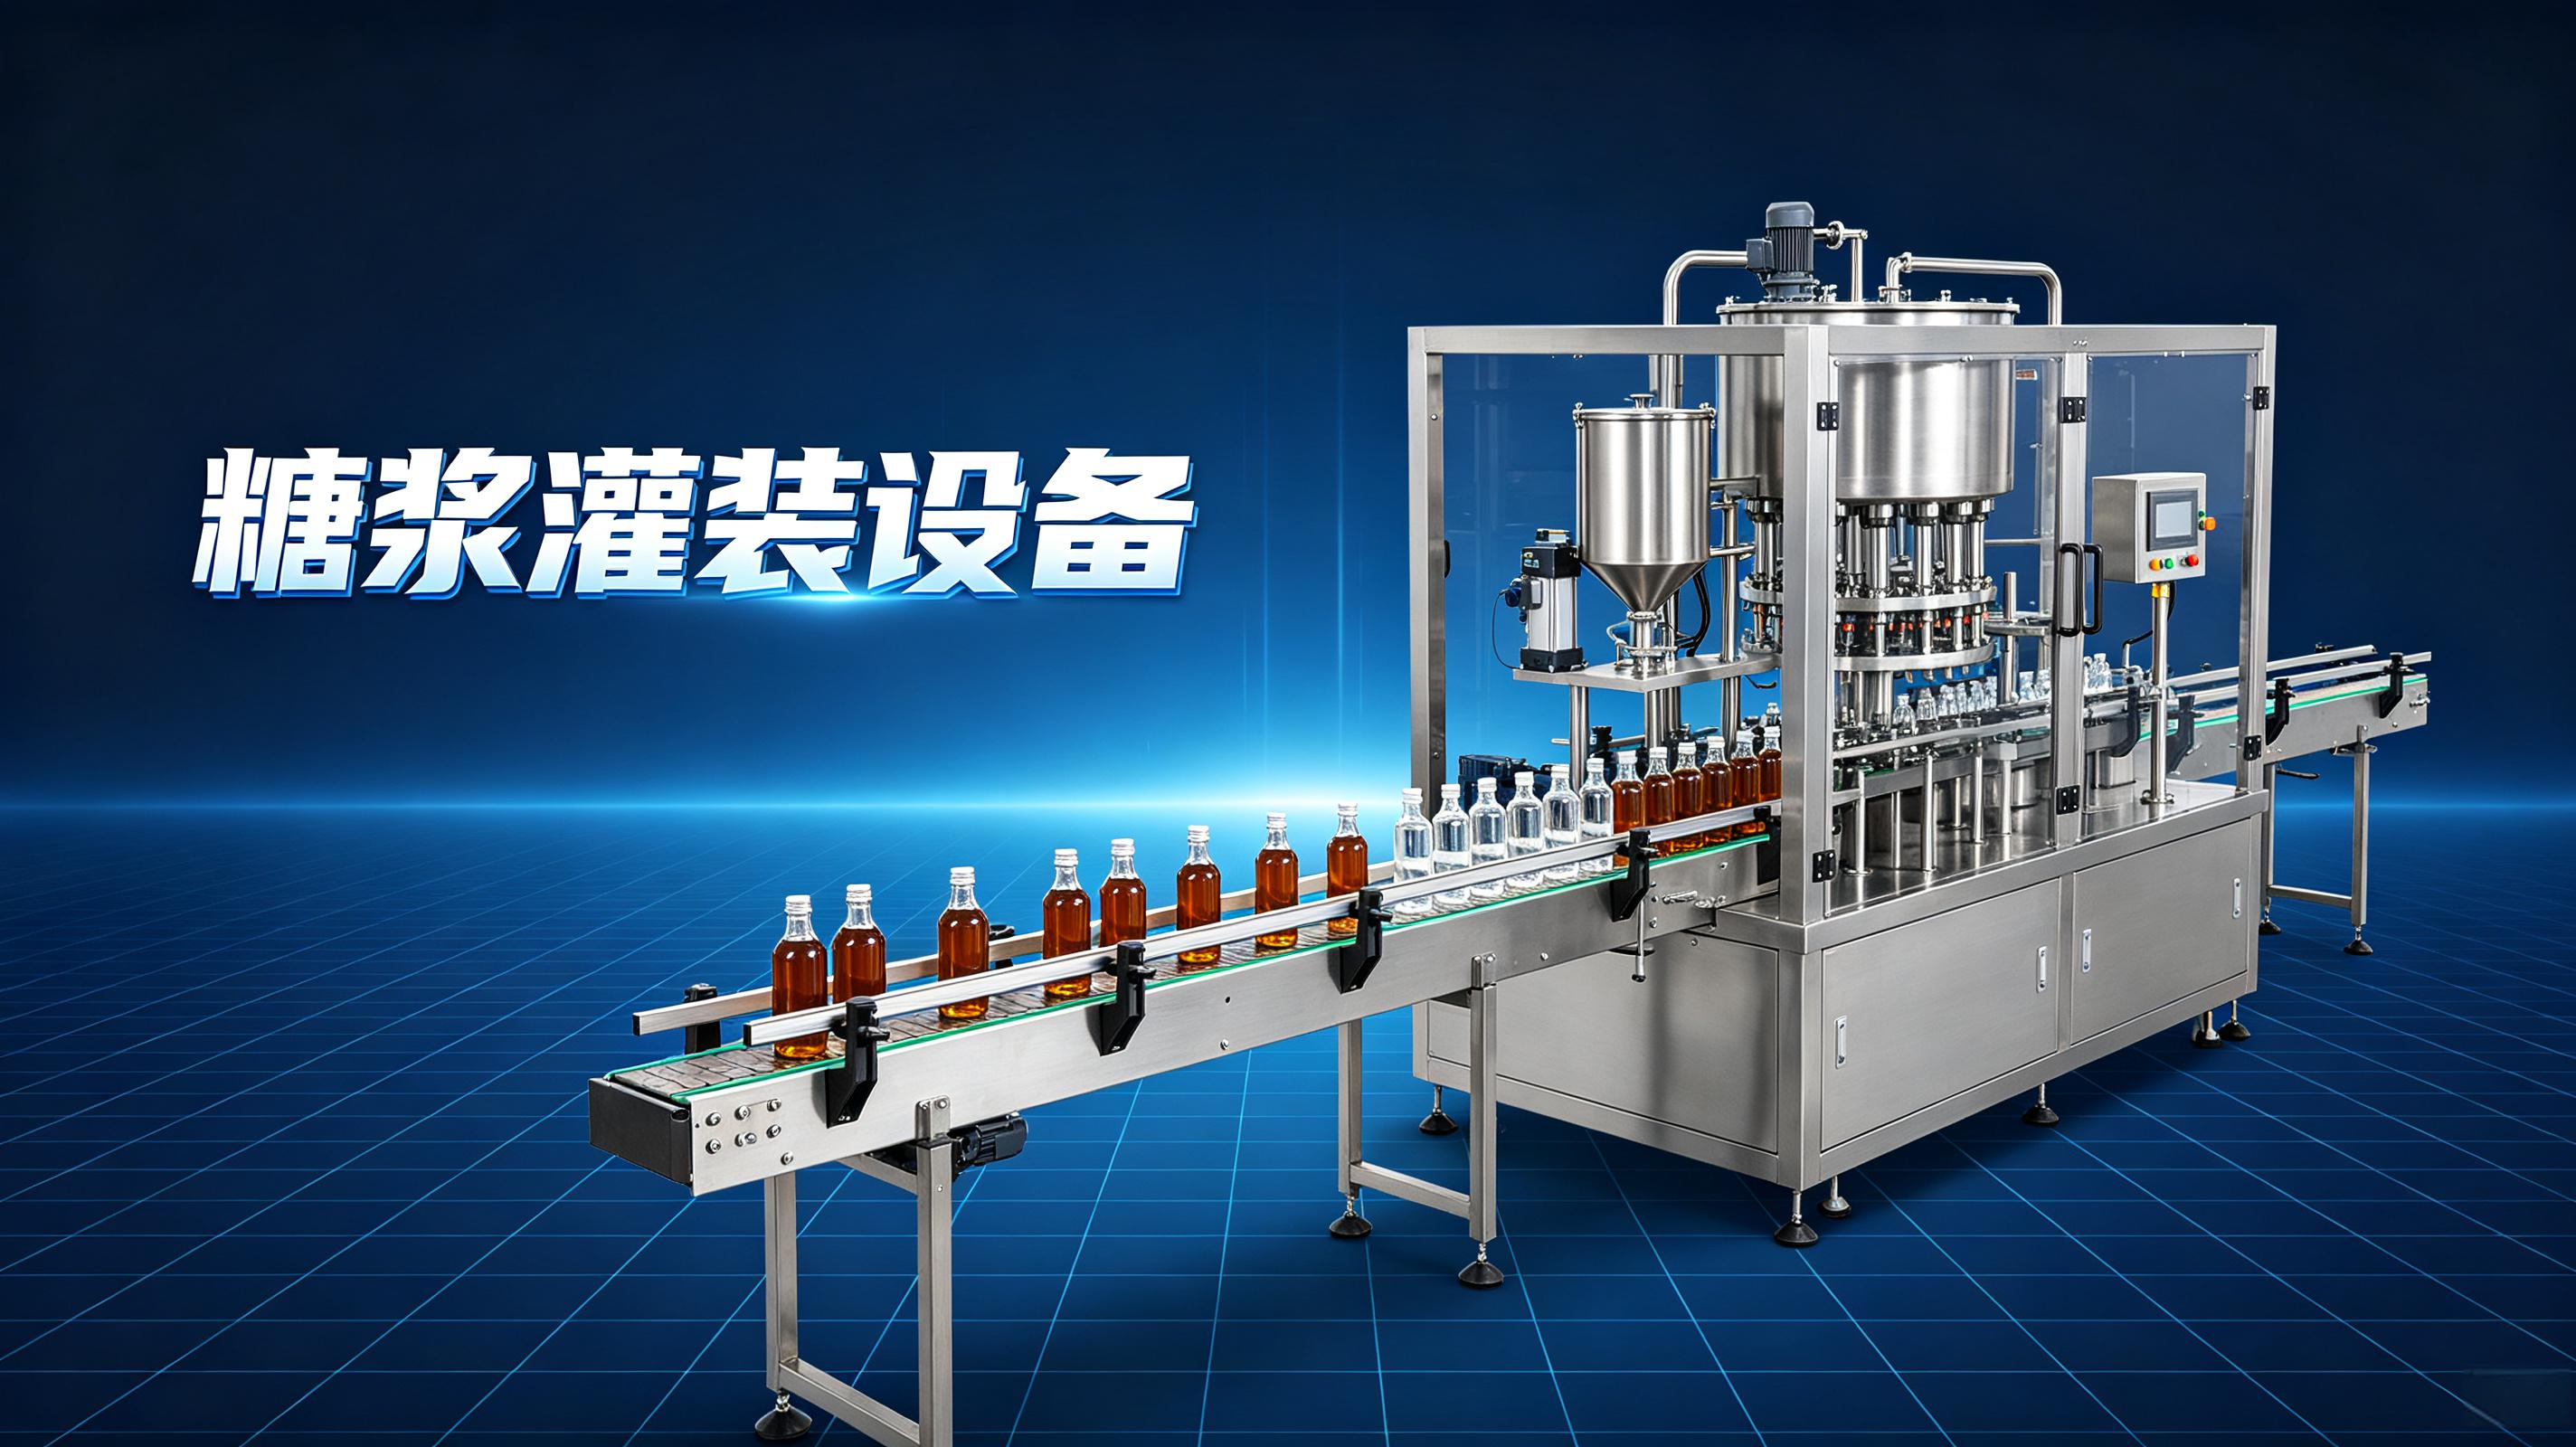
糖浆粘度高,流动性差,普通离心泵根本打不动,蠕动泵管子压不干净还容易疲劳。转子泵是正解。容积式转子泵,每转一圈排出的体积是固定的,跟粘度没关系。只要泵腔里充满物料,转速定了,流量就定了。我们用的最多的是凸轮转子泵,两个转子咬合转动,把糖浆从进口推到出口。
但转子泵有个毛病——转速太低的时候,糖浆会在泵腔里打滑,转速太高又容易产生剪切热,把糖浆的性状弄变了。我们试过,枇杷糖浆在转速低于30转/分钟的时候,转子跟糖浆之间直接打滑,实际排量比理论排量少了将近15%。转速拉到60转以上,打滑现象基本消失。但转速超过120转,泵体温度开始往上飙,糖浆被加热后粘度下降,灌装量又会偏小。所以糖浆灌装的转速窗口大概就在60到100转之间,这个区间最稳。
有一回在广东江门,一个做蜂蜜的厂子,蜂蜜比糖浆还稠。他们自己改了变频器转速,调到了150转,想着转快点灌装效率高。结果跑了两个小时,泵体烫得手都不敢摸,蜂蜜里的活性酶全被高温弄失效了。客户拿去做检测,指标不合格,那一批几十吨全废了。后来我们给他们的控制程序加了一个软限位,转速最高只能设到110转,密码锁在总工手里,谁想改得打报告。
说回转子泵的密封,这个太关键了。糖浆一旦渗进泵的机械密封里头,两天不清理就能把密封件糊死。我们用的是集装式双端面机械密封,带冲洗孔,每次停机必须用热水冲三十秒。冲洗水压我们拍脑袋定了0.3MPa,高于这个压力容易把密封面冲偏,低于0.2MPa又冲不干净。有一次操作工图省事,把冲洗时间从三十秒改成了十秒,结果密封间隙里残了薄薄一层糖浆。第二天开机,密封直接抱死,电机带不动,皮带都磨糊了。后来再也没人敢省那几秒冲洗时间。
高粘度物料的滴漏跟水剂完全两回事。水剂滴下来是一滴一滴的,糖浆滴下来是拉丝的,一根丝能拉十几公分长,断都断不干净。灌装头一抬起来,那个糖丝就挂在瓶口上,下一支瓶子过来,丝就蹭到瓶身上,包装一塌糊涂。
我们解决这个问题的办法是——灌装结束后加一个回抽动作和吹断动作。回抽就是让转子泵反转那么一点点,把灌装头里的糖浆吸回去一小截,形成负压,防止重力下滴。吹断是在灌装头侧面加一个压缩空气喷嘴,在灌装头抬起的瞬间吹一股气,把拉出的丝吹断。压缩空气压力我们试了大概五六回,最后定了0.15MPa。压力太大了,糖浆丝被吹得到处飞,溅到旁边的瓶子上;压力太小了,丝断不了,该拉还是拉。
回抽的角度也试了好多轮。转子泵反转的角度太大,会把空气抽进泵腔里,下一支灌装的时候第一泵就打不实,灌装量偏少。反转角度太小,负压不够,糖浆该滴还是滴。我记得最后调了个4°左右的反转角,对应的回抽量大概是0.02ml。就这点量,不多不少,刚好把灌装头嘴子上的糖浆吸平。
第一版回抽程序是我们自己写的,直接让电机反转一个固定角度。上去一跑,灌装头是不滴了,但下一支的前两毫升灌装量明显偏小,因为泵腔里混了空气。后来改了逻辑,回抽之后增加一个排气行程,先让电机正转一点点把空气排掉,再开始正式的灌装。这个排气角度大概调了0.8°。改完之后再测,连续灌了五百支,偏差都在±0.3%以内。
糖浆灌装的精度要求比水剂低一点,一般±1%就能接受。但我们做设备习惯往高了做,出厂都按±0.5%调。伺服电机是标配,步进电机便宜,但高粘度工况下容易丢步。糖浆的阻力矩变化大,步进电机一旦负载突变就容易失步,灌装量跟着就飘了。
伺服电机不同,闭环控制,扭矩不够它会自动补电流。那个高频运转的"滋滋"蜂鸣声,在灌糖浆的时候会稍微闷一点,因为负载大。有经验的师傅一听声音就知道糖浆粘度有没有变化。声音突然变尖了,说明糖浆稀了,可能是温度高了或者批次不一样;声音发闷,说明稠了,可能是糖度高了。
我们在伺服驱动器里设了一个扭矩监控上限,超过设定值就报警停机。这个值我们一般设额定扭矩的85%。有一次在湖北黄冈,一个客户自己调了配方,糖浆浓度比之前高了8%,结果一开机伺服电机直接过载报警。他们打电话来问,我说你先把扭矩报警值放宽到95%试试。改完能跑了,但电机温度从45度升到了62度。我跟他们说长期这么跑不行,要么改配方降粘度,要么换大一号的电机。后来他们选了降配方,因为换电机要改安装孔,麻烦。
糖浆的粘度对温度太敏感了。温度每升高1度,粘度能往下掉好几个百分点。车间温度一变,灌装量就跟着变。我们办法是在灌装系统里加温度传感器,实时测糖浆温度,然后根据温度微调电机转速。
这个温度补偿系数不是算出来的,是我们蹲在产线上拿秒表和电子秤一点点试出来的。我记得当时让工人每隔半小时记录一次温度和灌装量,连着记了三天,数据堆了十几页纸。最后拍脑袋定了个粗糙的关系——糖浆温度在20℃到30℃之间,每升高1度,电机转速对应增加0.6%。就按这个系数写进程序里,虽然不精确,但能把偏差控制在可接受范围。
有一次在江西南昌,冬天车间温度只有12度,糖浆稠得跟麦芽糖一样。温度补偿系数还是按20度基准跑的,结果灌装量直接少了将近8%。我们连夜赶过去,临时把基准温度从20度改到了12度,然后把补偿系数从0.6%调到了1.0%。当天晚上试了三十多支,勉强把偏差拉回到±0.8%以内。但治标不治本,后来建议他们在糖浆罐外面加了一个夹层加热套,把糖浆温度稳定在25℃左右。从那以后,冬天夏天一个样,再也没因为温度飘过。
糖浆灌完后封口也是个麻烦事。如果瓶口沾了糖浆,热封膜就封不牢,糖浆渗到封口处,冷却后固化,相当于在膜和瓶口之间夹了一层硬壳,密封性全完了。所以糖浆灌装线的封口之前必须加一道瓶口擦拭工序。我们用的是海绵滚轮蘸热水,转一圈把瓶口擦干净,然后再进封口工位。
擦拭滚轮的转速和压力也得调。压力太大了海绵被压扁,擦不到瓶口根部;压力太小了擦不干净。试了大概十几回,最后定了海绵压缩量2mm左右,滚轮转速跟灌装线速度同步。这个海绵得每周换一次,不然上面结一层糖壳,越擦越脏。
封口温度这块,糖浆线用的热封膜比普通水剂线要厚一点,因为要考虑糖浆可能渗漏。我们用的膜厚度0.07mm,封口温度比常规高5到8度,一般设在195℃到205℃之间。封口时间我们定在1.0秒到1.2秒,比普通水剂多0.2秒,目的是让膜充分软化,把瓶口表面那些微小的凹凸填满。
有一回在福建漳州,客户反应封口完的瓶子放两天就有糖浆渗出。我们过去一看,封口温度设得太低,只有180℃,膜没完全熔化,跟瓶口压根没粘住。把温度调到200℃,时间加到1.2秒。再放了两天,一点事没有。但温度也不能再高了,有一次调到210℃,膜直接烫穿了一个小洞,糖浆从洞里渗出来,包装箱都糊了。后来我们在面板上把温度调节范围锁死在185℃到208℃之间,谁再往上调直接报错。
我们耘和的封口机出厂合格率标准是99.99%以上,这个数在糖浆线上也适用。只不过糖浆线的故障原因里,瓶口不干净占了七成,真正封口机本身出问题的不到三成。所以每次调试完我都跟客户强调,先把瓶口擦干净,比调什么都管用。
| 糖浆灌装常见问题 | 根因分析 | 现场处置办法 |
|---|---|---|
| 灌装量忽大忽小 | 糖浆温度变化、转子泵密封磨损、转速不稳 | 查温度补偿、换密封件、紧固变频器接线 |
| 灌装头滴漏拉丝 | 回抽角度不对、吹断气压不足或过大 | 微调反转角1-2°、调整气压至0.15MPa |
| 封口膜起皱渗漏 | 瓶口残留糖浆、封口温度偏低或压力不均 | 加强瓶口擦拭、升温5-8℃、校平封口头 |
| 伺服电机过载报警 | 糖浆粘度过高、泵腔卡滞、扭矩设定太保守 | 检测糖度、拆洗泵腔、放宽扭矩上限至95% |
| 灌装速度上不去 | 吸料管太细、糖浆罐液位偏低、过滤器堵塞 | 换粗一号的吸料管、补料、清洗过滤器 |
糖浆这东西,干了之后比水泥还难搞。所以糖浆灌装机的清洗比水剂线频繁得多,而且必须用热水,冷水根本洗不掉。我们的设备配了CIP在线清洗系统,热水温度要求80℃以上,清洗时间至少十五分钟。有些客户觉得费水费电,想省,结果三天不洗,泵腔里头结了一层硬壳,转子卡死,拆都拆不下来。
有一回在湖南岳阳,客户打电话说转子泵转不动了。我们过去把泵头拆开,好家伙,里面结的糖垢都快把转子糊成一个圆柱体了。拿热水泡了四十分钟,又拿铜铲子一点点铲,才把转子弄出来。装回去之后,灌装精度恢复了,但转子的表面光洁度已经受损,用了不到三个月就换了新的。从那以后那个客户再也不敢不洗了,每天停机必须热水洗二十分钟,专人监督签字。
我们耘和的设备在出厂时清洗程序就已经写好了,一键启动,傻瓜式操作。但再好的程序也得有人去按。反正我见过太多因为不清洗把设备搞坏的,最后都是自己吃亏。
问:糖浆灌装用转子泵还是蠕动泵?
别犹豫,转子泵。蠕动泵的管子在高粘度物料下回弹不彻底,精度没保证。转子泵虽然贵一些,但耐用,精度稳,长期看划算。
问:灌装头滴糖浆怎么调?
先查回抽角度,一般3°到5°之间微调。再查吹断气压,0.12到0.18MPa之间试。两个调好了基本不漏。如果还漏,看密封圈,可能磨坏了。
问:封口膜总是封不牢是什么原因?
九成是瓶口有糖浆没擦干净。剩下一成是温度不够或者时间太短。先擦瓶口,再调温度和时间。
问:糖浆灌装精度能做到多少?
我们出厂按±0.5%调,实际大部分能做到±0.3%以内。前提是糖浆温度稳定、泵头干净、转速在合理区间。
问:你们耘和的设备有什么特别的?
我们的经验都在程序里。温度补偿、扭矩监控、自动清洗、回抽吹断,这些都是拿钱买不来的东西,全是我们在产线上蹲出来的。核心团队干了十五到二十年,糖浆这行什么都见过。
扯远了,说回韦厂长。他那台转子泵到现在跑了快一年了,除了每个月换一次密封圈,别的屁事没有。上个月我去他厂里看,灌装头干净得能当镜子照。韦厂长现在把车间扩了一倍,又上了两条新线,他自己不怎么盯灌装了,天天在办公室琢磨怎么把枇杷糖浆卖到直播间去。他那台老灌装机,现在还在原来那个位置,每天跑八个小时,灌出来的糖浆支支足量,瓶瓶干净。
走的时候他送了我两箱糖浆,我说太多了拎不动,他说你拎不动也得拎,这是你该拿的。我就拎回来了,现在办公室还放着两瓶,每次看到就想起那天他拿手套擦灌装头擦得一手粘糊糊的样子。
摘要:以技术总工第一人称,分享糖浆灌装设备针对高粘度物料的实战经验。涵盖转子泵选型、防滴漏回抽吹断技术、伺服电机扭矩控制、温度补偿策略及封口擦拭工艺,穿插产线实测数据与故障案例,体现耘和团队15-20年深耕经验。