去年夏天在广东佛山,一个做枇杷糖浆的厂子,新上的自动线一直跑不顺。理瓶机出来的瓶子歪歪扭扭,灌装头滴糖浆滴得输送带上黏糊糊的,旋盖机十个里头有两三个滑丝。厂长姓林,四十多岁,嗓门大,隔着整个车间都能听见他喊“又卡住了”。
我到的时候,理瓶机出口堵了一堆瓶子,互相怼着转不出来。输送带上的糖浆被风扇一吹,干了之后粘得瓶子底上都是,手摸上去跟胶水似的。林厂长站在旁边抽烟,烟灰弹到地上,粘在糖浆渍上,踩过去脚底下一片狼藉。
我从理瓶机开始看,转盘速度调得太快了,瓶子还没立稳就被甩出去。把转速降了大概百分之十五,出口加了两个导向杆,瓶子一个一个排队出去,不挤了。然后去看灌装头,回抽距离设得不够,每次灌完都拉丝。把回抽从0.3mm调到0.6mm,再试,不滴了。旋盖机那个扭矩离合器弹簧松了,拧紧了两圈,滑丝也没了。前前后后调了大概两个多小时,线跑顺了。林厂长烟也不抽了,跑去拿了个本子记参数,说今天要记下来以后照着调。
糖浆自动线跟水剂线完全两码事。高粘度物料,理瓶怕粘、灌装怕滴、旋盖怕滑、贴标怕翘。一个工位出问题整条线都得停。我们耘和这帮人搞糖浆自动线搞了快二十年,从每分钟几十瓶的小线到每分钟两百多瓶的高速线都干过。今天捋一捋整条线的经验,全是在车间里拿扳手和抹布一点点攒出来的。
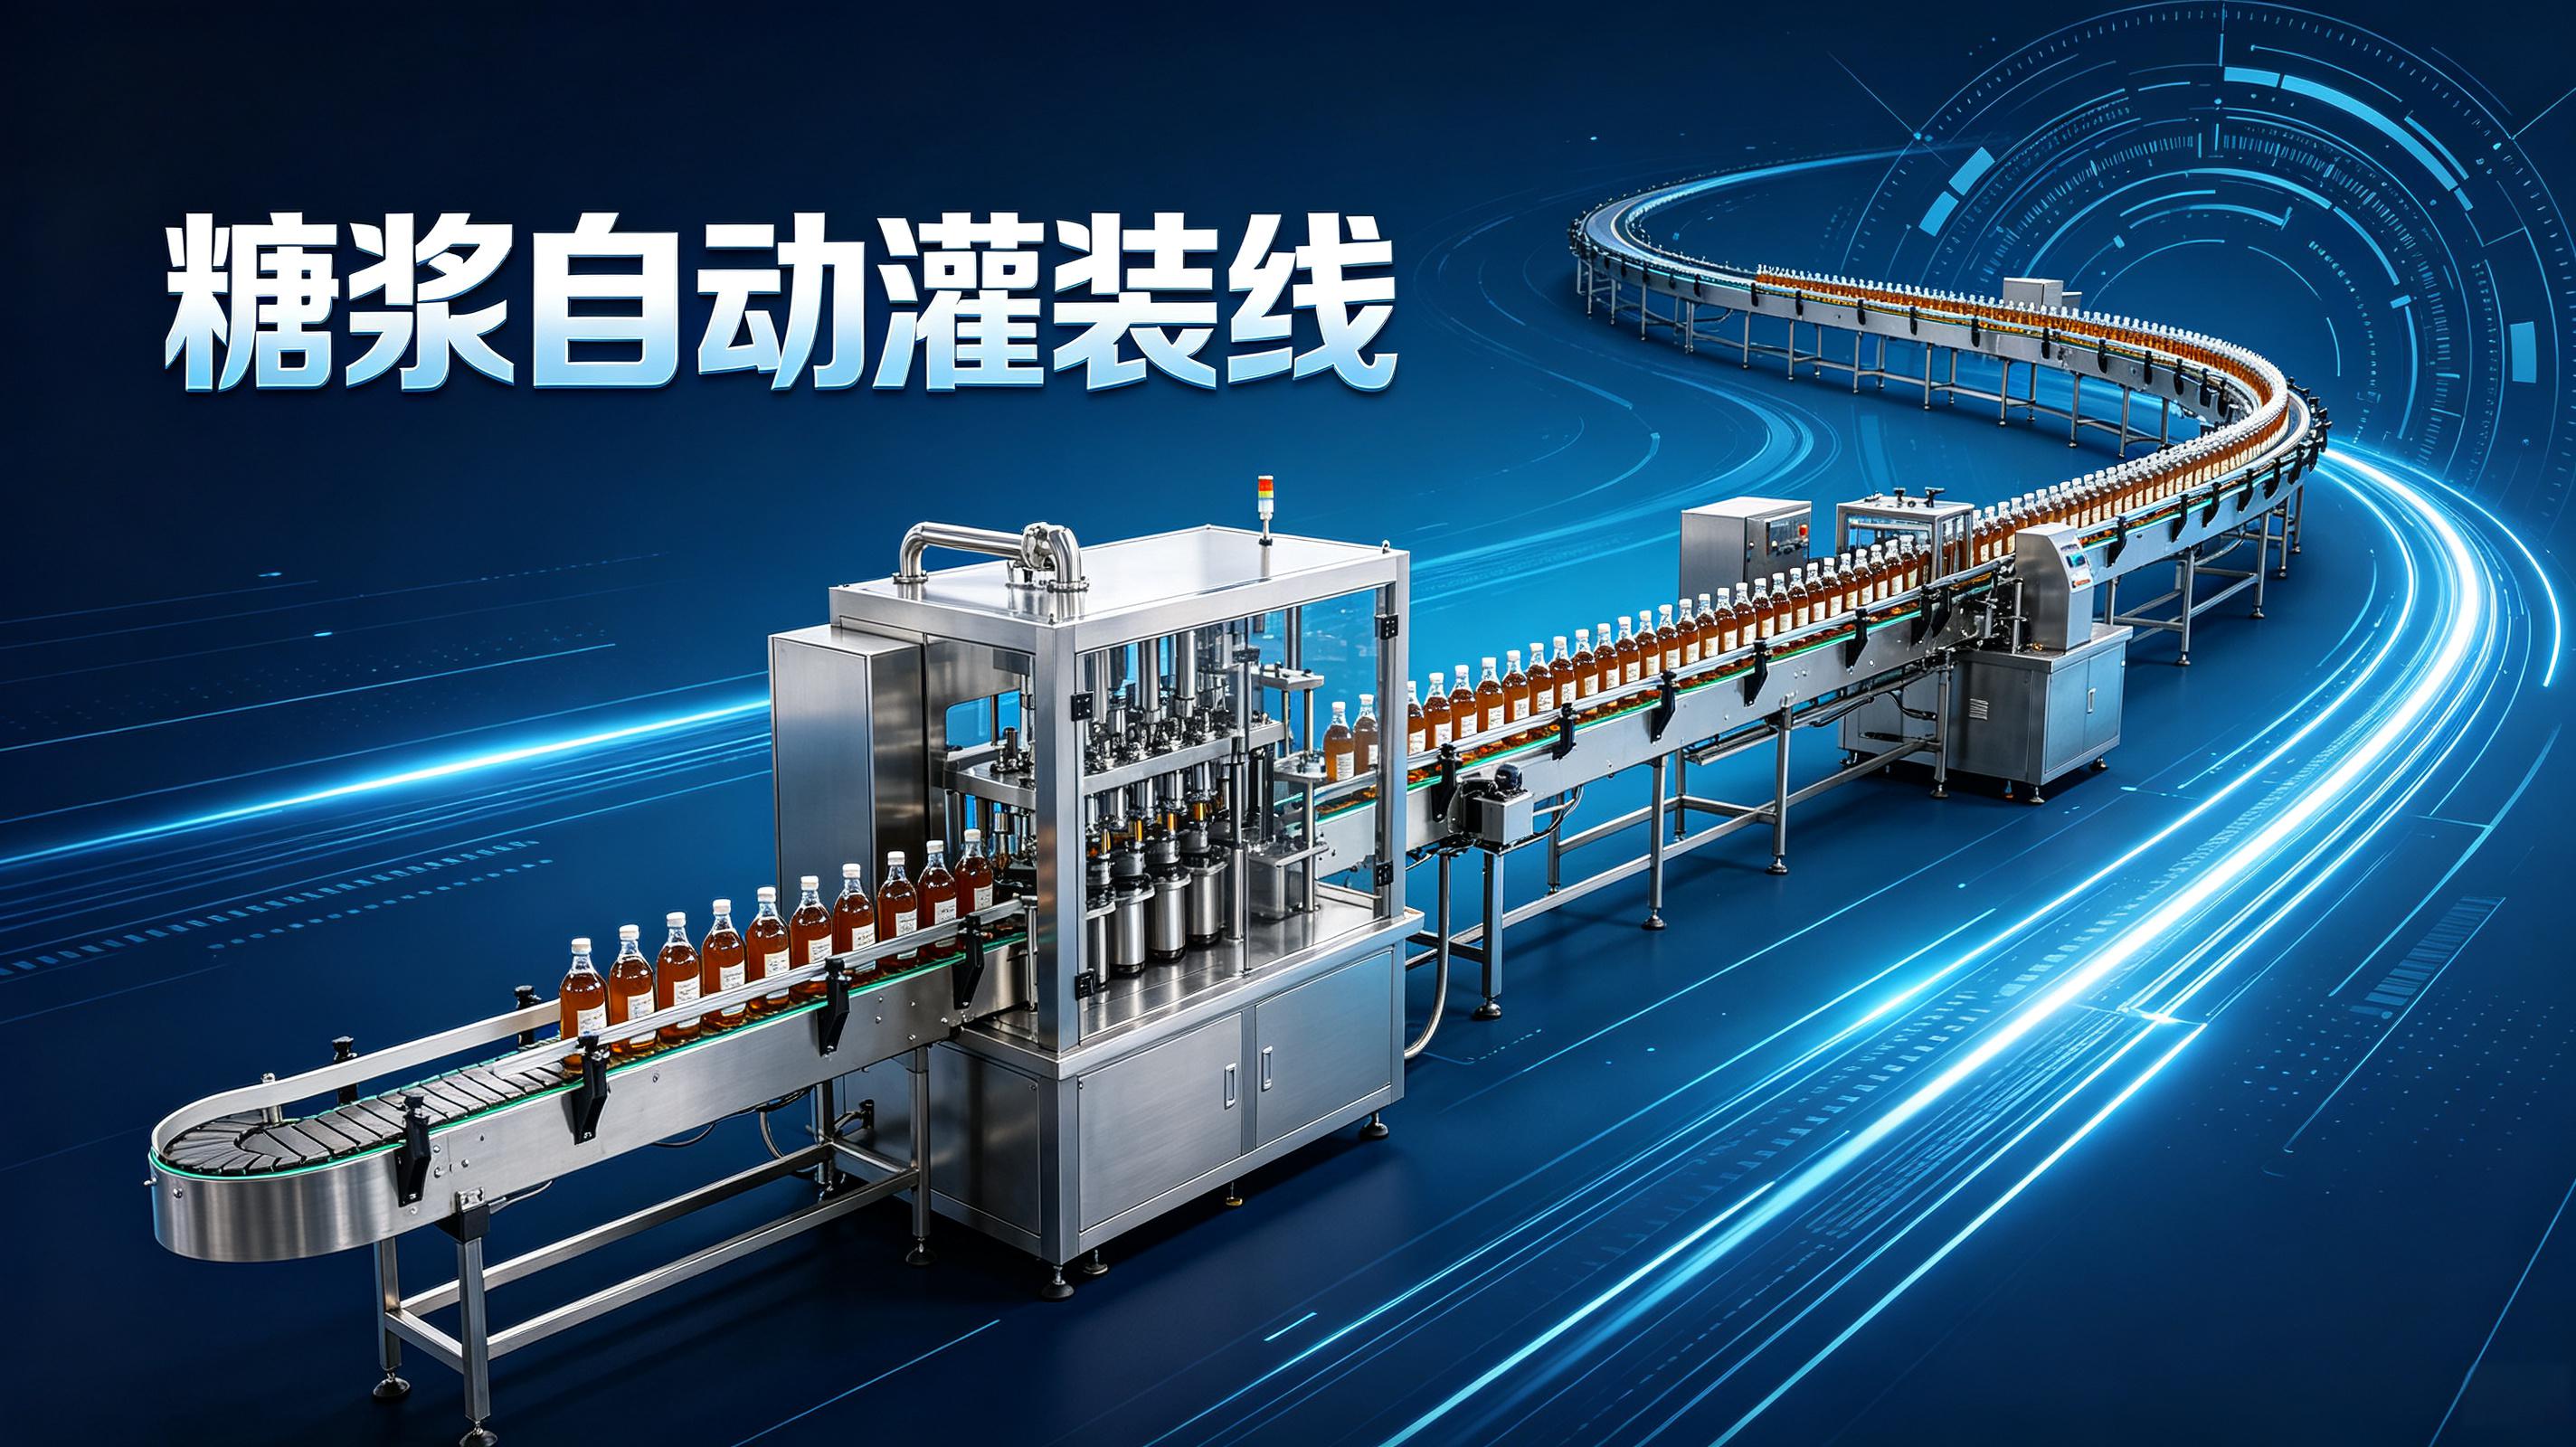
理瓶机最常见的问题就是瓶子出不来或者出来歪的。糖浆瓶子一般是聚酯或者玻璃的,圆瓶居多,也有方瓶。理瓶机用的是圆盘理瓶加导杆分瓶的结构,瓶子的方向靠瓶口和瓶底的形状差异来识别。如果瓶子设计的瓶口跟瓶底差别不大,理瓶机就容易把瓶子搞反。
我们理瓶机出瓶速度一般调在每分钟一百二到一百五十个之间,具体看灌装机的速度。理瓶速度要比灌装速度稍微快一点点,但不能快太多,快了出口堵瓶,慢了灌装机等瓶子。这个速度差我们大概控制在百分之五到百分之八之间。快了或者慢了都靠变频器调,调速旋钮就在理瓶机旁边,操作工随时能拧。
有一次在福建泉州,客户把理瓶机速度调得比灌装机快了百分之二十,结果出口堵了一堆瓶子,瓶子挤在一起互相摩擦,碎了好几个。玻璃渣子掉在输送带上,后面灌装的瓶子压过去,把灌装头都刮花了。后来换了一个灌装头,花了两千多块。从那以后理瓶机出口加了一个光电传感器,瓶子堆到一定高度就自动降速,再也没堵过。
理瓶机那声音——空瓶子在转盘里互相撞,"哐啷哐啷"的,听着就觉得乱。如果声音突然变密了,说明出口堵了;声音变稀了,说明转盘里没瓶子了,该上料了。车间里待久了,光听声音就知道哪里不对劲。
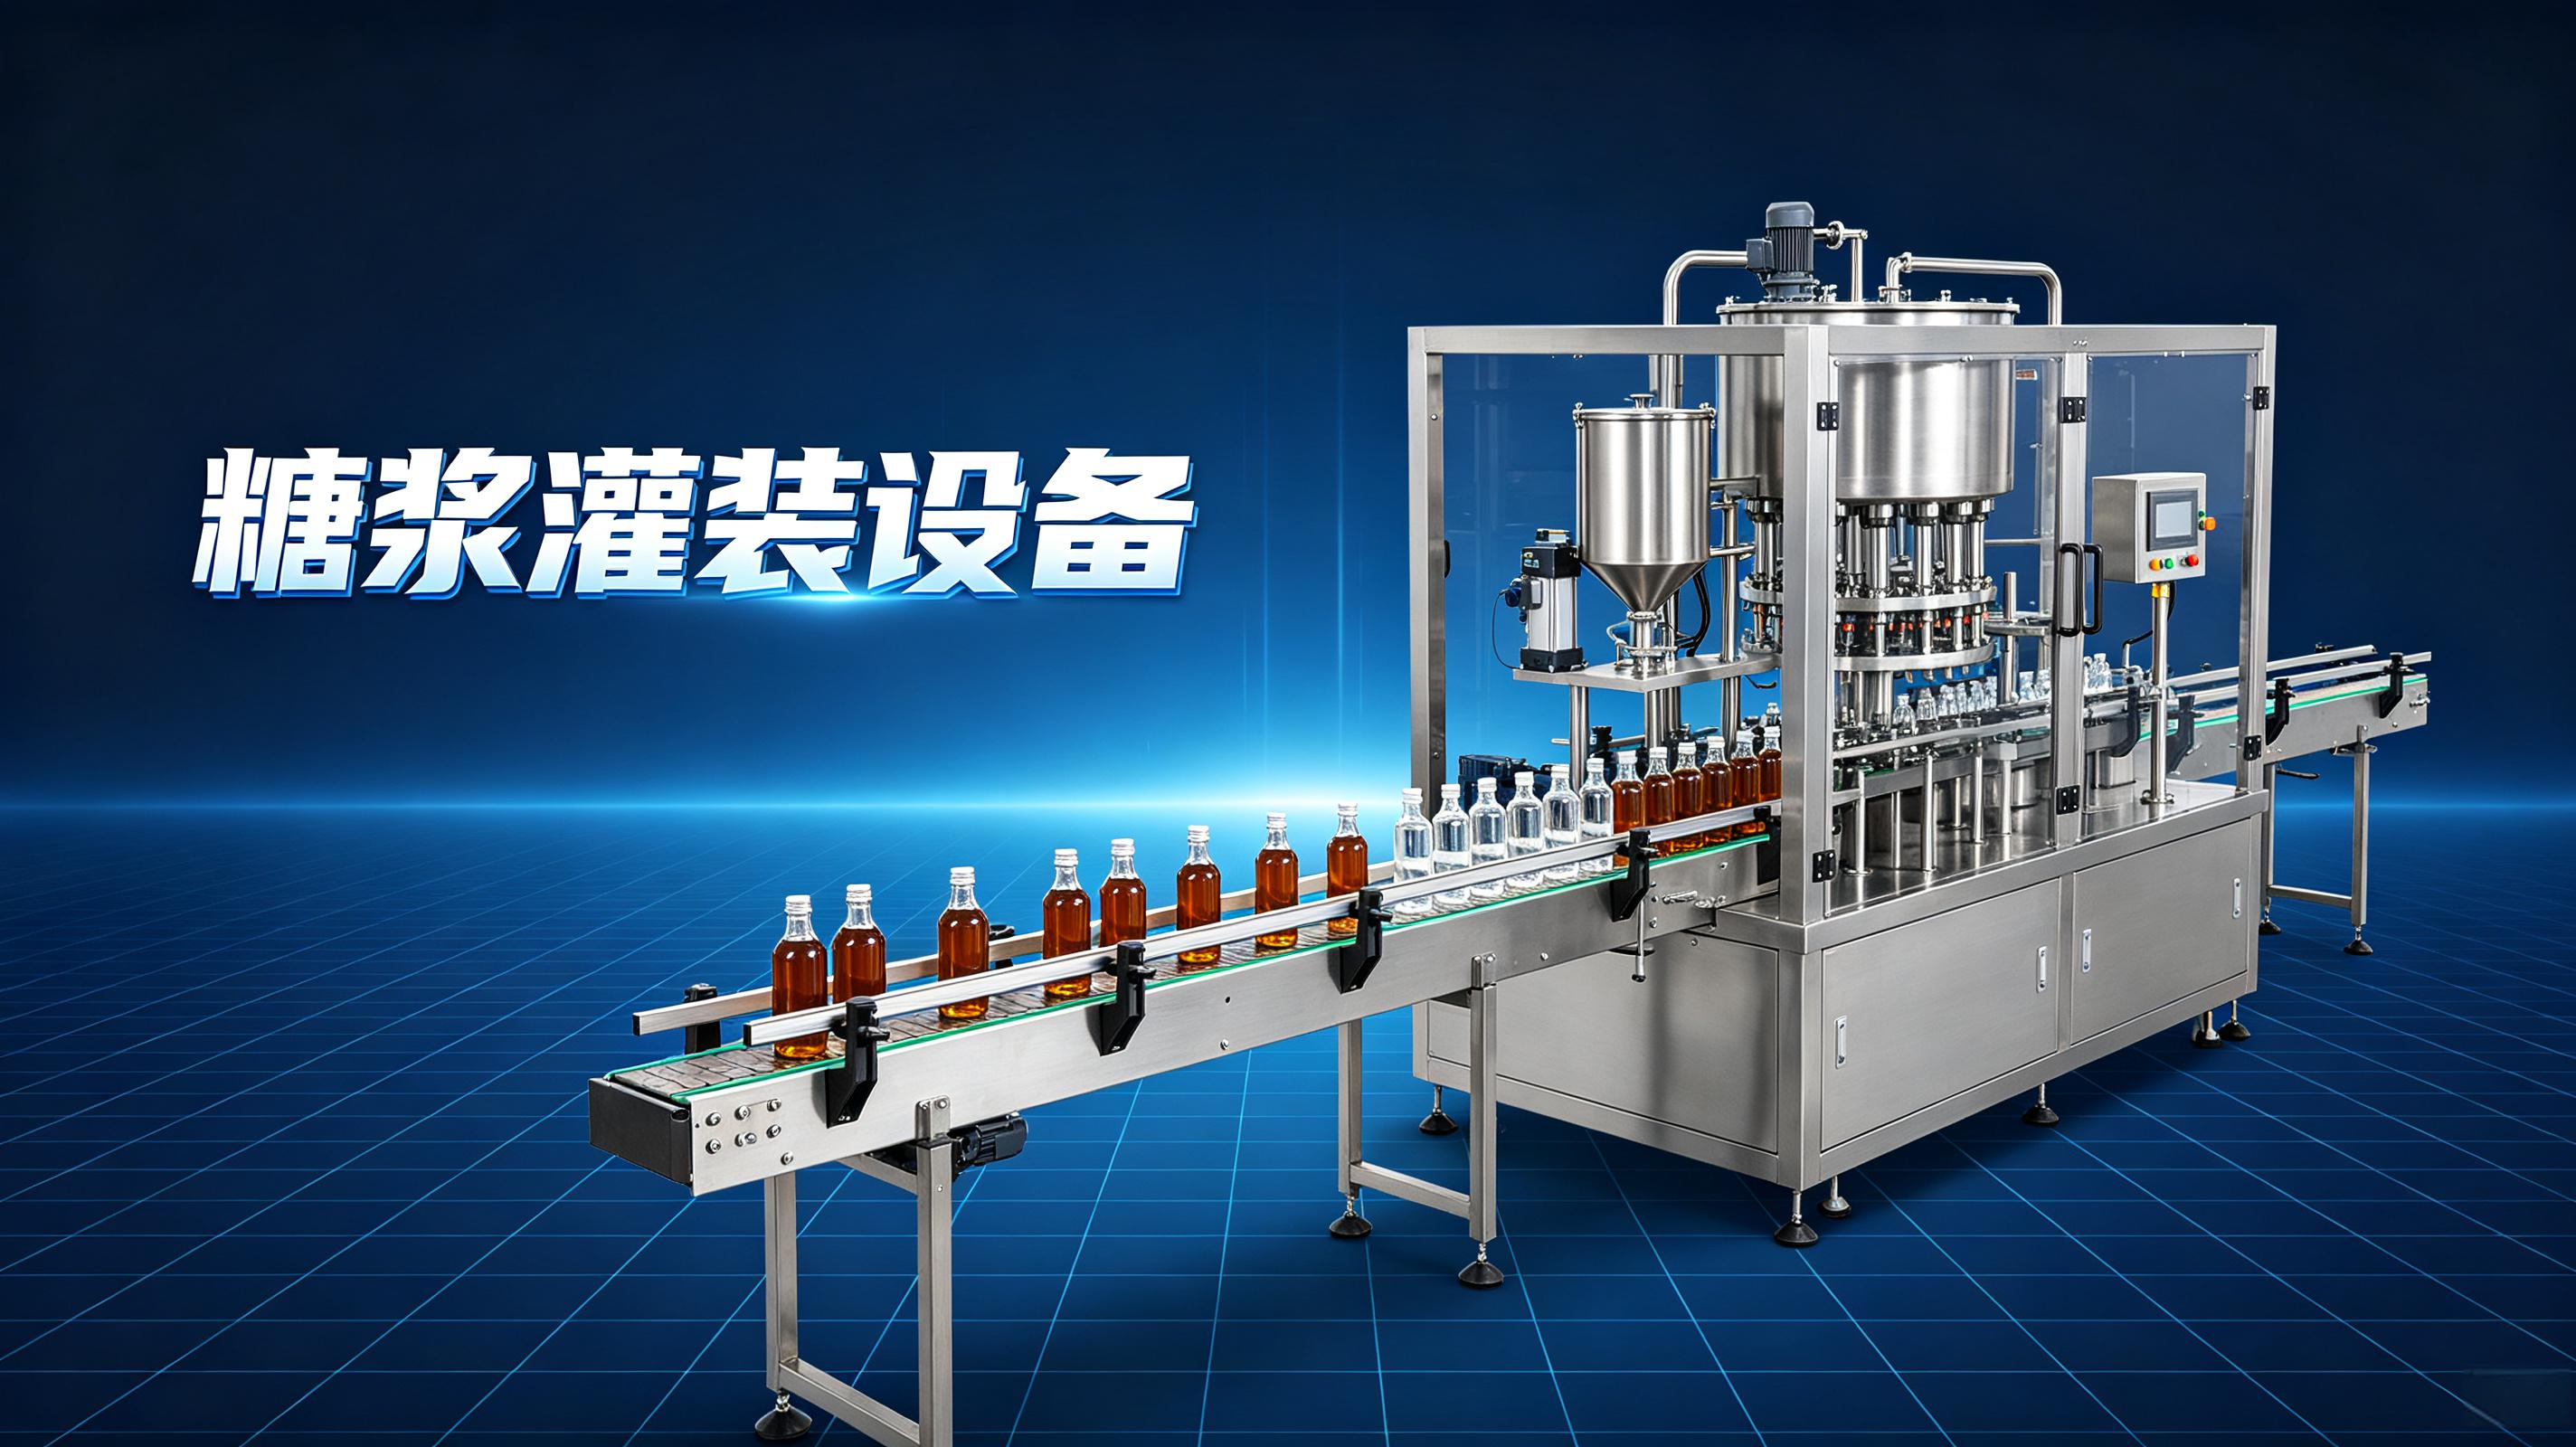
灌装是整条线的核心。糖浆灌装我们用的最多的是伺服电机加转子泵,前面那篇糖浆设备文章里说过了,这里不重复。但在整条自动线上,灌装工位跟前后工位的配合比单机更重要。灌装机的速度必须跟理瓶机和旋盖机匹配,快了前面的瓶子供不上,慢了后面的瓶子堆起来。
我们一般把灌装机设为主机,理瓶机和旋盖贴标机都跟随它的速度。灌装机的速度通过触摸屏设定,其他工位的变频器通过模拟量信号跟随。这个跟随响应速度我们调了大概三四版,最开始响应太慢,灌装机提速了,理瓶机两秒之后才跟上来,中间断档了十几个瓶子。后来把跟随响应时间调到了0.3秒以内,基本同步了。
灌装头防滴漏那套回抽加吹断的装置,在自动线上要求更高。因为自动线速度快,一旦滴漏,糖浆会滴到后面的瓶子或者输送带上,清理起来非常麻烦。回抽距离我们在糖浆线上一般设0.5到0.8mm,比水剂线大一些,因为糖浆拉丝长。吹断气压设0.12到0.15MPa,跟之前一样。
灌装头插入瓶口那个动作,如果灌装头跟瓶口中心对不齐,插进去的时候会把瓶子带倒。我们要求灌装头中心跟瓶口中心的偏差在0.5mm以内。这个对中是靠灌装头下面的夹瓶机构来保证的,夹瓶机构把瓶子夹住了再插灌装头。有一次在江苏无锡,客户自己换了瓶子供应商,新瓶子的瓶口偏了0.8mm,灌装头插进去把瓶子怼倒了十几个。我们过去调整了夹瓶机构的定位块,重新对中,再也没倒过瓶。
糖浆旋盖比水剂难,因为糖浆容易粘在瓶口螺纹上。如果瓶口有糖浆,旋盖的时候盖子跟瓶口之间打滑,扭矩到了但盖子没拧紧,运输过程中会松脱。所以我们糖浆旋盖机前面都加一道瓶口擦拭工序——海绵滚轮蘸热水转一圈,把瓶口擦干净再去旋盖。
海绵滚轮那个擦拭压力我们大概设在0.2到0.3MPa之间,压力大了海绵被压扁擦不到螺纹根部,压力小了擦不干净。海绵每周换一次,不然上面结一层糖壳越擦越脏。有一次操作工忘了换海绵,那层糖壳把瓶口越擦越黏,旋盖机滑丝率从百分之一升到了百分之八。换了一块新海绵,马上掉回百分之一以下。
旋盖扭矩我们糖浆线定在0.8到1.0牛米之间,比水剂线稍微大一点,因为糖浆有润滑作用,同样扭矩下拧紧程度比水剂差一些。扭矩检测是靠旋盖头里的磁粉离合器,扭矩到了离合器打滑,盖子不再拧紧。这个离合器我们也调过几回——有一回在浙江义乌,客户嫌扭矩小了盖子松,自己把离合器调到了1.3牛米。结果盖子拧得太紧,把瓶口螺纹拧变形了,瓶子直接报废。后来我们把离合器调节范围锁死了,上限只能到1.1牛米。
旋盖机那个伺服电机的声音跟灌装机不一样,是"哒哒哒"的间歇声,每拧一个盖子响一声。如果声音突然变成"咔咔"的,那是离合器打滑的声音,说明扭矩到了。如果一直是"哒哒哒"不停,那是离合器没打滑,扭矩不够,得调紧。
糖浆自动线最后一道工序是贴标。如果瓶身有糖浆或者水渍,标签贴上去几天就起泡、翘边。所以我们旋盖之后加了一道热风烘干工序,把瓶身吹干再进贴标机。热风温度大概设在四十五到五十度,高了瓶子变形,低了吹不干。
贴标机的精度我们要求正负一毫米以内。这个精度取决于瓶子在输送带上的定位是否准确。我们用的是立式贴标机,瓶子底部有定位模具,进贴标机之前先卡住定位,然后再贴。有一次在山东临沂,客户的瓶子底部形状改了,跟模具不匹配,定位偏了,标签贴得歪七扭八的。重新做了一套定位模具,两天搞定,贴标精度回到正负零点五毫米。
贴标机的标签剥离声音很轻,"嘶啦"一下,一个标签就出来了。如果听到"嘶啦"声变长了,那是标签纸没切断,连着下一张一起出来了。这种情况一般是标签纸的模切深度不够,或者标签纸受潮了。让操作工换一卷新的标签纸就好了。
| 工位 | 关键参数 | 常见故障 | 现场处理办法 |
|---|---|---|---|
| 理瓶机 | 出瓶速度比灌装快5-8% | 堵瓶、瓶子倾倒、方向反了 | 降速5-10%、加导向杆、调筛板 |
| 灌装机 | 回抽0.5-0.8mm、吹断气压0.12-0.15MPa | 滴漏拉丝、灌装量偏差 | 调回抽距离、测温度粘度补偿 |
| 旋盖机 | 扭矩0.8-1.0N·m、瓶口擦拭压力0.2-0.3MPa | 滑丝、盖子拧歪、漏液 | 换海绵、调离合器弹簧、校盖头同心 |
| 贴标机 | 定位精度±1mm、热风温度45-50℃ | 标签起泡、贴歪、标纸不断 | 检查瓶身干燥度、换定位模具、调切刀 |
整条线跑得顺不顺,核心在同步控制。我们把灌装机设为主站,理瓶机、旋盖机、贴标机都是从站。灌装机的伺服驱动器通过脉冲信号给PLC,PLC再通过模拟量输出给各个从站的变频器。这个同步精度大概在百分之一以内,也就是说灌装机跑到每分钟一百瓶,从站的速度偏差不超过一瓶。
这个同步系统第一版用的是开环控制——只发速度指令,不反馈实际速度。结果灌装机一加速,旋盖机响应慢了半拍,中间堆了七八个瓶子。后来加了编码器反馈,每个从站都装了一个编码器测实际速度,跟指令速度比较之后自动修正。改了之后同步响应时间从0.5秒缩短到了0.1秒以内,再也没堆过瓶。
有一次在湖南岳阳,客户反映说线跑着跑着旋盖机突然变慢了。我们远程一看,是编码器的线被老鼠咬断了,反馈信号丢了,旋盖机自己降到了最低速。换了根带金属护套的编码器线,再也没被咬过。后来我们出厂的设备编码器线全标配金属护套。
糖浆线每天下班必须清洗,不洗第二天就等着堵泵堵管路。我们的自动线配了CIP在线清洗系统,热水八十度以上,从灌装头到管路到泵体全部循环清洗。清洗时间至少二十分钟,而且是自动程序,一键启动。
但CIP也有它的脾气。有一次在湖北荆州,客户按了清洗程序之后人去吃饭了,回来发现热水没循环起来,因为清洗球堵了。糖浆干了之后结成硬块,把清洗球的喷水孔堵了十几个。那天的清洗等于白洗,第二天开机管路里全是糖浆垢,灌装精度飘得一塌糊涂。后来我们在清洗程序里加了一个压力检测,如果清洗水压低于0.2MPa就报警,提醒操作工去查清洗球。
我们耘和的糖浆自动线出厂标配两套清洗球,一套在用一套备用。但清洗球得定期拆下来泡热水,不然再好的清洗球也扛不住糖浆的黏糊。
问:理瓶机老是堵瓶怎么办?
速度降一点,百分之十左右。再加两个导向杆,让瓶子排队出去。如果还堵,检查转盘里的筛板有没有变形,变形了换一块新的。
问:灌装头滴糖浆怎么调?
回抽距离调大0.2mm试试,一般是0.3到0.5mm,糖浆线可以到0.8mm。再不行查吹断气压,0.12MPa左右,太低了吹不干净。
问:旋盖机滑丝率居高不下是什么原因?
八成是瓶口有糖浆没擦干净。先查海绵滚轮是不是该换了,再查擦拭压力够不够。这两样排除了再查扭矩离合器有没有磨损。
问:贴标标签老是起泡怎么解决?
瓶身没吹干。热风温度调到四十五度以上,风速调大一点。如果还不行,检查贴标机的压标滚轮是不是磨损了,压不实就会起泡。
问:整条线速度上不去是哪个工位拖后腿?
一般都是理瓶机或者灌装机。理瓶机速度跟不上就加理瓶转盘的转速,灌装机速度跟不上就得看泵头是不是磨损了。用排除法,哪个工位前面堆瓶了就是哪个工位慢了。
问:你们耘和糖浆自动线比别家好在哪?
好在同步控制做得细,主从跟随响应快,不堆瓶不断档。再就是清洗系统设计得合理,管路上没有死角,糖浆冲得干净。核心团队干了十五到二十年糖浆线,什么毛病都见过。
说回林厂长。他那条线调顺之后一直跑得挺稳,上个月我路过佛山去他厂里看了一眼。理瓶机出口还是那两个导向杆,瓶子排得整整齐齐。灌装头干干净净的,没有一滴糖浆挂着。旋盖机换了新海绵,滑丝率千分之零点几。贴标机旁边放了一台风扇,他说夏天瓶身干得快,贴标效果更好。
林厂长现在不怎么盯着线跑了,他说产量上来了也不缺那点损耗。他现在整天在办公室琢磨怎么把枇杷糖浆做出新口味来,车间里的事全交给生产主任了。他那条线,现在还在老位置,每天跑八九个小时,月产量稳定得很。
摘要:以技术总工第一人称,分享糖浆自动灌装线从理瓶、灌装、旋盖到贴标的全流程实战经验。涵盖主从同步控制、高粘度防滴漏、瓶口擦拭工艺、扭矩与贴标精度控制等核心环节,穿插产线故障案例与调试经验,体现耘和团队15-20年深耕经验。