那天在山东一个药厂,铝管封口刀卡住了。折边刀下去没起来,管尾压成个扁疙瘩,膏体从缝里挤出来,溅到隔热手套上,烫得我直接甩手。那个厂长姓刘,蹲在旁边看着,一声不吭。我拆开刀座,发现是折边刀的复位弹簧断了,弹力不够,刀下去回不来。换了个弹簧,调了调刀模间隙,好了。刘厂长站起来拍了拍膝盖上的灰,说你这人干活不废话。我说废话没用,机器不骗人,它卡了就是哪没伺候好。
后来他问了我一句:你们这机器,铝管能干,塑料管能干,软管也能干?我说能,但得看你怎么换。换产换得顺,一天换三回都不耽误吃饭;换产换得背,光调刀就能调一上午。
铝管壁厚硬,灌装的时候灌装头怼进去,管口得套得严实。下压行程我一般控制在3到5毫米这个区间,具体多少看管子壁厚。壁厚0.12左右的,我压4毫米;壁厚0.15以上的,压3.5毫米。压多了管口翻边,压少了膏体从缝隙往外窜。有一回工人没换行程拨块,拿0.12的管子用了0.15的行程,结果管口压裂了,一整排铝管像开了口的豆包,膏体冒出来,顺着转盘往下流。
折边封口这块,温度我常年定在210度正负五度。刀模的平整度是关键,不平的话封出来一边厚一边薄,用手一捏就漏。我让机加工师傅把刀模表面磨到镜面,粗糙度0.4,磨完以后拿手背去蹭,没有拉手感就对了。有一次刀模用了半年没换,表面有点拉毛,封出来的管尾有细微裂纹,当时没发现,发到客户那漏了一批。后来定了规矩,刀模每三个月换一次,不管坏不坏。
折边刀的凸轮曲线我调过好几版。第一版曲线上去,高速的时候刀下落太猛,哐哐砸在管尾上,整个机架都在颤,伺服电机发出那种憋着劲的嗡嗡声,听着就不对。我马上把曲线斜率改缓了百分之三十,砸击声没了,封口纹路也匀了。反正就这么干,干了二十年没出岔子。
塑料管我们说的多是复合管,PE或者铝塑复合的。这玩意儿怕热,热风枪一吹就化,但温度不够又封不牢。热风嘴离管尾的距离我拿塞尺卡过无数回,1.2毫米是安全线。低于1毫米,热风直接烧穿管壁,车间里全是那种焦糊味,跟电烙铁烫塑料袋一个味儿;高于1.5毫米,封口强度不够,一捏就开。
有一回工人自作聪明,把热风嘴挪近了零点几毫米,说这样封得快。结果跑了一百多支,管尾全烧出窟窿眼,膏体渗出来沾在封口夹上,把夹子都糊住了。我拆下来擦了半天,拿酒精泡,拿钢丝球蹭,最后换了副新夹子。后来我在热风枪支架上焊了一个限位块,谁也别想乱动那个距离。
热风温度我一般设在380度左右,风量看管子壁厚调。壁厚薄的风量小一点,壁厚厚的风量大一点。调风量的时候听声音——风量刚好的时候,热风枪口发出那种平稳的“呼呼”声,风量大了声音尖锐,风量小了声音发闷。这个没法量化,全凭耳朵听。干了这么多年,听声就知道风量对不对。
塑料管灌装还有一个回吸的问题。灌装嘴拔出来的时候,膏体容易拉丝,拉丝拉在管口上,封口的时候一压,丝就夹在封口线里,渗漏跑不了。我的办法是回吸量调在1.2到1.8毫升之间。这个数是我拍脑袋定的,试了大概二十多回,低于1.2拉丝还在,高于1.8管子吸瘪了。后来就定在这个区间,每批料微调一下。
软管是纯塑的,或者很薄的多层共挤,比塑料管还软。灌装的时候夹持力大了管子变扁,灌不进膏体;夹持力小了管子滑脱,灌装头怼偏。我用的办法是气动夹持但气压调低,大概在0.2兆帕左右,反正就在那个区间晃,用手能感觉夹得住但不勒手就行。
软管封口用的是脉冲封口,不是热风。脉冲封口的加热条瞬间升温,封完马上冷却。加热时间我调在0.6秒,冷却时间0.4秒,加起来一秒一个。有一回脉冲控制板坏了,加热时间失控,加热条一直通着电,把软管封口处烧化了,粘在加热条上,整个封口头糊了一层黑胶,冷却以后抠都抠不掉。后来换了控制板,又在程序里加了一个超时保护,加热超过1秒自动断电。
软管灌装最容易窜沫。膏体稍微稀一点,灌装头往下一压,膏体就从管口和灌装嘴的缝隙往上涌,跟豆浆烧开往外溢一样。窜沫的时候手套上溅的到处都是,烫得人直甩手。我后来把灌装速度降了百分之二十,又加了一个缓冲腔,让膏体先落在缓冲腔里再流进管子,窜沫基本止住了。
扯远了。说回正题。换产这事,是药膏灌装最见功夫的地方。
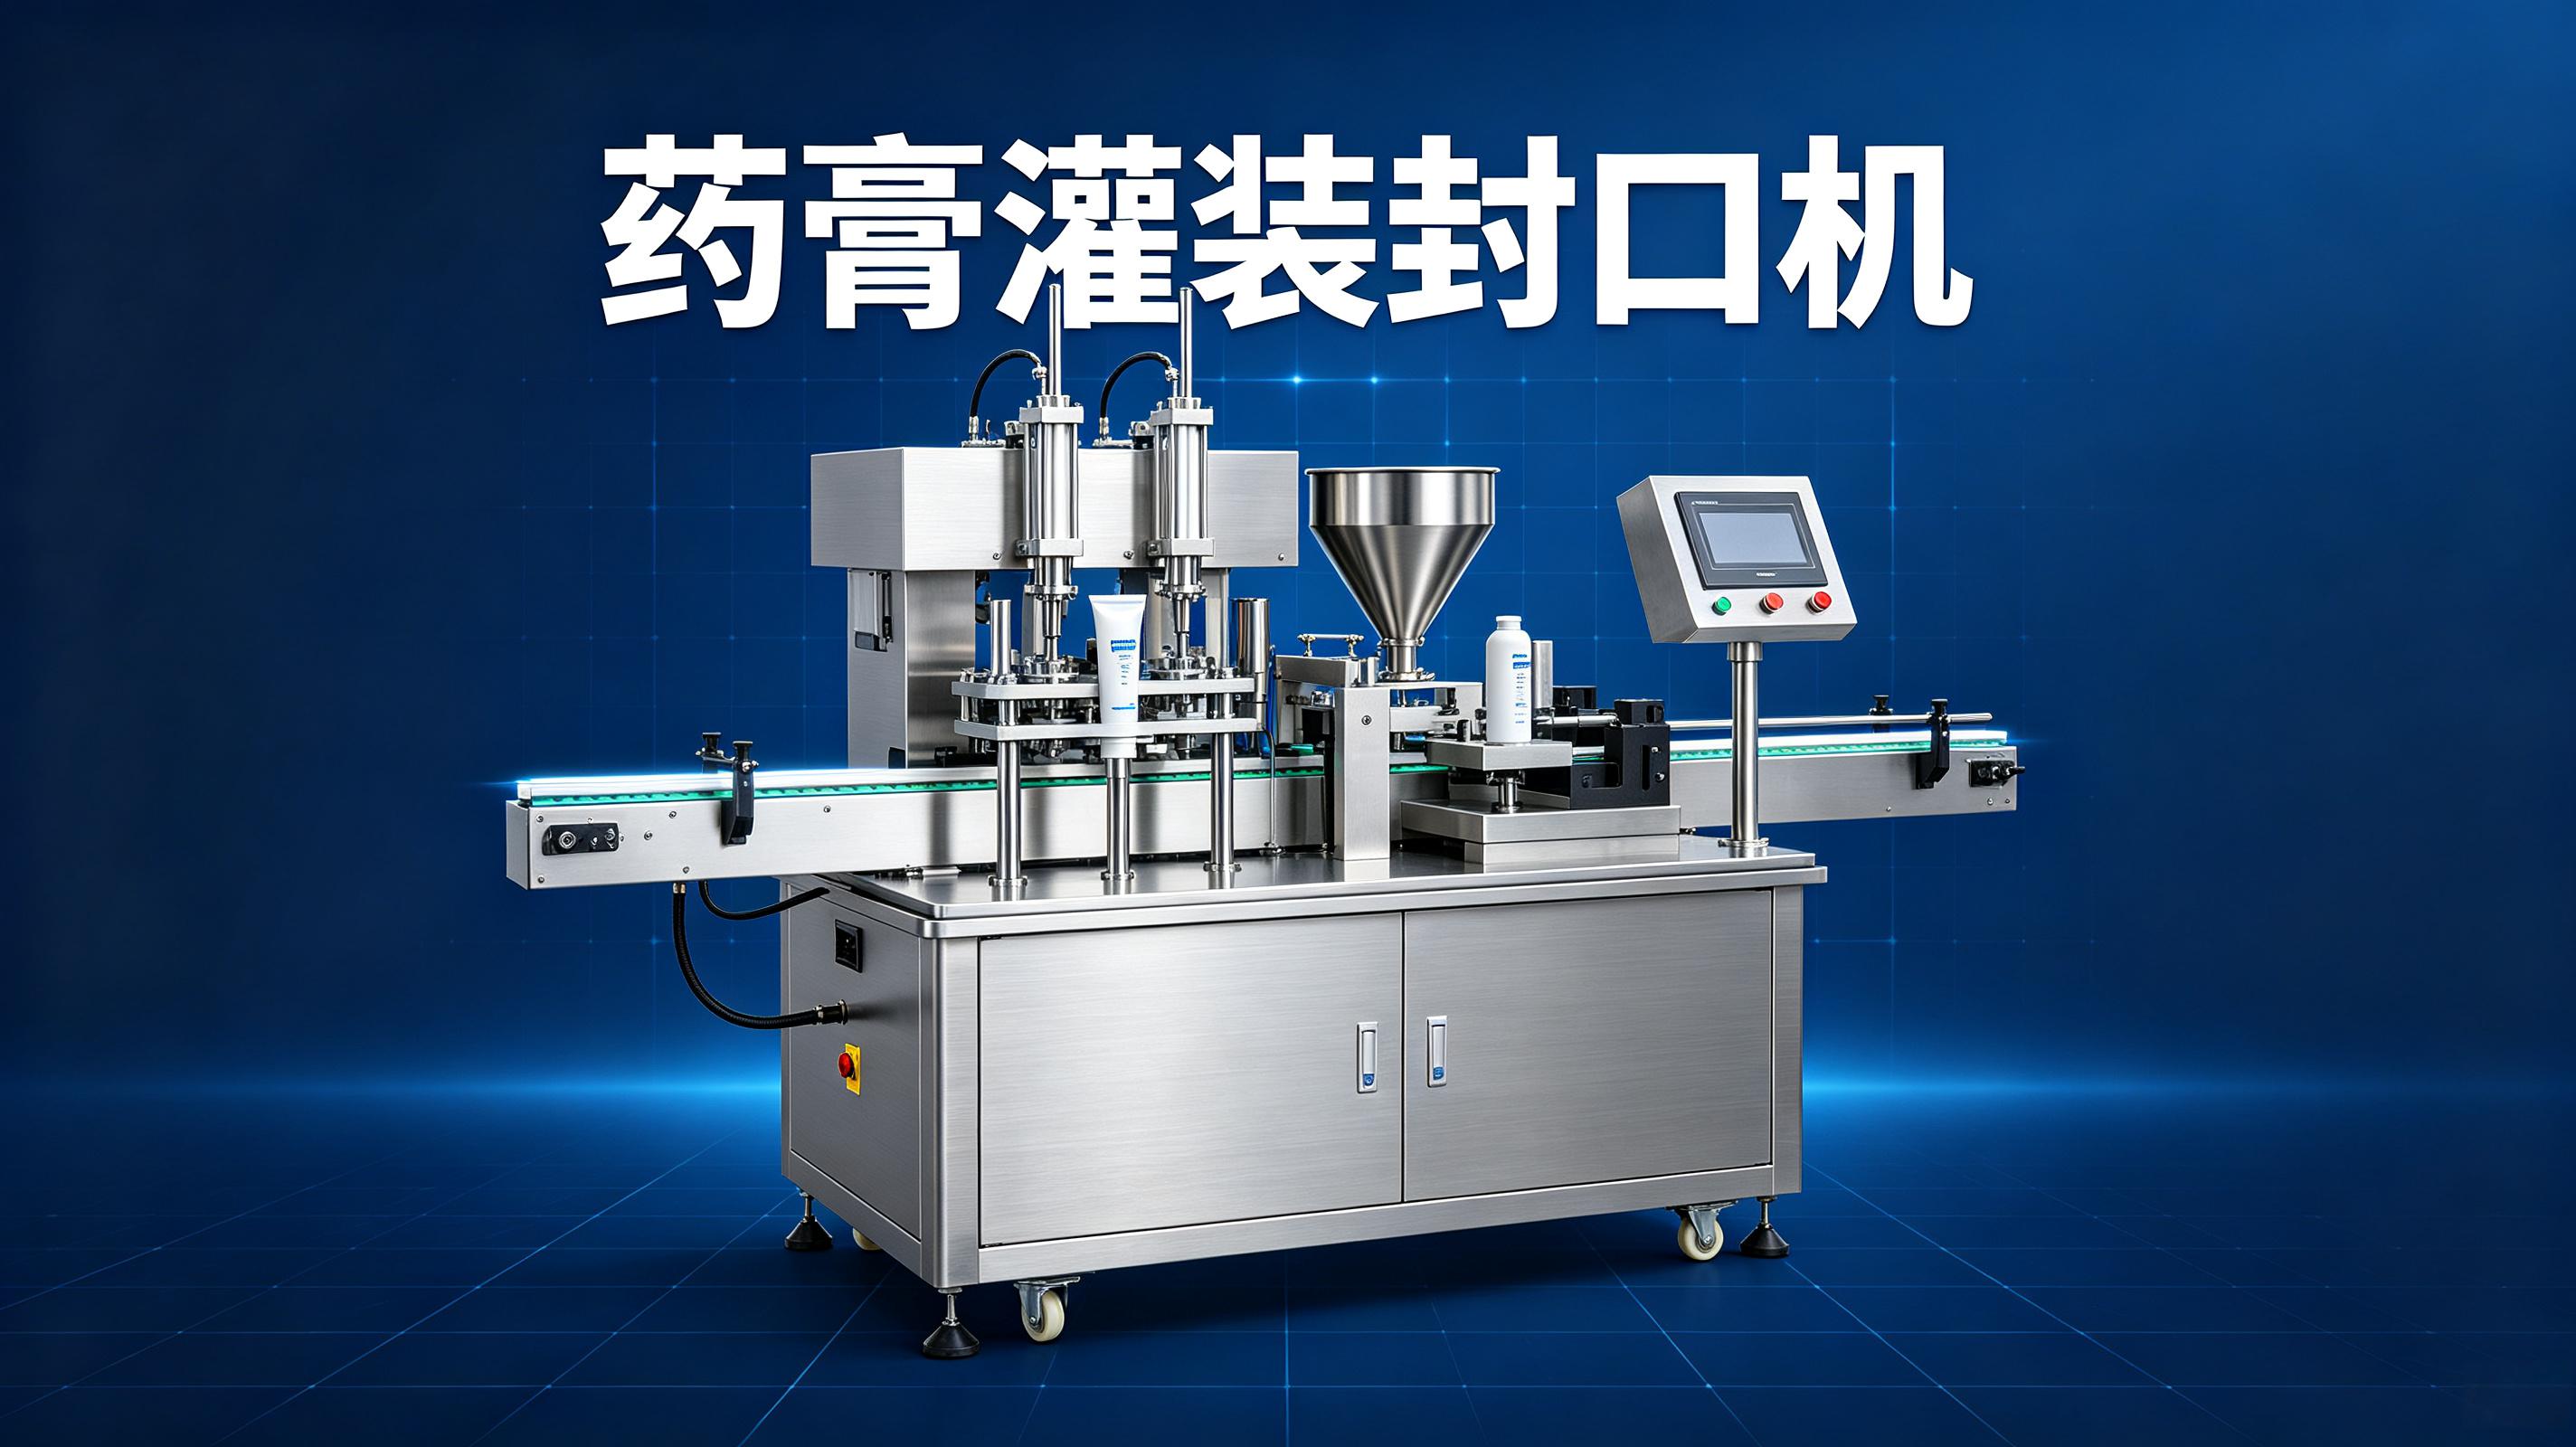
我们机器的换产设计就一个原则——能快拆的都快拆。灌装头、封口刀、夹持模具、导向块,全部做成模块化。换型的时候拧四个内六角螺丝,拔两根快插气管,拔一根航空插头,旧的拿下来,新的怼上去。熟练工十分钟,生手十五分钟,再慢也不会超过二十分钟。
快换的定位基准我们磨得细。每个工装的安装面都磨到粗糙度0.8,摸上去像镜面但不滑手。定位销直径8毫米,正公差0.005,负公差0。这个公差我跟加工师傅吵了两回,他说太严做不了,我说你做得出来我请你喝酒。后来他做出来了,换上去的位置偏差不超过两丝。两丝是什么概念?就是一根头发丝的三分之一。
有一次在一个客户那,他们上午灌铝管,下午换塑料管。工人换完工装以后试了十支,封口全合格,他们厂长都不信,自己又试了二十支,还是合格。他说你们这个换产怎么跟闹着玩似的。我说闹着玩也是技术,你没看见我们磨那些定位面磨了多久。
换产的时候有一个细节很多人不注意——管路清洗。膏体换品种,管路不洗干净等于白换。我们的管路全是快拆卡盘,一拧就开,拆下来泡碱水,泡完纯水冲。碱水浓度我从来不测,就看水发白就差不多。泡的时间靠感觉,油性膏体泡四十分钟,水性膏体泡二十分钟。有一回工人图省事少泡了十分钟,结果下一批膏体灌出来里面有硬颗粒,把灌装阀的阀芯卡住了,拆下来一看,是上一批的残留膏体干了结块。后来我规定清洗时间只多不少,少一分钟都不行。
武汉耘和的核心团队,别的不说,搞灌装封口都十五到二十年了。封口合格率我们控在99.99%以上,灌装精度±0.5%。这个数是我们每批抽检抽出来的,不是写在纸上的。去年有一批塑料管精度跑到±0.7%了,查下来是料斗搅拌桨的转速偏了,调回每分钟六十转就好了。
| 管子类型 | 封口方式 | 我常定的参数 | 换产注意 |
|---|---|---|---|
| 铝管 | 折边封口 | 210℃±5℃,下压4mm | 刀模每三月换 |
| 塑料管 | 热风封口 | 风嘴距1.2mm,380℃ | 限位块锁死 |
| 软管 | 脉冲封口 | 加热0.6秒,气压0.2MPa | 超时保护设1秒 |
问:铝管换塑料管,工装全换吗?
灌装头、封口刀、夹持模具全换。导向块看管径,一样的话不用换。
问:换产以后需要试多少支?
我一般让试十支。五支看灌装量,五支看封口。十支都过就正常跑,不过再看问题在哪。
问:封口合格率99.99%怎么保证?
保证不了,是抽检出来的。但我们每两小时抽一次,每次抽二十支,连续抽三批都过就继续跑,有一支不过就停机查。
问:你们换产工装通用吗?
通用。同一台机器,铝管塑料管软管全都能上,但得配对应的工装模块。工装模块我们标配三套,再多就单买。
开头山东那个刘厂长,后来那台机器一直跑着。去年我去他们厂里看过,折边刀换过两回,弹簧换了三根,其他没动过。刘厂长现在管生产,忙得脚不沾地,那天见了我打了个招呼就接电话去了,说是原料车堵门口了。机器还在老位置,封口声音还是那个动静,“咔嗒”一下,“咔嗒”一下,听着就踏实。
车间里还是那股膏体味混着热风枪的焦糊味,手套上偶尔溅到膏体,还是烫手。但烫习惯了,也就不觉得了。
摘要: 以二十年产线经验,讲透铝管、塑料管、软管三种管型的药膏灌装封口差异与换产要点。全是现场调出来的土参数和真实事故,不整虚的,换产十五分钟,封口合格率实打实。