那年冬天在江苏一个厂,灌装的是水性凝胶。早上第一锅灌得好好的,灌装量正负百分之零点三。到了下午,同样的料,同样的机器,灌出来每支都少了差不多零点四克。厂长姓吴,拿着天平站在我旁边,称一支叹口气。我摸了一下料斗壁,冰手。车间没暖气,下午室温比早上低了七八度,凝胶变稠了,流动性一变,灌装量跟着变。当天晚上我就在料斗外面加了一圈热水夹套,第二天再灌,量稳了。吴厂长说,你这手比温度计准。我说不是手准,是吃过亏。
凝胶这玩意儿,跟温度的关系比油膏还紧。温度差个两三度,流动性肉眼看不出来,但灌装阀的行程时间不变,灌进去的体积就变了。伺服电机推得再稳,料本身稀了稠了,出来的量就忽高忽低。
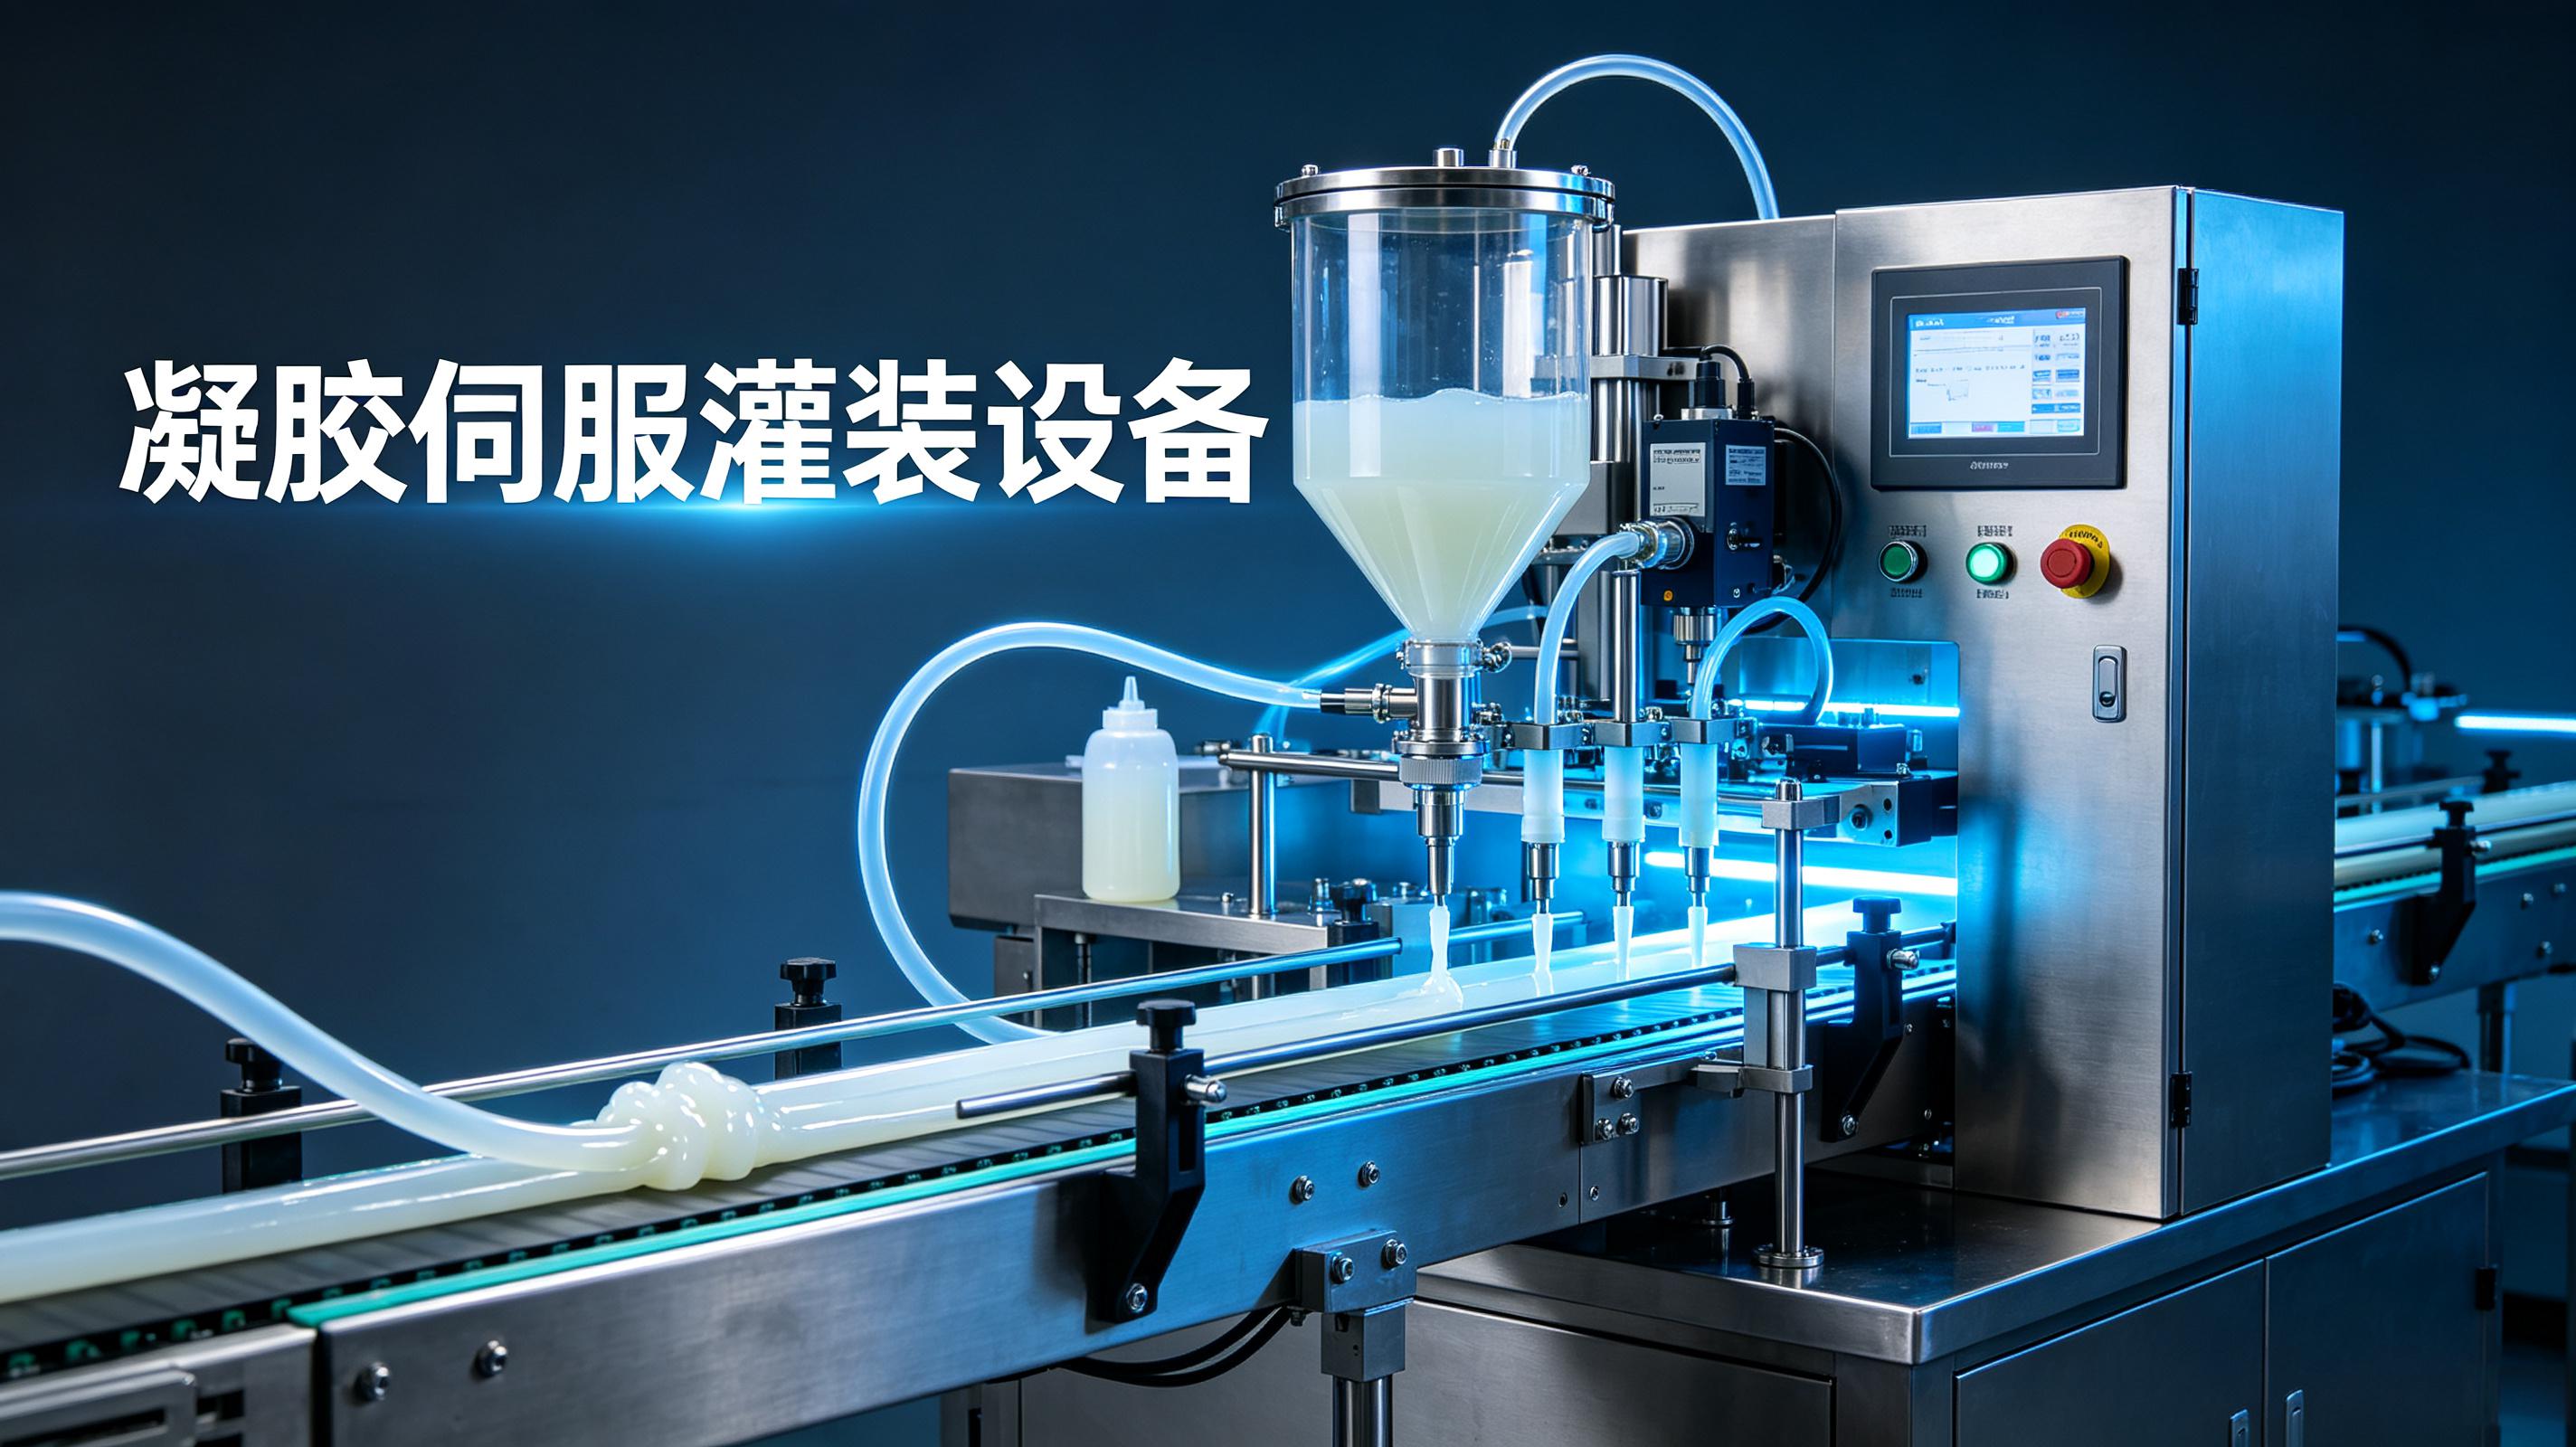
料斗是最先接触料的地方。我们现在的料斗全是双层夹套,夹套里走循环水。进水温度我一般设在三十五到四十五度之间,看凝胶的基料。卡波姆系的用低点,三十五度;纤维素系的用高点,四十五度。有一次工人把进水温度设成了五十度,凝胶在料斗里变稀了,灌出来每支多了零点三克,整批货差点报废。后来我在温控表上设了一个上限锁,谁也别想超过四十五度。
循环水的流量我调在每分钟十升左右,这个数是我拍脑袋定的,试了大概十几回。流量小了夹套里温度不均匀,靠近进水口的地方热,出水口的地方凉,料斗里凝胶的温度差能到三四度。流量大了水泵嗡嗡响,吵得人头疼。后来就定在十升,水泵声音不大,料斗壁摸上去各处温度差不多。
料斗里加了一个低速搅拌桨,转速每分钟三十转。搅拌不能快,快了凝胶里会打进气泡,灌进管子里有空气段,看着跟断节一样。有一回工人把转速调到了六十,灌出来的凝胶里全是细碎的气泡,像豆浆上面的沫子。我让他马上停了,把料重新脱气,再把转速调回三十。从那以后我直接在触摸屏上把转速范围锁死,只能动二十五到三十五。
料斗出来到灌装头,中间有管子。管子不长,一米来长,但这一段最容易丢温度。冬天的时候,料斗里三十五度的凝胶,走到灌装头可能就剩下二十八度了。温度一掉,粘度一升,灌装量就往下走。后来我们把所有料管全包了保温套,硅胶发泡的,包两层。包完以后我用红外测温枪打,料斗出口和灌装头进口的温度差不超过一度。
有一回保温套被叉车刮破了一块,没人在意。结果那批灌出来量偏小,排查了两天才发现是那破口的地方散热,凝胶在管子里凉了一截。补上保温套以后马上正常。后来我让机修工每星期检查一遍保温套,破了的马上换,不换就扣钱。
管路里还有一个细节——回吸。凝胶灌完以后灌装头抬起来之前,伺服电机要往后回吸一段,把灌装嘴里的料吸回来,防止滴漏。回吸量我调在零点八到一点二毫升之间。回吸量小了滴漏,回吸量大了会把空气吸进管子里,下一灌的时候灌装量就不准。有一回回吸量设到了一点五,结果灌装头抬起来以后,下一支灌的时候前半段是空的,后半段料才下来,管子里有一截空气。调回一毫升就好了。
伺服电机驱动灌装阀的活塞,推料的速度和行程决定了灌装量。速度我一般设在每分钟一百到一百二十毫米,行程看灌装量,五毫升的灌装行程大概在六十毫米左右。但温度一变,同样的行程灌出来的量就不一样。凝胶稀了,同样的行程灌的多;稠了灌的少。
后来我在程序里加了一个温度补偿系数——温度每升高一度,行程自动缩短百分之零点三;每降低一度,行程自动加百分之零点三。这个系数是我自己测出来的,测了一个星期,每天记温度、记灌装量、算斜率,最后定了个零点三。不算精确,但管用。有一次车间空调坏了,温度波动了五六度,有补偿系数顶着,灌装量波动没超过正负百分之零点四。
伺服电机工作的时候有高频蜂鸣声,滋滋的,听着就知道它在干活。有一回蜂鸣声突然变了调,比平时尖,我过去一看,是活塞密封圈磨损了,伺服电机推的时候阻力变大,电流声都变了。换了密封圈,声音又回到正常的滋滋声。
活塞密封圈用的是聚四氟乙烯的,耐磨但怕硬颗粒。凝胶里有研磨剂的话,密封圈寿命会短。我一般让客户三个月换一次密封圈,不换的话密封性下降,灌装量就会飘。有一回客户半年没换,密封圈磨出一道槽,料从槽里漏回去,灌出来每支少了零点五克。
灌装头那一段,我们也加了保温。灌装头外面套了一个加热环,功率五十瓦,温度跟料斗保持一致。加热环的温度我用热电偶贴着测,偏差控制在正负零点五度。有一次加热环的线松了,不加热了,灌装头温度掉到室温,凝胶在灌装嘴里面结了一层皮,灌的时候皮被推出来卡在灌装阀口上,阀门关不死,滴漏了一台子。后来我在加热环的电路上加了一个电流检测,电流为零就报警。
说回正题。凝胶灌装的温控,说复杂也复杂,说简单也简单——就是让凝胶从料斗到灌装头这一段,温度别变。变就调,不变就稳。我们耘和的设备上,料斗、管路、灌装头三段全有独立温控,各段温度可以单独设。核心团队干这行都十五到二十年了,封口合格率我们控在99.99%以上,灌装精度正负百分之零点五。
那个零点五的精度,是带温度补偿跑出来的。不加补偿的话,季节性温差就够喝一壶的。
| 温控段 | 容易出的毛病 | 我定过的值 |
|---|---|---|
| 料斗夹套 | 温度不均匀、搅拌起泡 | 水流量10L/分,搅拌30转 |
| 管路保温 | 保温套破损、温差掉 | 两层硅胶发泡,每周查 |
| 灌装头加热 | 加热环断电、结皮 | 50瓦,电流检测报警 |
问:你们的温控能控到多少度范围?
料斗二十到六十度,管路跟着料斗走,灌装头也是。超过六十度一般用不上,凝胶六十度以上容易变性。
问:温度补偿系数零点三是通用的吗?
不是。每批料的温度敏感度不一样,我建议客户自己跑一次小样测一下。我给的零点三是参考值,大部分卡波姆凝胶能用。
问:温控灌装是不是比普通灌装慢?
不慢。温控是在后台跑的,不影响灌装节拍。该一分钟四十支还是四十支。
问:最怕什么?
最怕车间空调忽冷忽热。设备温控做得再好,环境温度变化太剧烈,管路末端的温度还是会有波动。车间能恒温最好。
开头江苏吴厂长那台机器,后来加了一套完整的温控系统。料斗、管路、灌装头全有保温加热。今年春天我路过那边进去看了一眼,机器还在老位置,夹套循环水泵换了新的,原来的用了五年,轴封漏了。吴厂长现在不怎么管车间了,交给他侄子管。他侄子那天跟我说,温控表他每天上班看一眼,下班看一眼,没出过事。
车间里还是那台伺服电机的滋滋声,听着平稳。手套上偶尔碰到凝胶,不烫,温的,刚好在手感舒服的温度。反正就这么干,干了二十年没出岔子。
摘要: 二十年产线实测,专讲凝胶灌装的温度控制。从料斗夹套、管路保温到灌装头加热,全是不掺水的土参数。温度补偿系数零点三,伺服蜂鸣声变了就是密封圈该换了。