前年冬天,武汉一个做凝胶的小厂找到我,老板把一支透明凝胶杯往我手里一塞,杯子里七八个小气泡,像发霉一样贴在壁上。他说灌装机是新的,封口也好好的,就是气泡死活消不掉,客户验货一批退一批。我捏着那杯凝胶,站在他车间门口,风口灌进来,手背上全是凉的。
我在灌装机、封口机这条线上摸爬滚打了二十年,气泡这个东西,我见得多了。后来那台机器怎么样了,最后说。
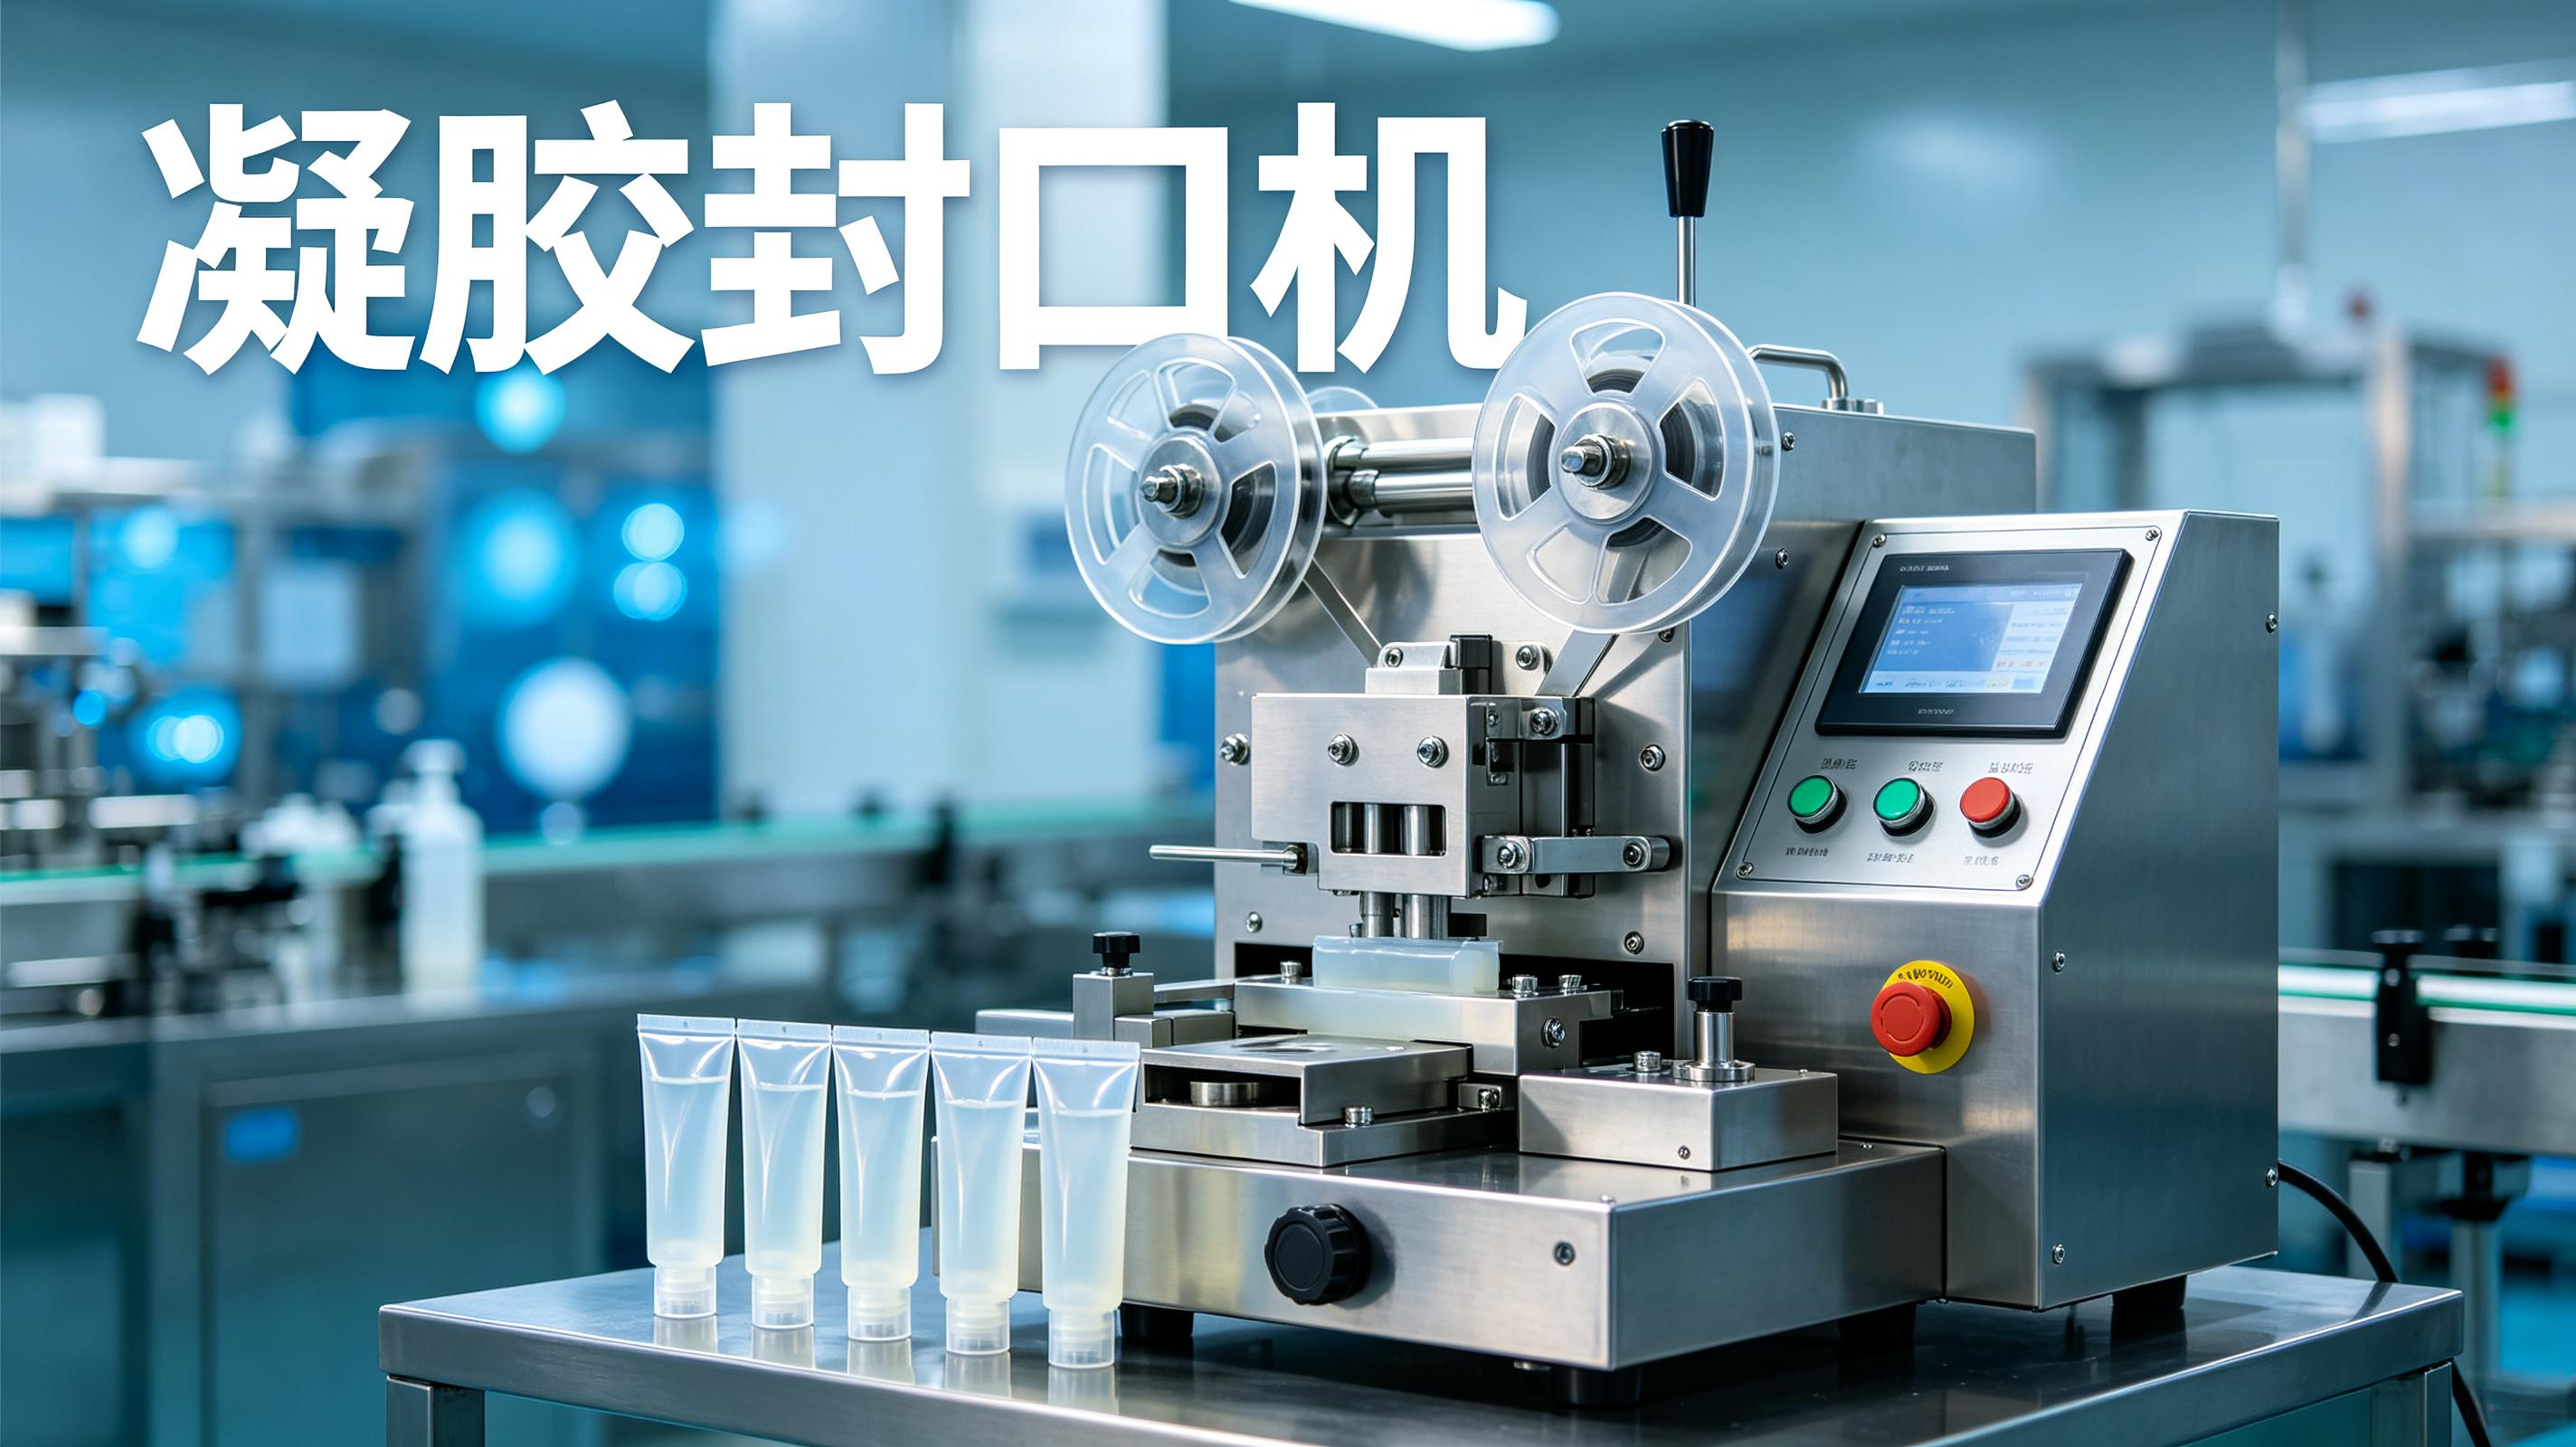
很多人一看见气泡,第一反应是抽真空没抽干净。错了大半。凝胶灌装的气泡,九成九是从进料那一刻带进去的。料桶里的凝胶是静置的,看着透亮,一上泵,尤其是齿轮泵,齿轮牙缝里把空气带进去,打出来就是一层细沫。
当时那个厂用的就是普通齿轮泵,转速调到八十转,杯子里全是那种针尖大的沫子。我让他降到四十转,沫子少了一半,但产量跟着掉。老板在旁边搓手,说产量上不去我喝西北风啊。
后来我们改了方案,料桶出口先接一段沉降管,让凝胶自己先稳一稳再进泵,泵出口加个缓冲罐憋压,把那点残存的气压出去。这套东西土是土了点,但气泡肉眼可见地没了。调那台缓冲罐的时候,排气阀窜了一下,溅了我半袖子凝胶,凉飕飕的,黏在羽绒服上搓了一下午都没搓干净。
凝胶料液进机之前要加热,降到三十五度左右流动性才好灌。但是注意,加热桶如果是敞口的,热气一上来,空气一搅,气泡比你想象的多。我记得有个厂,料桶上面盖了块板子就当保温了,结果桶口附近那圈凝胶全是泡。
我们后来统一做法:料桶全程带盖,桶内保持大概二十到三十公分的水封。水封这个东西,成本低,效果好。但是当时我在一个客户现场,水封阀门忘了关,灌着灌着水位往下掉,警报没响,等我们反应过来,桶里已经抽进去一股气,那一上午灌的三百多杯全报废了。客户车间主任脸都绿了,我请他吃了顿饭才把事情压下去。
加热管结垢这事,说出来不怕你们笑话。有一次凝胶老是有絮状的东西,我们查了半天,以为是原料污染,把料桶拆下来洗了三遍,还是有。后来发现是加热管表面的水垢脱落,混进料里了。从那以后,我们给客户装机,加热管一周必须刷一次,写进保养单里,谁偷懒扣谁的。
透明凝胶要没泡,灌装头是关键。我们的灌装头是直插式的,怼到杯底再出料,凝胶从杯底往上漫,把空气全挤出去。这比悬在杯口灌强太多了,杯口灌,料液砸下来,气泡和飞溅一起来。
直插的深度大概在杯深的三五分之四,留个一口气能跑掉的空间。这个深度是我拍脑袋定的,当时试了四十多回,深一点刮杯壁,浅一点冒泡,就在那个区间晃,最后定在八分位左右。
有一次,灌装气缸的磁性开关松了,灌装头怼下去回弹慢半拍,杯壁上糊了一圈料,封口膜一热,那圈料就焦了,车间里飘着一股糊味,像烤糊的糖浆。旁边一个师傅还问是不是谁在烤红薯。我把那个开关的螺丝紧了紧,从此装配时这个螺丝打上胶,再也不敢省这一步。
凝胶杯封的是铝膜或者复合膜,温度大概调在一百九到二百一之间,压力看膜的材质。温度低了封不牢,高了膜缩边、起皱。透明凝胶起皱,比气泡还难看。
封口模头上下要平行,这个说起来简单,做起来要拿塞尺卡。我记得调一台机的时候,左边严右边松,塞尺左边进不去右边一滑就进去,后来把模头垫片重配了一套,厚度差大概零点二毫米,封出来就齐了。
还有一件事,那次是伺服电机的问题。封口转盘用伺服带,频率调高以后,电机发出"滋滋"的蜂鸣声,当时我没在意,觉得正常。结果第二天,电机编码器的线被震松了,转盘停在一个尴尬的位置,几十个杯子的封口膜全切歪了。从那以后,听见那种高频的滋滋声不对味,我第一件事就是去摸接线端子。真的,后来发现是接线松了,这种低级错误我犯过不止一次。
这些数字是我们这么多年装机调试攒下来的,不是教科书上抄的,各家料性不同,只能当起点:
| 项目 | 参考区间 | 备注 |
|---|---|---|
| 料液温度 | 32℃~38℃ | 太低灌不动,太高料性变稀 |
| 齿轮泵转速 | 35~50 转/分 | 超过60转,细沫明显增多 |
| 缓冲罐憋压 | 0.05~0.1 MPa | 视料液黏度微调 |
| 灌装头插入深度 | 杯深的75%~85% | 贴底灌,空气往上赶 |
| 封口温度 | 190℃~210℃ | 复合膜偏上限,铝膜偏下限 |
| 封口时间 | 0.8~1.5 秒 | 看杯径大小定 |
| 灌装精度 | ±0.5% | 我们机型的常规水平 |
第一版曲线上去的时候,那是好多年前了,我们调一套新的运动控制,曲线写猛了,机器抖得像筛糠,杯架上的杯子哐当哐当跳,两个杯子当场摔碎。我马上改了,把加速度段拉平,后来在车间听到杯子磕碰的脆响,我条件反射一样要回头。这个毛病二十年了没改过来。
扯远了。说回正题。凝胶这个东西,温度一合适,细菌长得飞快。料桶如果清洗不彻底,留一层薄薄的残料,第二天开机,料液表面漂一层东西,气泡也跟着多。我们要求客户每班结束后用七十五度以上的热水循环二十分钟。有一次一个客户嫌麻烦,用的常温水,第二天来找我说料不对劲,我打开桶盖,那股酸味差点把我顶出去。后来他把热水循环老老实实地加上了。
八成是灌装头插偏了,或者是杯托定位松了。查一下导向套的磨损,磨损超过零点五毫米就换,别凑合。
泵的转速别硬拉,加沉降段和缓冲罐,让料先稳后进。宁可设备上多花两千块,别拿速度换外观。
刀口钝了。切膜刀我们要求五十万模次就换,有的客户用到八十万,拉丝、毛边全来了,还怪机器不行。换刀五分钟的事。
武汉耘和机械这边,核心团队干这行十五年到二十年,自己下场装机自己调。凝胶这种透明料,封口合格率我们能压到99.99%以上,灌装精度±0.5%。数字是实测的,不是宣传册印的。
那台机器现在怎么样了?后来那台老的灌装机彻底换掉了,上了直插式灌装加缓冲罐的新线,气泡问题解决了。那个老板,前年还在电话里跟我念叨说客户验货一次过,去年听说他在张罗扩车间的事,前几天朋友圈发他在跑广东看原料的动态,忙得脚不沾地。
反正就这么干,干了二十年没出岔子。