上周三下午三点多,武汉东西湖的一个药膏厂厂长攥着半管没灌满的样品站在我车间门口。他裤腿上还沾着点车间地面的薄荷脑粉末。身后跟着个拎着工具箱的机修工,工具箱角磕在门槛上哐当一声响。
他说之前那台老机器,灌10g的药膏,误差能飘到2g多。车间里的小姑娘每天蹲在传送带边,把半管的挑出来返工,一天下来腰都直不起来。
我把他领到样机旁,递了副还留着机油味的棉纱手套。那天车间里飘着隔壁封口机烤过的铝箔焦糊味,混着一点药膏基质的凡士林味。反正就这么干,干了二十年没出岔子。
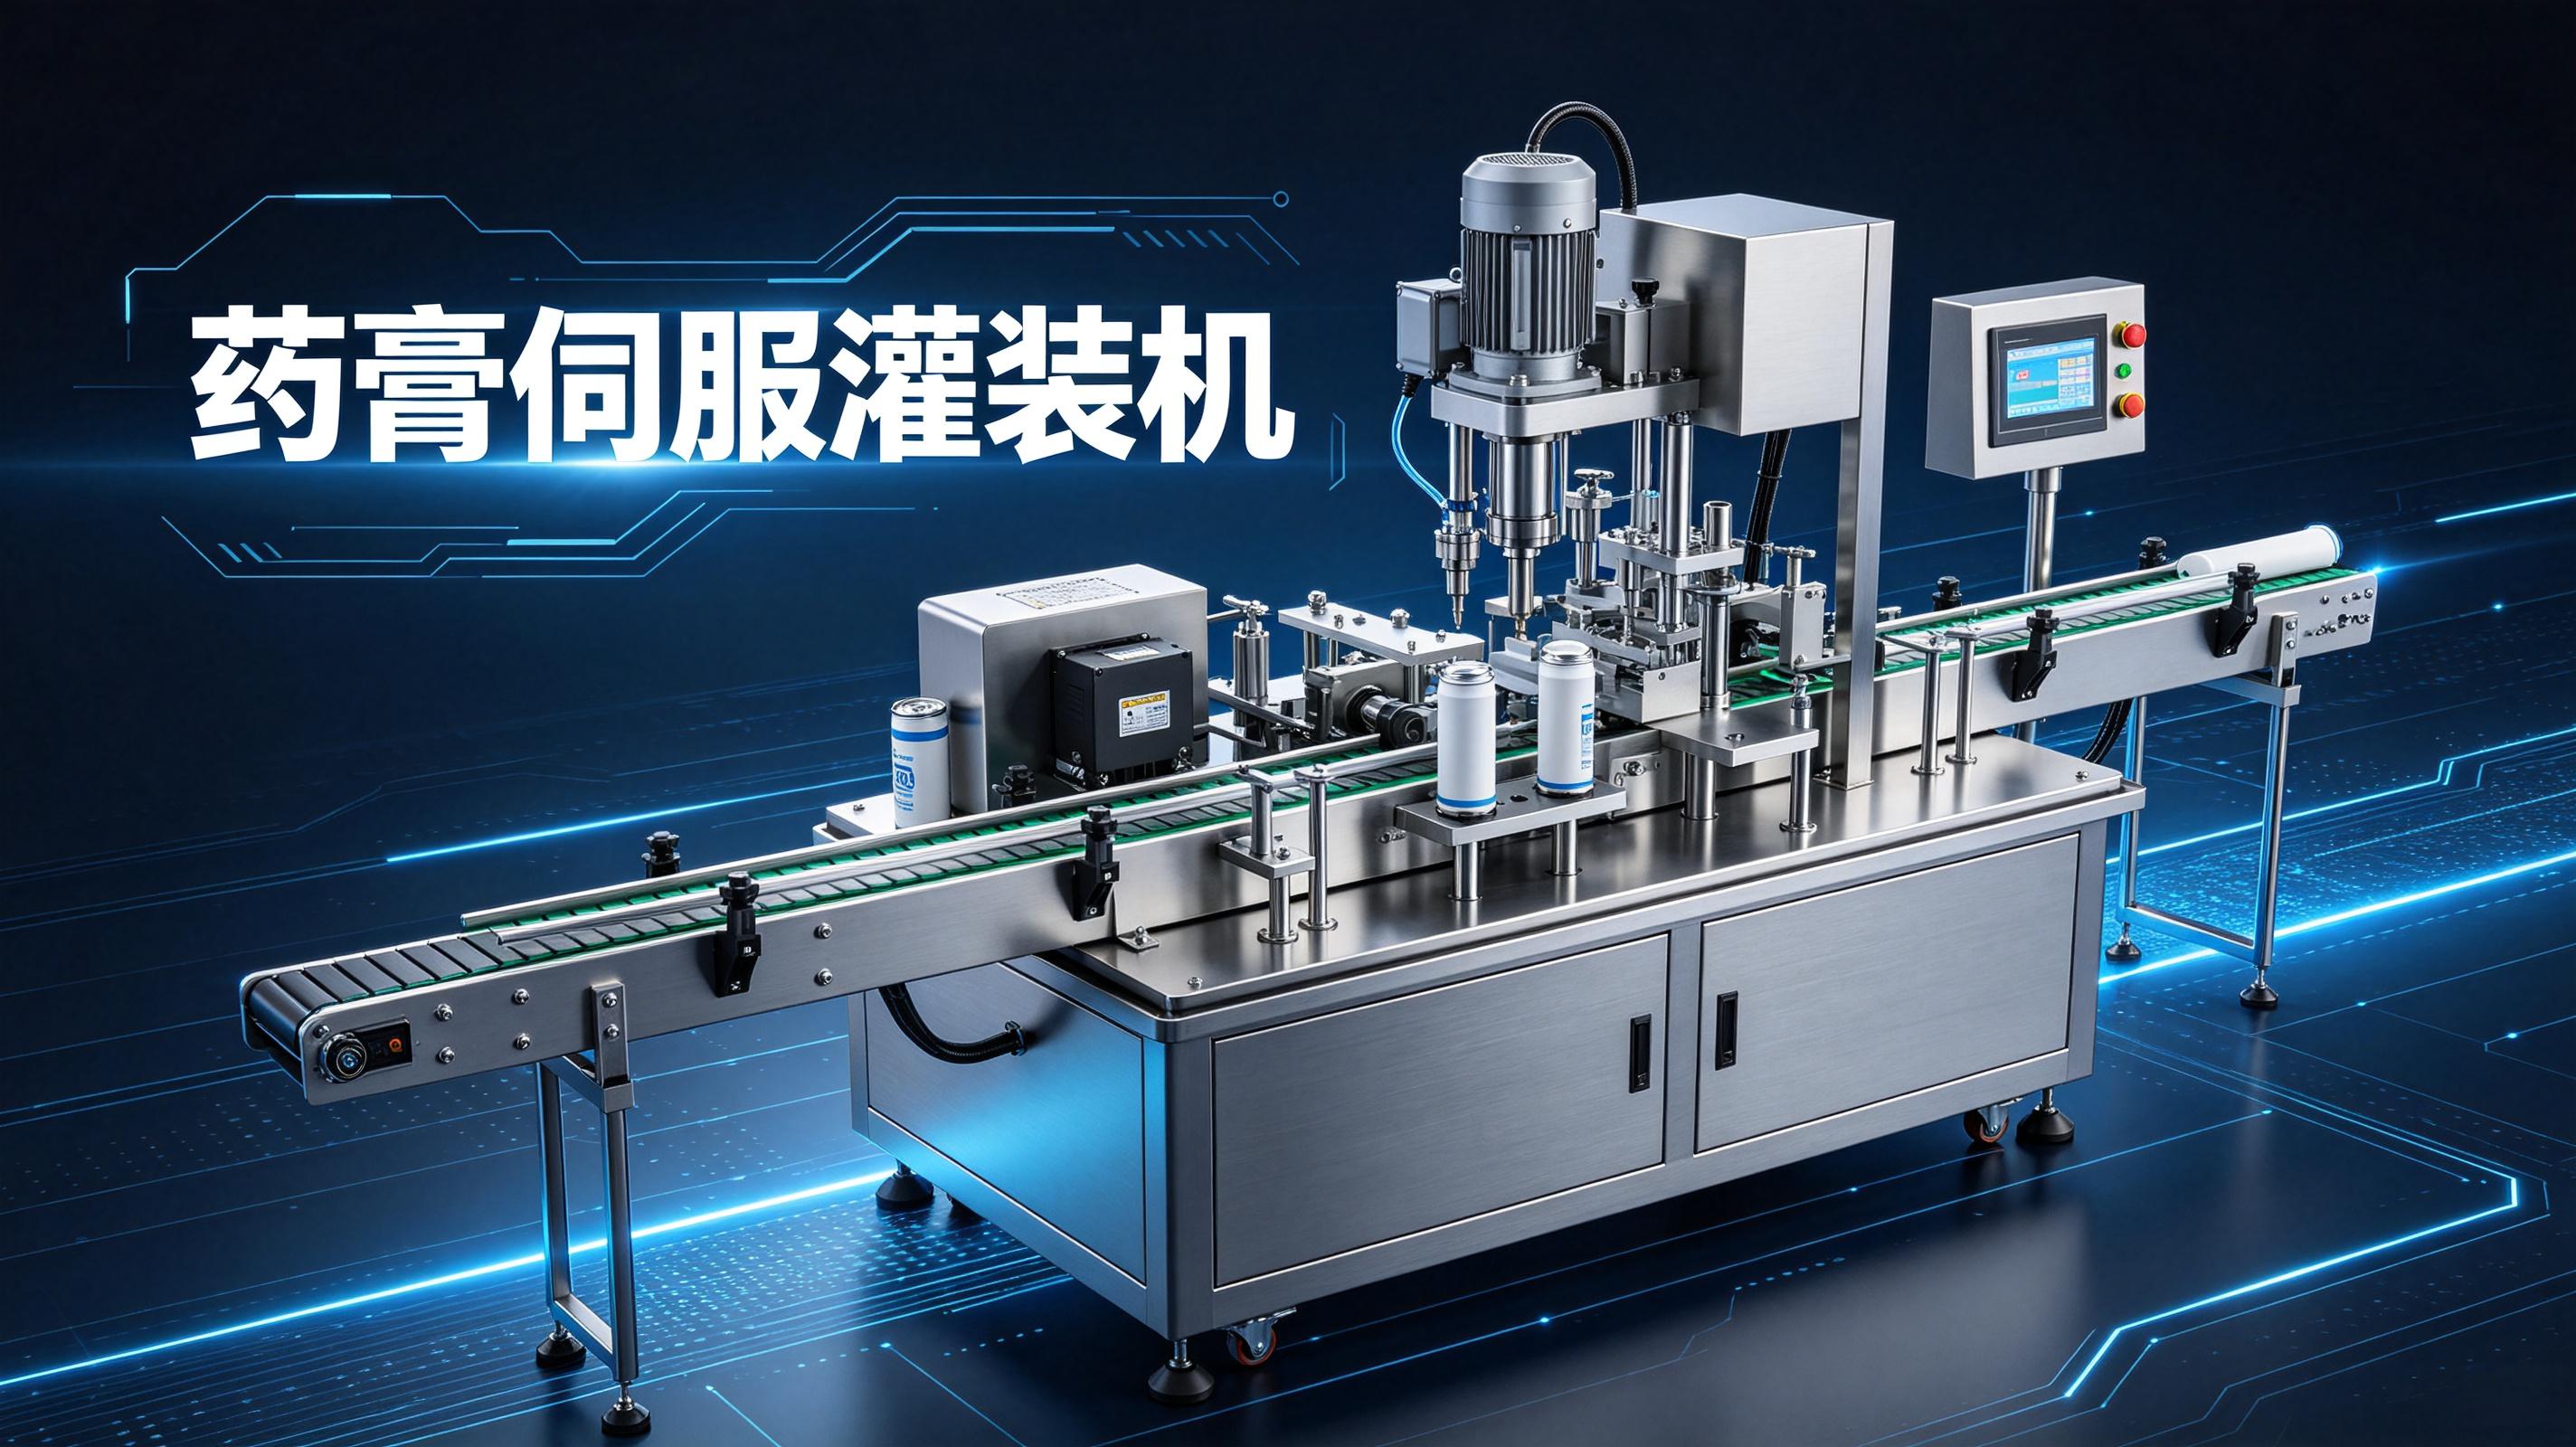
做微量灌装,很多人上来就换个小口径针头。没用。
药膏这东西,稠度不一样。有的加了大量凡士林,冬天放车间里,能硬得像半凝固的猪油。有的加了中药提取液,搅起来带着细泡沫,一怼针头就窜沫。
最早试第一版样机,伺服电机曲线设得太急。推料杆猛地往前一顶,料缸里憋压,药膏直接从料斗边缘溢出来,流到伺服电机散热缝里。我蹲在地上擦了二十多分钟,指尖沾的药膏干了之后,硬得像层壳。
第一版曲线上去,机器抖得像筛糠,马上改了。
后来把推料动作拆成三段。开头慢走大概5毫米,把针头里憋的空气先顶出去。中间段匀速推,最后剩1g左右的行程,再降速走。大概试了四十多回,最后把末段速度定在每秒20毫米左右。
有次试机,车间里空调坏了,室温三十五六度。药膏基质软化,流动性突然变快。最后那点料直接顺着针头滴下来,在传送带上砸出好几个小油点。后来我们在针头里加了个反向回吸的小动作,回退距离我记得调了个0.2左右。之后再没见过滴料在传送带上拖出长尾巴。
扯远了。
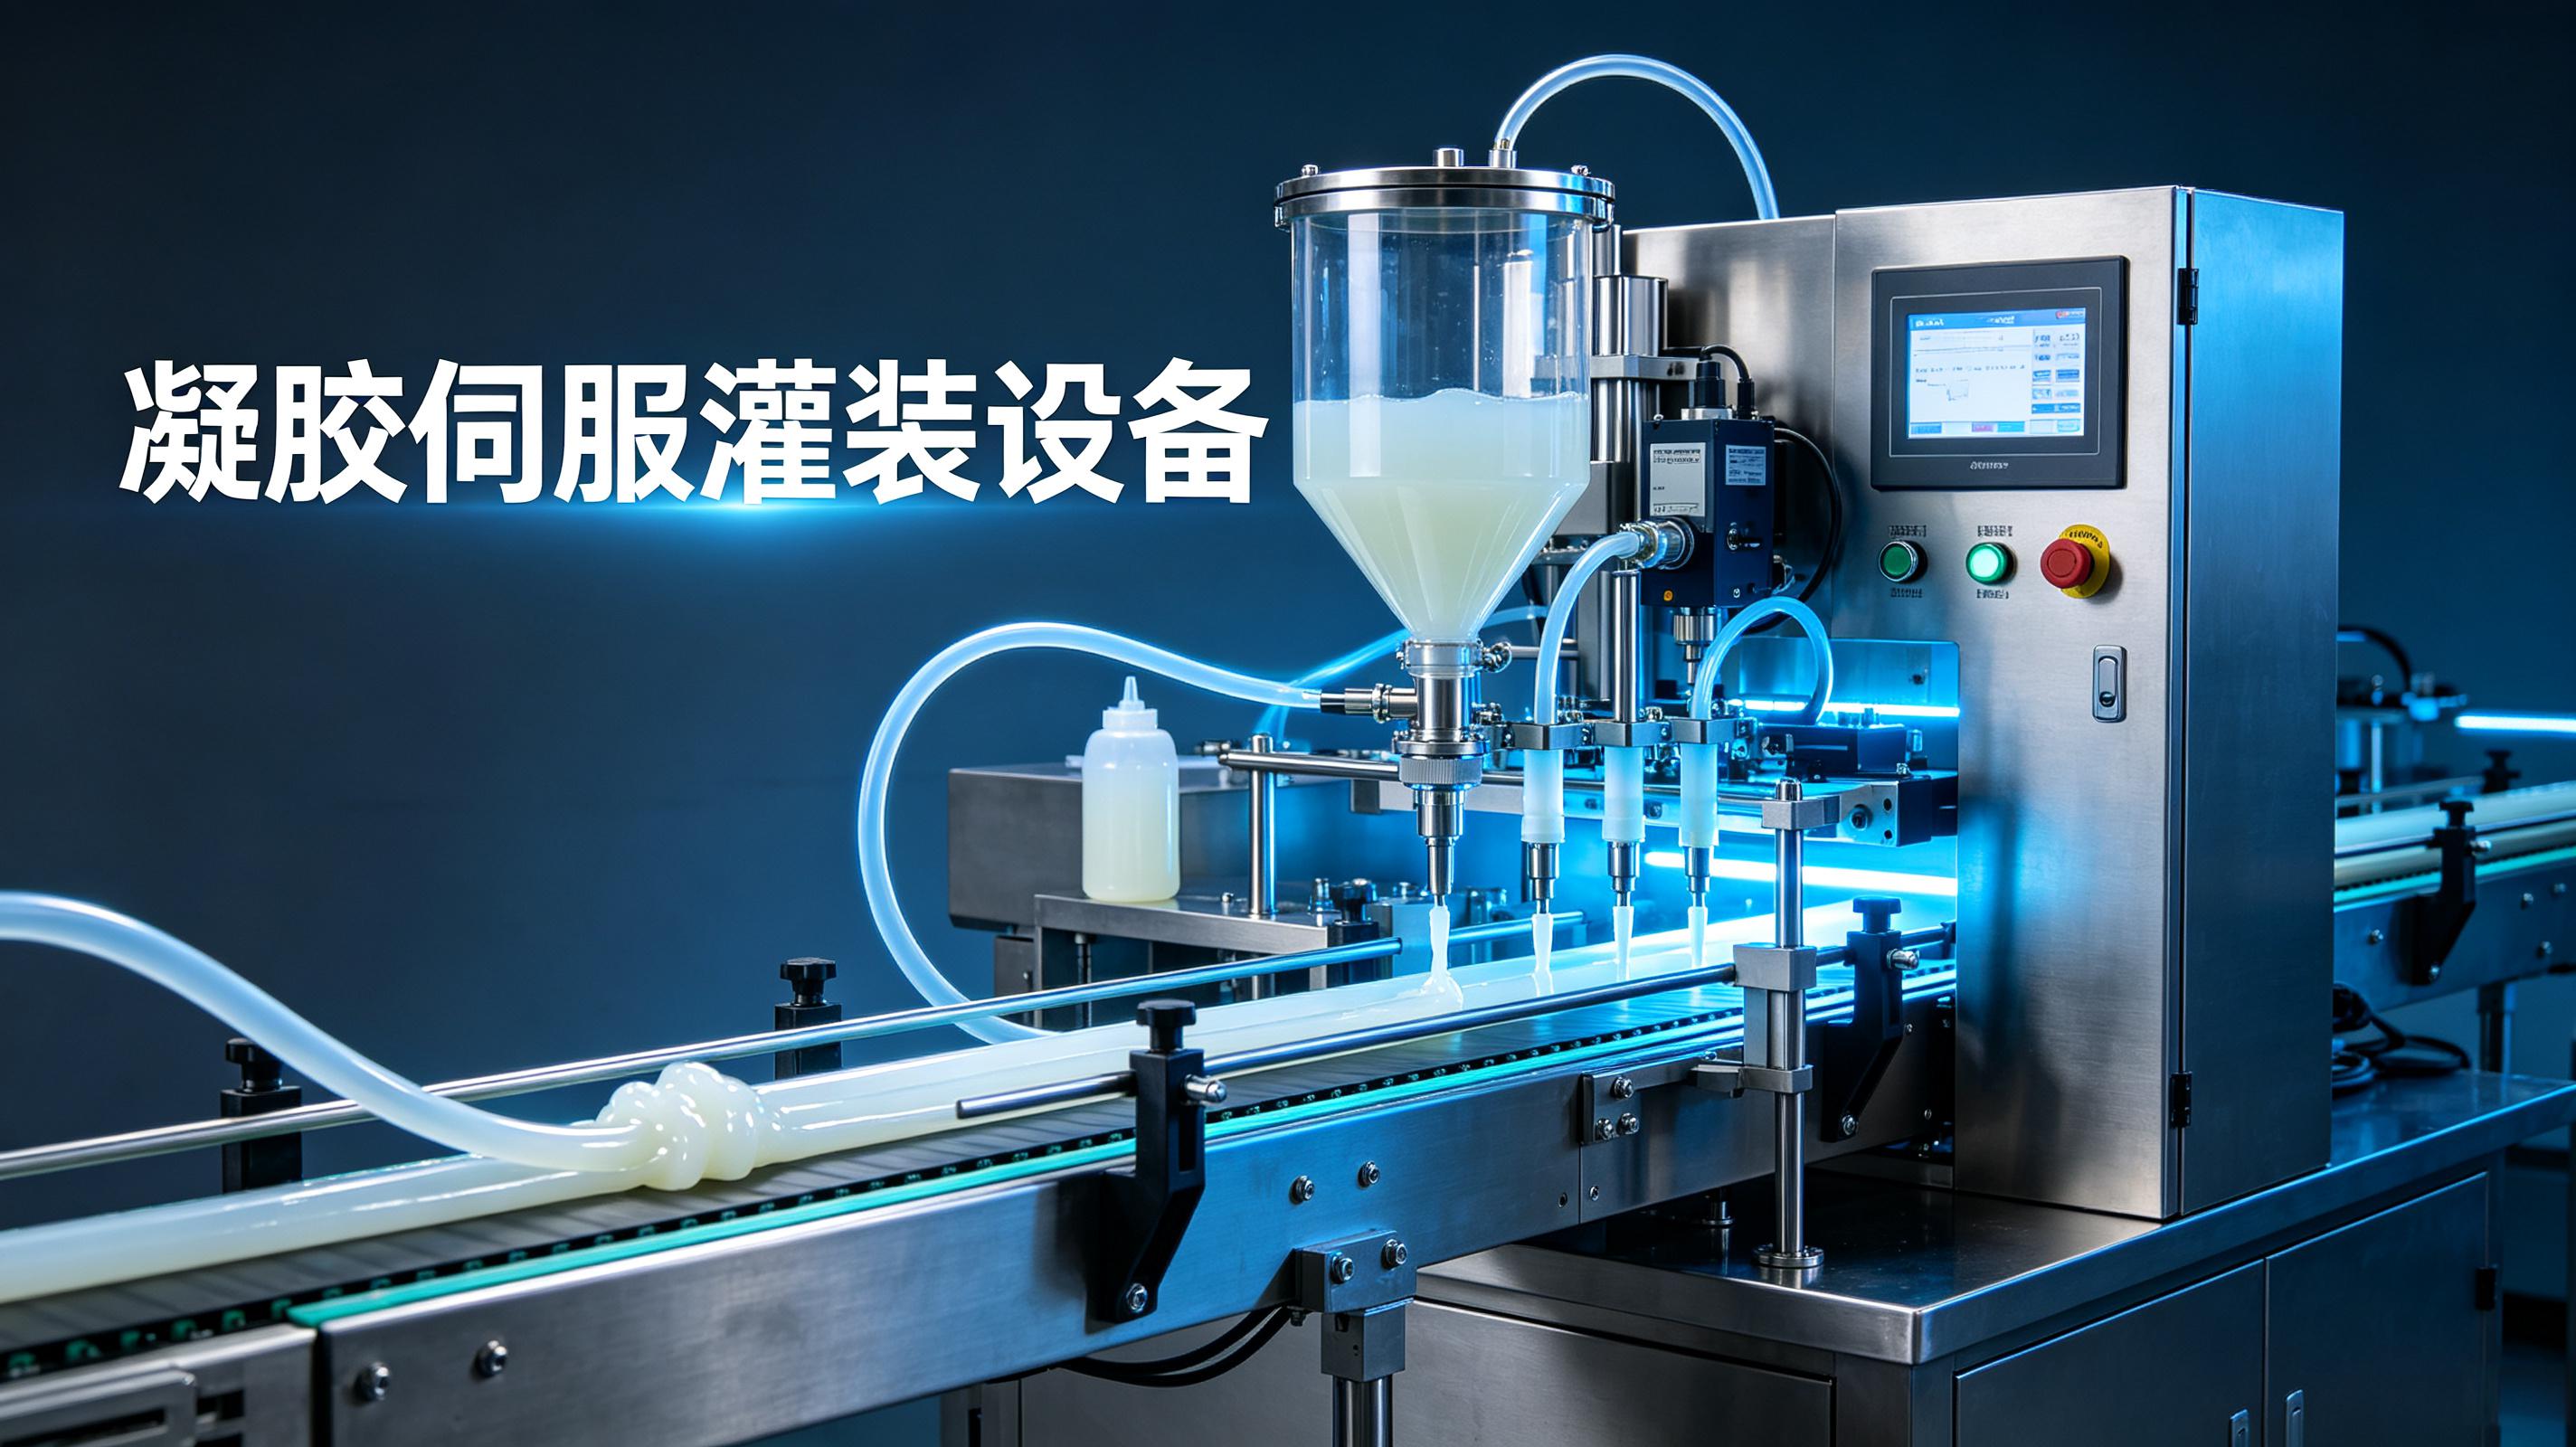
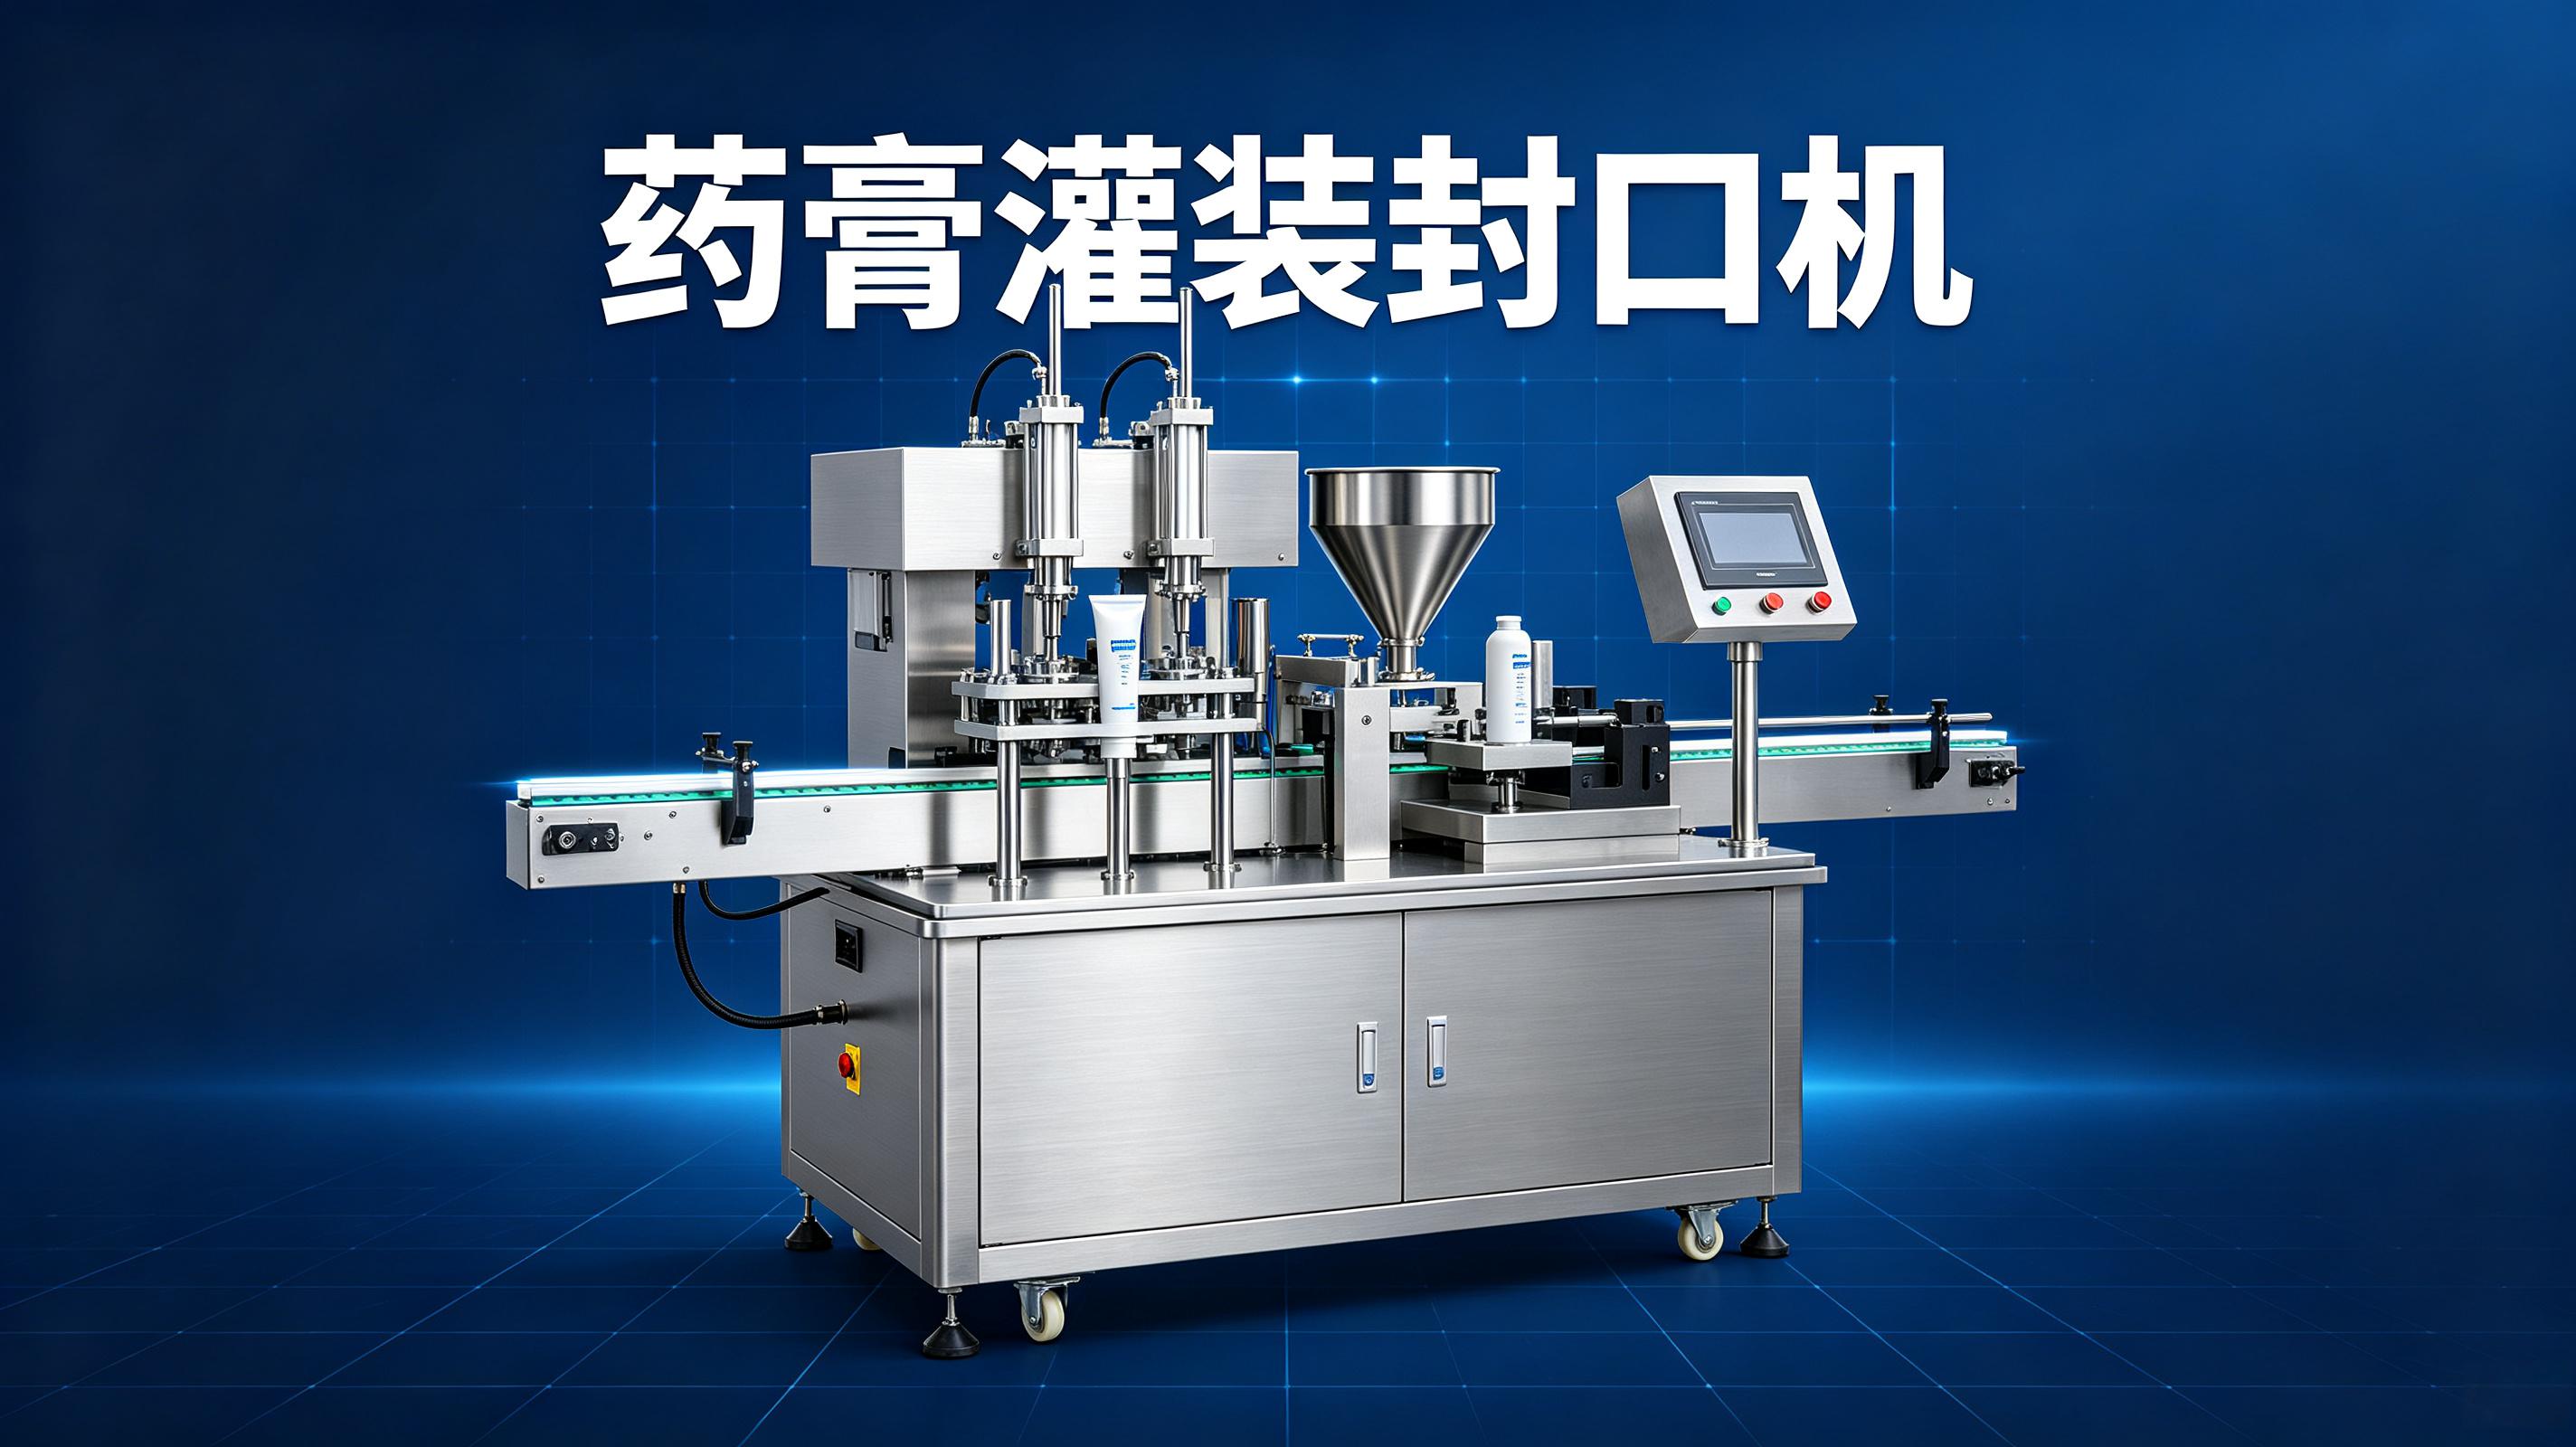
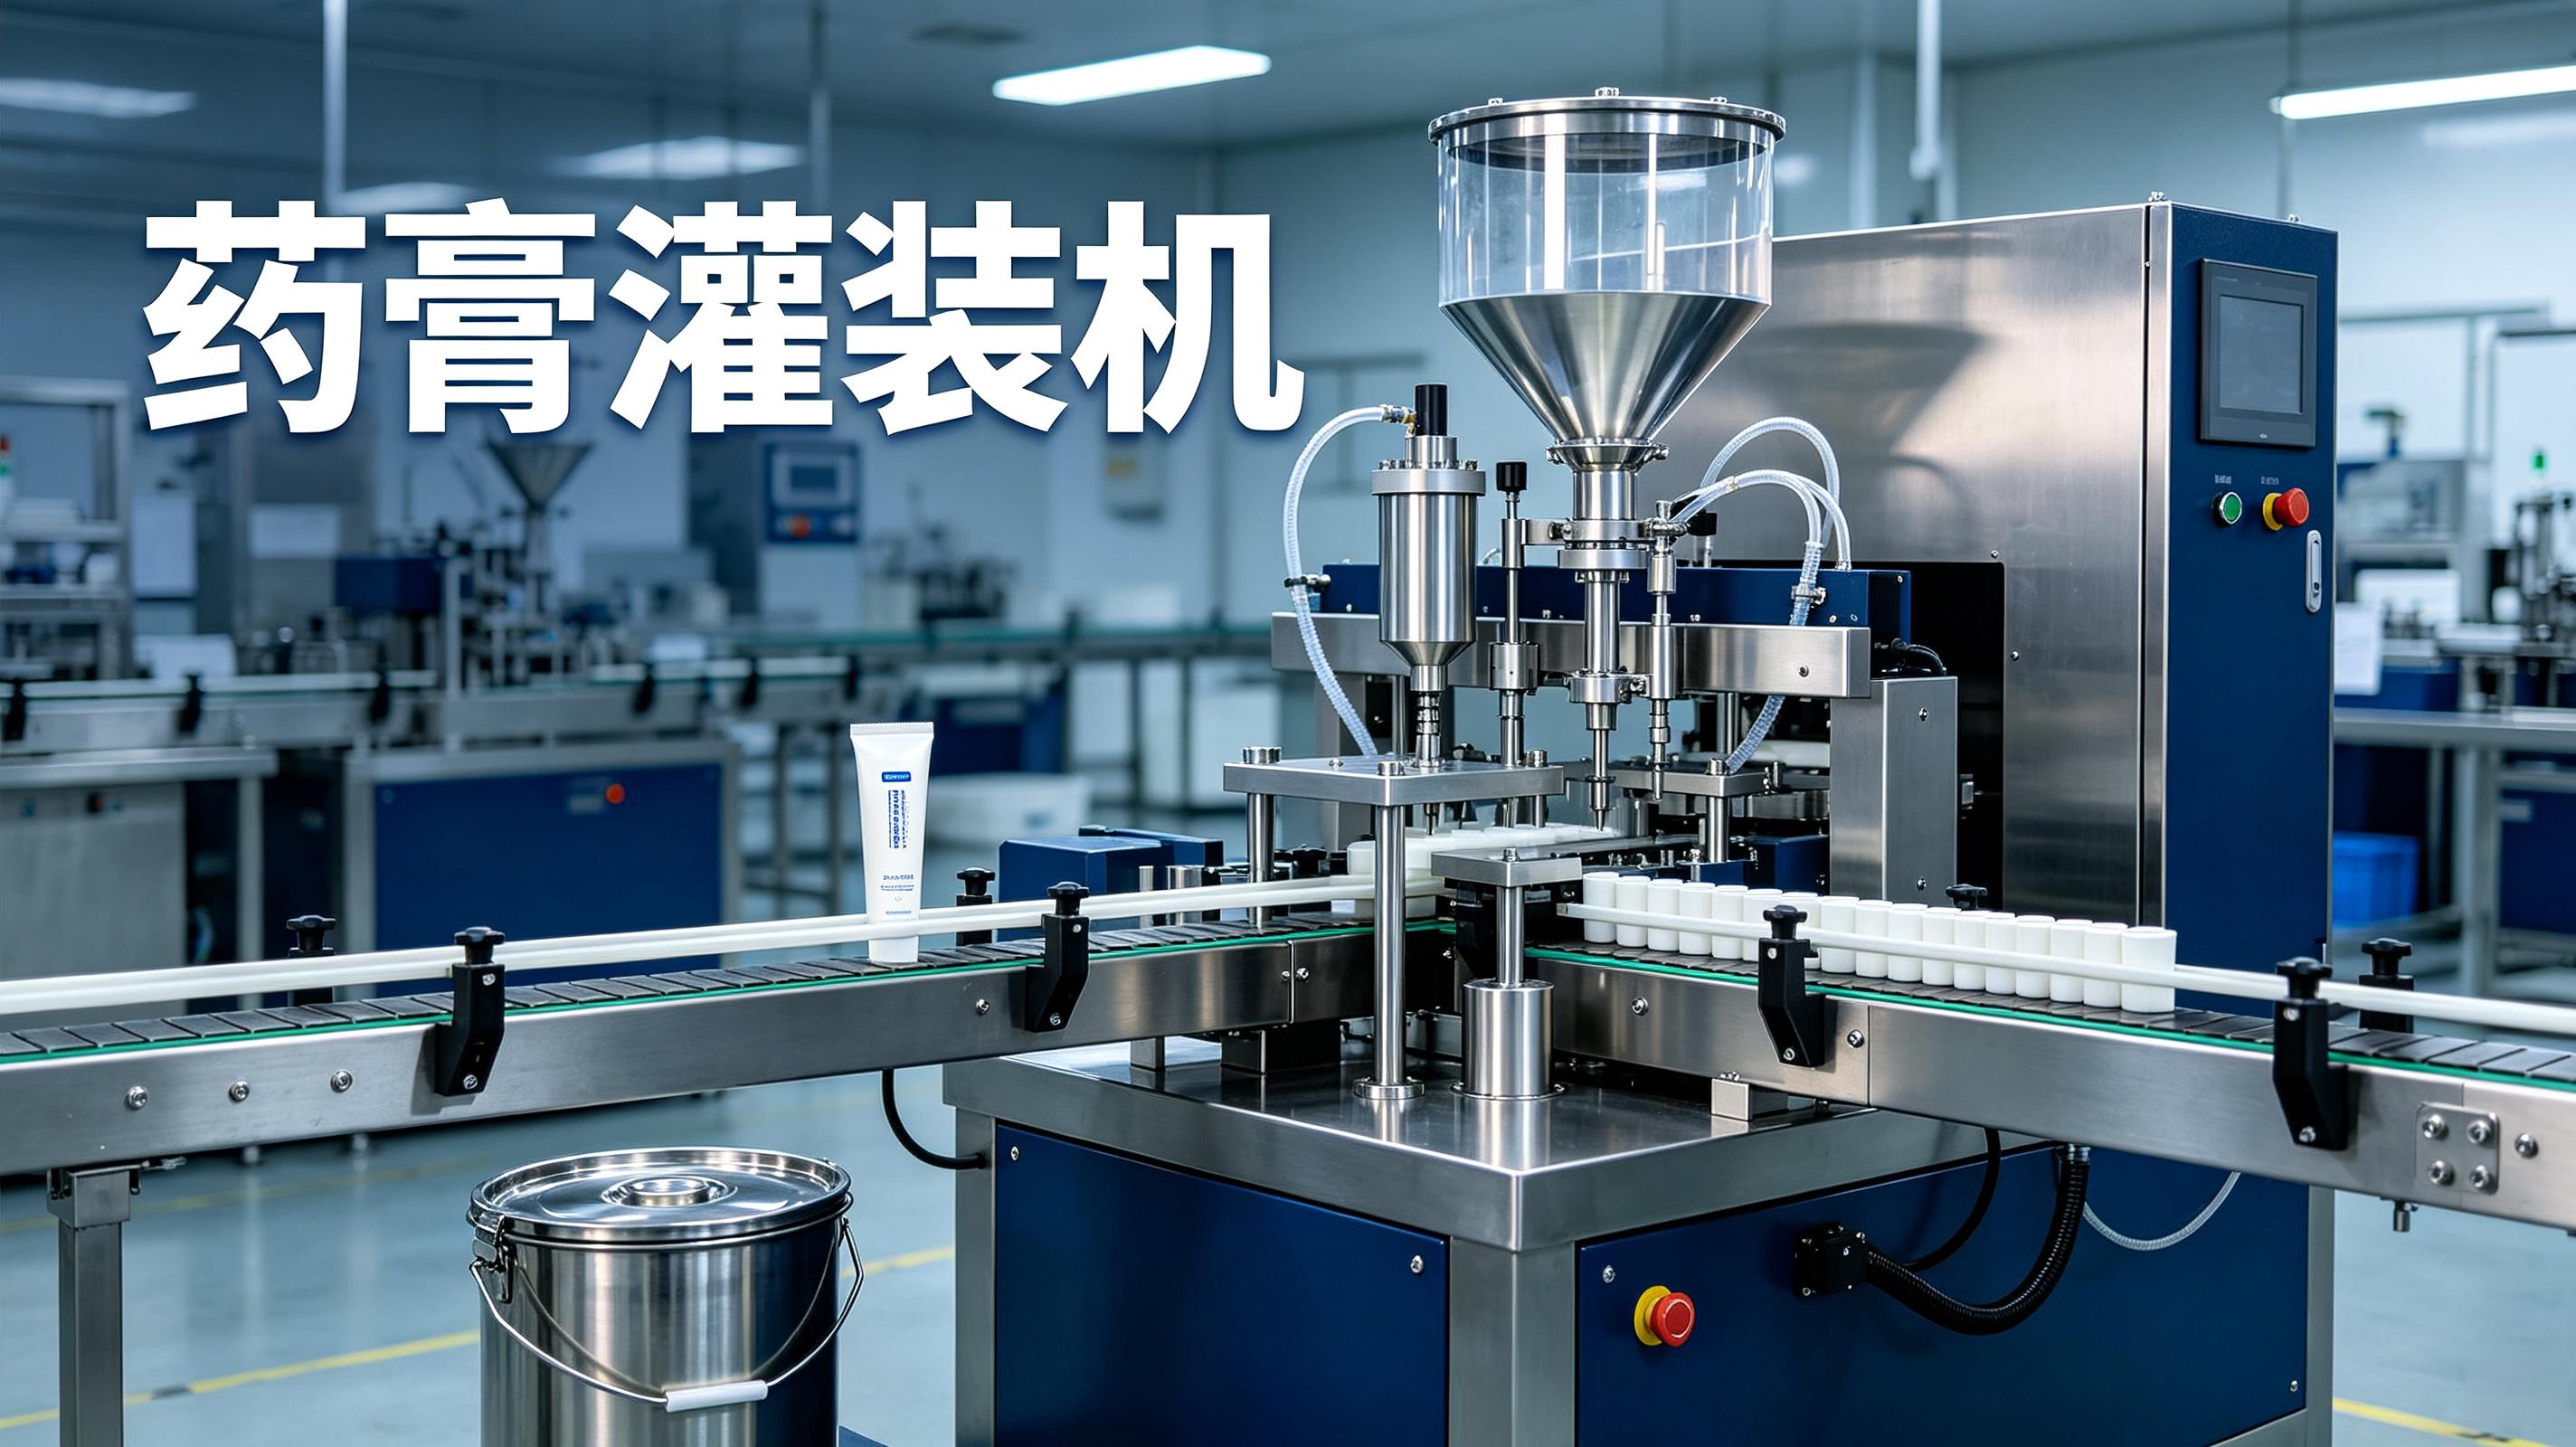
现在这台药膏伺服灌装机,走的是伺服柱塞缸结构。料缸容积做的不大,专门针对5g到50g的小规格药膏。不用气缸怼,全靠伺服电机带着滚珠丝杆推。高频运转的时候,能听见伺服电机发出的“滋滋”蜂鸣声,声音稳,没有那种气缸猛地换向的哐哐撞击声。
有次客户带了个黏度特别高的黑膏药基质来试机。推到最后,电机负载往上跳了一下,屏幕上跳出个小报警。我以为是丝杆卡壳了,结果拆开一看,是料缸内壁粘了一圈没刮干净的旧药膏,干了之后结成硬壳,把密封圈磨得发毛。后来再也不敢省那个刮料环,每次换批次都让机修工顺手刮一圈缸壁。
很多人以为微量灌装精度高,就是装个贵的称重传感器。不对。
你站在机器旁边跺一脚,传感器数值都能飘0.3g。车间里风机一开,吹得料斗里的液面晃,灌出来的重量照样忽上忽下。
我们这套机器,没在灌装工位上架一堆称重探头。核心是提前把每一种药膏的“压力-速度-排量”曲线,在触摸屏里存成配方。
客户换品种,直接调出对应配方,不用再拿着扳手调半天凸轮。上次有个客户上午换薄荷膏,下午换紫草膏,操作工点三下屏幕就搞定,中间没出一个废管。
我在产线旁边蹲了小半年,拿不同黏度的药膏测。冬天车间10度,夏天车间35度,不同温度下各记了上千组数据。最后把补偿区间做进程序里,反正就在那个区间晃,机器自己会微调推料距离。
有次夜班,车间里突然停了十分钟电。再来电开机,前面三管料重量偏了一点。机器自己跑了两管空推,自动补了个小偏移量,后面出来的产品,称重仪扫过去,误差全卡在0.3g以内。那天晚班的小姑娘给我发微信,说机器自己“醒过来”了。
武汉耘和机械的核心团队,都是在灌装线上泡了15到20年的老伙计。没人是从办公室里算参数算出来的。手上都有过被加热料缸烫出的小疤,都闻过上百次封口膜被高温烤过的焦糊味。
我们现在做出来的设备,实际量产线上跑,灌装精度能稳定在±0.5g以内。针对50g以下的小规格,这个余量足够应付绝大多数药膏厂的生产要求。
光灌得准没用。封不住边,药膏漏得满瓶子都是,前面灌得再准也白搭。
药膏软管封口,最头疼的就是管尾里夹了药膏。你看着封得平,一挤就从边缝里渗出来。
我们在灌装头后面加了个小吹气管。灌装结束,针头往上一提,一股0.2MPa左右的小气流往管尾吹一下。把挂在管口内壁的那点药膏吹回管肚子里。
之前没加这个结构的时候,一天下来,封口模子上能积一层黑乎乎的药膏残渣。高温一烤,粘在铝箔封尾上,撕都撕不开。现在加了吹气,模子两三天拆下来擦一次就行。
封口轮的压力,我们也没设死。根据软管材质不同,调在0.3MPa到0.5MPa之间。上次有个客户用的是特别薄的复合软管,一开始压力给大了,直接把管尾压裂,药膏从裂缝里挤出来,溅到隔热手套上,烫得我手一缩。
后来把压力往下松了大概一圈半,封口时间延长了0.1秒。压出来的封边,用手扯都扯不开。现在这条线跑下来,封口合格率能做到99.99%以上。一万根里挑不出一根漏的。
有次客户把机器拉回去,自己把加热温度调到200度。结果封口膜直接烤出焦黑的印子,车间里飘得全是焦糊味。操作工以为机器坏了,打电话过来。我远程让他把温度降到165度,再跑两排,马上就正常了。
| 药膏规格 | 实测灌装误差 | 推荐运行速度 | 常见痛点 |
|---|---|---|---|
| 5g 眼药膏 | ±0.3g 以内 | 每分钟 35-40 管 | 针头挂壁,冷却后堵管 |
| 10g 止痒膏 | ±0.4g 以内 | 每分钟 40-50 管 | 带中药沉淀,容易卡柱塞 |
| 20g 冻疮膏 | ±0.45g 以内 | 每分钟 30-35 管 | 低温下膏体变硬,推料负载飙升 |
| 30g 凡士林软膏 | ±0.5g 以内 | 每分钟 45-55 管 | 膏体太滑,容易窜沫滴料 |
这些数不是坐在办公室里编的。是我们把不同药膏拉到车间,连着开三天三夜机器,每隔半小时称二十个样,一笔一笔记在笔记本上攒出来的。
有次测5g眼药膏,连续测了两百多管。最后统计下来,绝大多数误差都在0.2g上下晃。只有两三管因为料斗里液面太低,飘到了0.3g多一点。后来我们在程序里加了个低液面减速的小逻辑,之后再也没出现过这种情况。
不用。和药膏接触的部分,全是快拆结构。松开几个卡扣,柱塞、料缸、针头直接拎下来,丢进清洗池里冲。二十分钟就能换完一个品种。
不会。程序里有温度补偿的小逻辑。料缸外壁装了个铂电阻,实时测膏体温度。温度上去了,推料距离自动往下微调一点。我们在三伏天的车间里试过,连续跑八小时,精度没飘。
触摸屏里能存几十组配方。上次有个客户一天换六个小品种,操作工点几下屏幕就切过去了。不用再拿着千分尺一点点调行程。
针头内部做了抛光处理,没有死角。停机时间长了,把加热开关点开,保温半小时,里面凝固的药膏自己就化了。很少堵。真堵了,拆下来用通针捅两下就通。
上周三站在我车间门口的那个厂长,现在机器已经拉回去投产了。昨天下午他给我发了段15秒的小视频。车间里传送带稳稳地走,一排10g的薄荷膏顺着轨道往前滑。旁边的称重显示屏跳出来的数字,全在合格范围内。之前天天蹲在地上挑废管的小姑娘,现在靠在机器边玩手机。
这篇文章以20年一线技术总工的第一视角,结合大量车间实操细节与实测参数,讲透了药膏伺服灌装机针对小规格产品实现±0.5g微量灌装精度的核心逻辑,同时补充了产线常见痛点的解决办法与实测参考数据。