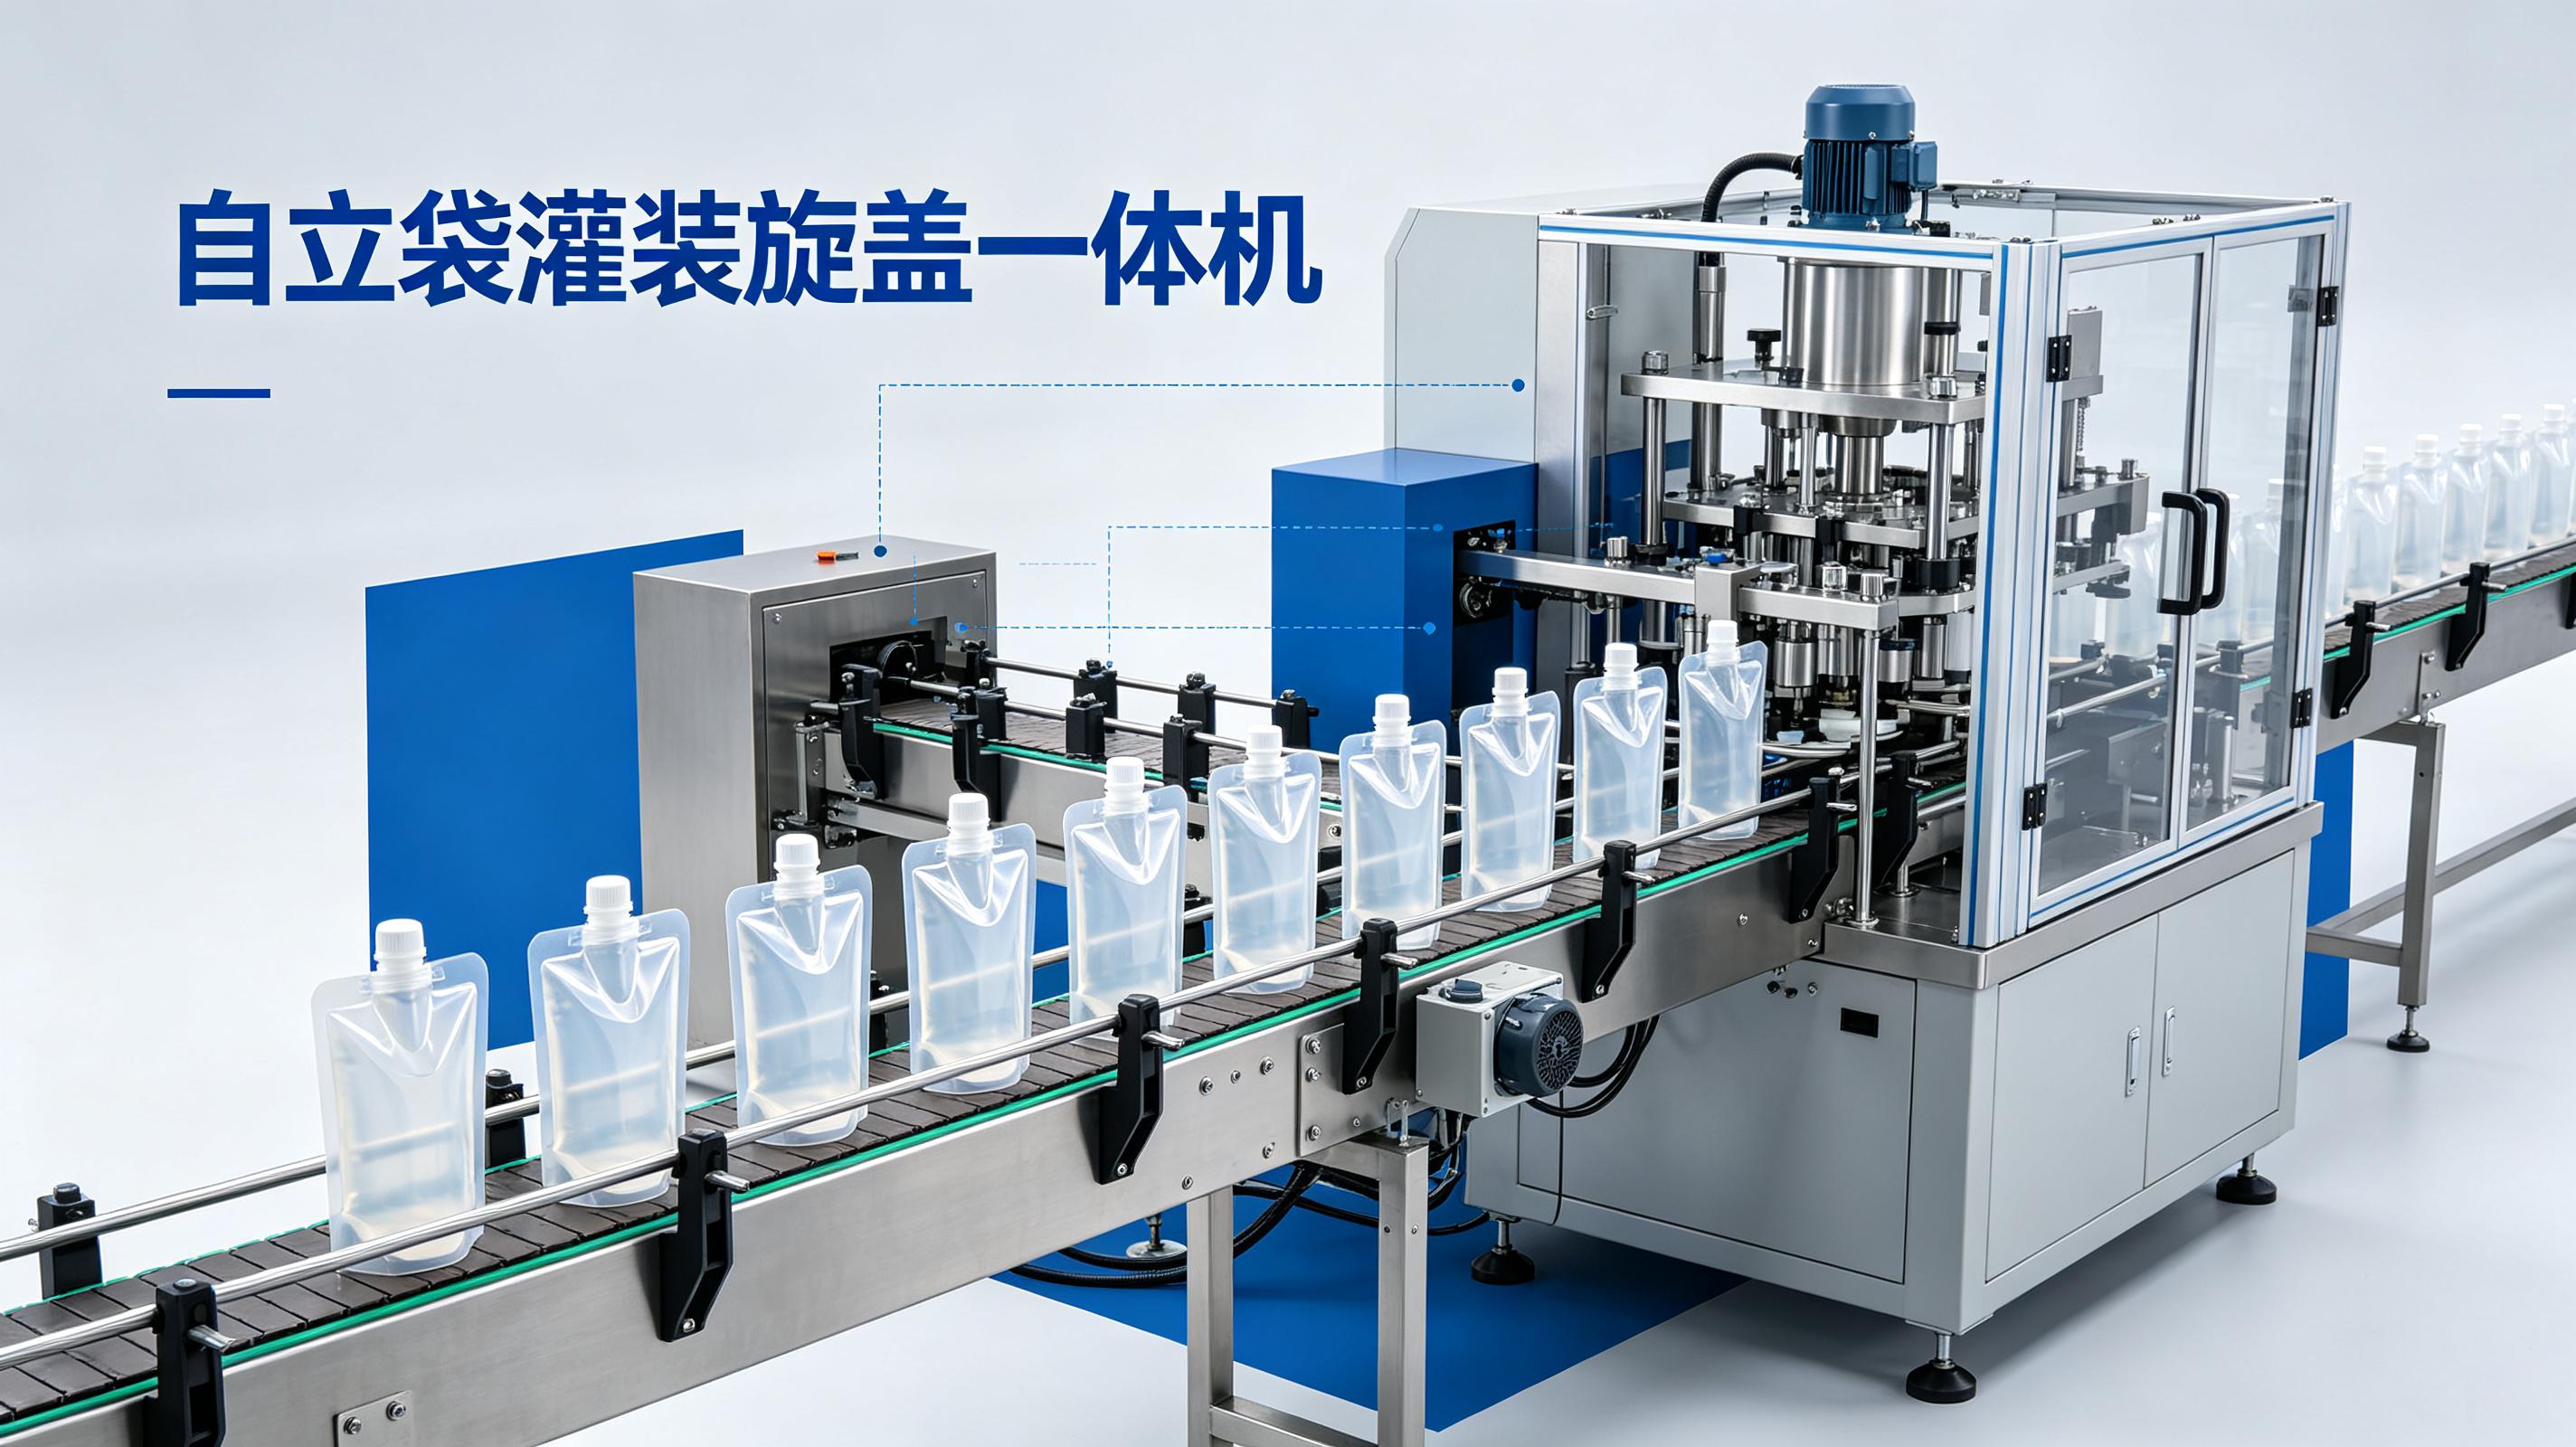
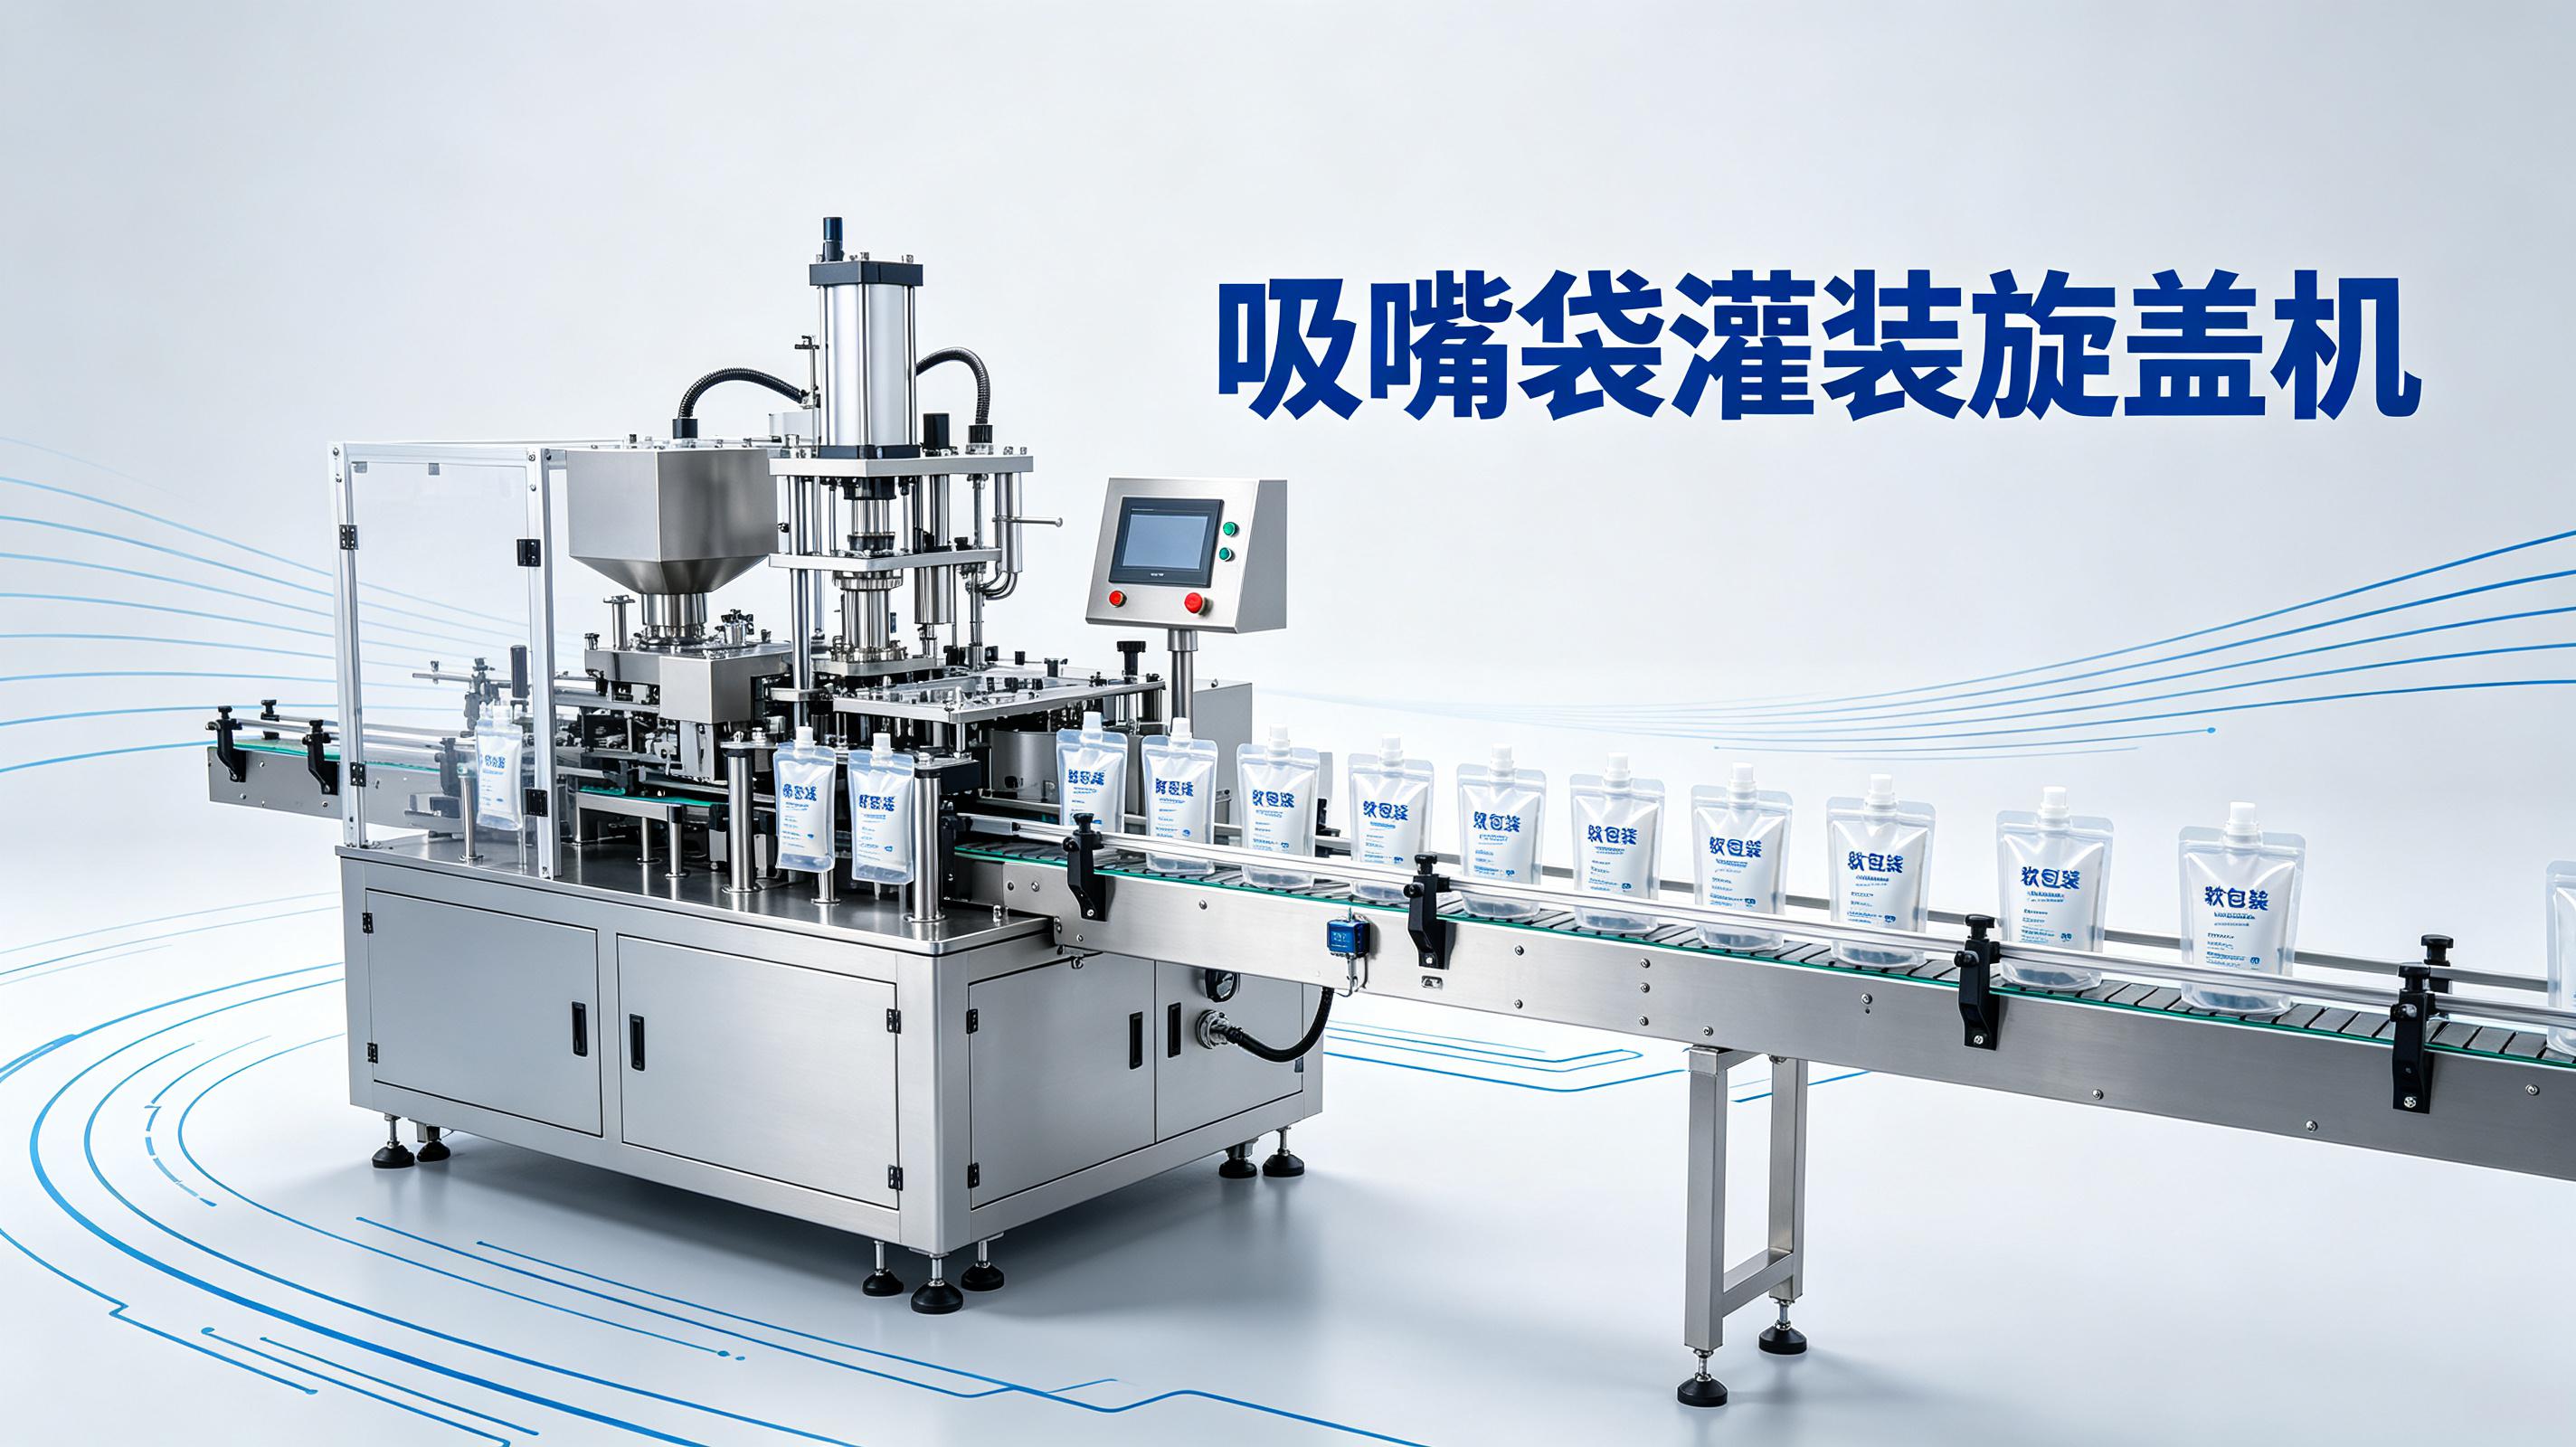
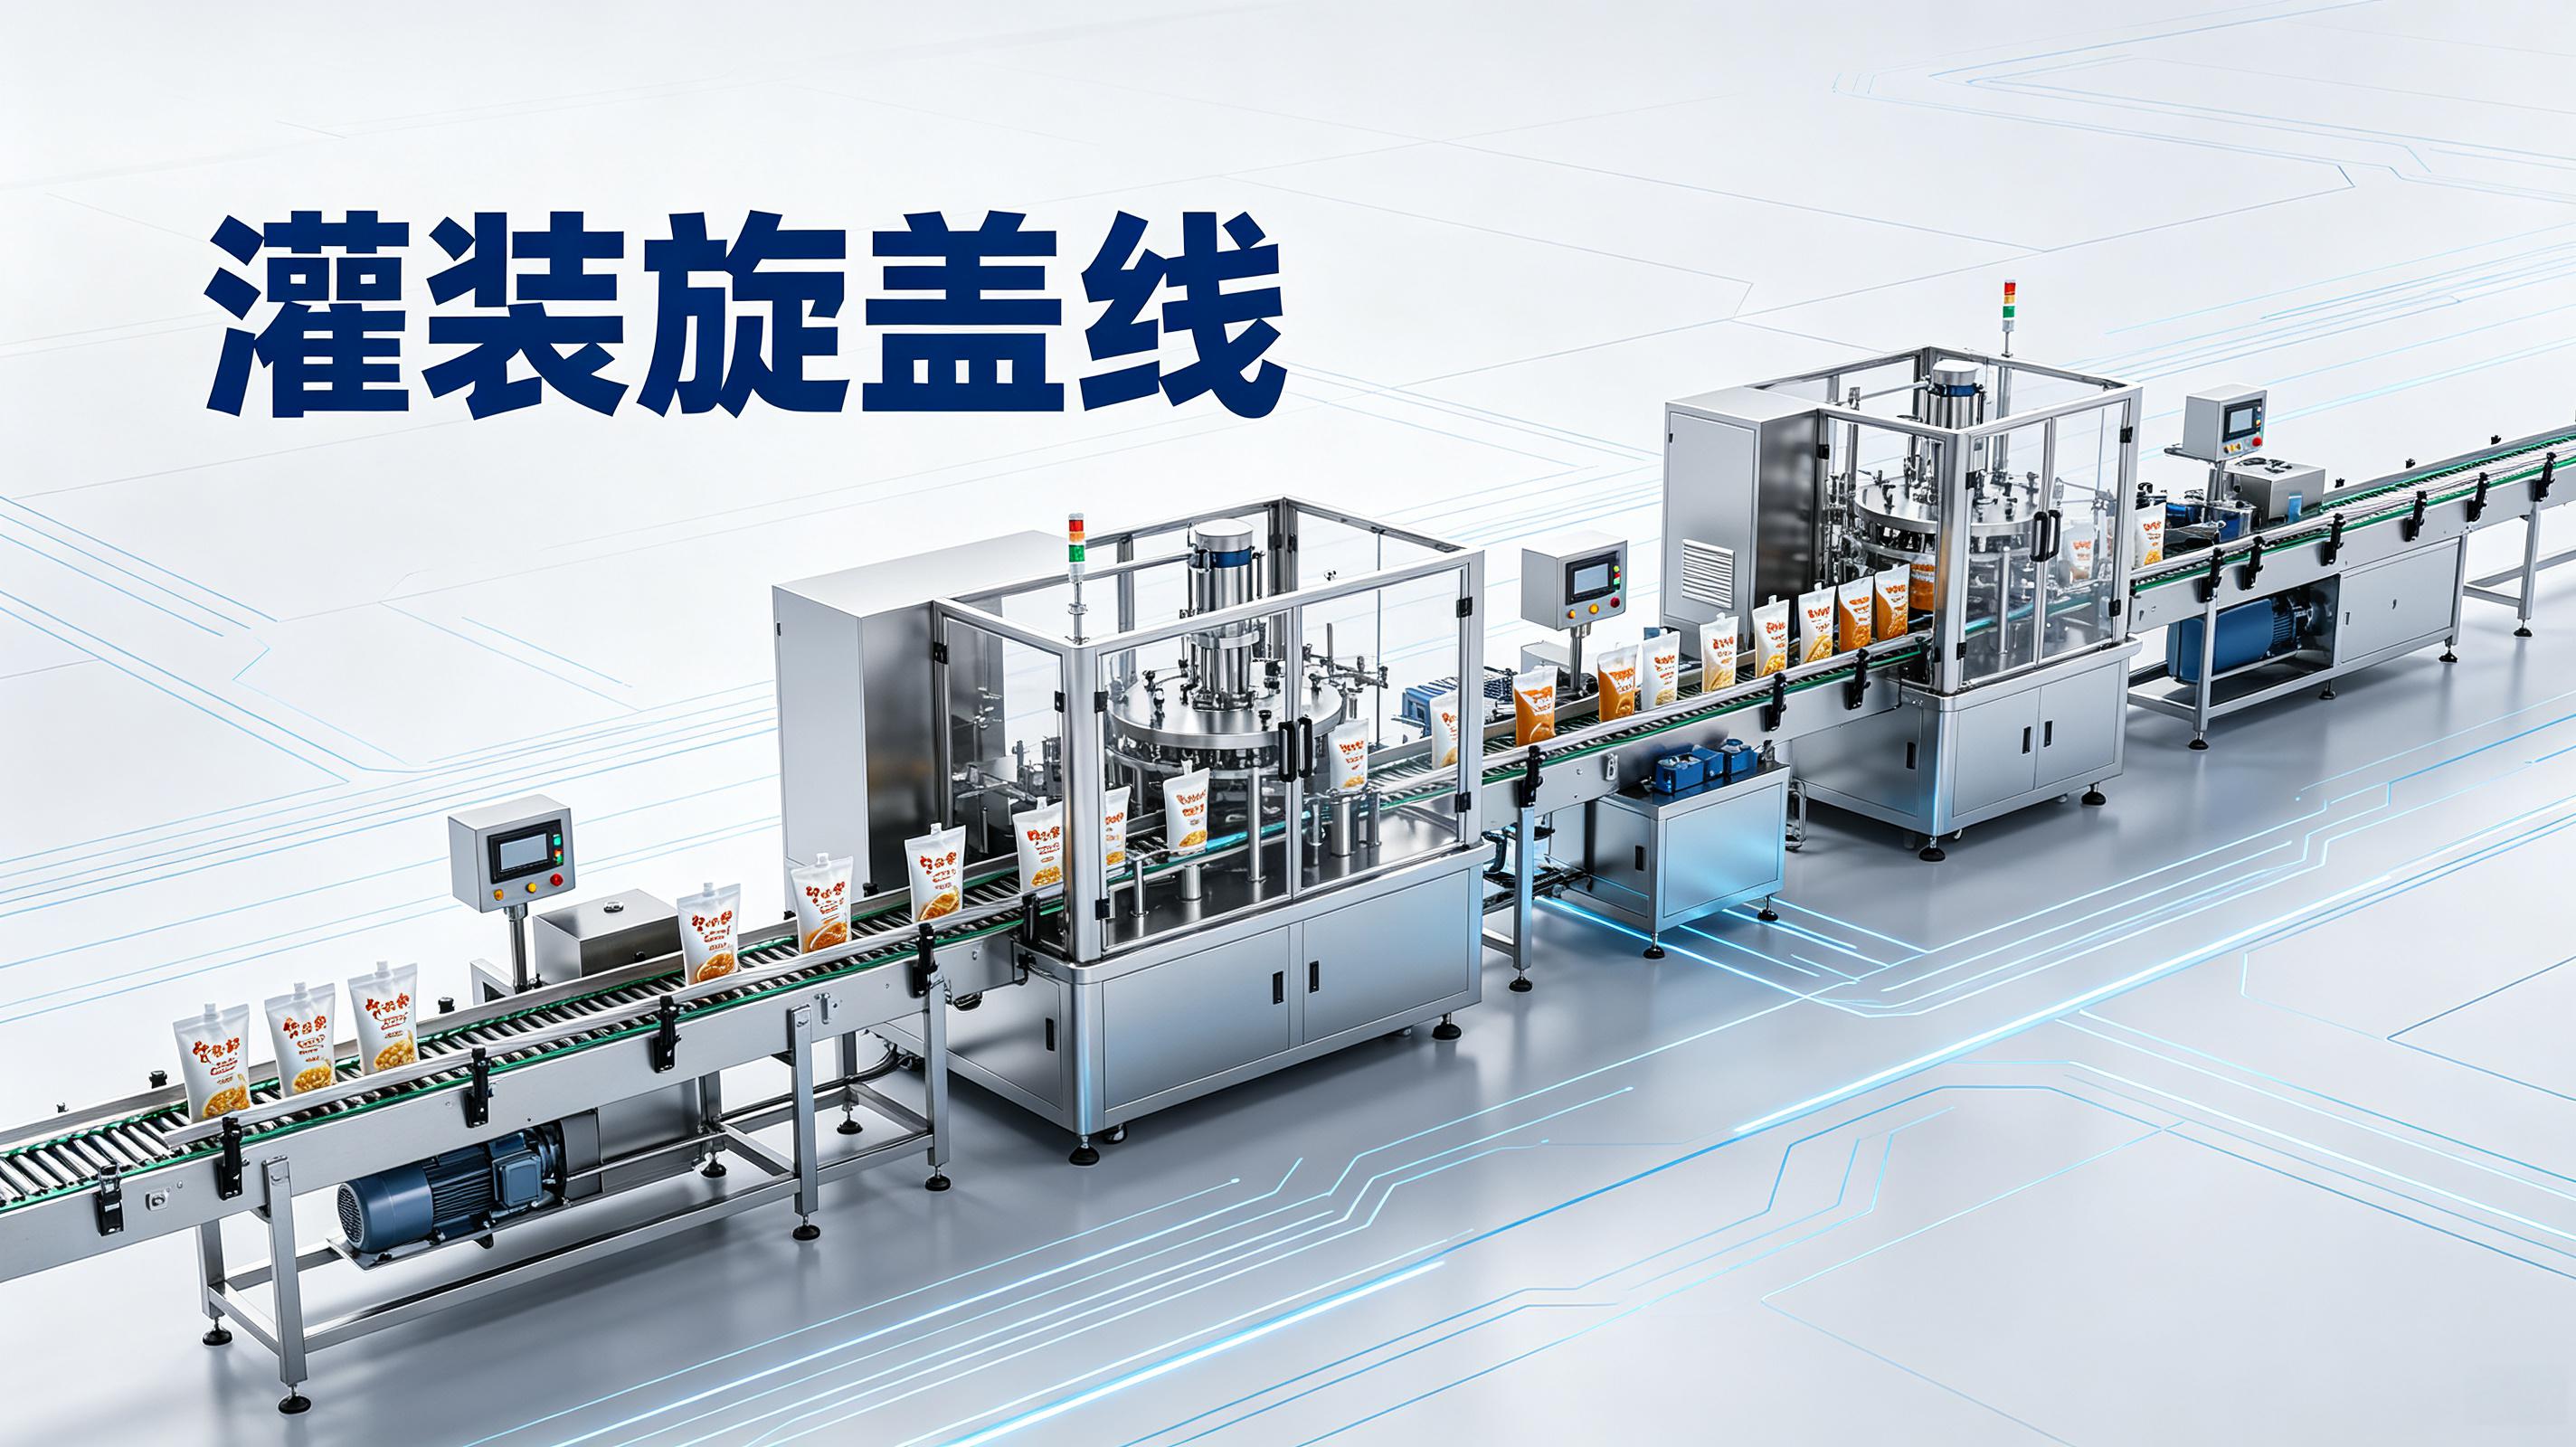
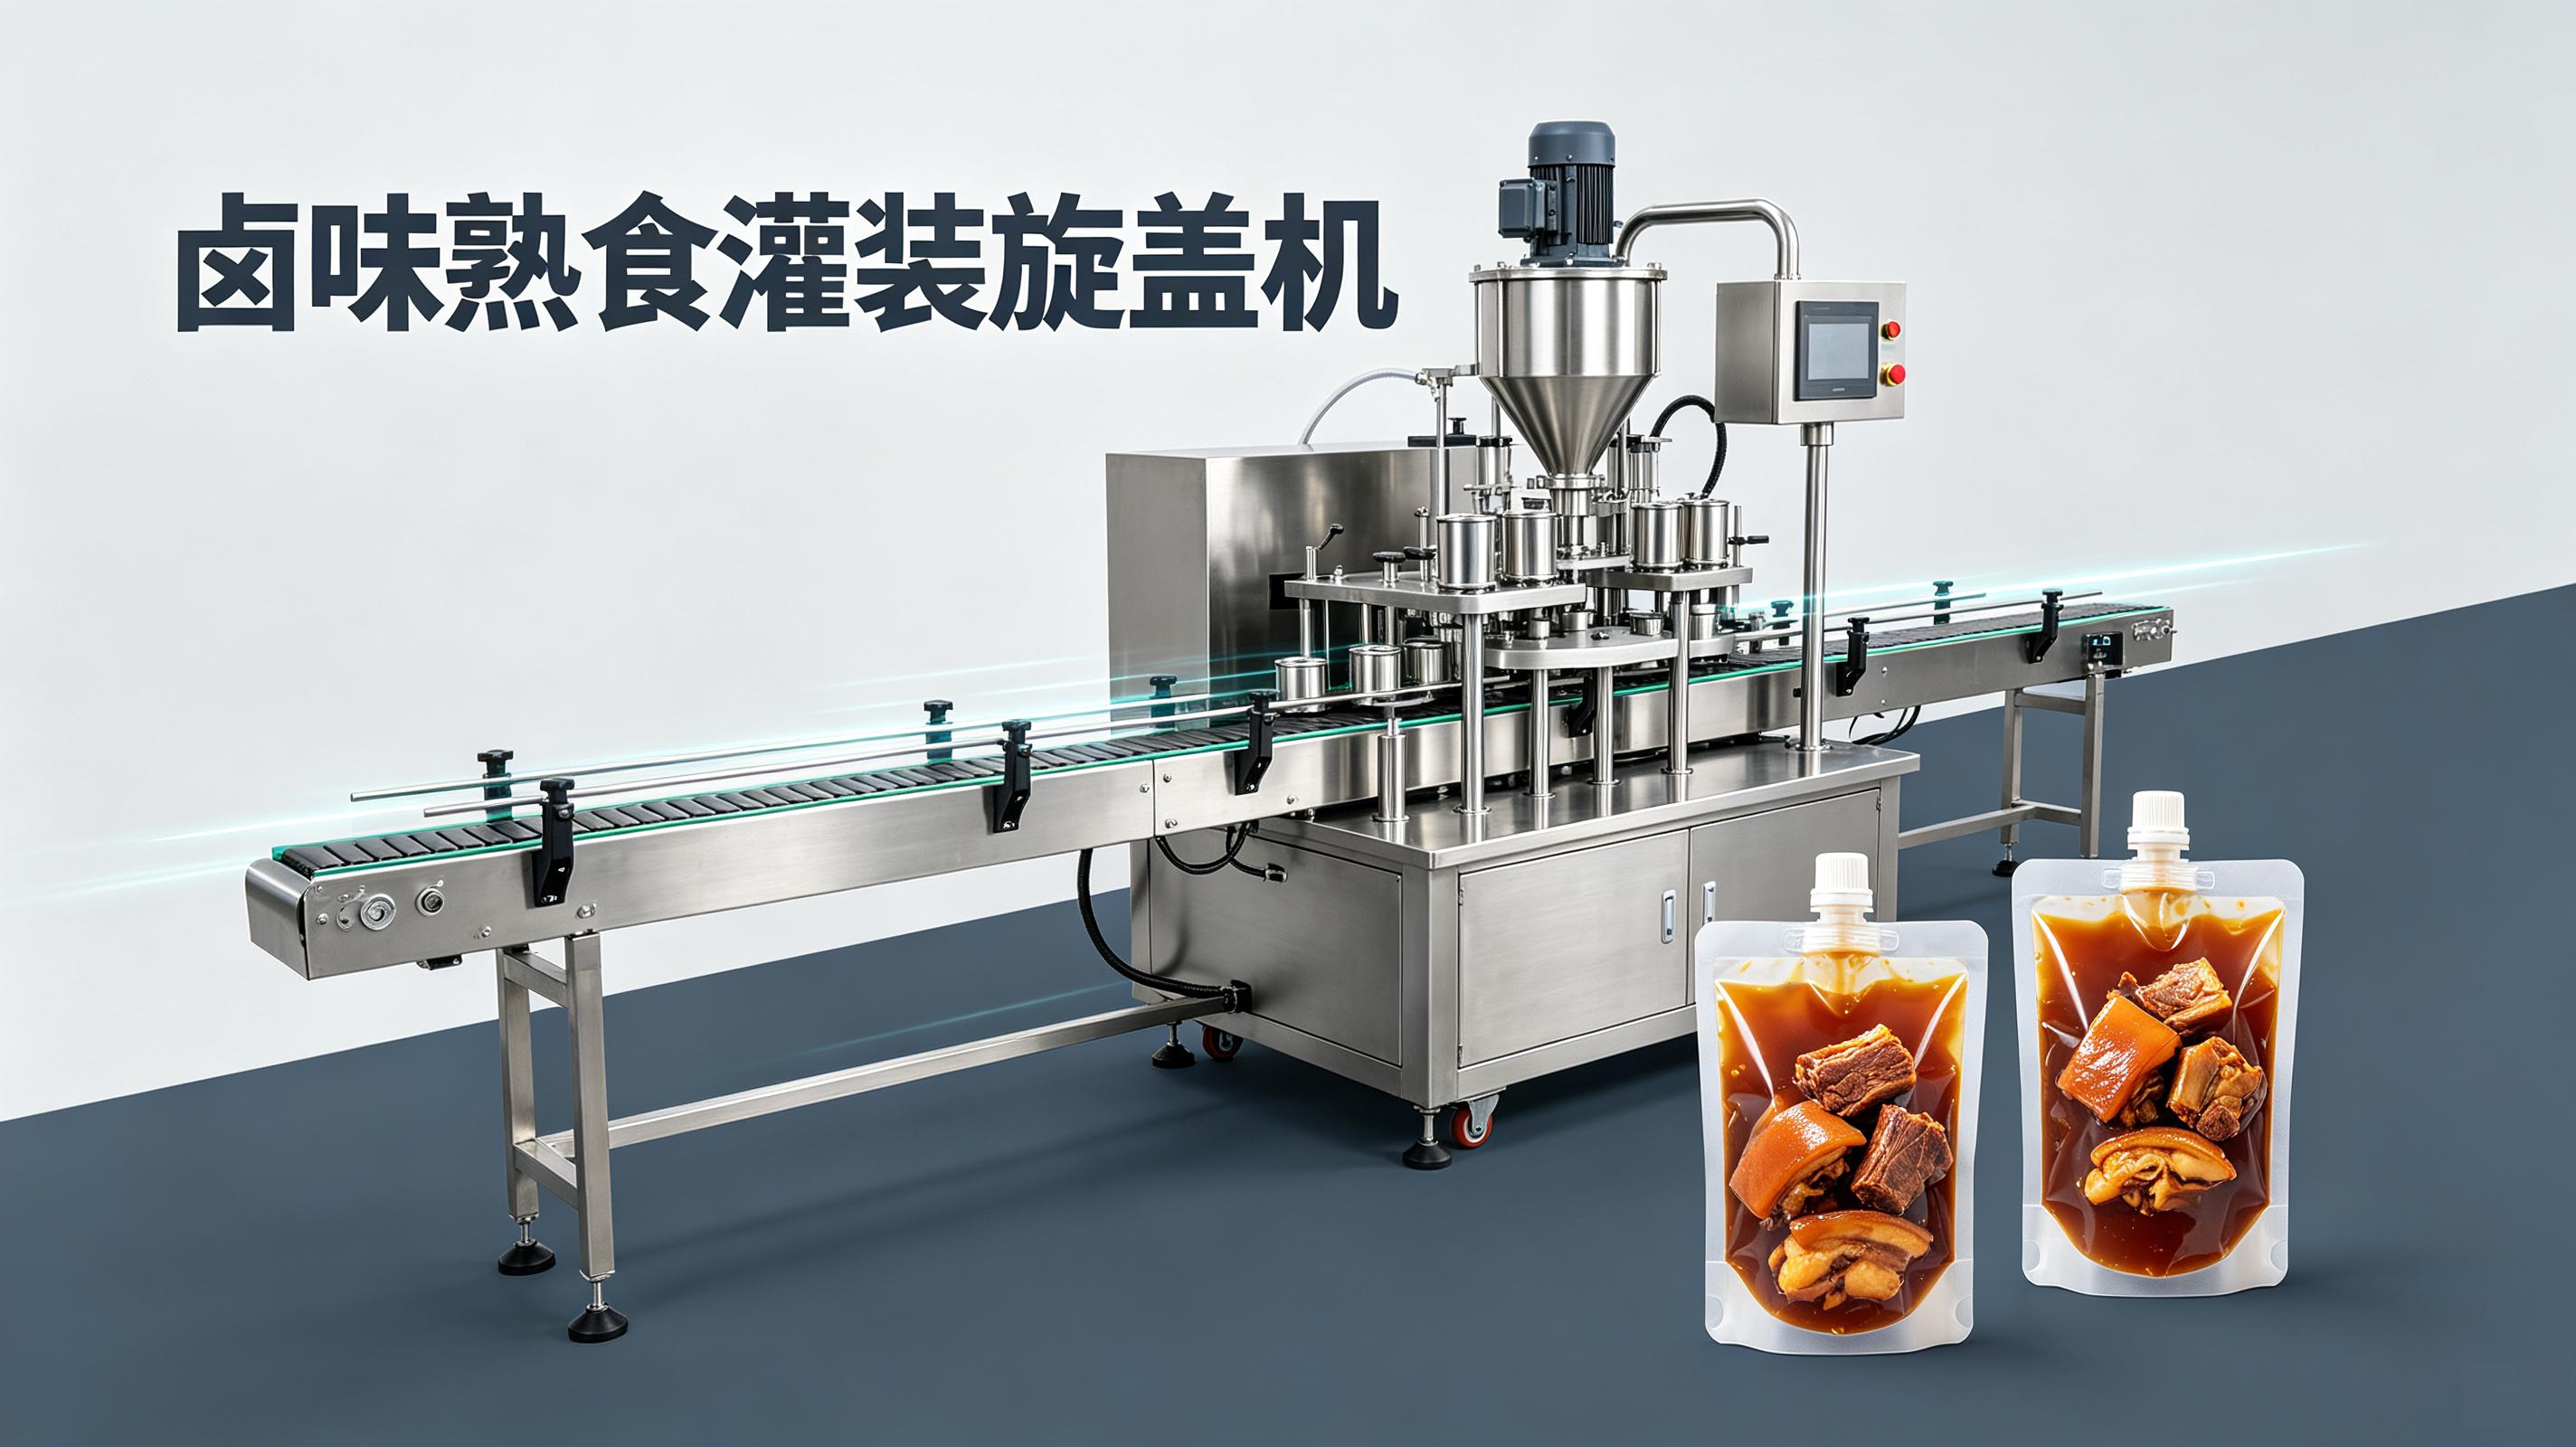
卤味熟食中央工厂做卤汁分装,最头疼的通常是三件事:漏液、氧化变味、灌装精度不稳。而一台匹配产线的吸嘴袋灌装旋盖机,恰好能从密封、计量、清洗、换产四个环节把这些痛点逐个拆掉。说白了,不是设备万能,而是配置选对了,后面少踩很多坑。
不少人都踩过这个坑:买设备时只看标称速度,结果卤汁一上机,漏液、挂壁、旋盖不紧全来了。下面按痛点拆开讲。
卤汁分装漏液,多半不是袋子的问题,而是旋盖扭矩没控住。
卤汁有油、有胶质,冷却后黏度还会变化。旋盖扭矩小了,运输途中颠簸几下就渗漏;扭矩大了,吸嘴螺纹损伤,整袋报废。传统凸轮式旋盖机的扭矩靠机械结构固定,换一批盖子材质——比如从PP盖换成PE盖——就得重新调,调不准就是批量漏液。
目前主流的伺服旋盖技术,扭矩误差可控制在±5%以内,旋盖合格率能到99.8%以上。武汉耘和机械的ZLD-2机型甚至把封口合格率做到了99.99%以上。当然,具体数值以设备厂家官方信息为准,不同物料和盖子匹配度会有差异。
去年夏天在成都一家卤味工厂,他们用普通旋盖机做卤汁吸嘴袋,夏天漏液投诉特别多。后来换了伺服扭矩闭环控制的灌装旋盖机,漏液率从3%左右降到0.2%以下。这个数据是他们车间自己统计的,具体效果还是以实际产线为准。
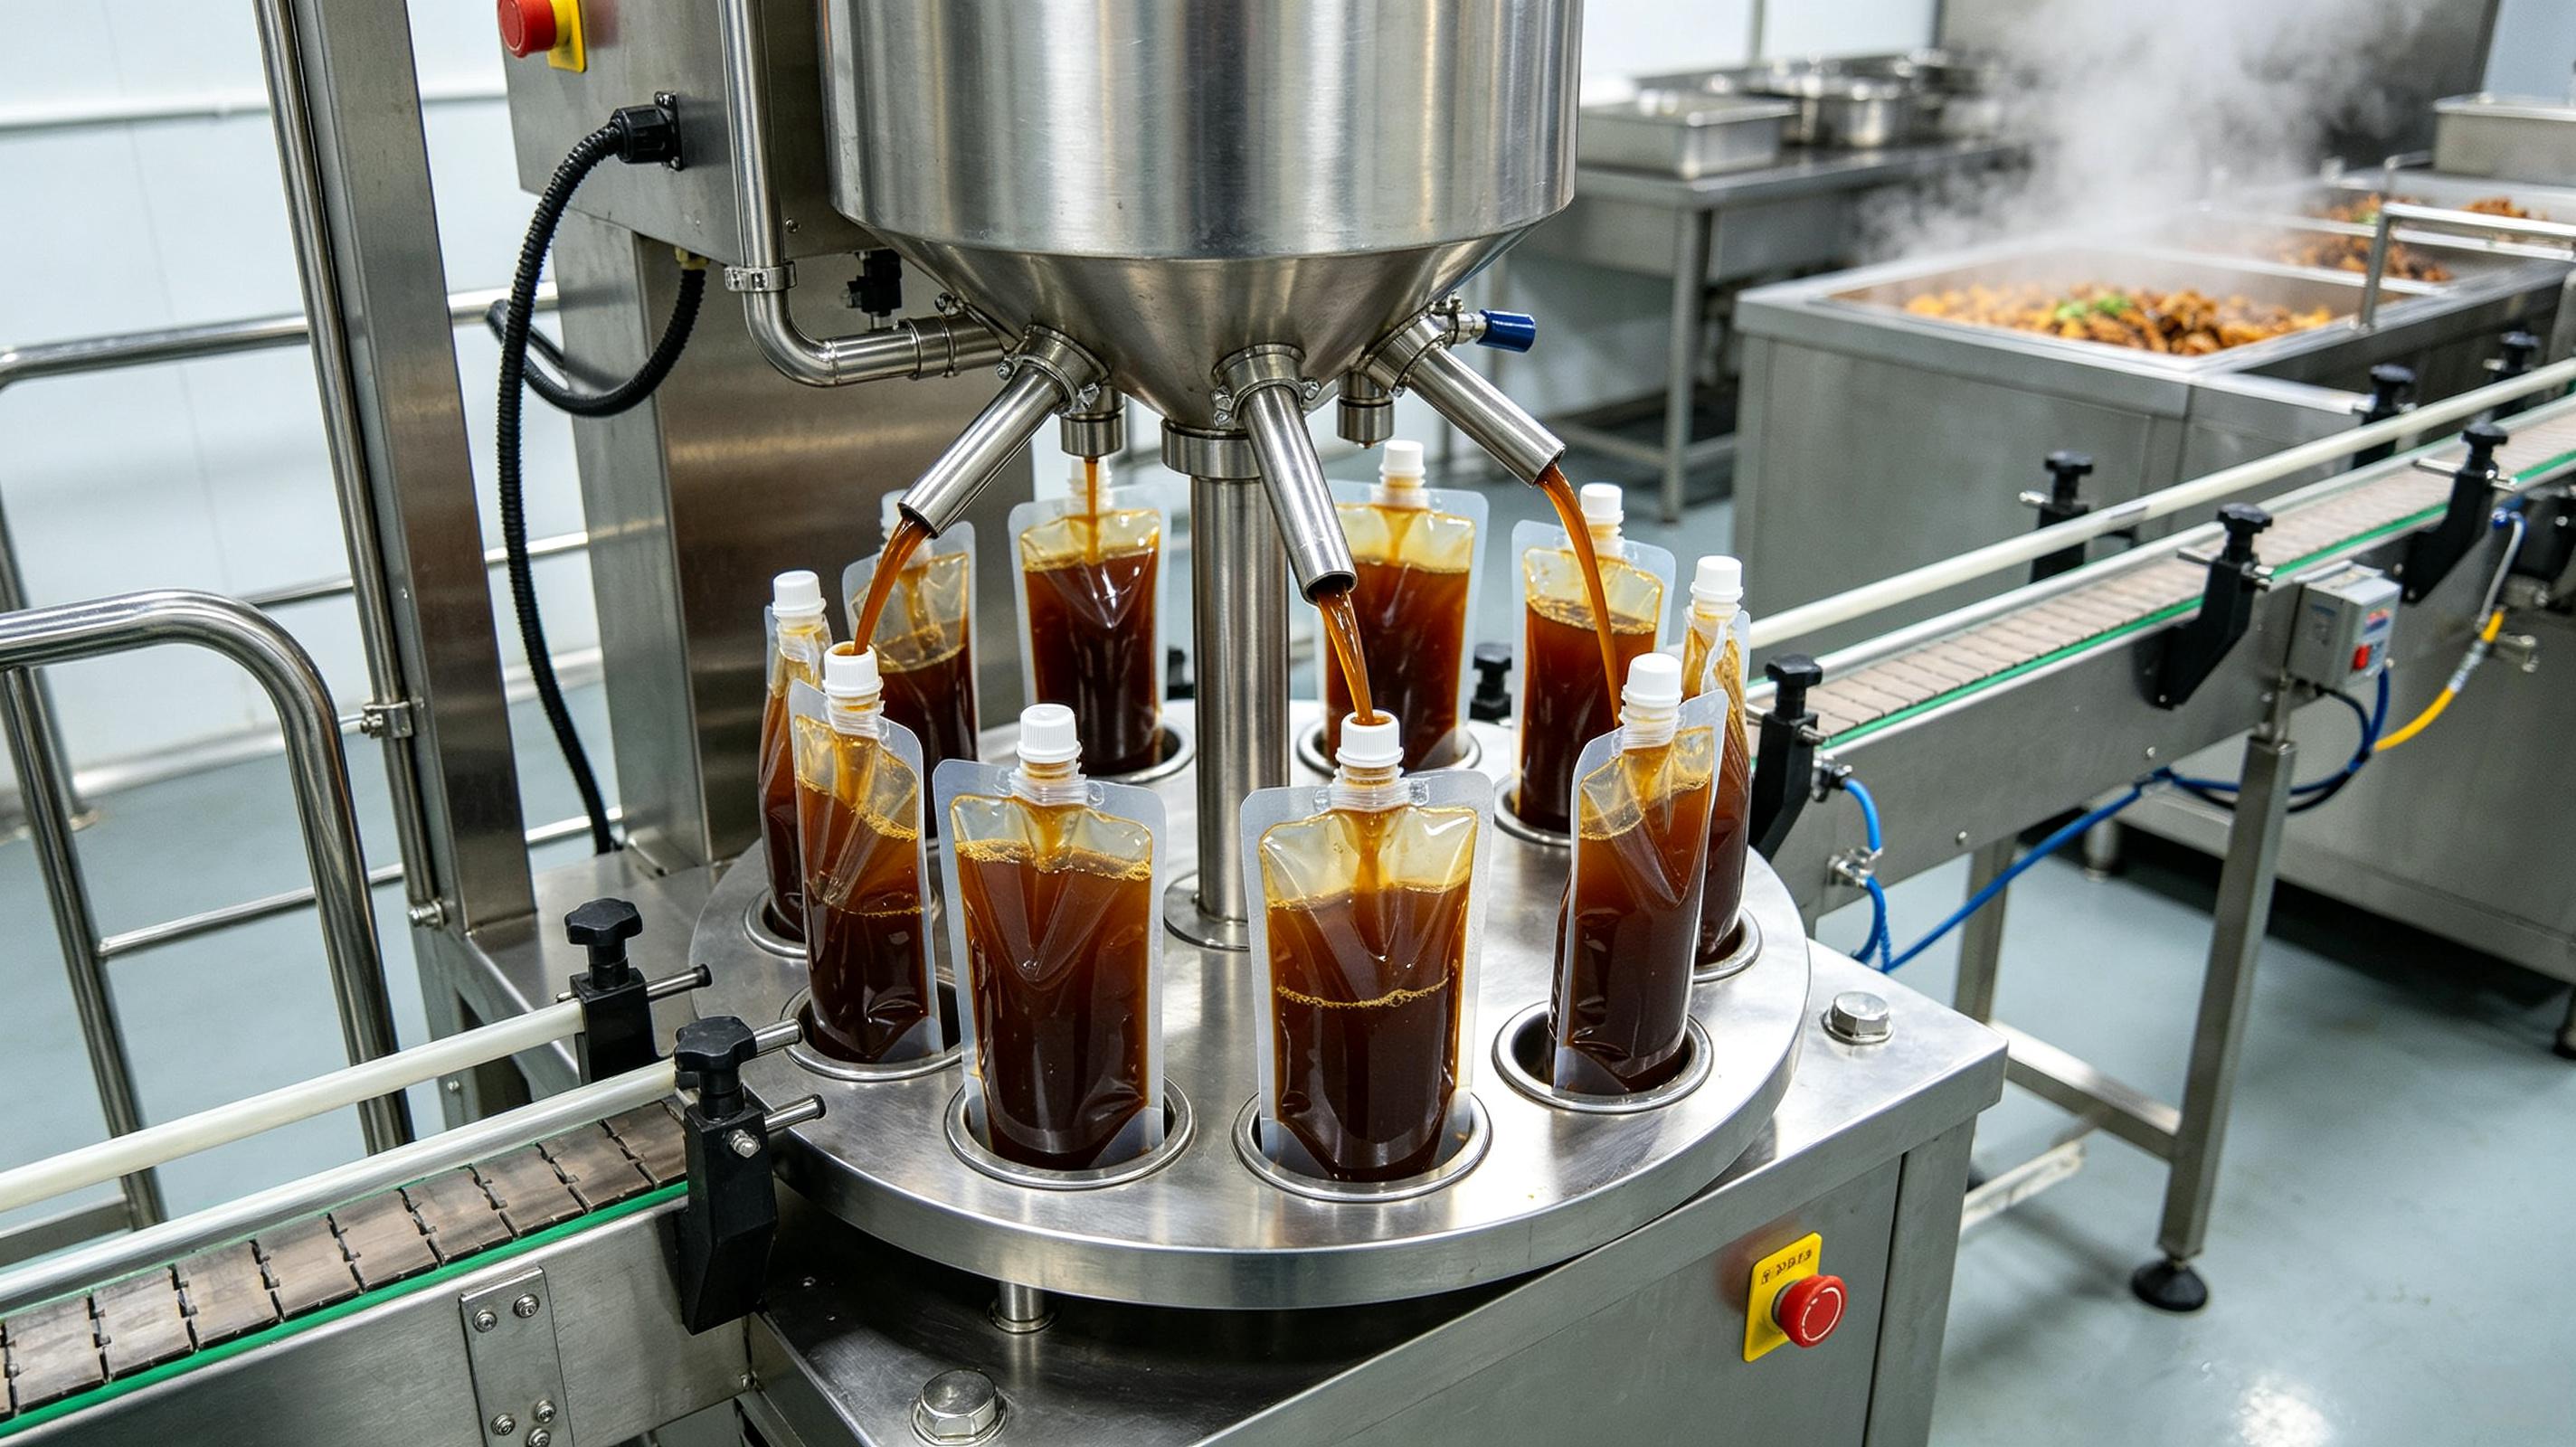
卤汁分装精度差,根源往往在灌装计量方式上。
卤汁不是纯净水,里面有香料碎、肉末、胶质。普通活塞式灌装机遇到颗粒,活塞和缸体之间容易卡料,误差一下就上去了。标称±1%的设备,实际跑含固形物的卤汁,误差可能飙到±3%以上。
2025年6月实施的GB/T 40300-2025对灌装量精度有明确要求,≤±0.5%是底线。达不到这个数,验收就过不了。伺服驱动活塞式或流量计式计量,在精度稳定性上明显优于气动或凸轮驱动。
速度方面,2-4头机型大约60-90袋/分钟,6-8头机型能到120-150袋/分钟。但别只看标称速度——扣除换袋型清洗、暖机、小停机,实际日产出大概只有标称的70%。
想了解不同计量方式的适配场景,可参考灌装旋盖机计量方式选型对比。
卤汁分装的卫生隐患,多半藏在物料接触材质和清洗死角里。
食品级304不锈钢是基本门槛,但卤汁含盐、含醋、含氯离子,304用久了耐腐蚀性就吃紧。一位从业快二十年的设备工程师说过一个案例:客户图便宜选了304管路,卤汁里氯离子偏高,半年后管道内壁出现针孔状腐蚀,黑点混进产品,最后整线物料接触部件全换316L,停产三个月。这笔账怎么算都不划算。
再说清洗。卤味工厂换产频繁,今天卤鸭脖,明天卤豆干。如果设备不支持CIP在线清洗,每次换产都得拆管道、手工刷洗,一个班次光清洗就占两三个小时。带CIP的吸嘴袋灌装旋盖机,密闭循环完成酸碱清洗、热水漂洗、消毒,换产时间能压缩到20分钟左右。
选购时留意管路弯头是不是卫生级快装卡箍,内壁抛光是否达到0.8μm以下。细节不到位,清洗就是走过场。
延伸阅读:吸嘴袋灌装旋盖机CIP在线清洗系统解析
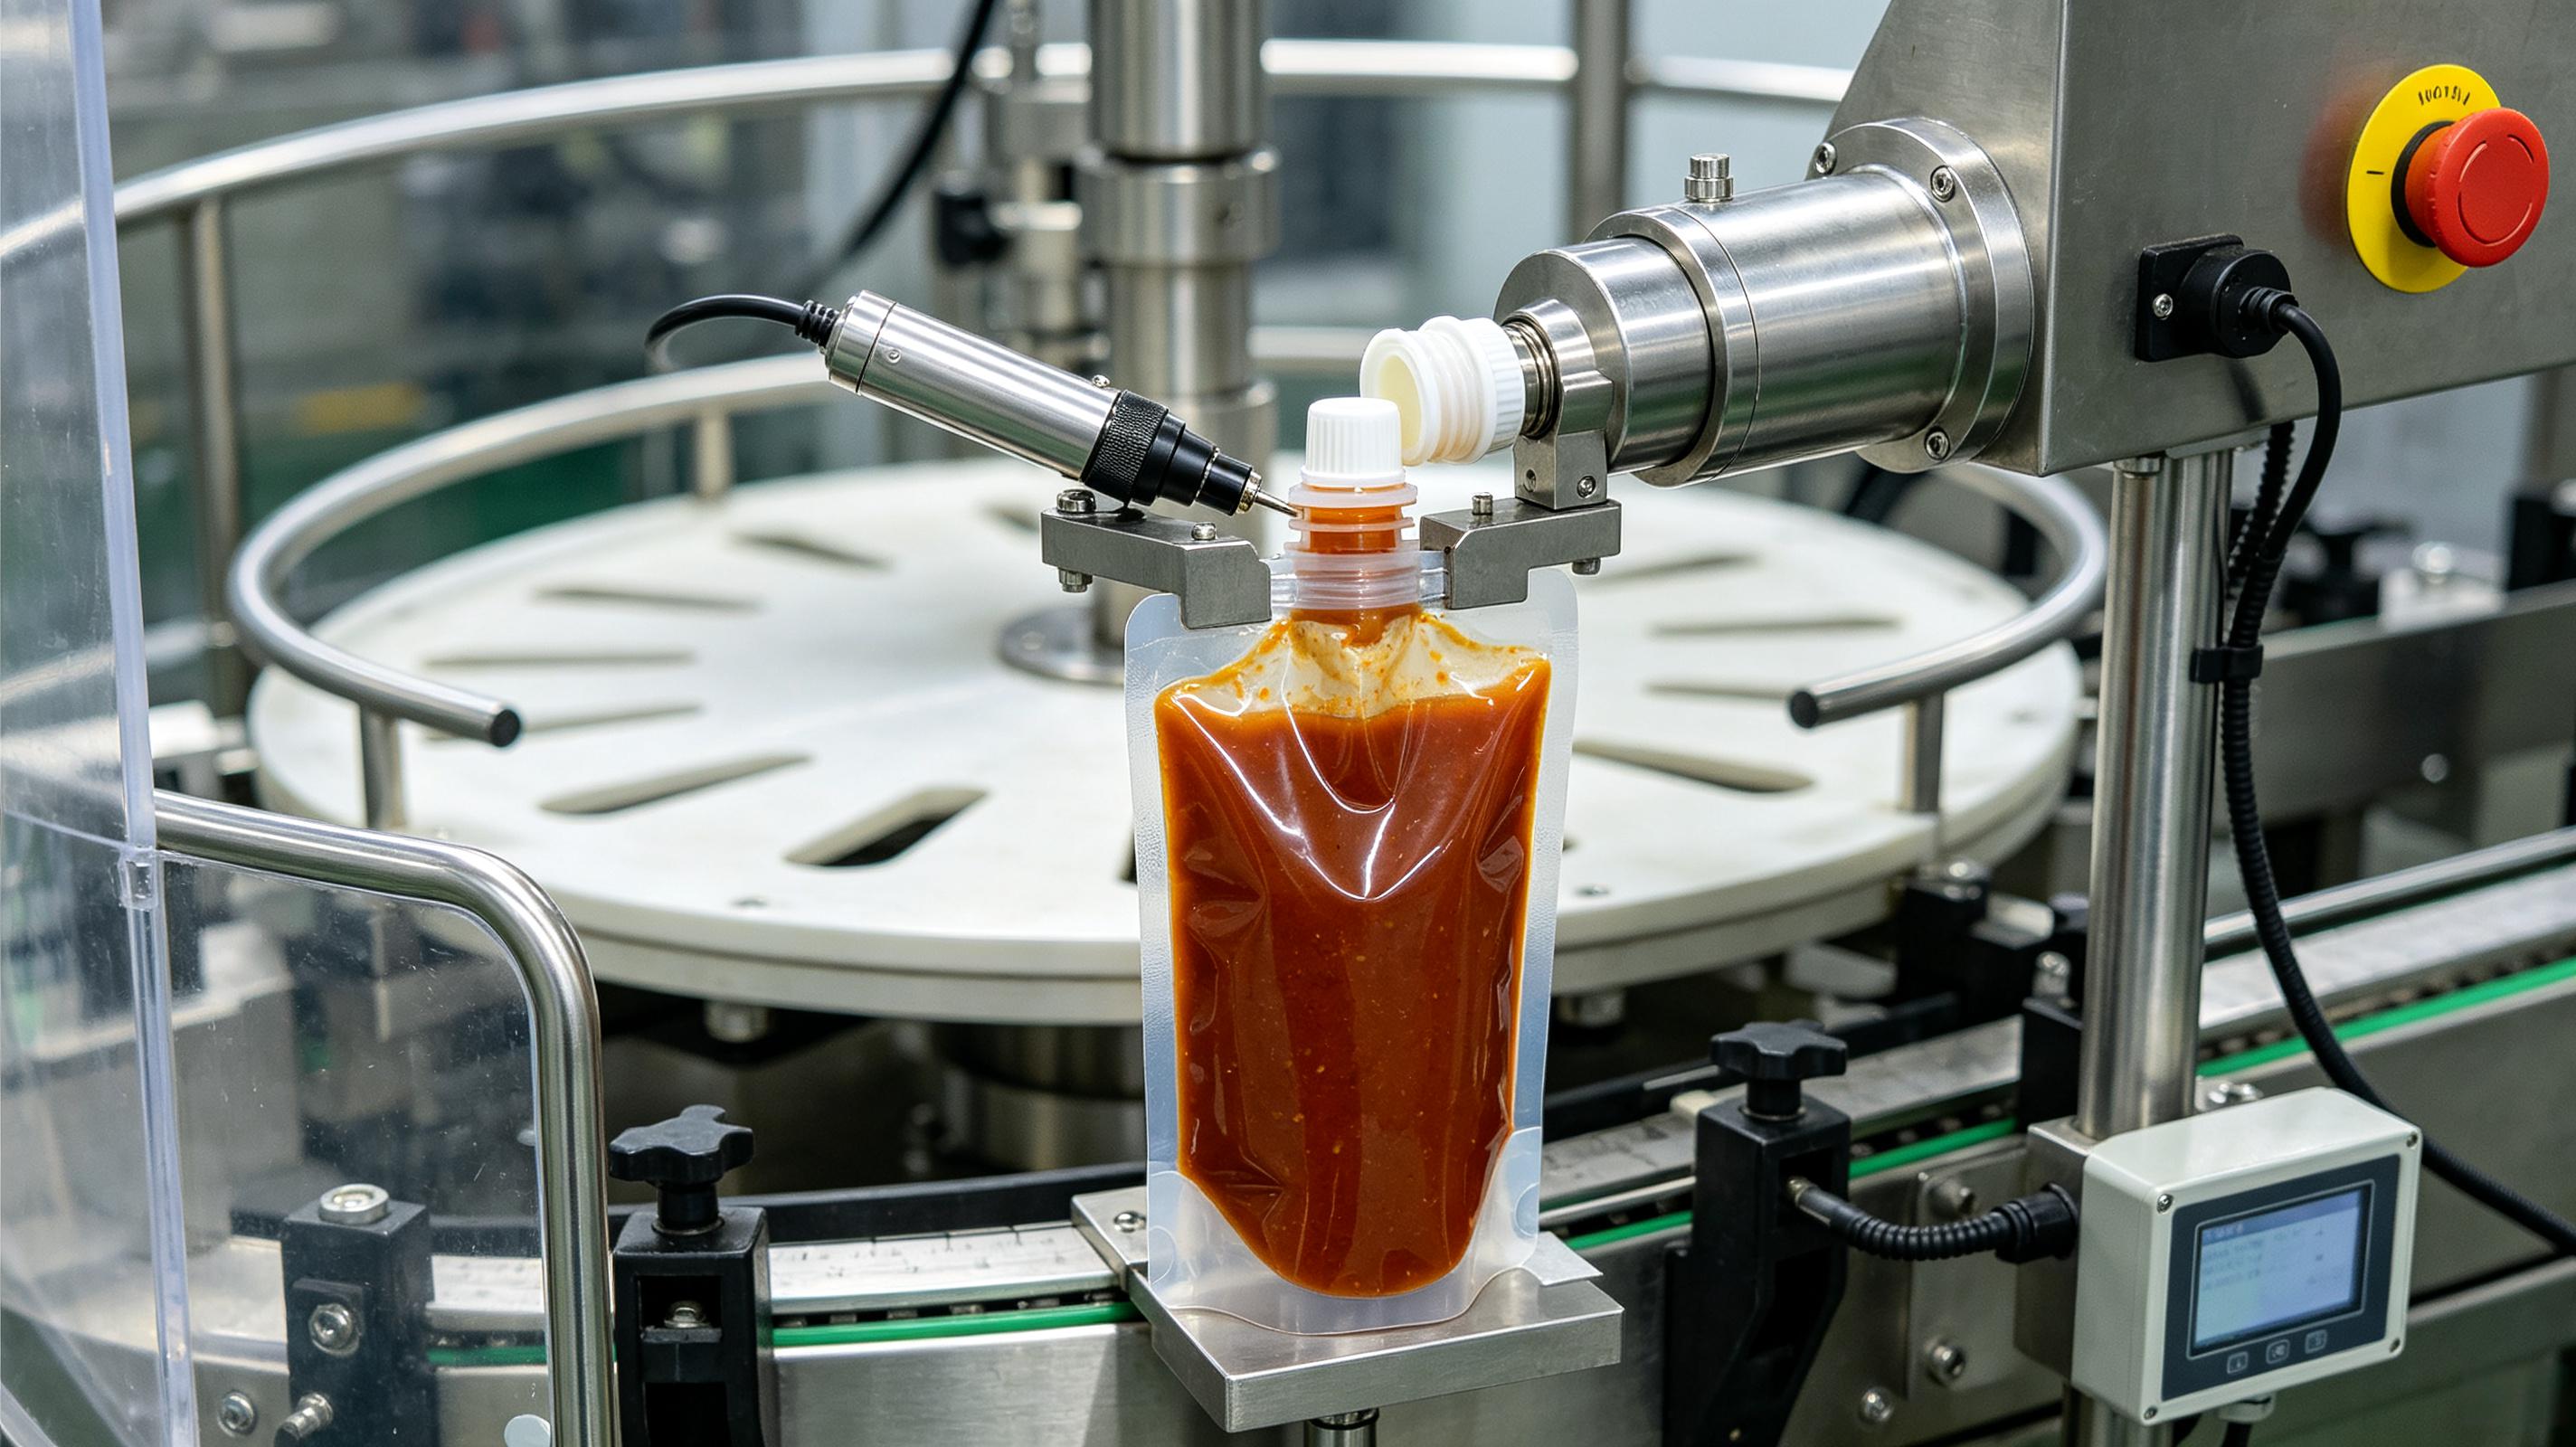
卤味熟食中央工厂选吸嘴袋灌装旋盖机,不能只看标称速度,要看换产效率和长期稳定性。
下面这份配置核查表,可以直接拿去和供应商比对。
| 配置项 | 不能省的方案 | 可以妥协的方向 | 判断标准 |
|---|---|---|---|
| 灌装计量 | 伺服驱动活塞式/流量计式 | 气动驱动 | 精度实测≤±0.5%,带卤汁试机 |
| 旋盖系统 | 伺服扭矩闭环控制 | 固定扭矩凸轮式 | 扭矩误差≤±5%,支持参数调节 |
| 物料接触材质 | 316L不锈钢(含盐/酸卤汁) | 中性物料可用304 | 带料做挂片腐蚀测试 |
| 清洗系统 | CIP在线循环清洗 | 手工拆洗 | 管路内壁抛光≤0.8μm |
采购实操可以按这五步走:
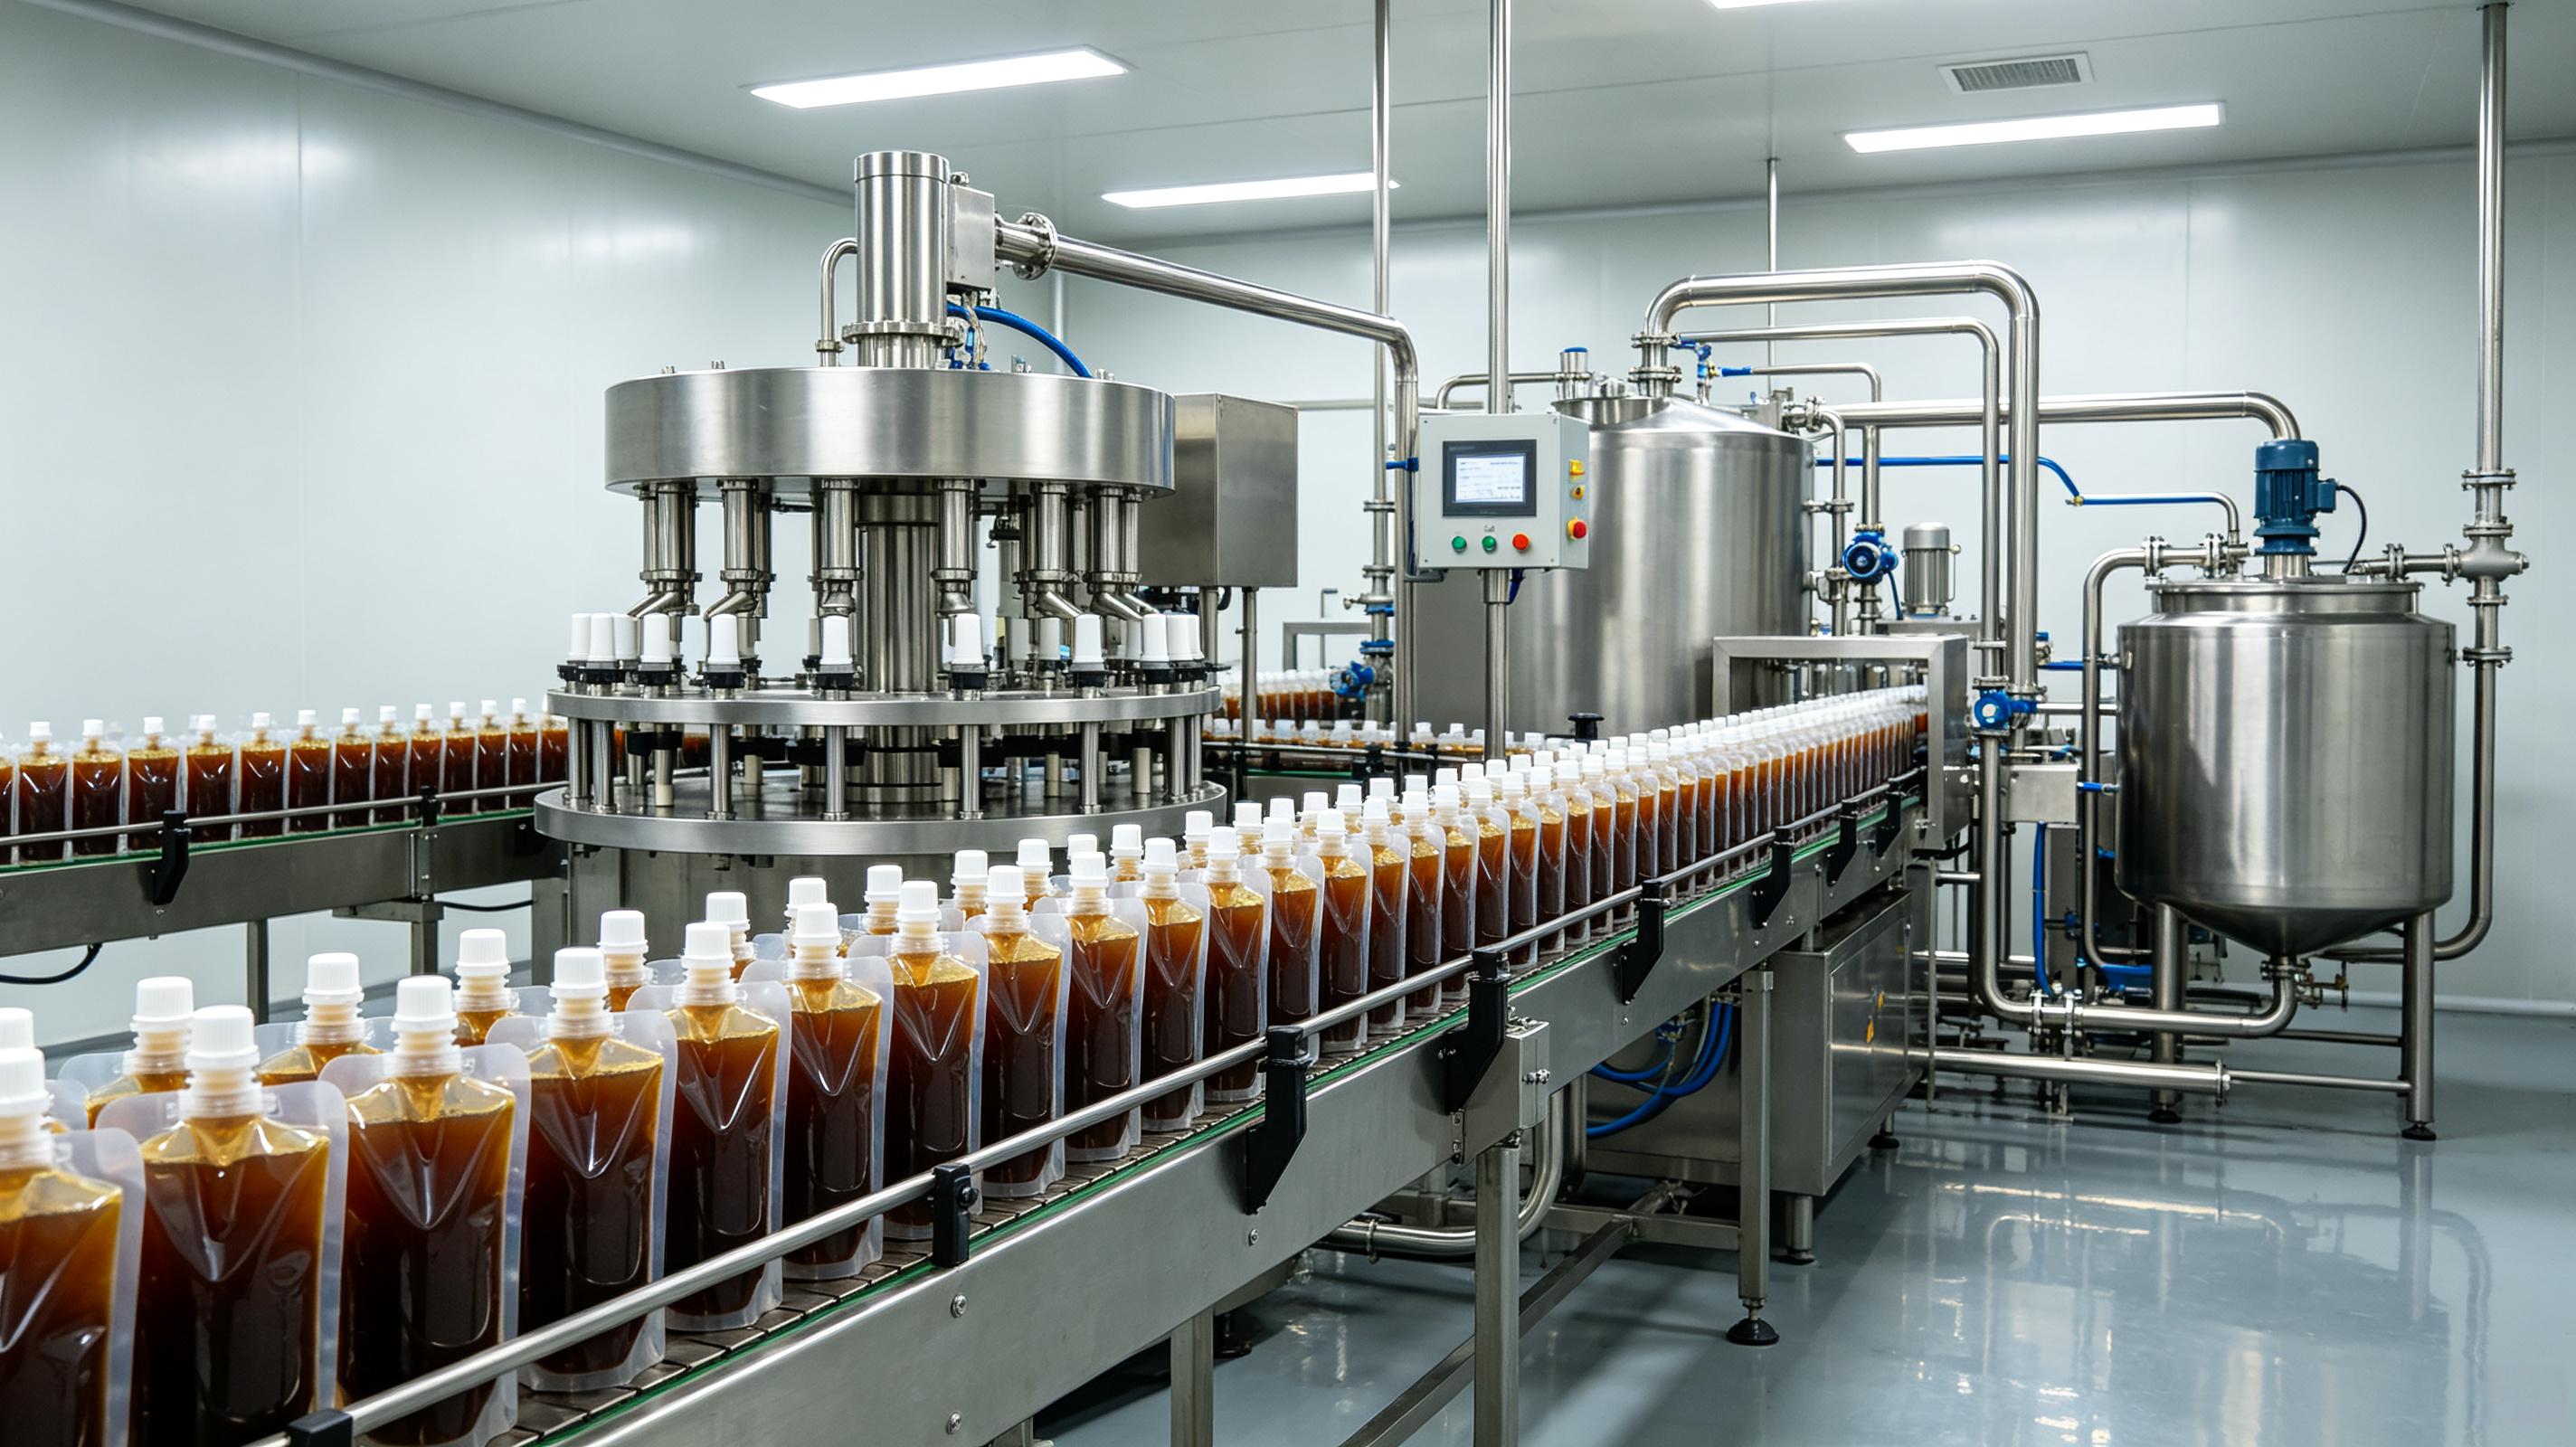
配置到位后,卤汁分装的综合损耗和人工成本会明显下降。
2025年,武汉某卤味熟食中央工厂原有两条人工灌装线,每天8小时灌1.2万袋左右,漏液率约2.5%,还得安排6个人复秤和补袋。后来上了一台6头吸嘴袋灌装旋盖机,配伺服灌装和扭矩闭环旋盖,日产能提到3万袋,漏液率降到0.3%以下,人工减到2人。
他们厂长后来跟我说,投资回收期大概14个月。这个数据基于他们自己的产量和人工成本,具体回收周期还是以各厂实际运行和厂家官方信息为准。
Q:卤汁里有颗粒,吸嘴袋灌装旋盖机会堵吗?
A:看灌装阀口径和计量方式。选伺服活塞式或流量计式,配大口径灌装嘴,一般能过5mm以下的颗粒。带料试机时重点看连续跑两小时后的误差变化。
Q:CIP清洗系统是标配还是选配?
A:多数厂家把CIP列为选配。卤味工厂每天换产2次以上,或者做含蛋白、含油脂的卤汁,建议把CIP列入必选。手工清洗不仅慢,还容易留死角。
Q:伺服旋盖比普通旋盖贵多少?
A:整机价格通常高20%-35%,具体看品牌和头数。但伺服方案在漏液率和换产效率上的优势,一般1-2年能通过减少次品和人工收回差价。以厂家官方报价为准。
Q:吸嘴袋灌装旋盖机能兼容不同规格的卤汁袋吗?
A:主流机型支持50ml-2000ml范围,换规格时需要调整挂袋机构和灌装量参数。好的设备10-15分钟完成换型,差的可能停机半小时以上。
Q:设备交付后多久能投产?
A:标准机型下单到交付约45-60天,安装调试3-5天。定制机型可能90天以上。合同里明确交付节点和调试周期,预留至少两周试产。
卤味熟食中央工厂做卤汁分装,吸嘴袋灌装旋盖机不是买来就完事,关键看旋盖扭矩、灌装计量、材质和CIP清洗这四项配置。省一项,后面大概率要补课。
吸嘴袋灌装旋盖机选对配置,卤汁分装漏液、氧化、精度问题一次解决。