我方对灌装旋盖机的验收判据,按批次留样、复测、剔除、让步接收走。卤味熟食含油物料,灌装精度判据不单看单次误差,看连续三十次灌装的极差和标准差。
第一版方案用常规重力灌装阀硬上,含油卤汁在阀口挂壁,单次灌装量在目标值上下浮动超过正负百分之五,当天回退。不合格项:灌装精度超差。复测口径:同一料缸、同一温度、连续三十次取样称重。
那次验收更麻烦。料温约在四十到五十摄氏度之间晃,油相分离,灌装头下方滴漏。灌装旋盖机在含油工况下,灌装精度判据取连续三十次灌装量的标准差,目标控制在目标值的百分之一以内。
补一条判据:灌装旋盖机料缸搅拌开启后,静置两分钟,取上层油相和下层卤汁分别灌装,对比两种物料的灌装量差异。差异超过百分之三,判为不合格。
卤味熟食的含油物料,油相占比约在百分之五到百分之十五之间。油相比例偏高时,物料粘度下降,灌装阀关闭后回吸不干净,阀口挂壁。
灌装旋盖机在灌装含油物料时,料路温度控制在约四十五到五十五摄氏度。温度偏低,油脂凝固,灌装阀动作阻力大,灌装量偏低。温度偏高,油水分离加快,灌装精度漂移。
那次复测记录:某批次卤鸭脖灌装,目标灌装量二百五十克。连续三十次称重,最低二百三十八克,最高二百六十三克。定位为料温在五十八摄氏度附近,油相分离导致灌装阀内物料密度变化。调整为料温降至约五十摄氏度,搅拌间歇开启。复测样本量三十次,极差回到二百四十四克到二百五十七克之间。
灌装旋盖机在含油物料工况下,灌装精度还受灌装速度影响。灌装速度偏快,物料在阀口来不及回吸,滴漏概率上升。灌装速度偏慢,油相在料路中分离时间增加。
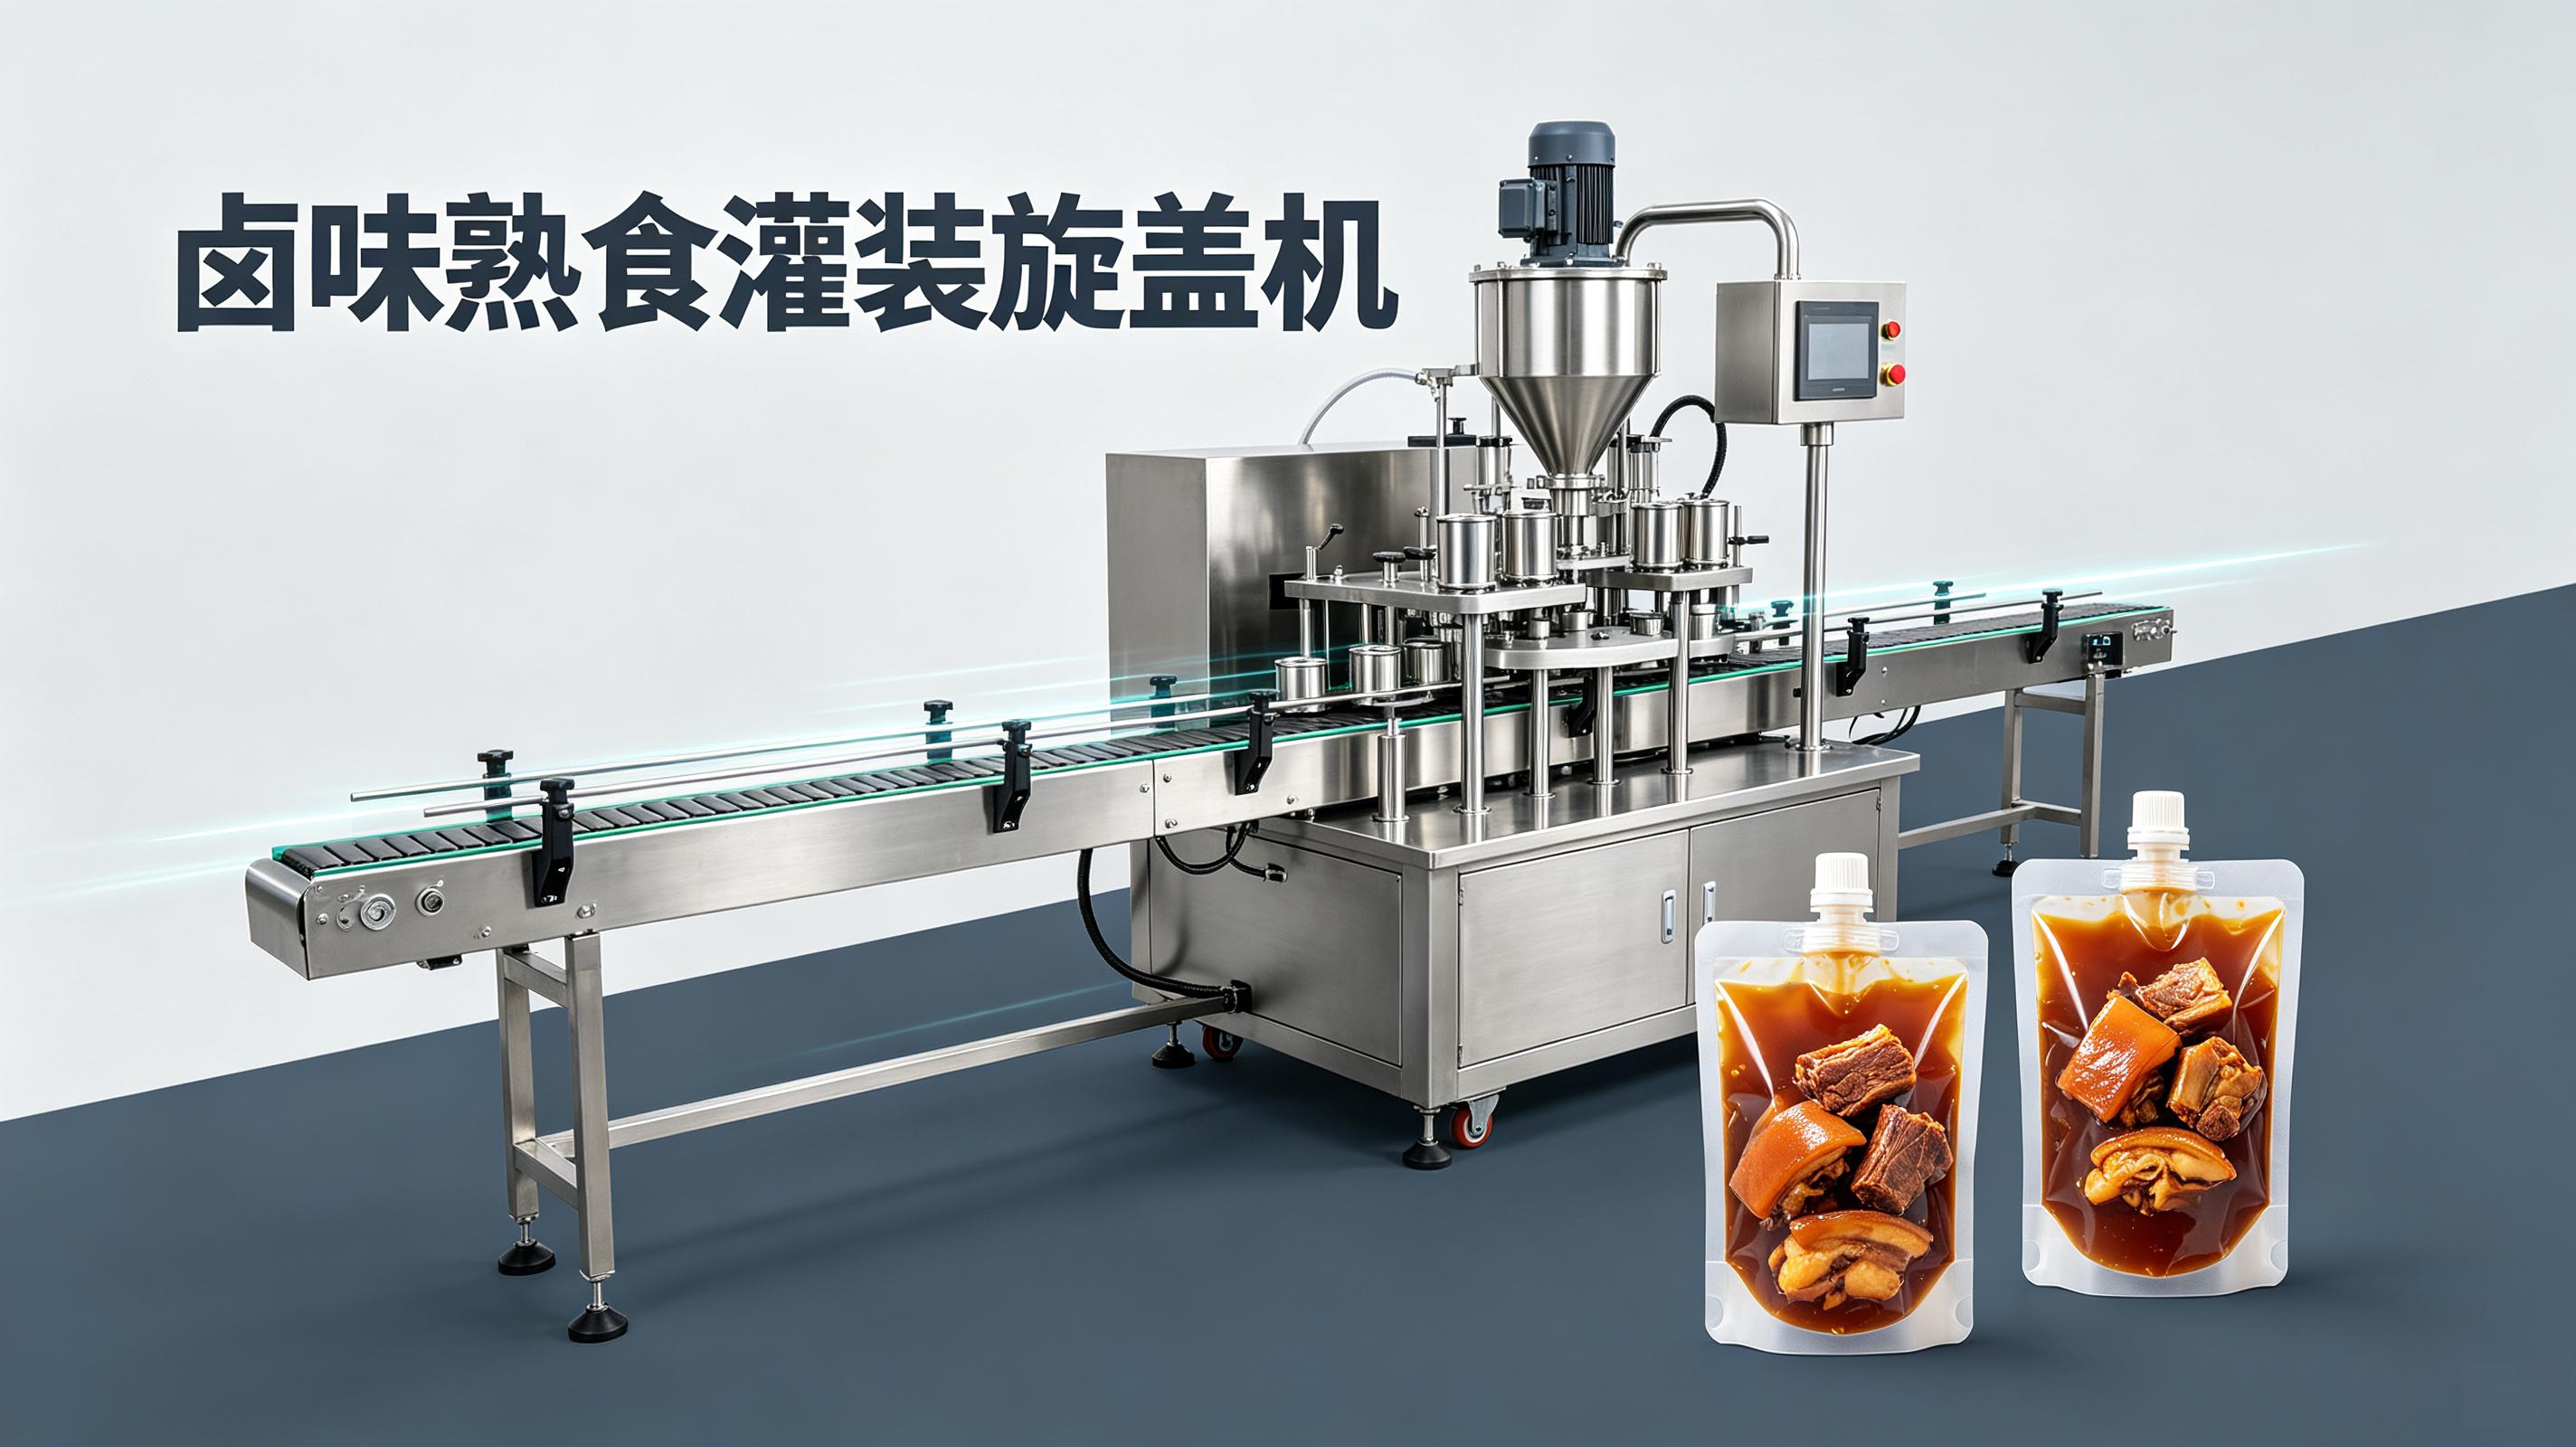
灌装旋盖机用于卤味熟食含油物料,灌装阀优先选活塞式或流量计式。重力式灌装阀对含油物料适应性偏低,阀口挂壁明显。
活塞式灌装阀在含油物料工况下,活塞密封圈材质选耐油型。密封圈硬度偏低,活塞回程时刮不干净,灌装量漂移。
缺陷定位—处置—复测结果:某批次卤豆干灌装,灌装量在目标值上下浮动超过百分之四。定位为活塞密封圈硬度偏低,回程刮料不净。调整为更换耐油密封圈,硬度提高约十度。复测样本量三十次,灌装量回到目标值正负百分之二以内。
灌装旋盖机灌装含油物料,灌装阀需带回吸结构。回吸行程可调,回吸量约在零点五到一点五毫升之间。回吸量偏小,阀口滴漏。回吸量偏大,灌装量偏低。
缺陷定位—处置—复测结果:某批次卤鸡爪灌装,灌装头下方持续滴漏,每分钟约三到五滴。定位为回吸量偏小,约零点三毫升。调整为回吸量调至约一毫升。复测样本量三十次,滴漏消除,灌装量极差在二百四十五克到二百五十五克之间。
卤味熟食灌装旋盖机,瓶口残留油膜影响旋盖扭矩。油膜厚度约在零点零几毫米到零点一毫米之间。油膜偏厚,旋盖摩擦力下降,扭矩偏低,密封不严。
旋盖扭矩判据:按瓶盖直径和密封圈材质定。常见口径的瓶盖,旋盖扭矩控制在约一点二到二点零牛米之间。扭矩偏低,密封不合格。扭矩偏高,瓶盖开裂或滑牙。
缺陷定位—处置—复测结果:某批次卤鸭翅灌装旋盖,密封测试不合格率约百分之八。定位为瓶口油膜偏厚,旋盖扭矩低于一点零牛米。调整为灌装后增加一道吹气除油,旋盖扭矩设定为约一点五牛米。复测样本量五十瓶,密封不合格率降到百分之二以下。
灌装旋盖机验收复测,按批次留样。每批次留样不少于三十瓶。留样在常温下静置约二十四小时,观察渗漏和油析出。
复测口径:同一料缸、同一料温、同一灌装速度、同一旋盖扭矩。连续三十次灌装称重。灌装精度判据取标准差,目标控制在目标值的百分之一以内。旋盖密封判据取负压测试或倒置测试。
那次验收更麻烦的地方:灌装精度达标,但旋盖后倒置测试有渗漏。定位为瓶口螺纹处油膜残留。调整为旋盖前增加除油工序。复测样本量五十瓶,倒置二十四小时无渗漏。
| 参数项 | 目标窗口 | 复测口径 | 不合格处置 |
|---|---|---|---|
| 灌装量极差 | 目标值正负百分之二以内 | 连续三十次称重 | 调整灌装阀或料温 |
| 灌装量标准差 | 目标值的百分之一以内 | 连续三十次称重 | 回退参数,重新整定 |
| 料温 | 约四十五到五十五摄氏度 | 料缸温度计 | 调整夹套水温 |
| 回吸量 | 约零点五到一点五毫升 | 量筒测量 | 调整回吸行程 |
| 旋盖扭矩 | 约一点二到二点零牛米 | 扭矩测试仪 | 调整旋盖头高度 |
| 密封不合格率 | 低于百分之二 | 倒置二十四小时 | 增加除油工序 |
问:灌装旋盖机灌装含油卤汁,灌装精度一直漂移,从哪里查?
答:先查料温。料温波动超过正负三摄氏度,灌装量漂移明显。再查灌装阀回吸量。回吸不干净,阀口挂壁,灌装量偏低。复测口径:固定料温,连续三十次称重,看标准差。
问:卤味熟食灌装旋盖机,灌装阀选重力式还是活塞式?
答:含油物料优先活塞式或流量计式。重力式对含油物料适应性偏低,阀口挂壁和滴漏概率高。活塞式密封圈选耐油型,硬度不宜偏低。
问:旋盖后渗漏,怎么定位?
答:先看瓶口油膜。油膜偏厚,旋盖扭矩偏低。再看旋盖扭矩设定。扭矩低于约一点零牛米,密封不合格。处置:灌装后增加吹气除油,旋盖扭矩调至约一点五牛米。复测口径:倒置二十四小时,样本量五十瓶。
问:灌装精度验收,留样多少瓶?
答:每批次留样不少于三十瓶。连续三十次称重,取极差和标准差。留样常温静置二十四小时,观察渗漏和油析出。
灌装旋盖机在卤味熟食产线的灌装精度,回到那批卤鸭脖的复测口径。同一料缸、料温约五十摄氏度、连续三十次称重。当前状态:灌装量极差在二百四十四克到二百五十七克之间,标准差在目标值的百分之一以内。旋盖倒置二十四小时无渗漏。
未决项:料缸搅拌间歇开启的时序参数,下一批复测时间在换班后。留样继续观察至四十八小时。
摘要:卤味熟食工厂灌装旋盖机选型,含油物料灌装精度按连续三十次称重极差和标准差控制。灌装阀选活塞式,回吸量约零点五到一点五毫升,料温约四十五到五十五摄氏度。旋盖扭矩约一点二到二点零牛米,瓶口除油后倒置二十四小时无渗漏。