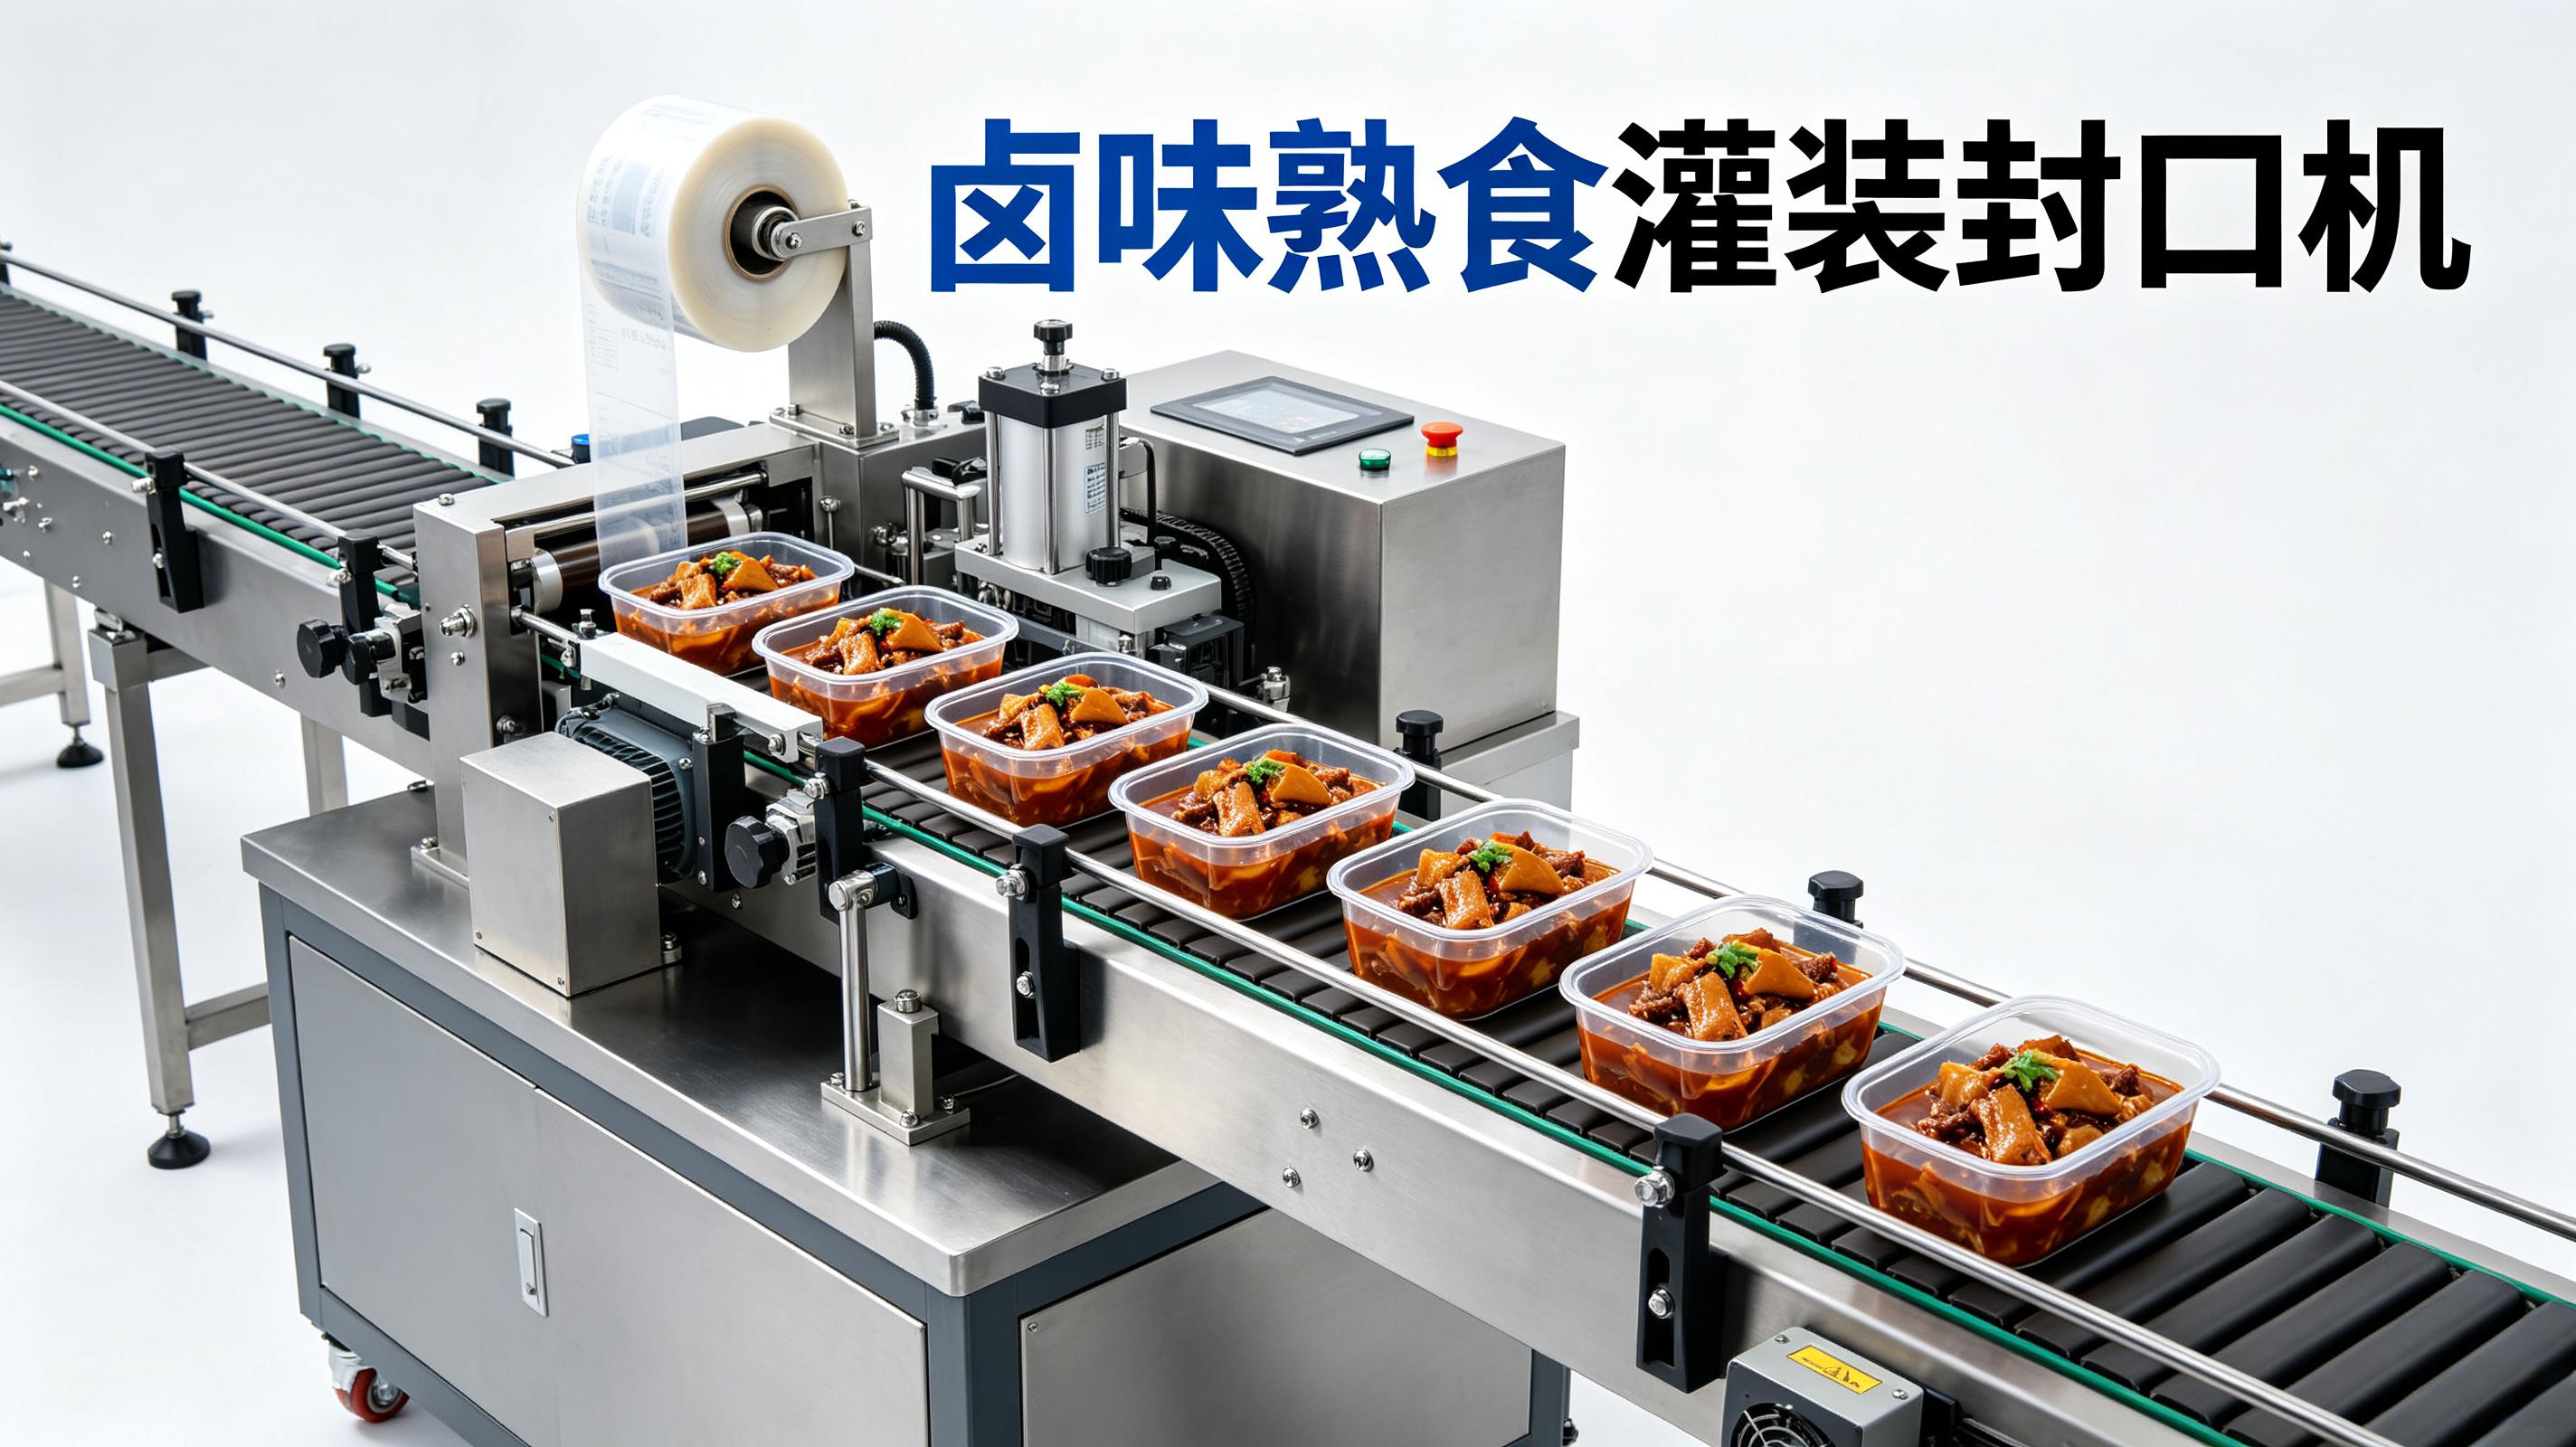
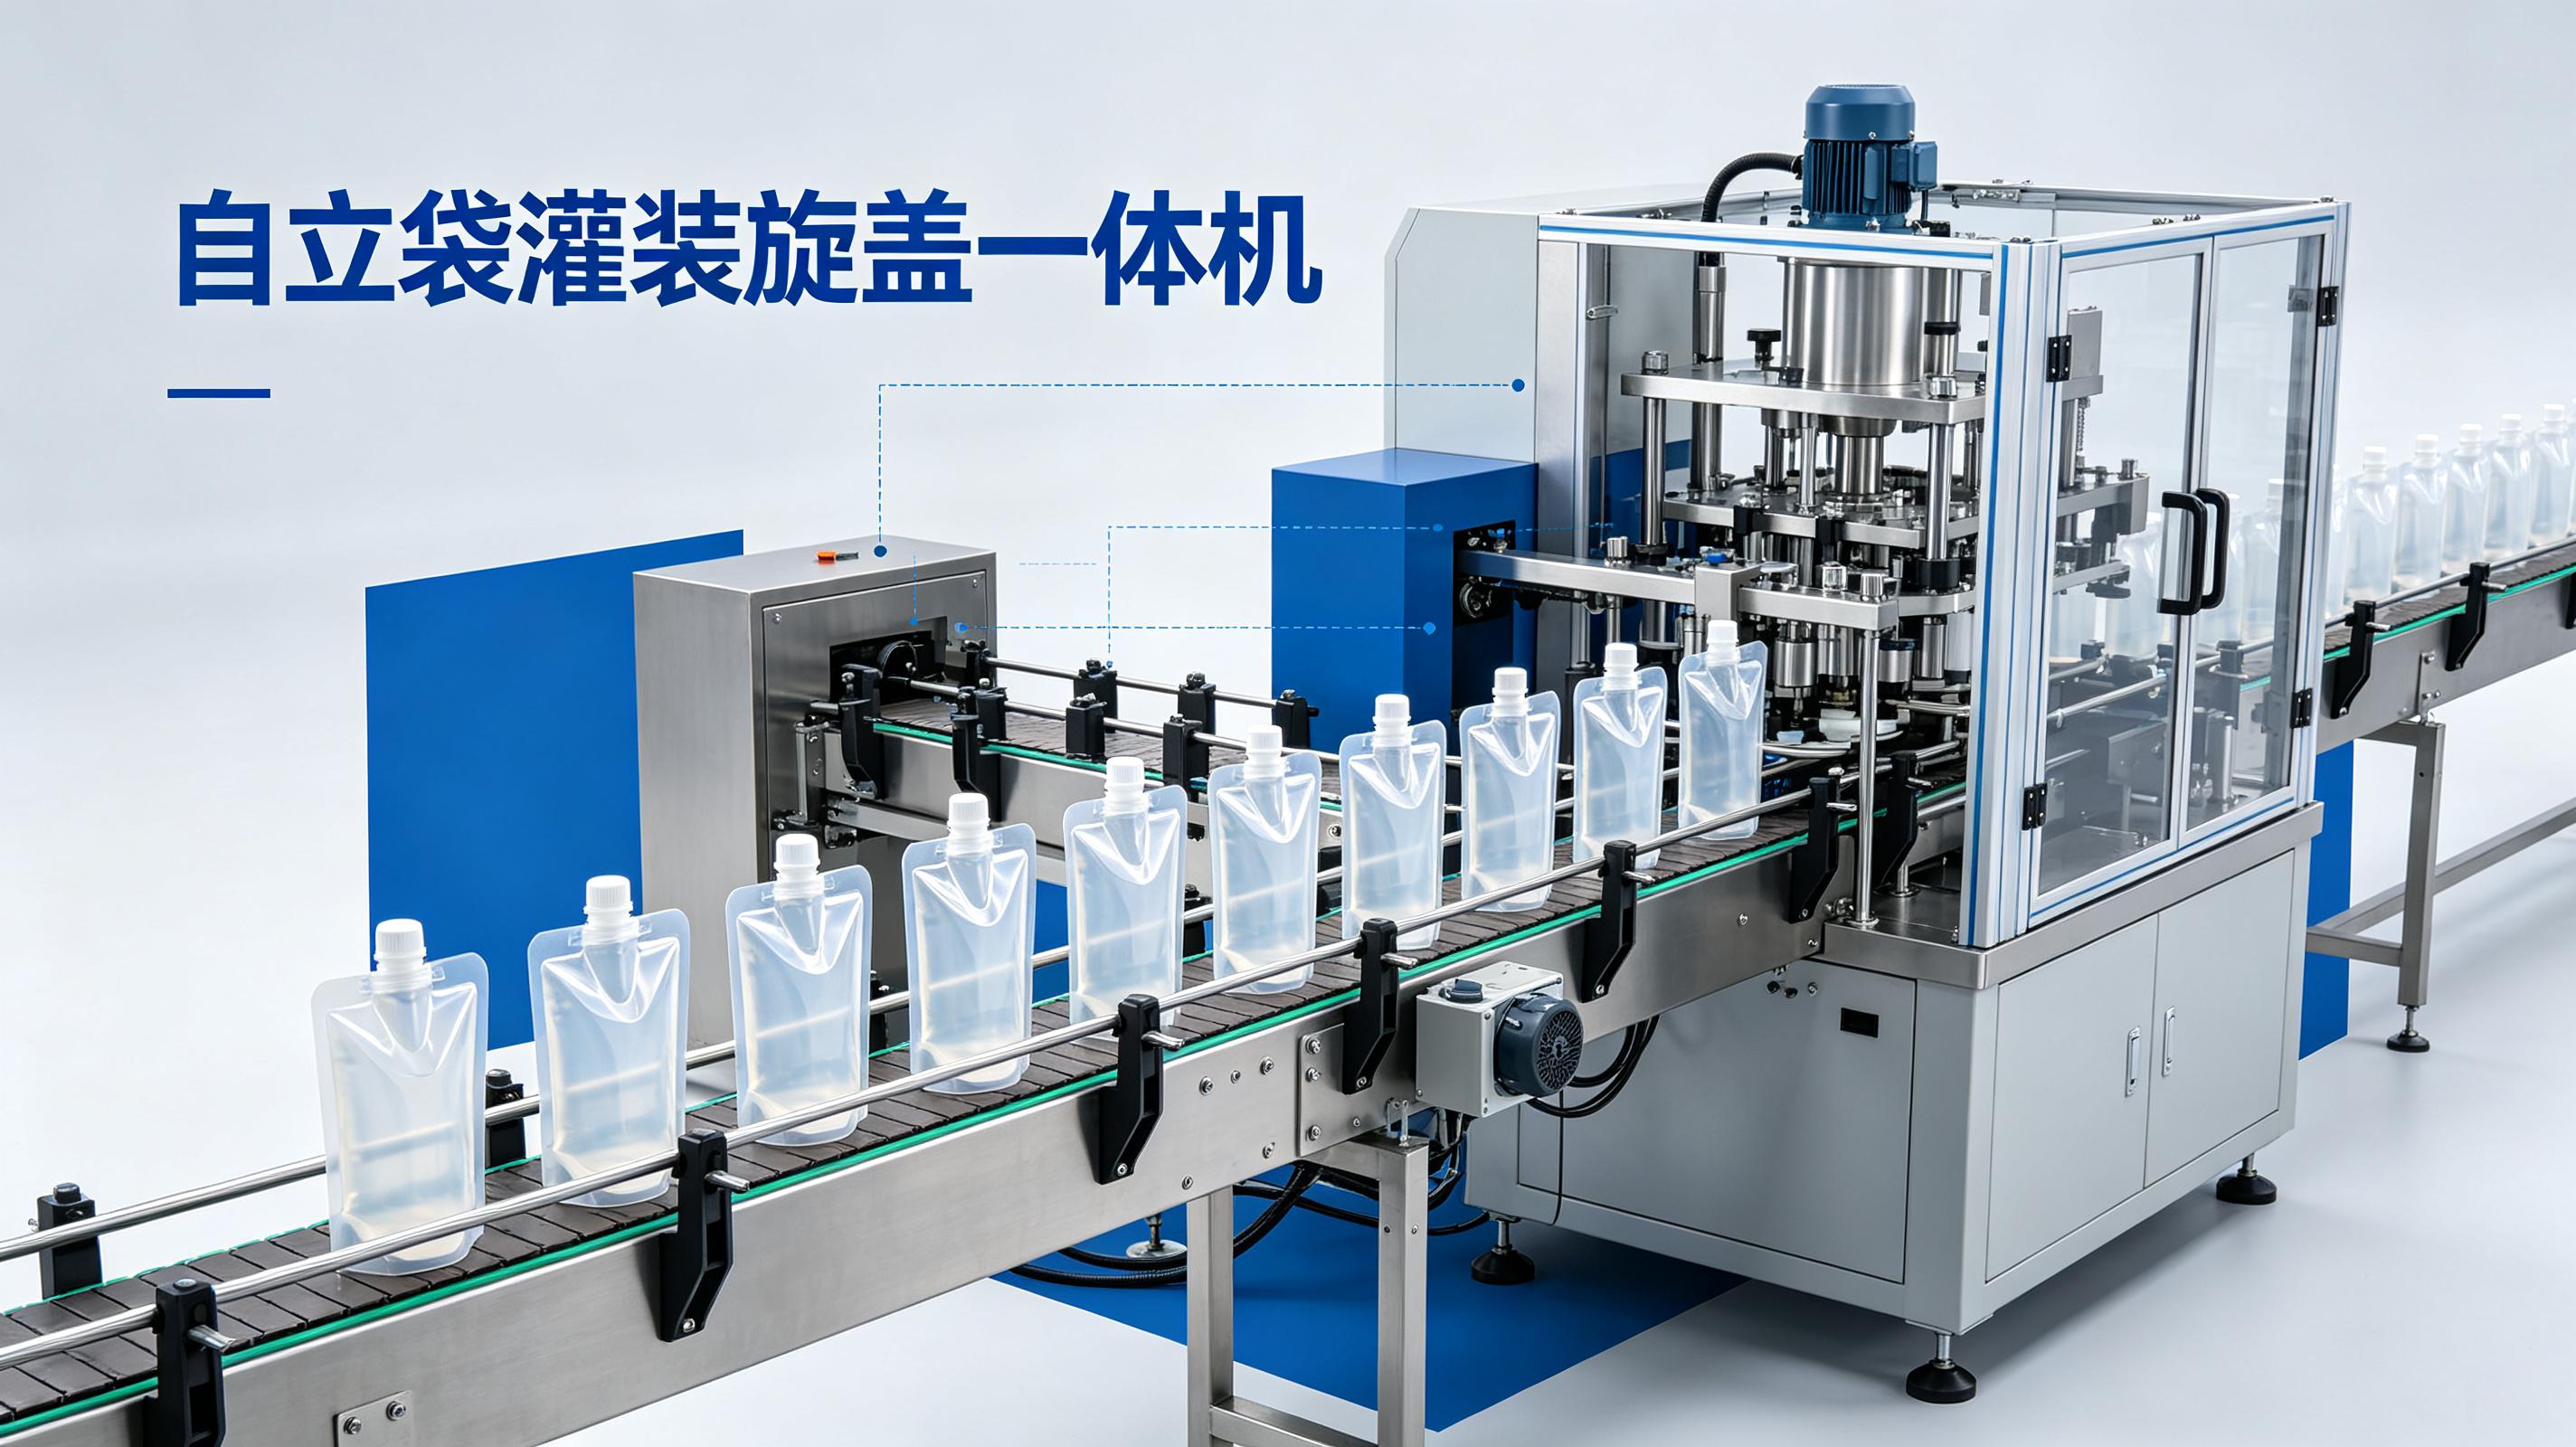
去年在武汉一家中央工厂,卤味熟食分装线。厂长拉我过去,说自立袋灌装封口机封口区夹料,漏袋多。我到的时候,机器正跑着,伺服电机高频运转的“滋滋”蜂鸣声很尖。封口膜烤过的焦糊味飘过来,混着卤汁的油香。操作工戴隔热手套,手套上溅了卤汁,他甩了甩手,说烫。
我看封口区。袋口内侧有卤汁残留,封口刀压下去,料夹在膜中间,封不牢。有些袋口封边发黑,焦糊味就是从那儿来的。厂长说换过膜,调过温度,没用。我让他停机,拆封口刀,刀口上粘着一层油膜和肉屑。
这事我干了二十年,封口夹料见得多了。卤味熟食跟别的物料不一样。油大,料碎,还有汤汁。自立袋灌装封口机在中央工厂分装,封口夹料的根子,不在封口刀,在灌装嘴和时序。
那台机器最初配的是直嘴。灌装嘴口径大概十毫米,垂直下料。卤汁和碎肉从嘴里出来,直接砸进袋底。速度一快,卤汁窜沫,溅到袋口内侧。封口区就在袋口上方二十毫米左右,窜上去的料正好落在封口线上。
第一版曲线上去,机器抖得像筛糠。灌装速度调到每分钟四十袋以上,袋口全是料。封口刀一压,夹料,漏袋。当天回退。不合格项:封口夹料率超过百分之十五。复测口径:连续跑五十袋,看封口区夹料数量。
后来改回吸嘴。灌装嘴内部加回吸结构,灌装结束瞬间,回吸量大概零点五到一点五毫升。回吸量不能太小,小了阀口挂料,滴漏。也不能太大,大了灌装量偏低。我记得调了个零点八左右,反正就在那个区间晃。
回吸嘴的嘴口形状也有讲究。平口比斜口好。斜口容易在嘴角积料,积到一定量,一坨掉进袋口。平口加倒角,料不容易挂。
缺陷定位—处置—复测结果:某批次卤豆干灌装,封口夹料率约百分之十二。定位为直嘴灌装窜沫,料溅到封口区。调整为回吸嘴,回吸量约零点八毫升。复测五十袋,夹料率降到百分之三以下。
还有一次,回吸嘴装反了。操作工换嘴的时候,密封圈没怼到位。灌装时料从密封圈缝隙窜出来,顺着嘴杆流到袋口。我当时听声音不对,伺服电机负载比平时高,滋滋声变闷。停机拆开,密封圈翻边了。换密封圈,装正,再跑,好了。后来再也不敢省那个密封圈。
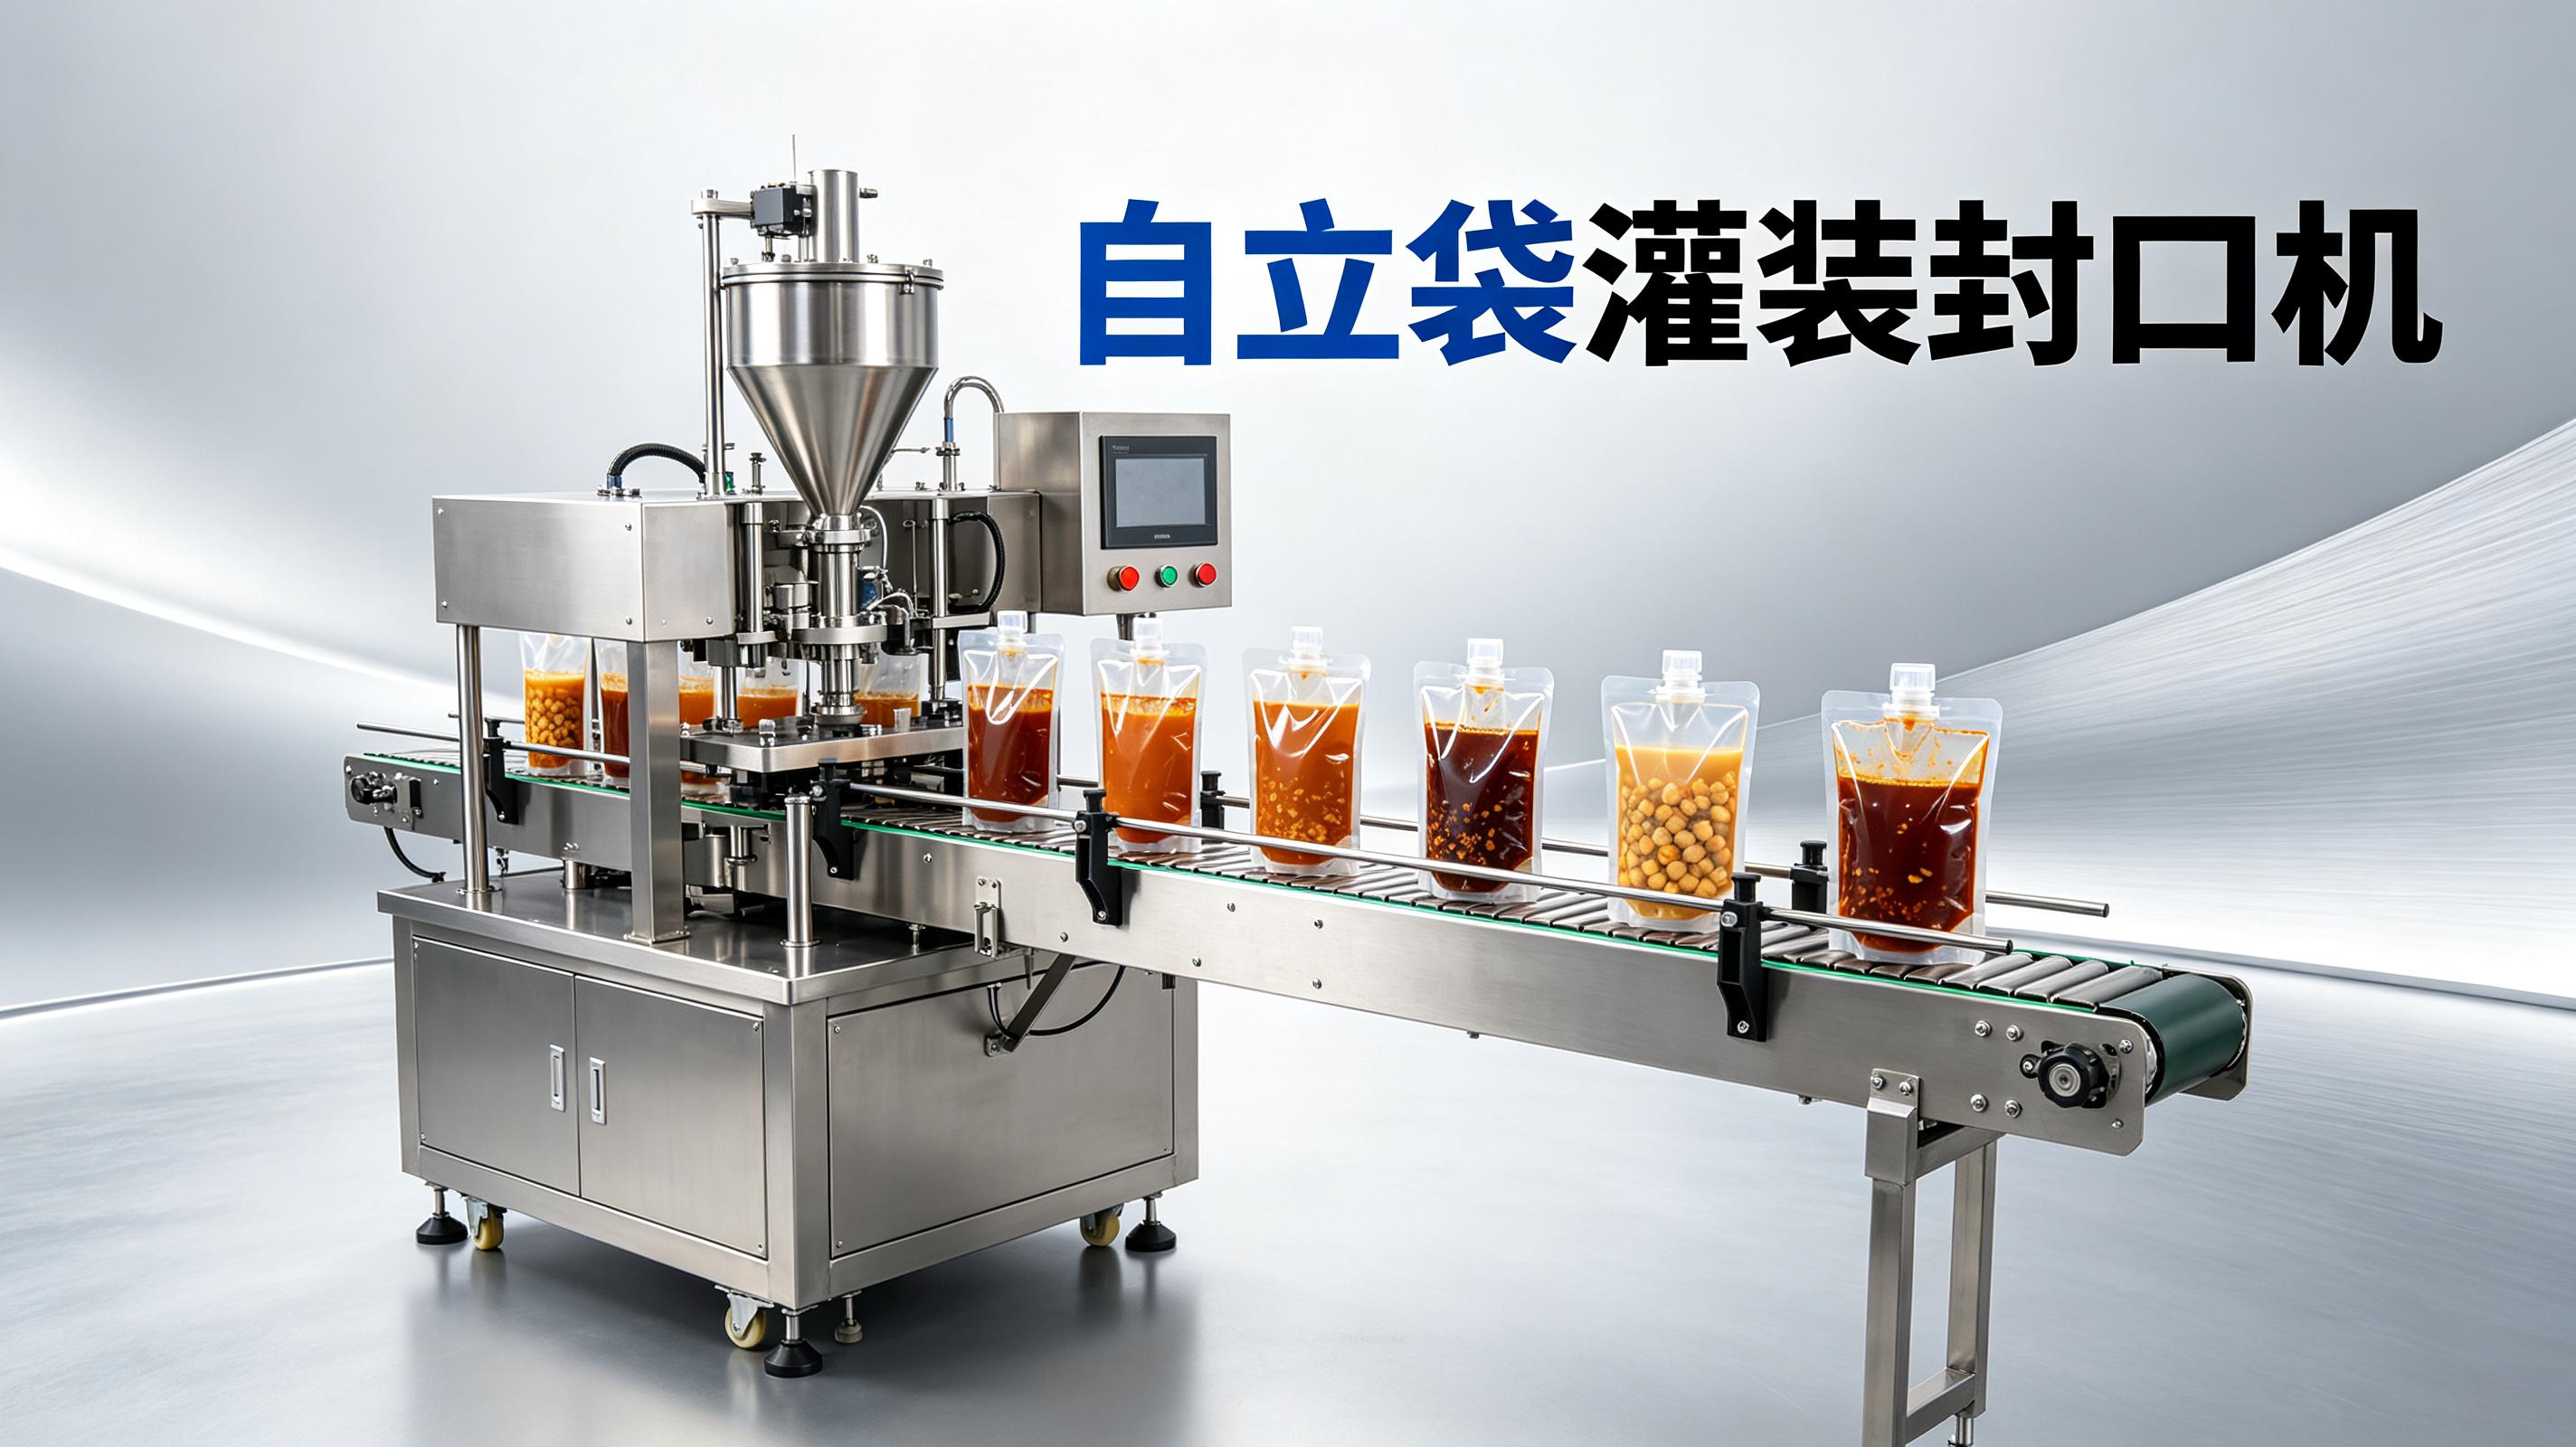
灌装结束到封口开始,有一个延迟。这个延迟太短,灌装嘴刚离开袋口,料还没落回袋底,封口刀就压下来。料夹在膜中间。延迟太长,袋口回弹,封口位置跑偏。
我一般把延迟设在零点二到零点五秒之间。具体看物料粘度和灌装量。卤味熟食含油,料比较滑,回落慢。延迟取大一点,大概零点四秒。灌装量大的袋,延迟再长一点。
还有一次,封口刀下压速度太快。封口刀压下来的时候,袋口空气没排干净,袋内憋压。封口后袋口鼓包,冷却后封边有气泡。后来把封口刀下压速度降下来,分两段压。先慢压排气,再快压封合。
缺陷定位—处置—复测结果:某批次卤鸭翅灌装,封口夹料率约百分之八。定位为灌装结束到封口延迟偏短,约零点一秒。调整为延迟零点四秒。复测五十袋,夹料率降到百分之二以下。
说回正题。时序这事,跟灌装嘴回吸是连着的。回吸干净,延迟可以短一点。回吸不干净,延迟再长也没用,料挂在嘴上,迟早滴下来。
自立袋灌装封口机,夹袋爪夹住袋口两侧,把袋口拉开。拉开宽度不够,灌装嘴下料时容易碰到袋口内壁,料顺着内壁流到封口区。拉开宽度太大,袋口变形,封口时封边不正。
我一般把袋口拉开宽度控制在袋宽的三分之二左右。夹袋爪压力大概零点三到零点五兆帕。压力太小,夹不住,袋口滑。压力太大,袋口被夹出压痕,封口时压痕处封不牢。
那次验收更麻烦。夹袋爪气压不稳,压力在零点二到零点四兆帕之间晃。袋口拉开宽度一会儿大一会儿小。灌装嘴下料位置对不准,料溅到袋口。后来加了个稳压阀,气压稳在零点四兆帕。复测五十袋,袋口拉开宽度一致,夹料率降下来。
缺陷定位—处置—复测结果:某批次卤鸡爪灌装,封口夹料率约百分之十。定位为夹袋爪气压不稳,袋口拉开宽度波动。调整为加装稳压阀,压力稳在约零点四兆帕。复测五十袋,夹料率降到百分之三以下。
封口温度看膜材。自立袋常用膜,封口温度大概在一百二十到一百六十摄氏度之间。温度偏低,封不牢,漏袋。温度偏高,膜烤焦,焦糊味出来,封边发黑变脆。
封口压力大概零点二到零点四兆帕。压力偏低,膜没压实,封边有虚接。压力偏高,膜被压薄,封边强度下降。封口时间大概零点五到一点五秒。时间太短,热封不充分。时间太长,膜过热,封边变形。
我调封口参数,先看膜。膜厚大概零点零几毫米到零点一毫米。膜厚偏厚,温度和时间往上走。膜厚偏薄,温度和时间往下走。卤味熟食含油,油膜残留在封口区,会降低封口强度。温度得比纯物料高大概五到十摄氏度,补偿油膜影响。
缺陷定位—处置—复测结果:某批次卤鸭脖灌装,封口漏袋率约百分之六。定位为封口温度偏低,约一百一十五摄氏度,油膜残留导致封合不牢。调整为封口温度约一百三十五摄氏度,封口压力约零点三兆帕。复测五十袋,漏袋率降到百分之一以下。
还有一次,封口刀上粘了肉屑。封口刀压下来,肉屑压在膜中间,封边有凸点,漏袋。操作工没及时清刀。后来定了规矩,每跑两百袋,停机清一次封口刀。清刀的时候,封口膜烤过的焦糊味最重,刀口上黑乎乎的,用铜刷子刷。
| 参数项 | 目标窗口 | 复测口径 | 不合格处置 |
|---|---|---|---|
| 灌装嘴回吸量 | 约零点五到一点五毫升 | 量筒测量 | 调整回吸行程 |
| 灌装到封口延迟 | 约零点二到零点五秒 | 计时器 | 调整时序参数 |
| 袋口拉开宽度 | 袋宽的三分之二左右 | 卡尺测量 | 调整夹袋爪行程 |
| 夹袋爪压力 | 约零点三到零点五兆帕 | 压力表 | 加装稳压阀 |
| 封口温度 | 约一百二十到一百六十摄氏度 | 温度显示仪 | 按膜厚调整 |
| 封口压力 | 约零点二到零点四兆帕 | 压力表 | 调整气缸压力 |
| 封口夹料率 | 低于百分之三 | 连续五十袋目检 | 清刀、调嘴、改时序 |
问:自立袋灌装封口机封口夹料,先查哪里?
答:先查封口刀。刀口有没有粘料,有没有油膜。再查灌装嘴。回吸够不够,嘴口有没有挂料。再看灌装到封口的延迟。延迟偏短,料没落回去,夹料。
问:卤味熟食含油,封口温度要不要调高?
答:要。油膜残留在封口区,降低封合强度。温度比纯物料高大概五到十摄氏度。但别太高,膜烤焦了,焦糊味出来,封边发脆,漏得更厉害。
问:自立袋袋口拉开宽度多少合适?
答:袋宽的三分之二左右。太窄,灌装嘴碰袋口内壁,料流到封口区。太宽,袋口变形,封边不正。夹袋爪压力稳在约零点四兆帕。
问:封口刀多久清一次?
答:每跑两百袋清一次。卤味熟食油大肉碎多,刀口容易粘料。粘了料的刀,封边有凸点,漏袋。清刀用铜刷子,别用钢刷,钢刷伤刀口。
那台自立袋灌装封口机,现在跑得稳。封口夹料率控制在百分之三以下。伺服电机还是滋滋响,但声音平了。封口膜偶尔还有焦糊味,是清刀的时候。操作工的手套上还是溅卤汁,他习惯了,甩甩手接着干。
厂长在忙新线。中央工厂扩产,又订了两台。武汉耘和机械这边,核心团队从业十五到二十年,封口合格率做到百分之九十九点九九以上,灌装精度正负百分之零点五。那台老机器还在跑,没换。
摘要:中央工厂卤味熟食分装,自立袋灌装封口机封口夹料,根子在灌装嘴回吸、时序延迟和袋口张力。回吸量约零点五到一点五毫升,延迟约零点二到零点五秒,夹袋爪压力约零点四兆帕,封口温度约一百三十五摄氏度。复测五十袋,夹料率降到百分之三以下。