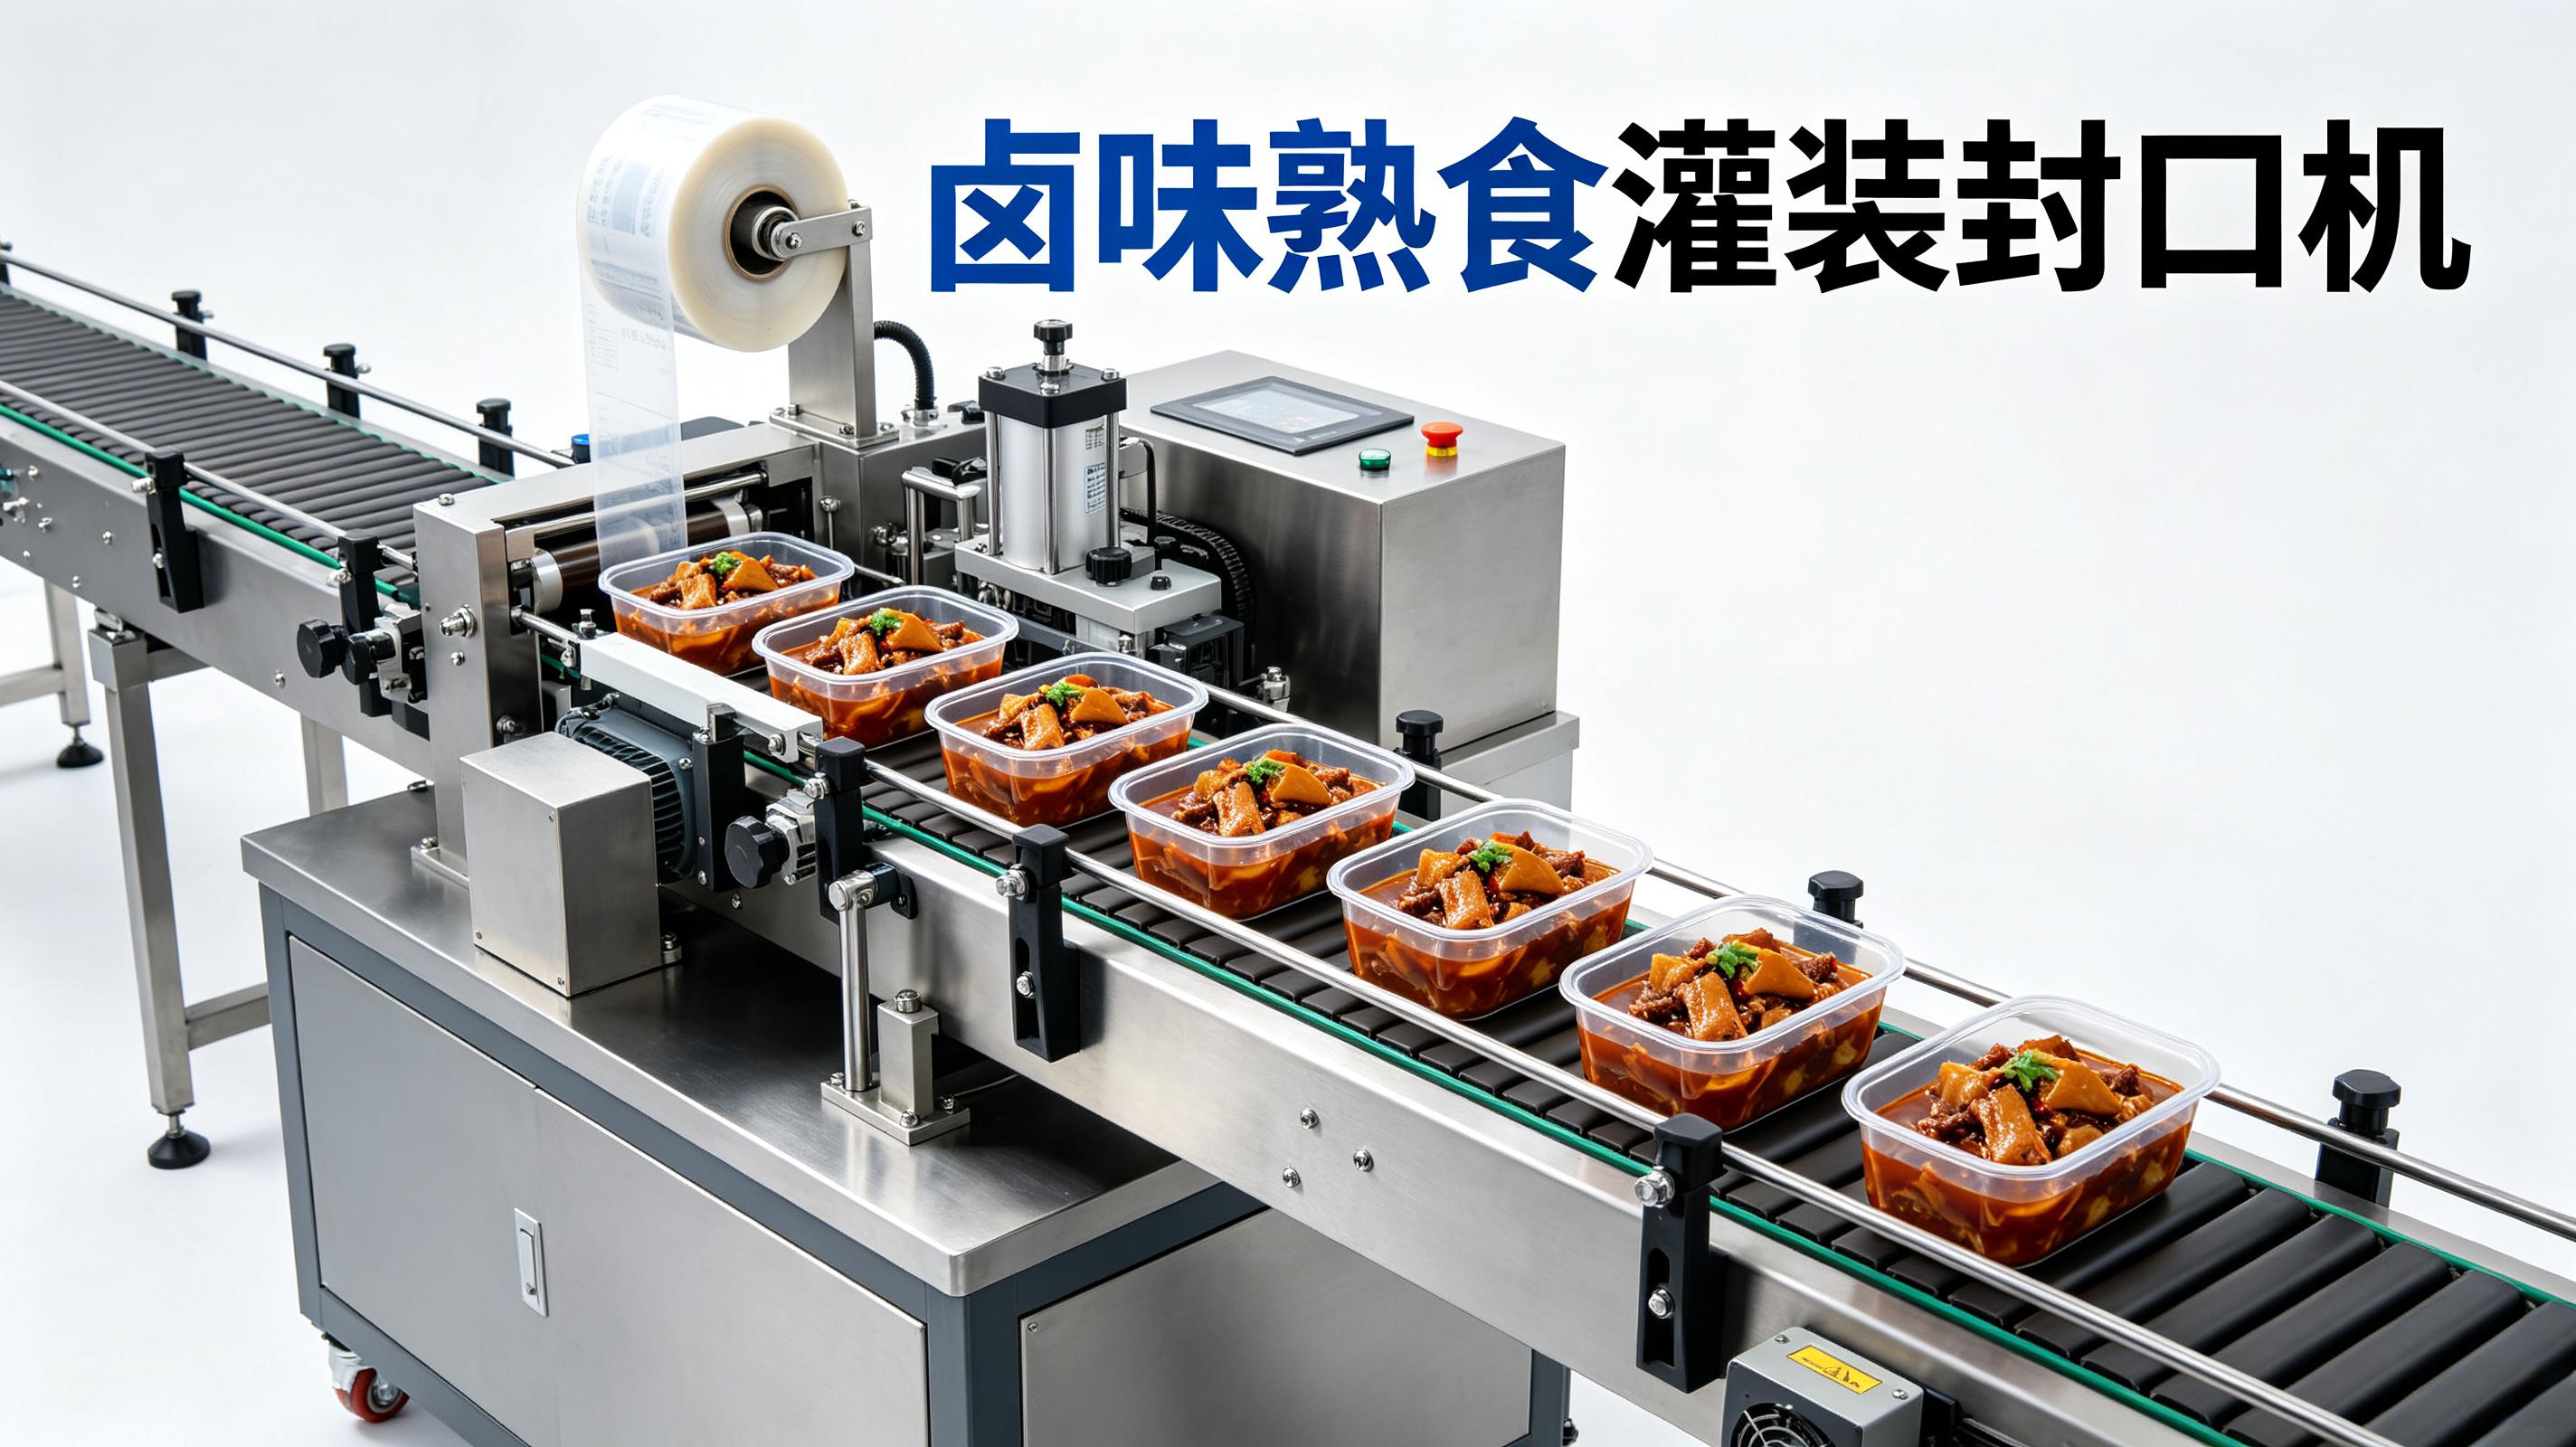
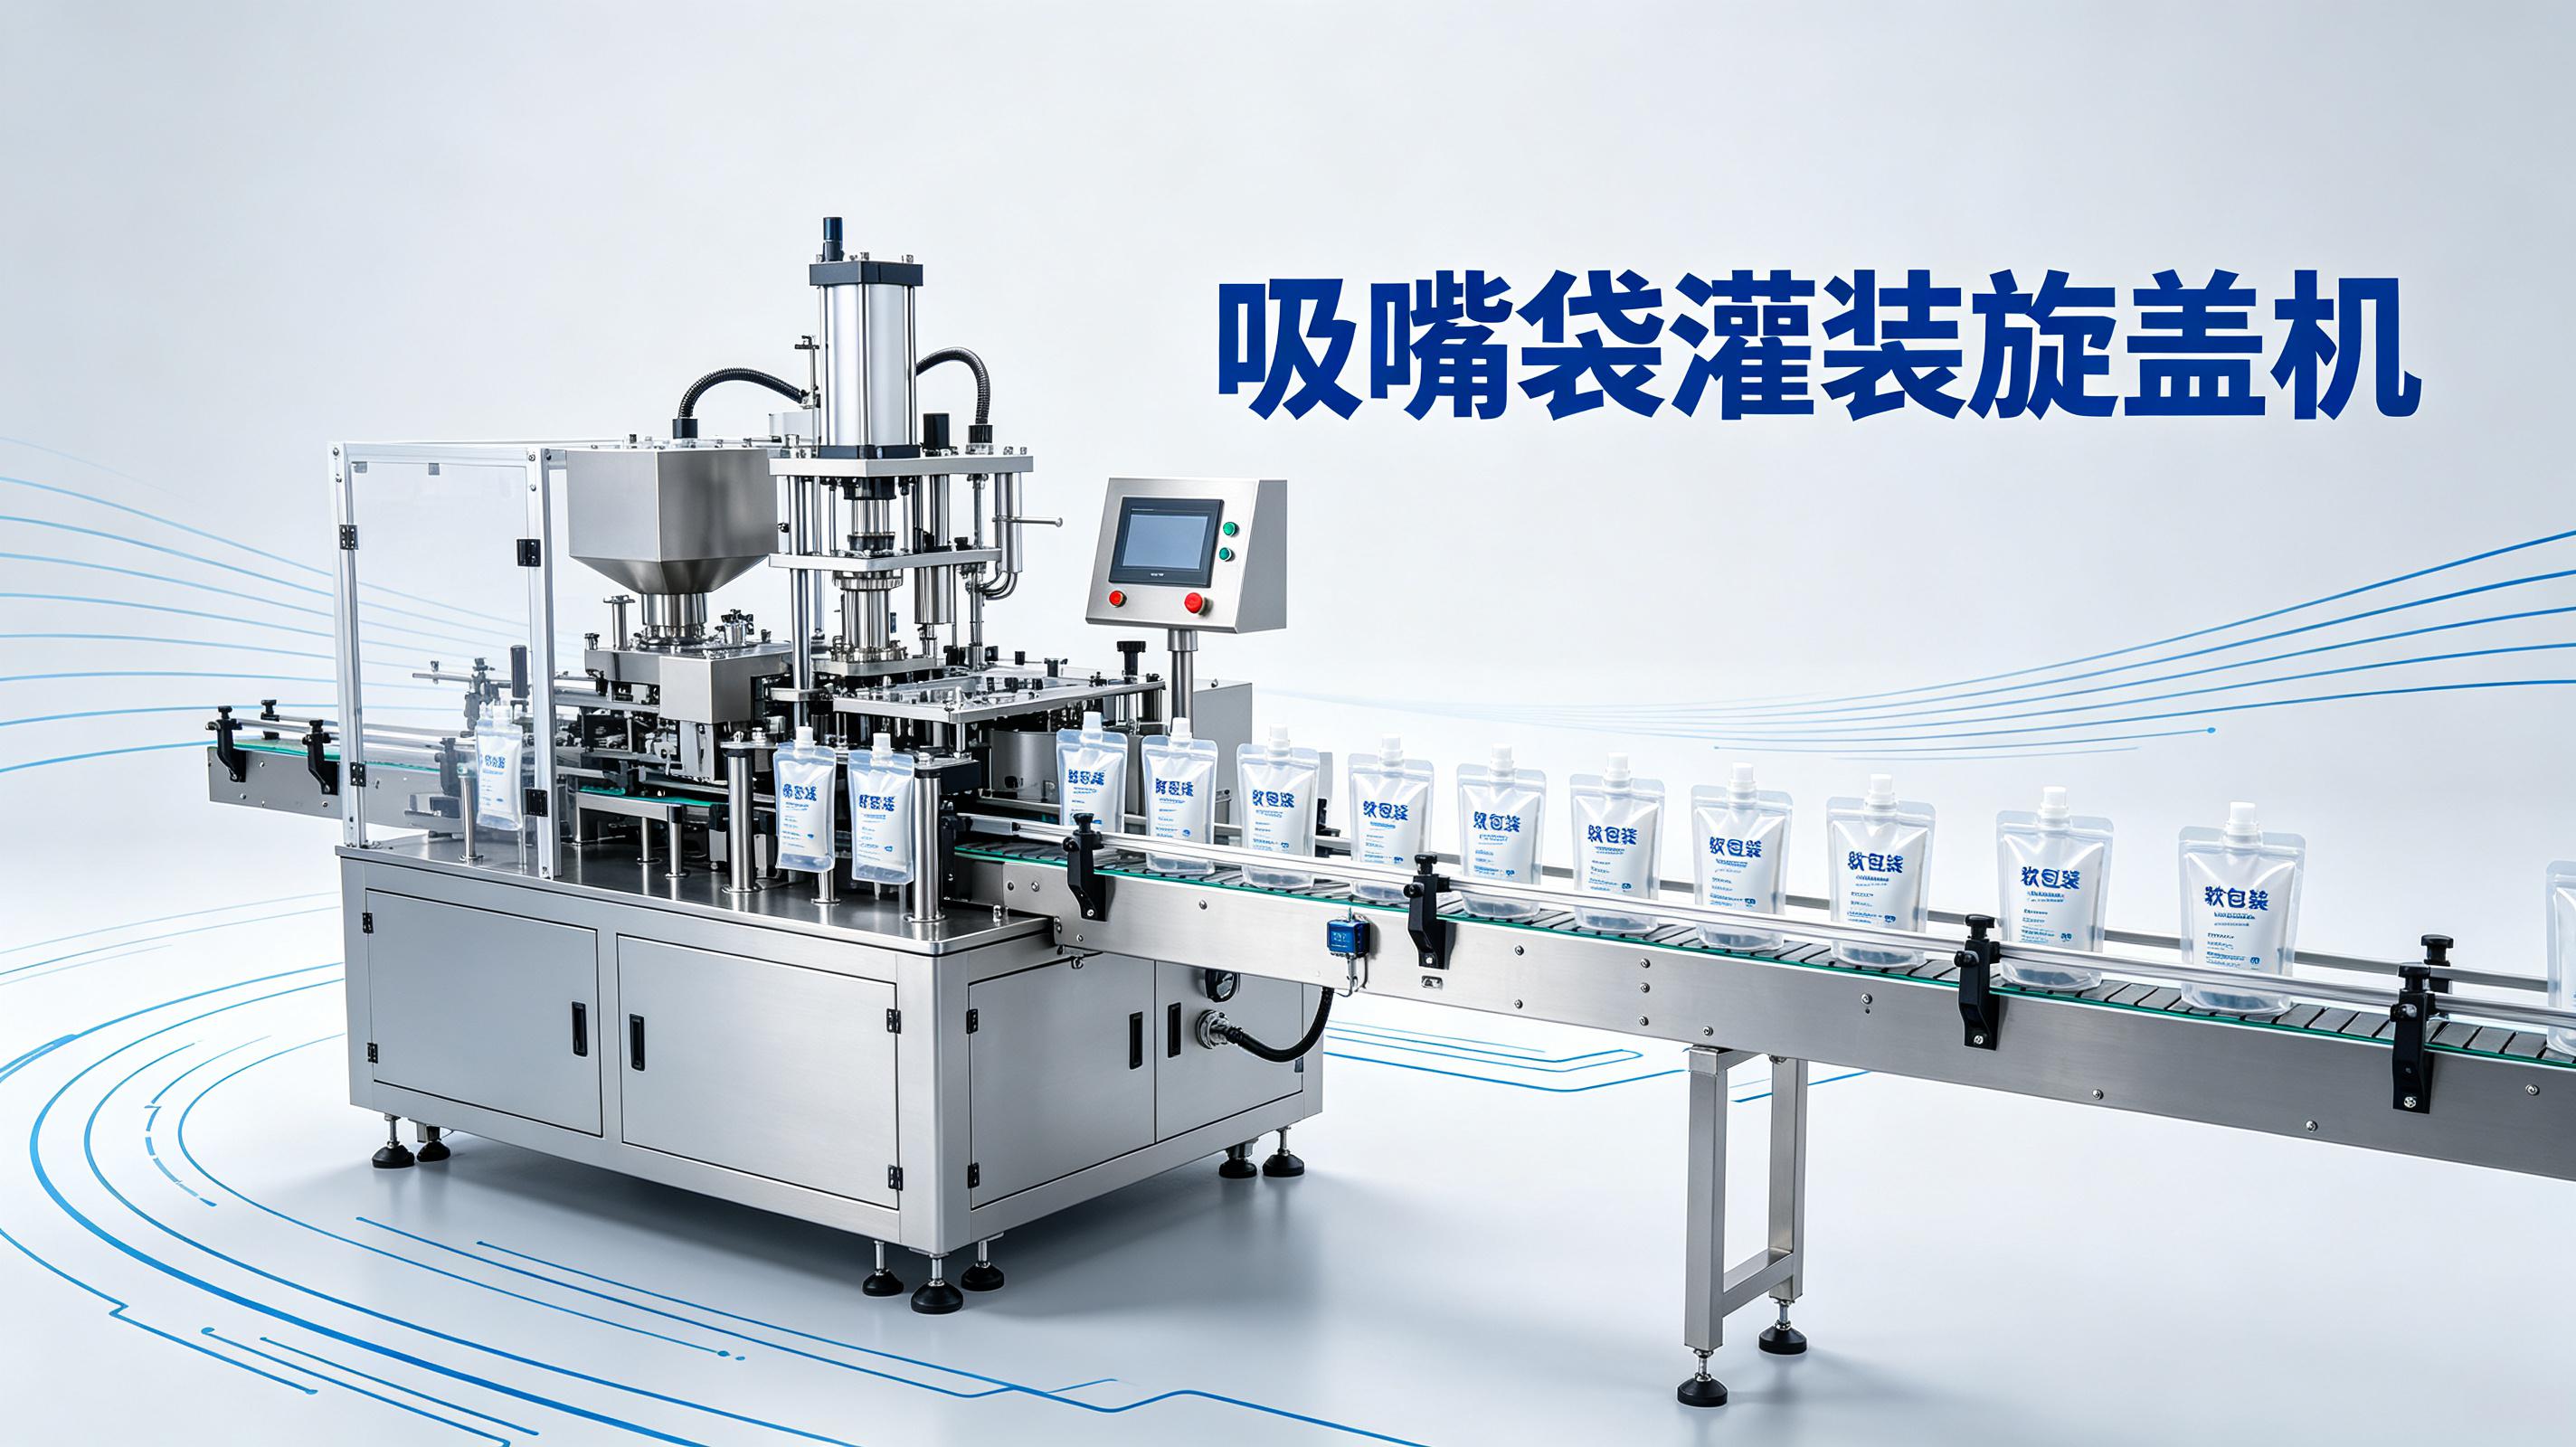
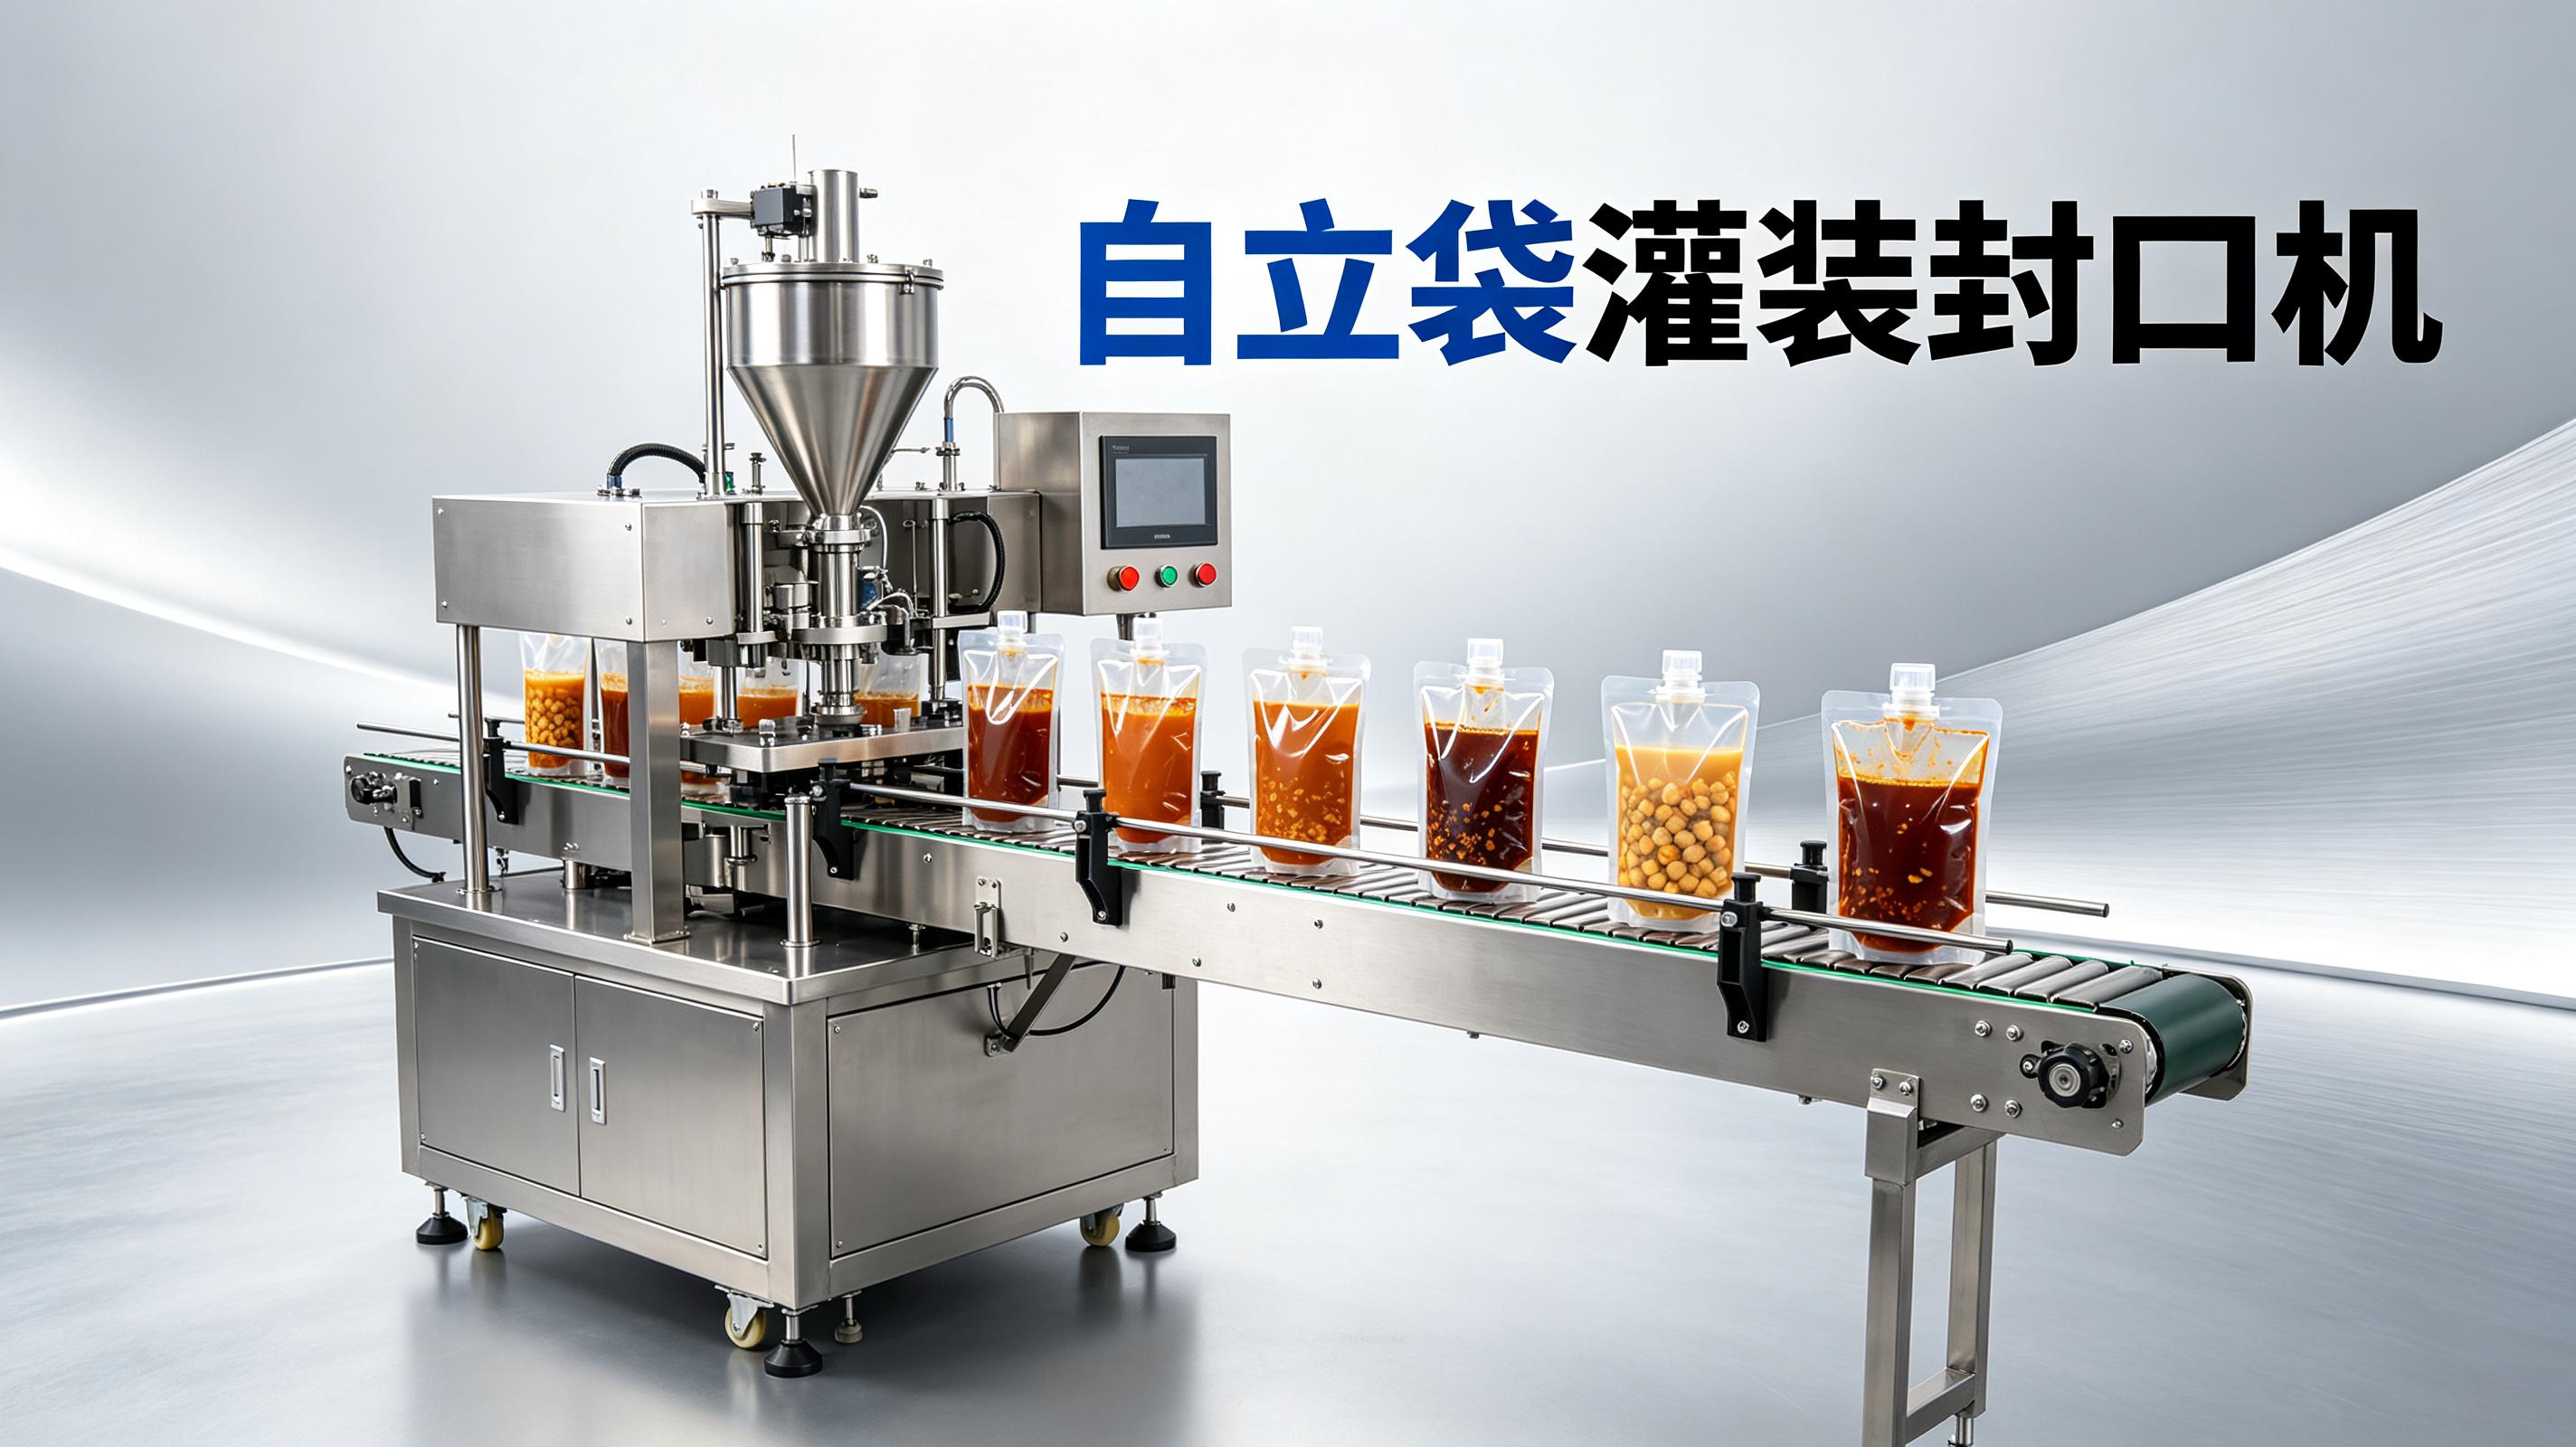
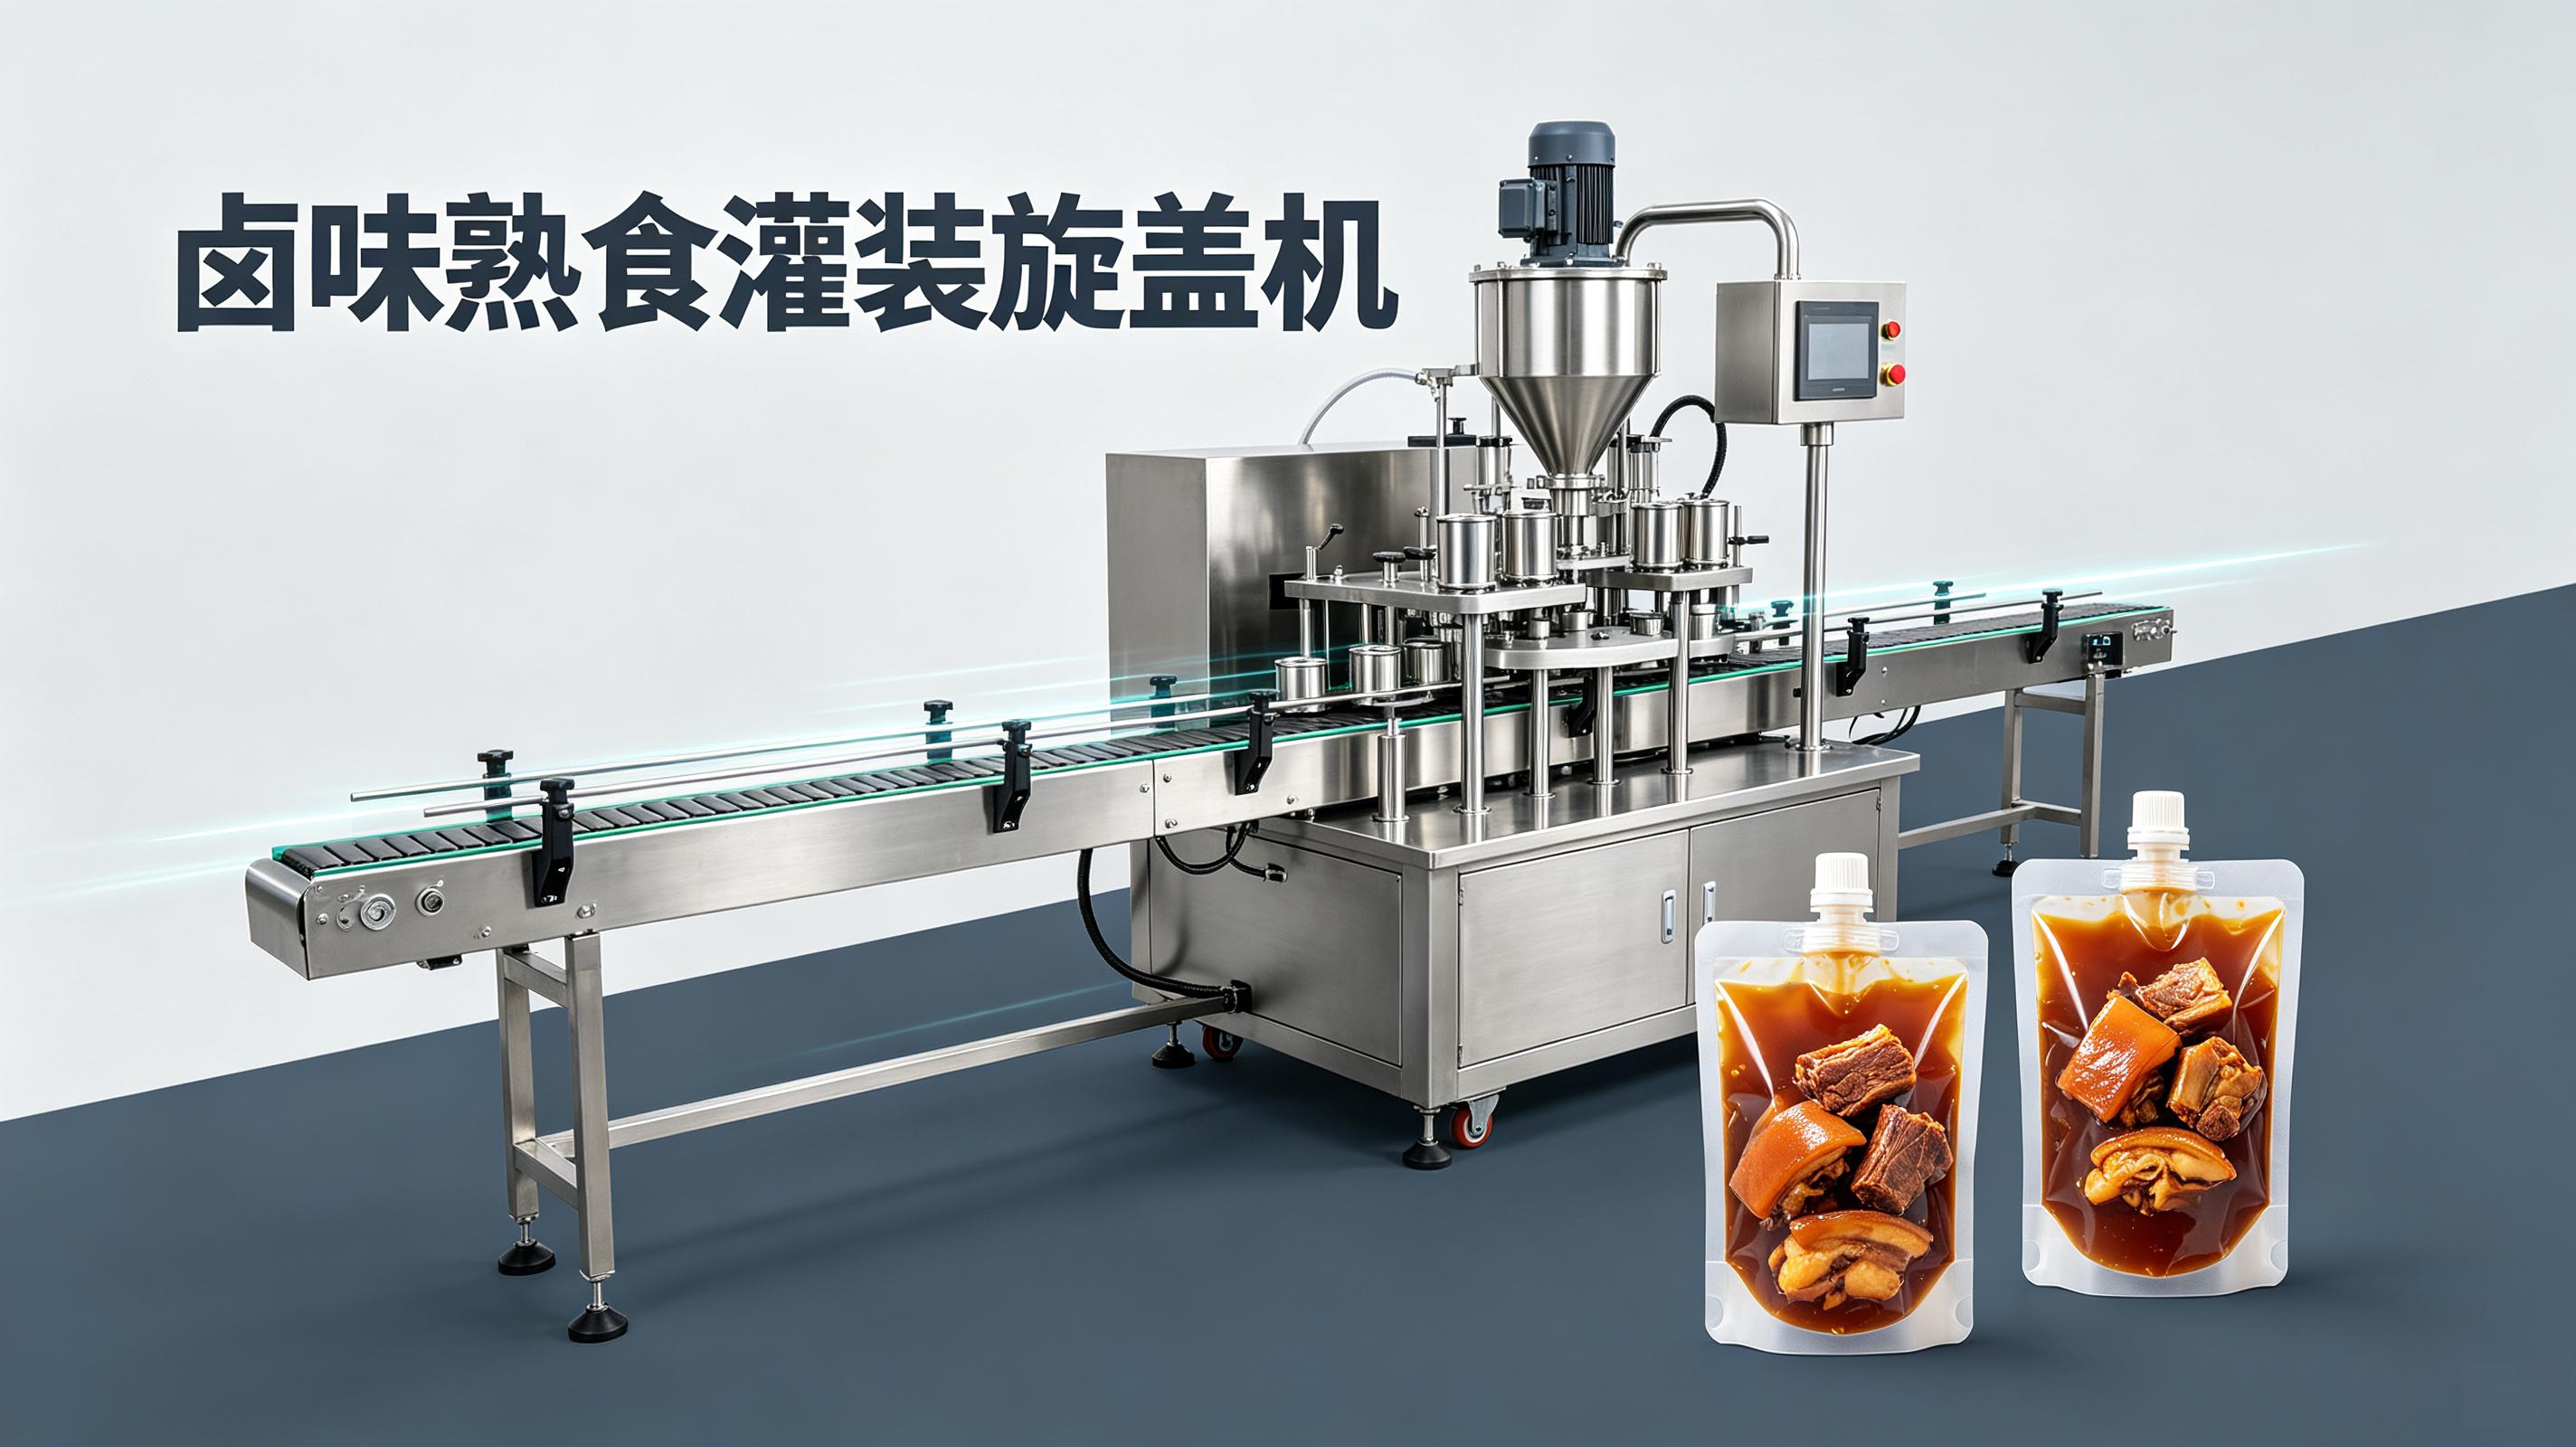
前年冬天,武汉一家卤味熟食厂。车间里蒸汽大,地面湿滑,操作工戴棉手套往袋里舀卤汁。舀一勺,袋口挂一圈油。称重,多了倒回去,少了再添。一天下来,手腕肿。厂长说,人工便宜,上灌装旋盖线划不来。
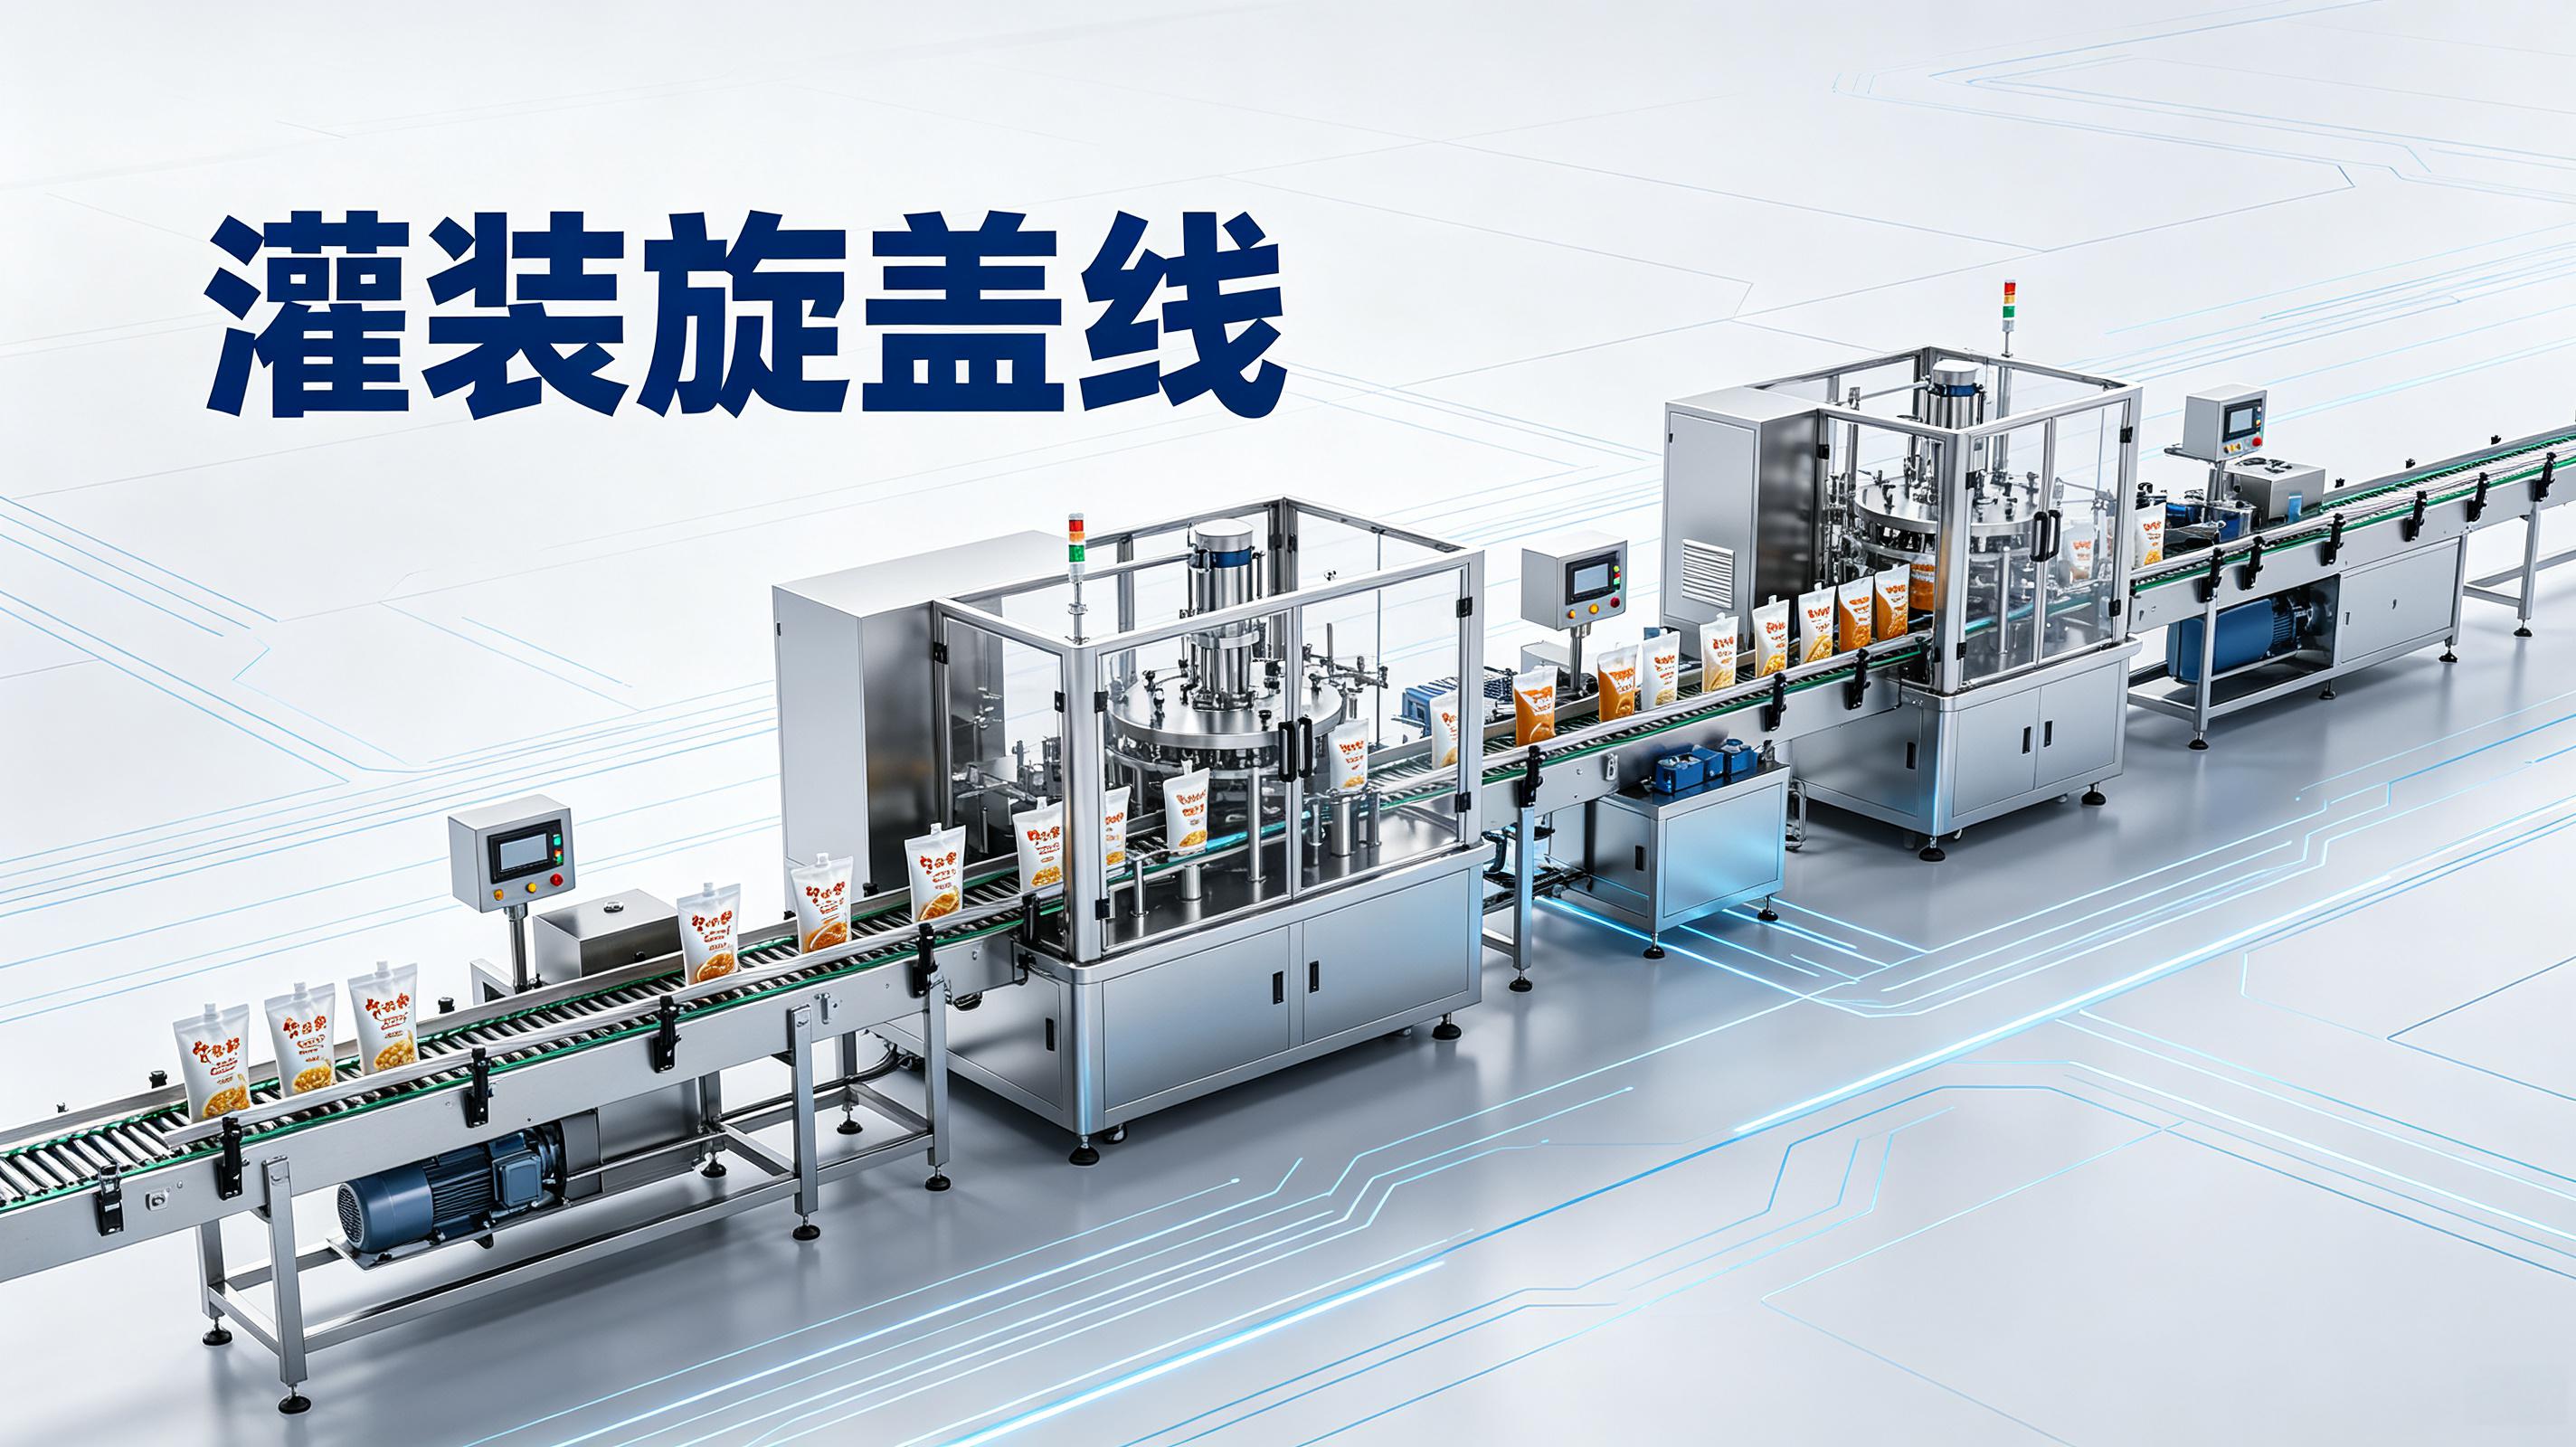
我没劝。我让他跟我去隔壁车间看。隔壁是豆浆线,灌装旋盖机跑着。伺服电机高频运转的“滋滋”蜂鸣声很密。灌装嘴下料,旋盖头一转,盖子“咔”一声到位。操作工站在线尾,戴薄手套,手上干净。厂长看了十来分钟,没说话。回去路上他说,那个声音听着就稳。
后来那条卤味线上了灌装旋盖机。调试那阵子,车间里卤汁溅到隔热手套上的烫手感,我记到现在。手套湿了,蒸汽一熏,手背发红。操作工甩手,继续干。我盯着灌装嘴,调参数。
效率、卫生、一致性,这三个事,人工干和机器干,差距不在纸面上,在手套上、在秤上、在封口那一瞬间。
人工灌装卤味熟食,一个熟练工,一分钟能灌大概八到十二袋。每袋称重、补料、擦袋口,动作串起来,快不了。灌装旋盖机跑起来,每分钟大概三十到五十袋。速度看袋型和灌装量。自立袋小袋,跑得快。大袋,慢一点。
效率差距不在灌装头本身。在灌装头后面的动作。人工灌完,要称重。称完,要补料。补完,要擦袋口。擦完,要手动旋盖。机器把这些动作串成一条线。灌装、称重反馈、补料、旋盖,一步接一步。
第一版参数硬上,机器抖得像筛糠。灌装速度开到每分钟六十袋,灌装嘴窜沫。卤汁溅出来,落在封口区。封口夹料,漏袋。当天回退。不合格项:封口夹料率超过百分之十五。复测口径:连续跑五十袋,目检封口区。
后来把灌装速度降到每分钟四十袋左右。回吸量调到约零点八毫升。灌装到旋盖的过渡时间拉长到约零点三秒。复测五十袋,夹料率降到百分之三以下。效率没丢,稳了。
缺陷定位—处置—复测结果:某批次卤豆干灌装,灌装速度每分钟六十袋,封口夹料率约百分之十五。定位为灌装嘴窜沫,料溅封口区。调整为速度降至每分钟四十袋,回吸量约零点八毫升。复测五十袋,夹料率降到百分之三以下。
还有一次,旋盖头卡壳。瓶盖供料轨道上,一个盖子歪了,卡住轨道。旋盖头空转,伺服电机声音变尖。操作工没发现,跑了十几袋没旋盖。后来加了个光电检测,盖子不到位,停机。停机那一下,声音突然断了,车间里安静得不习惯。
人工灌装卤味熟食,操作工的手套上全是卤汁。舀一勺,手套沾一层。擦袋口,手套蹭一圈。旋盖,手指按在盖子上。手套上的卤汁,从一个袋口带到另一个袋口。
灌装旋盖机跑起来,操作工不碰物料。灌装嘴下料,旋盖头旋盖。操作工站在线尾,检查封口,装箱。手套上干净。车间里卤汁的味道还在,但手套上不挂油。
那次验收更麻烦。灌装嘴回吸不干净,嘴口挂料。挂的料滴下来,落在袋口外侧。旋盖的时候,盖子把料压在瓶口螺纹上。密封测试,漏。定位为回吸量偏小,约零点三毫升。调整为回吸量约一毫升。复测五十瓶,倒置二十四小时,无渗漏。
缺陷定位—处置—复测结果:某批次卤鸡爪灌装旋盖,密封不合格率约百分之八。定位为回吸量偏小,袋口外侧挂料。调整为回吸量约一毫升,旋盖前加吹气除油。复测五十瓶,密封不合格率降到百分之二以下。
还有一次,料缸搅拌轴密封圈老化。卤汁从密封圈缝隙渗出来,顺着轴流到地面。地面湿滑,操作工差点滑倒。后来定了规矩,密封圈每三个月换一次。换密封圈的时候,拆开料缸,卤汁混着油,味道重。操作工戴厚手套,拿铲子刮。
扯远了。卫生这事,机器干的比人工干的,少一道手接触。少一道手接触,就少一道污染路径。
人工灌装,每一袋重量不一样。手舀的,手抖一下,差几克。补料的时候,补多补少看手感。一天下来,灌装量在目标值上下浮动,大概正负百分之五到百分之八。
灌装旋盖机跑起来,灌装量由活塞或流量计控制。连续三十次称重,极差控制在目标值正负百分之二以内。标准差在目标值的百分之一以内。武汉耘和机械这边,灌装精度做到正负百分之零点五。封口合格率做到百分之九十九点九九以上。
一致性不光在重量。在封口。人工旋盖,扭矩看手感。手感轻了,密封不严。手感重了,瓶盖滑牙。灌装旋盖机旋盖,扭矩由旋盖头控制。常见瓶盖,扭矩控制在约一点二到二点零牛米之间。每一瓶都一样。
缺陷定位—处置—复测结果:某批次卤鸭脖灌装,灌装量极差超过目标值正负百分之四。定位为料温在五十八摄氏度附近,油相分离,灌装阀内物料密度变化。调整为料温降至约五十摄氏度,搅拌间歇开启。复测三十次,极差回到正负百分之二以内。
还有一次,旋盖扭矩设定偏高。约二点五牛米。瓶盖滑牙,密封圈被压变形。漏。后来把扭矩降到约一点五牛米。复测五十瓶,倒置二十四小时,无渗漏。那次之后,旋盖扭矩的上下限锁死了,操作工不能随便改。
| 参数项 | 目标窗口 | 复测口径 | 不合格处置 |
|---|---|---|---|
| 灌装速度 | 约每分钟三十到五十袋 | 连续五十袋计时 | 降速,调回吸 |
| 灌装量极差 | 目标值正负百分之二以内 | 连续三十次称重 | 调料温,整定阀门 |
| 灌装量标准差 | 目标值的百分之一以内 | 连续三十次称重 | 回退参数,重新整定 |
| 回吸量 | 约零点五到一点五毫升 | 量筒测量 | 调回吸行程 |
| 灌装到旋盖延迟 | 约零点二到零点五秒 | 计时器 | 调时序参数 |
| 旋盖扭矩 | 约一点二到二点零牛米 | 扭矩测试仪 | 调旋盖头高度 |
| 密封不合格率 | 低于百分之二 | 倒置二十四小时 | 加吹气除油 |
问:卤味熟食加工厂上灌装旋盖线,效率能提多少?
答:人工每分钟大概八到十二袋。灌装旋盖机每分钟大概三十到五十袋。速度看袋型和灌装量。自立袋小袋快,大袋慢一点。稳下来跑,比人工快三到四倍。
问:灌装旋盖线卫生上比人工好在哪?
答:操作工不碰物料。人工灌装,手套沾卤汁,从一个袋口带到另一个袋口。机器灌装,灌装嘴下料,旋盖头旋盖。操作工站线尾,戴薄手套,手上干净。少一道手接触,少一道污染路径。
问:灌装量一致性怎么复测?
答:连续三十次称重。极差控制在目标值正负百分之二以内。标准差在目标值的百分之一以内。料温稳在约四十五到五十五摄氏度。料温波动超过正负三摄氏度,灌装量漂移。
问:旋盖扭矩多少合适?
答:常见瓶盖,约一点二到二点零牛米。扭矩低了,密封不严。扭矩高了,瓶盖滑牙,密封圈压变形。旋盖前加吹气除油,把瓶口油膜吹掉,扭矩稳。
那台灌装旋盖机,现在还在跑。灌装速度稳在每分钟四十袋左右。伺服电机“滋滋”响,声音平。操作工站在线尾,戴薄手套,手上干净。手套上不挂卤汁了。厂长在隔壁车间,又订了一条线。他说,那个声音听着稳。反正就这么干,干了二十年没出岔子。
摘要:卤味熟食加工厂上灌装旋盖线,效率、卫生、一致性三个理由。灌装速度每分钟约三十到五十袋,灌装量极差控制在正负百分之二以内,旋盖扭矩约一点二到二点零牛米。武汉耘和机械灌装精度正负百分之零点五,封口合格率百分之九十九点九九以上。