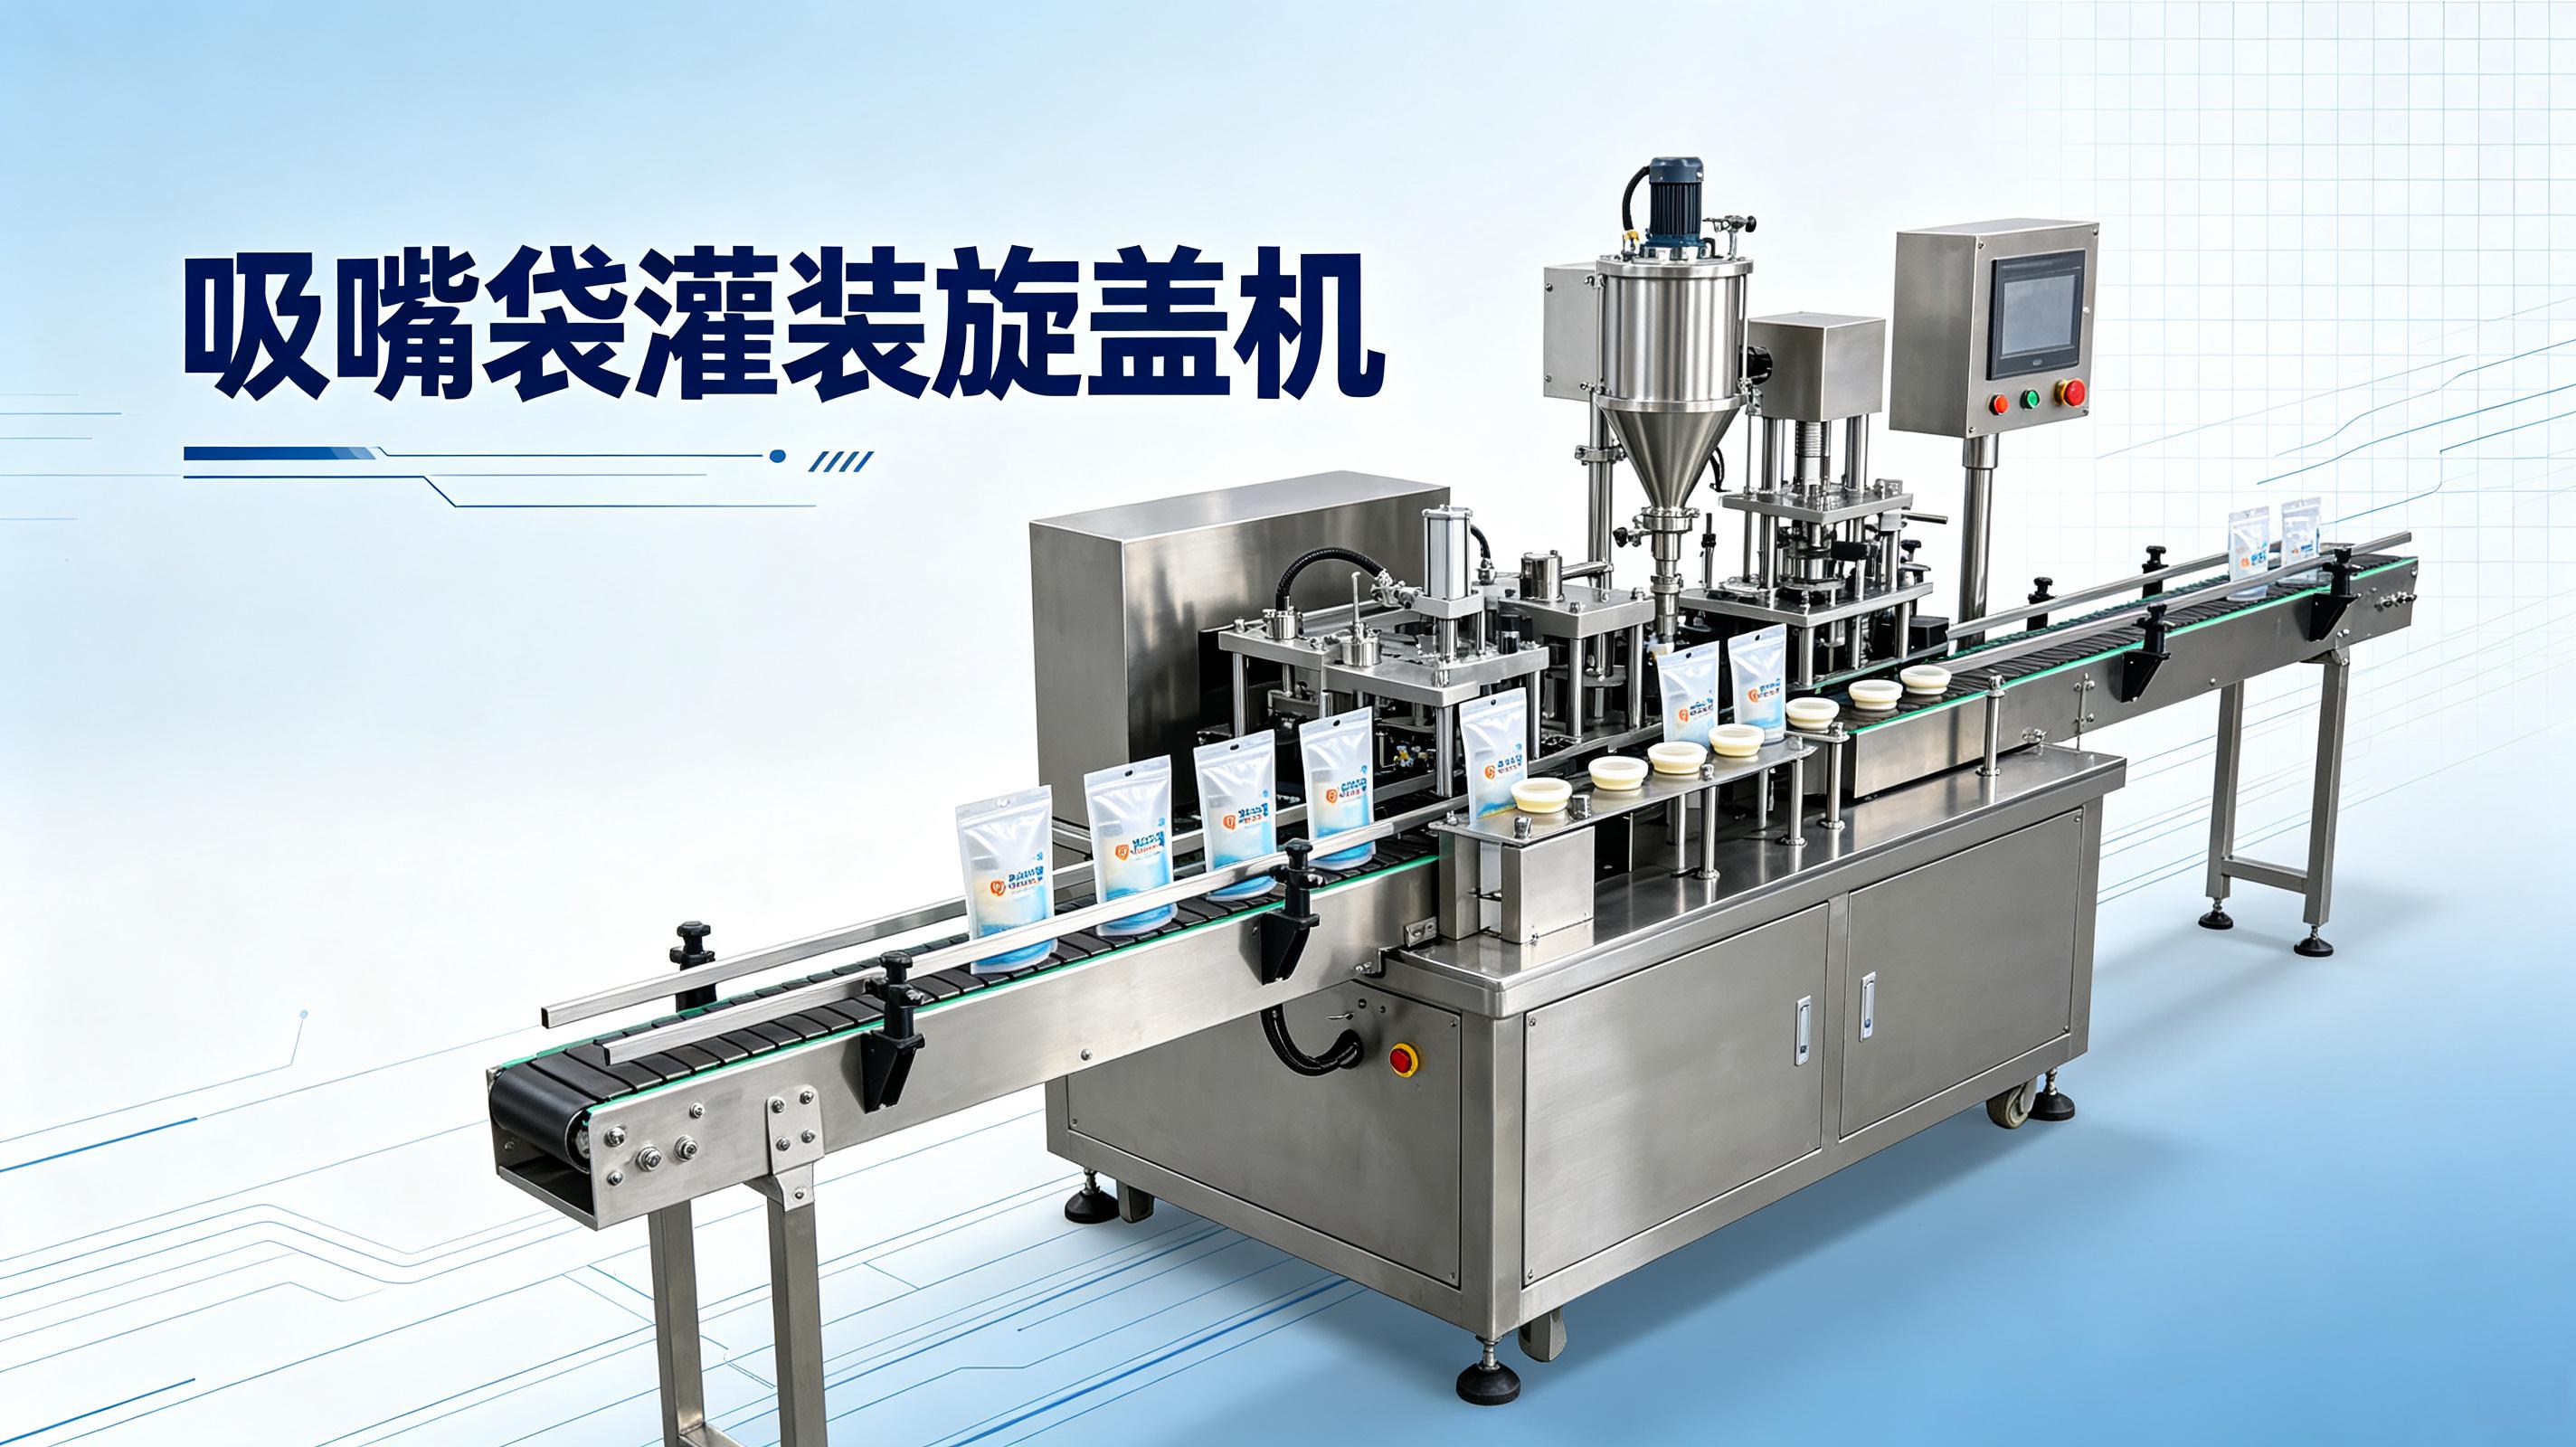
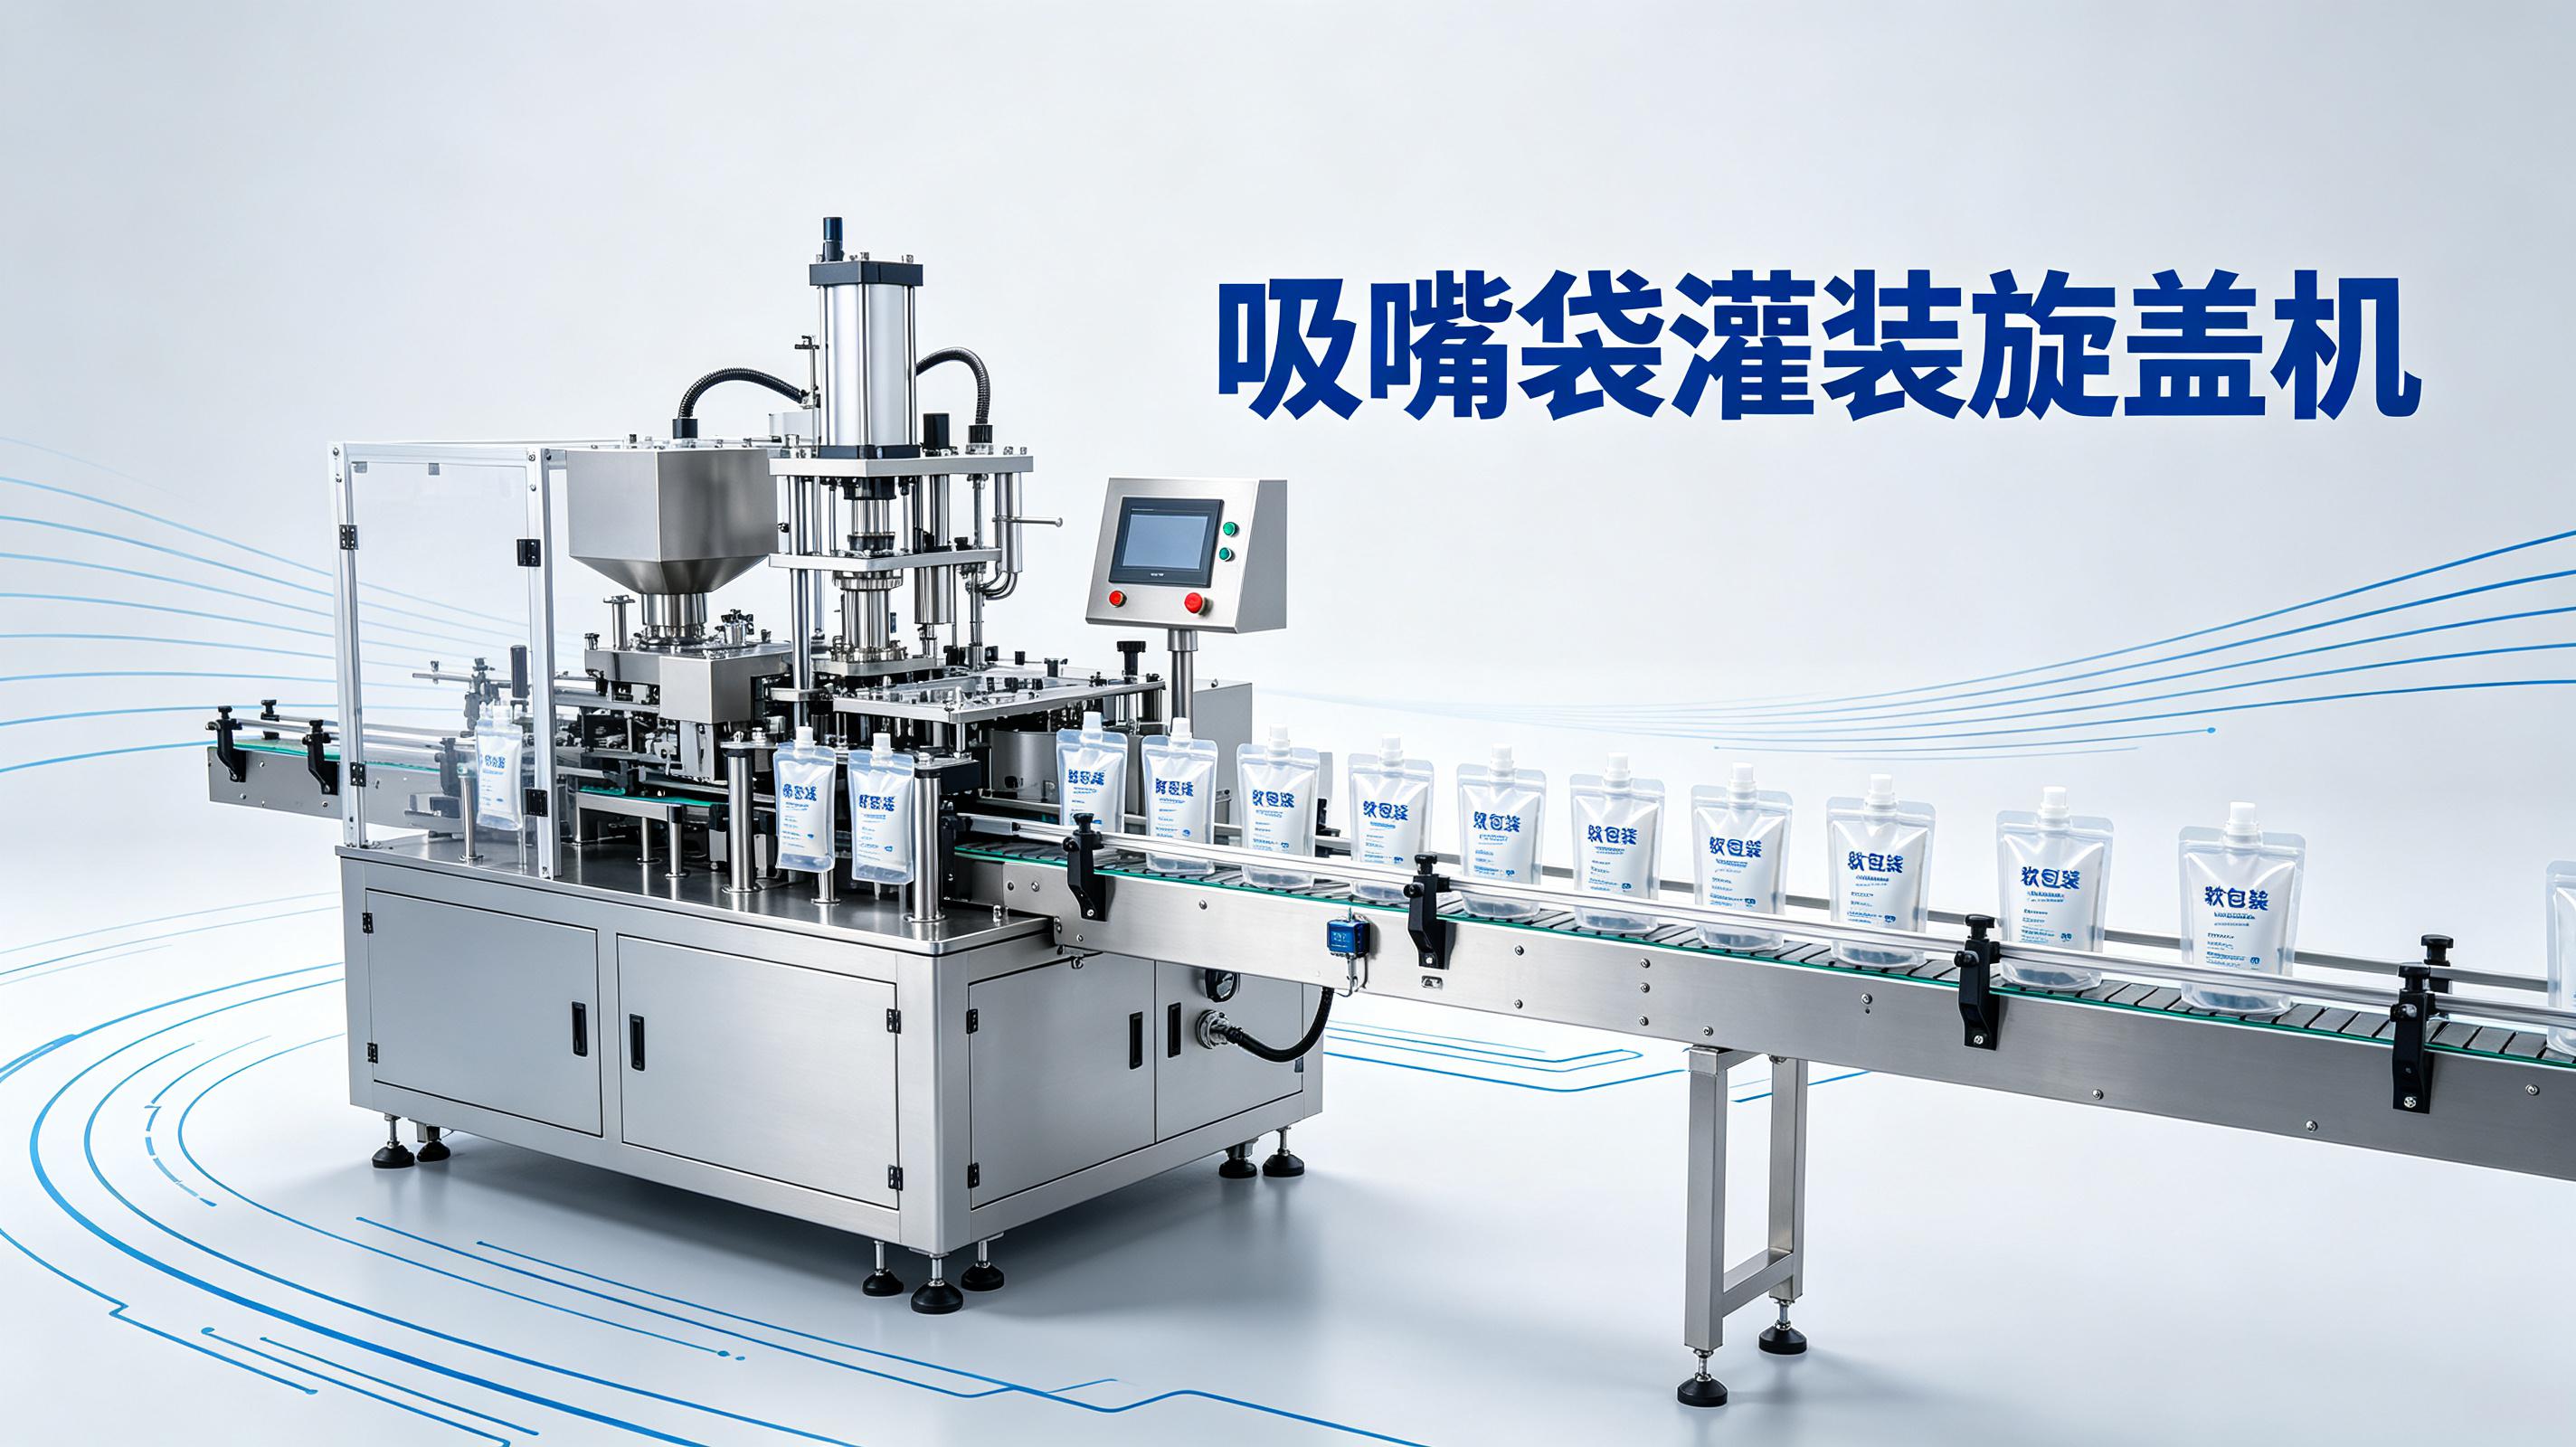
工况基线:现有吸嘴袋灌装旋盖线量产实测状态
我方现场复核多家
零食工厂坚果酱、果酱分装产线,现有吸嘴袋灌装旋盖线量产提速普遍受限,核心偏差集中在灌装计量漂移、物料挂壁回吸、旋盖扭矩超差、袋体定位偏移四类工艺问题。量产常规产能稳定在每小时几百袋区间,连续生产两小时后,计量精度、封口平整度、旋盖合格率均出现偏低波动。
本次评审基线统一锁定:常规厚度食品级吸嘴袋、高粘度坚果酱(含颗粒果仁)、中粘度鲜果果酱,吸嘴袋灌装旋盖线常温量产工况,所有优化方案均以产线可复测、可回退、可让步接收为判据。
第一版提速方案以提升
灌装机、
旋盖机运行转速为核心,直接上调整机输送、灌装、旋盖运行频率,硬上量产工况。连续运行四十分钟后,出现批量果酱溢料、坚果酱颗粒卡塞灌装口、旋盖歪盖比例升高问题,单工位不合格率上升至百分之十几。当天全额回退参数,恢复原始基线参数,封存该版方案,留存批次留样用于后续参数对标复测。
缺陷定位—处置—复测结果:该量产工况出现溢料、卡塞、歪盖不合格现象,定位为转速提升后灌装补料时长不足、旋盖缓冲行程适配性差、高粘度物料落料滞后,调整为分段提速+延时补料+柔性旋盖缓冲参数,复测3批次连续量产样本,单工位不合格率回落至百分之一以内,无批量溢料、卡塞异常。
核心提速瓶颈:坚果酱、果酱分装专属工艺偏差
吸嘴袋不同于瓶体容器,袋体柔性易形变、吸嘴口孔径固定、袋身定位容错区间窄,叠加坚果酱含固体颗粒、果酱易粘连拉丝的物料特性,常规通用灌装机、旋盖机参数无法适配精准提速。产线提速并非单一提转速,需匹配物料粘度、灌装流量、旋盖扭矩、输送定位的协同公差带。
计量偏差瓶颈
高粘度坚果酱灌装过程中,出料口易挂壁积料,连续提速后,单次灌装克重偏差在正负几克区间浮动,超产品分装公差范围。果酱拉丝回吸不彻底,袋口残留物料,造成净重虚高、封口夹料问题。
缺陷定位—处置—复测结果:批量分装出现克重漂移、回吸残留不合格现象,定位为灌装机出料嘴结构平直、回吸负压参数固定,无法适配粘度波动物料,调整为可拆卸锥型出料嘴+动态负压回吸参数,随物料粘度微调负压值,复测5批次留样称重,克重偏差稳定在产品允许公差带内,袋口无明显残留拉丝。
工位匹配瓶颈
吸嘴袋灌装旋盖线多为联动流水线,灌装机出料节奏与旋盖机卡位节奏不匹配,提速后出现空盖、叠盖、旋盖错位问题。吸嘴袋柔性袋体输送过程中易偏移,灌装机灌装对位偏差几毫
米,直接导致料液溅出、旋盖机旋盖受力不均。
缺陷定位—处置—复测结果:提速工况出现对位偏移、旋盖错位不合格现象,定位为输送工位定位挡块固定、联动时序固定,无动态补偿,调整为可调式定位挡块+时序联动延时补偿程序,复测连续8小时量产,工位对位偏差控制在1毫米以内,错位、空盖缺陷清零。
分项提速工艺优化方案(可现场复核)
灌装机粘度适配提速优化
针对坚果酱、果酱差异化物料属性,零食工厂吸嘴袋分装作业需放弃灌装机统一灌装参数,采用分区参数设定。果酱流动性偏高,缩短单次灌装时长、提升工位输送速度;坚果酱含固体颗粒,降低瞬时出料流速,增加稳压出料时段,避免颗粒卡堵出料口。整机灌装机灌装循环周期压缩约零点几秒,吸嘴袋灌装旋盖线单小时产能实现稳步提升,无强制高速运行带来的参数漂移。
补一条判据:所有灌装参数调整,均以连续量产留样净重、出料完整性为验收窗口,不单纯以转速、产能为判定标准。
缺陷定位—处置—复测结果:分区参数调试初期出现坚果酱出料断续、果酱灌装过量不合格现象,定位为稳压时段参数区间设置不合理,高低粘度物料切换无参数过渡,调整为梯度稳压参数+物料切换延时缓冲,复测10批次切换量产工况,出料稳定性合格,无断续、超量异常。
旋盖机柔性适配提速优化
吸嘴袋旋盖受力容错率低,硬扭矩提速会导致盖体开裂、滑牙、未旋紧三类缺陷。优化后采用两段式旋盖工艺,旋盖机采用高速预旋定位、低速精准锁紧工艺,预旋转速提升约百分之二十,锁紧扭矩固定在产品合格区间,兼顾提速效果与旋盖合格率。同时增加盖体剔除机制,对偏位、变形、缺料盖体自动剔除,避免不良品流入下一工序。
那次验收更麻烦:初期两段式旋盖参数调试,预旋与锁紧衔接时差不稳定,出现批量半旋盖产品,无法让步接收。
缺陷定位—处置—复测结果:量产工况出现半旋盖、扭矩不稳不合格现象,定位为工序衔接时差浮动、扭矩反馈响应滞后,调整为固定衔接时序+实时扭矩反馈微调,复测连续12小时量产,旋盖合格率稳定在99.5%以上,剔除机制响应正常,无不良品流出。
吸嘴袋定位输送提速优化
吸嘴袋材质偏软,高速输送易出现袋身褶皱、吸嘴偏移,是隐形提速瓶颈。在输送工位增加限位矫正结构,矫正行程控制在几毫米区间,不影响原有工位布局。输送速度梯度提升,每轮提速后静置运行半小时,复核袋体定位精度与形变情况,杜绝极速提速导致的批量废袋。
缺陷定位—处置—复测结果:梯度提速过程中出现少量袋体褶皱、吸嘴偏移不合格现象,定位为限位矫正间隙偏大,高速输送产生晃动偏移,调整为精准间隙校准+匀速输送变频参数,复测6轮梯度提速工况,袋体形变、偏移缺陷完全消除。
优化前后产线核心参数对标(现场复测数据)
下表为吸嘴袋灌装旋盖线针对坚果酱、果酱吸嘴袋分装场景,灌装机、旋盖机优化前后的实测工艺参数对比,所有数据均为现场连续量产复测粗糙工程值,无理论推演数据。
|
工艺参数项
|
优化前基线状态
|
优化后量产状态
|
合格判定区间
|
|
单小时产能
|
约800-900袋
|
约1100-1200袋
|
稳步提升、无批量缺陷
|
|
灌装克重偏差
|
正负3-5克,易超差
|
正负1-2克,稳定可控
|
产品分装公差范围内
|
|
旋盖不合格率
|
约3%-5%
|
低于0.5%
|
无批量歪盖、滑牙、未锁紧
|
|
物料残留挂壁
|
明显挂壁、拉丝残留
|
轻微挂壁,无拉丝残留
|
不影响封口与净重
|
|
连续运行稳定性
|
2小时后参数漂移
|
8小时参数无明显漂移
|
全程参数在公差带内
|
FAQ:零食工厂吸嘴袋分装提速常见现场问题
Q1:吸嘴袋灌装旋盖线分装坚果酱,含大颗粒果仁物料提速后频繁卡机怎么处置?
A1:不建议直接降低产能妥协生产,需针对性调整灌装机出料流速与稳压时长,适配吸嘴袋坚果酱分装工况,搭配大孔径适配出料嘴,取消瞬时高速出料参数。卡机异常处置后,复测5批次含大颗粒物料量产,卡机频次归零,产能维持优化后标准水平。
Q2:吸嘴袋灌装旋盖线分装果酱,拉丝残留导致封口不严,提速后缺陷加剧如何解决?
A2">优化动态负压回吸参数,灌装结束后延时回吸0.2-0.3秒,清除袋口拉丝残留。调整后复测封口平整度、密封性,无夹料封口不严问题,提速工况下缺陷不复发。
Q3:吸嘴袋柔性材质特性,导致灌装旋盖线提速后袋体对位不准,能否通过微调解决?
A3">单纯微调定位精度治标不治本,需同步匹配输送变频速度、工位时序、矫正间隙。整套参数适配后,复测连续量产对位精度,偏差稳定在合格区间,无反复偏移问题。
量产质控复核规则(全线统一执行)
所有提速优化参数,均设置三级复核窗口。单批次量产首件留样复核、每小时抽样复测、每日量产收尾全项复检。重点复核灌装计量精度、旋盖扭矩稳定性、袋体定位偏差、物料残留状态四项核心指标。
出现单一项指标超差,立即暂停提速参数,回退至上一版稳定参数,排查偏差诱因,整改完成后小批量试产复测,指标达标方可恢复量产提速工况。所有不合格批次均做留样留存、缺陷登记,禁止无复测验证的参数让步接收。
当前工况收尾与复测计划
回到本文初始基线工况:常规食品级吸嘴袋、常温坚果酱与果酱物料分装、吸嘴袋灌装旋盖线连续量产模式。当前所有优化参数均通过多批次现场复测,产能、精度、合格率指标均稳定在合格公差带,第一版纯提速方案的溢料、卡塞、歪盖异常无复发现象。
复测窗口:单批次量产首件、小时抽样、日终全项复检。未决项:高低温极端环境下参数适配稳定性待验证。下一批复测时间:下一轮极端温湿度工况量产测试。当前状态:常温量产优化参数稳定可用,无批量不合格缺陷,可正常投产使用。