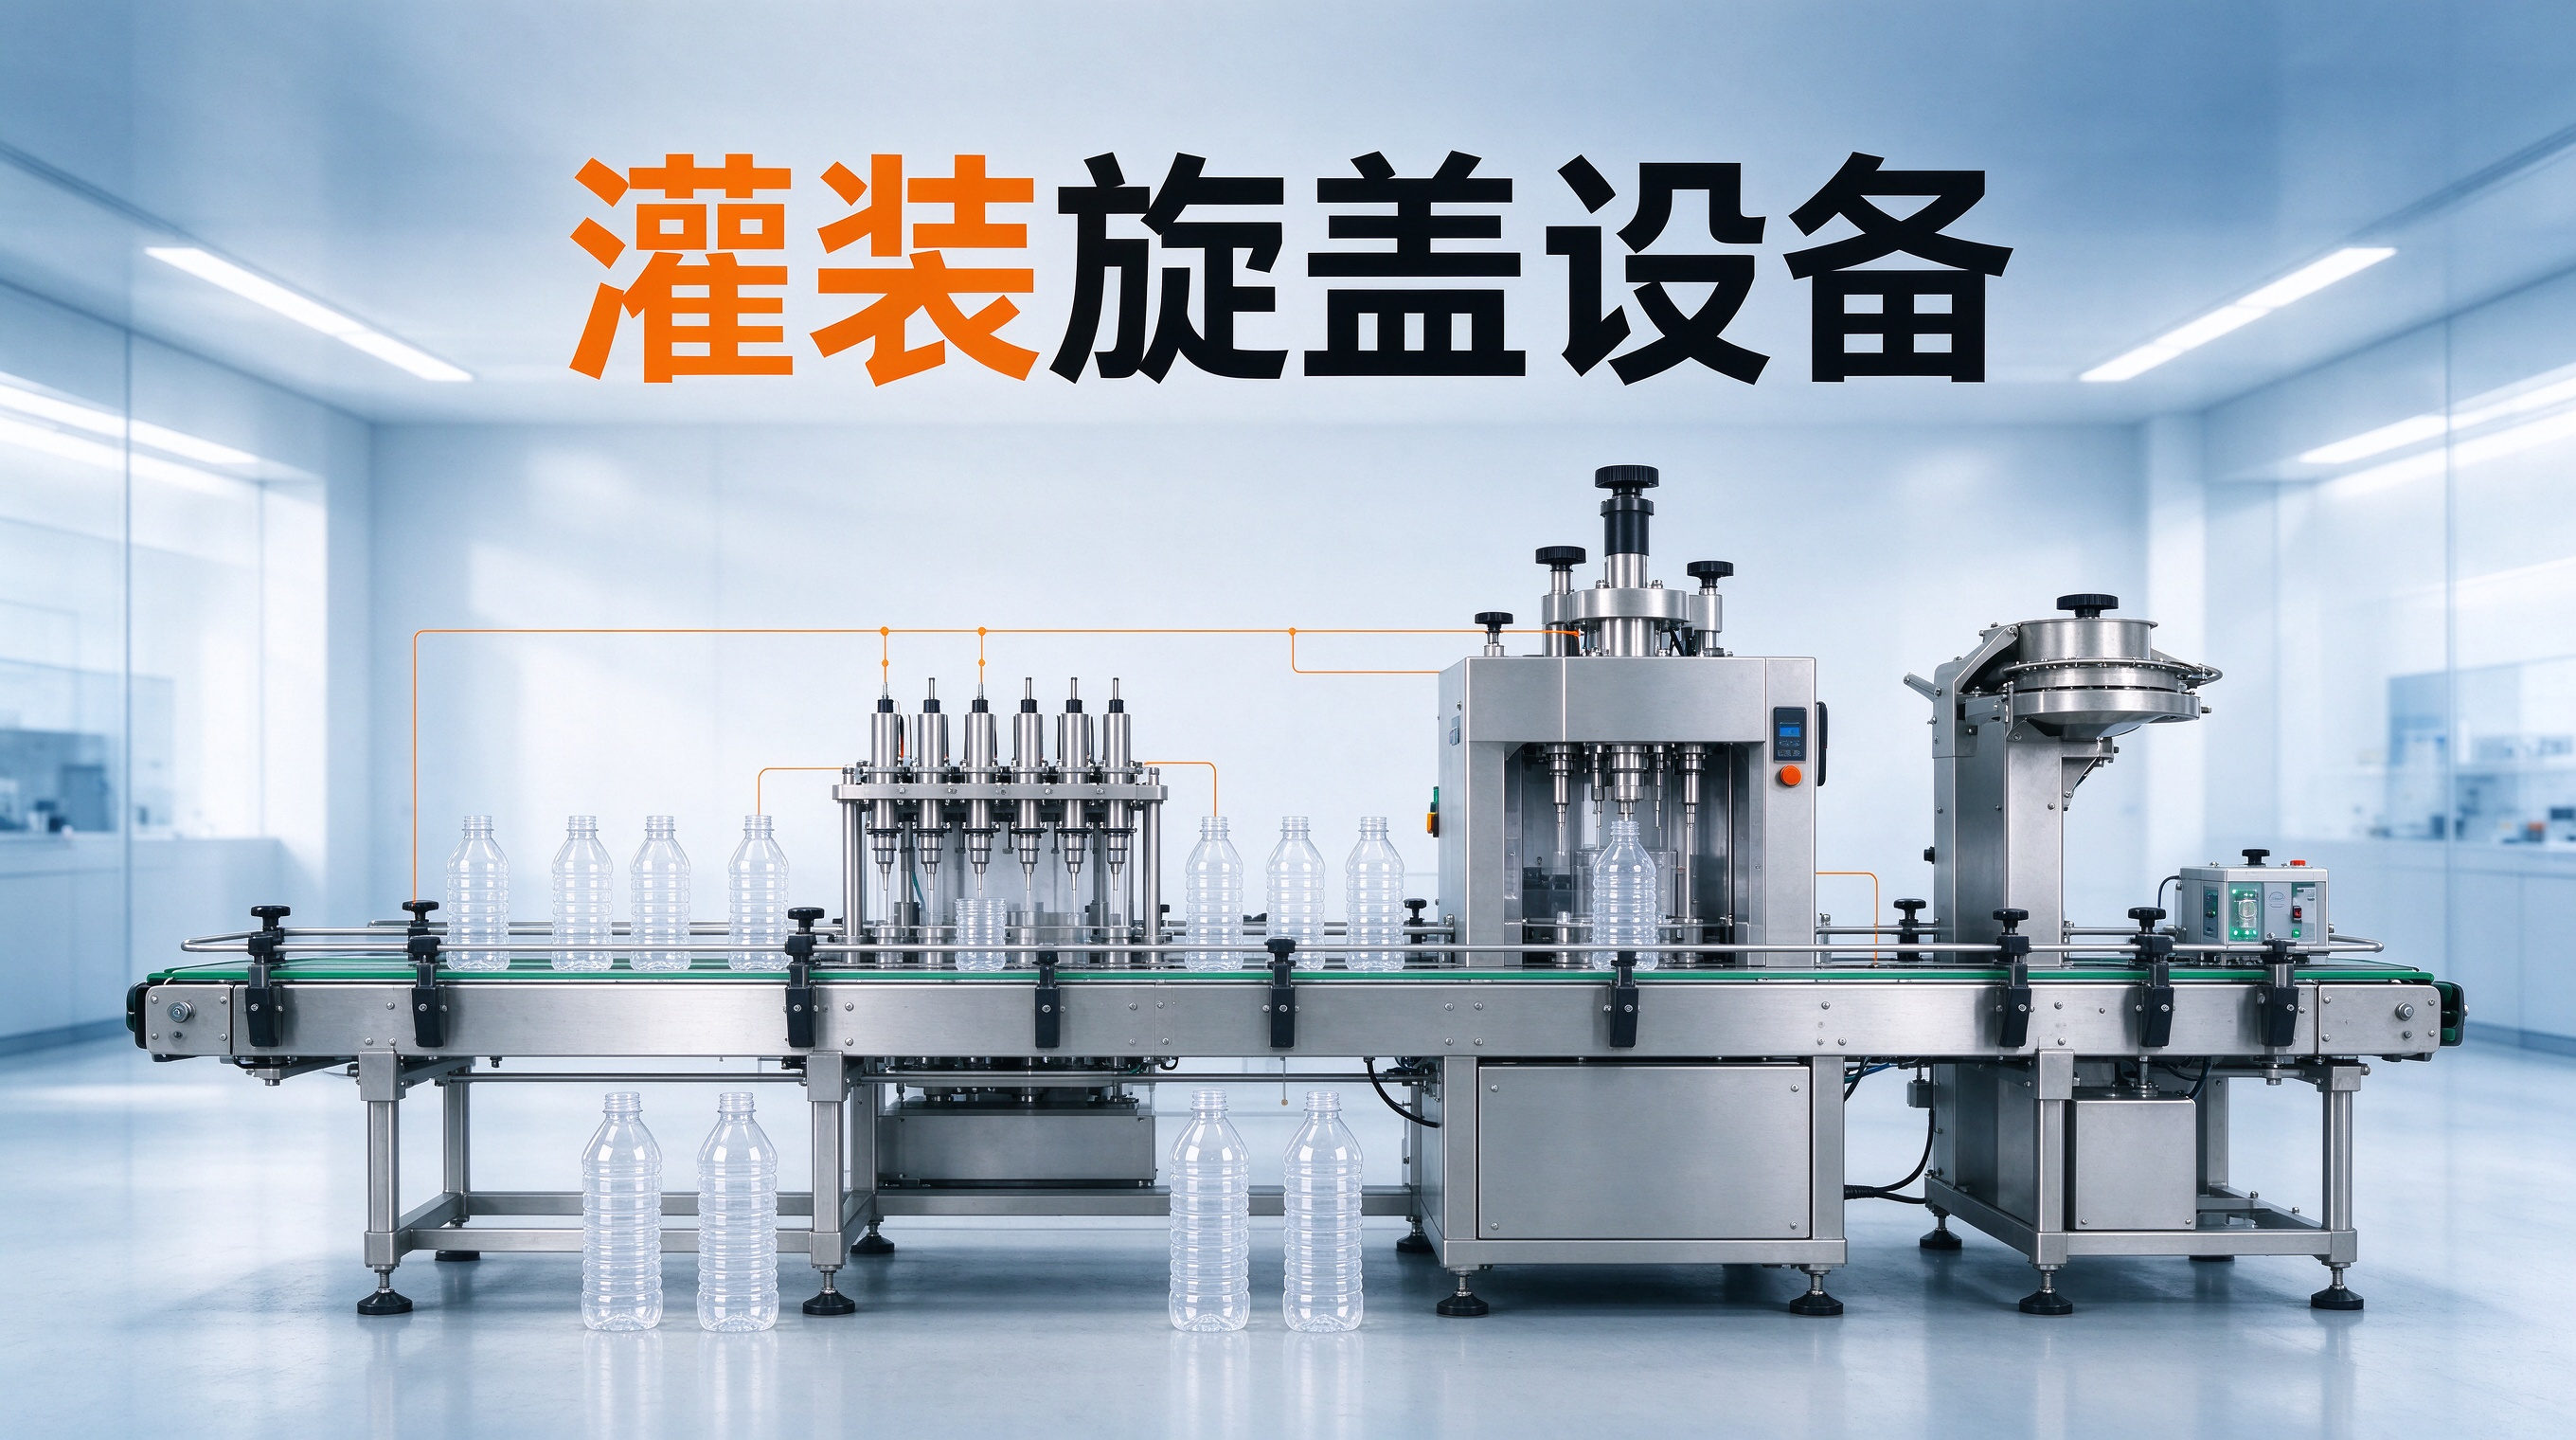
去年冬天,河南漯河一家辣条厂。车间里并排摆着两台机器,左边小袋分装,右边大袋灌装。厂长递给我一根烟,手上全是辣条油,说:“王工,我这两台机器占地方,能不能一台都干了?”我蹲下去看封口刀,一股封口膜烤过的焦糊味窜上来。小袋那台,伺服电机高频运转的“滋滋”蜂鸣声刺耳朵。大袋那台,气缸一怼,地板都震。我当时没吭声,拿手背碰了一下封口刀,烫得我缩回来。心里想,这事能办,但得拆开算。
我在武汉耘和机械干了二十年,灌装封口这一摊,小袋大袋都摸过。核心团队那帮人,从业十五到二十年,封口合格率做到99.99%以上,灌装精度卡在±0.5%。这些数不是吹出来的,是产线上一天一天怼出来的。扯远了,说回那台机器。
小袋分装,袋宽一般在50到80毫米,膜厚六七个丝。灌装头下去,伺服电机“滋滋”一响,活塞往前推。豆浆这种料,稀里哗啦的,灌快了就窜沫。沫子窜到封口区,封口刀一压,焦糊味就出来了,封口全是沙眼。我当时在襄阳一家豆制品厂调机,手套上溅了一滴豆浆,烫得我直接甩手。那台机器第一版曲线上去,灌装速度拉到每分钟60袋,机器抖得像筛糠,封口刀跟着颤。后来把加速段拉长,减速段压短,灌装阀口从6毫米缩到4毫米左右,窜沫才压住。具体调了多少回?大概试了四十多回,反正就在那个区间晃。
大袋灌装,袋宽200毫米往上,有的做到400毫米。料重,一袋两公斤、五公斤。灌装头下去,气缸一怼,压力憋在管子里。憋压憋狠了,料从密封圈缝里挤出来,滴到封口区,封口一压,直接卡壳。我在孝感一家炒货厂,大袋灌装瓜子,灌装阀口径20毫米,压力调到0.4兆帕左右。后来发现,灌装头得带个回吸,灌完往回抽一下,料不滴。回吸量拍脑袋定的,大概0.3秒,多了抽不干净,少了滴料。那台机器后来跑每分钟15袋,稳了。
当时想省事,一套灌装系统通吃。小袋用伺服,大袋用气缸,切换靠程序。第一版曲线上去,小袋跑60袋,大袋跑15袋,机器抖得像筛糠。封口膜烤过的焦糊味混着豆浆的腥气,车间里全是味。我以为是伺服参数没调好,查了半天,结果是灌装头快换法兰的密封圈少装了一个。当时吓我一跳,后来再也不敢省那个密封圈了。那台机器停了三天,重新做快换结构。
小袋用一套小口径灌装头,大袋用一套大口径灌装头。法兰快换,卡扣一松,三分钟换完。灌装精度小袋做到±0.5%,大袋做到±1%左右。大袋精度松一点,因为料重,传感器响应有延迟。但封口合格率都卡在99.99%以上。伺服电机高频运转的“滋滋”蜂鸣声,小袋那边一直响,大袋那边气缸“噗嗤”一下,节奏不一样。习惯了就好。
| 项目 | 小袋分装 | 大袋灌装 |
|---|---|---|
| 袋宽范围 | 50到80毫米 | 200到400毫米 |
| 膜厚 | 6到8个丝 | 8到12个丝 |
| 灌装速度 | 每分钟50到60袋 | 每分钟12到15袋 |
| 灌装精度 | ±0.5% | ±1%左右 |
| 封口温度 | 130到150度 | 150到170度 |
| 封口压力 | 0.2到0.3兆帕 | 0.3到0.5兆帕 |
| 常见问题 | 窜沫、封口沙眼 | 憋压、滴料、卡壳 |
重点加粗:小袋怕窜沫,大袋怕憋压。窜沫就缩阀口,憋压就加回吸。 封口温度差20度,膜厚差两三个丝,压力差0.2兆帕,这些数不是拍脑袋,是产线上怼出来的。 但每台机器不一样,料也不一样,得现场调。
灌装头快换,法兰卡扣,O型圈密封。小袋灌装头口径4毫米,大袋20毫米。换的时候,卡扣一松,拔出来,插进去,拧紧。有一次在武汉黄陂一家零食厂,操作工换完没拧紧,灌装时料从法兰缝里喷出来,溅到隔热手套上,烫得他直甩手。后来加了防呆,没拧紧机器不启动。封口刀也快换,小袋刀纹浅,大袋刀纹深。换刀的时候,封口膜烤过的焦糊味还没散,手摸上去还烫。
PLC里存两组参数,小袋一组,大袋一组。切换的时候,触摸屏点一下,伺服电机“滋滋”声变了,气缸“噗嗤”节奏也变了。灌装曲线小袋用S型,大袋用梯形。第一版S型曲线上去,机器抖得像筛糠,后来把加减速时间从0.1秒拉到0.3秒,稳了。大袋梯形曲线,加速段短,减速段长,防止料冲出来。这些参数,大概试了三十多回,反正就在那个区间晃。
小袋封口,温度130到150度,压力0.2到0.3兆帕。大袋封口,温度150到170度,压力0.3到0.5兆帕。封口时间小袋0.3秒,大袋0.8秒。有一次在仙桃一家厂,大袋封口温度设到180度,封口膜直接烤糊,焦糊味窜满车间,封口一撕就烂。后来降到165度,好了。小袋封口温度高了,膜缩,袋口皱。低了,封不牢,一搓就开。这些数,都是试出来的。
问:小袋和大袋共用一台机器,切换要多久?
答:快换结构,三到五分钟。灌装头、封口刀、程序参数,一起换。操作工培训半天就能上手。
问:灌装精度能保证吗?
答:小袋±0.5%,大袋±1%左右。大袋料重,传感器响应有延迟,精度松一点。但封口合格率都做到99.99%以上。
问:豆浆、辣条油、瓜子,都能灌吗?
答:都能。豆浆稀,怕窜沫,阀口缩小。辣条油黏,怕滴料,加回吸。瓜子干,怕卡壳,灌装头加大,气缸压力调高。料不一样,参数得现场调。
问:机器抖得像筛糠怎么办?
答:先查密封圈,再查灌装曲线。第一版曲线上去,机器抖,多半是加减速时间太短。拉到0.3秒左右,稳了。
问:封口膜烤糊了怎么办?
答:降温度,缩封口时间。小袋130到150度,大袋150到170度。焦糊味一出来,封口就废了。
那台机器现在还在漯河那家辣条厂跑着。小袋分装跑每分钟55袋,大袋灌装跑每分钟14袋。厂长上个月给我打电话,说又接了个大单,大袋辣条往超市送。他手上还是辣条油,不过这次没递烟,递了瓶水。我问他机器怎么样,他说:“还行,就是换灌装头的时候,密封圈得盯着。”我说:“盯着就对了。”反正就这么干,干了二十年没出岔子。
小袋大袋兼容,核心在快换和参数分组。小袋防窜沫,大袋防憋压。封口温度压力分开控,灌装曲线分开调。武汉耘和机械,核心团队从业15-20年,封口合格率99.99%以上,灌装精度±0.5%。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。