我按同一批卤味熟食样品(含汤汁的鸭脖段、藕片、豆干混合料,目标灌装量150g±5g,自立袋吸嘴规格8.6mm)做了一轮设备复核。样品的物料粘度在约2000~3500cP区间,含粒径3~8mm的碎骨和辣椒碎。灌装温度控制在45~55℃。以下是可回到产线和现场复核的判据记录。
半自动自立袋灌装旋盖机的常见配置是人工挂袋,转盘带动袋子到灌装头下方,操作工脚踩或按钮触发灌装。定位依赖人工放置的一致性。同一个人连续挂袋五十次,袋口偏移量在约±3mm区间晃。偏移大的时候,灌装嘴对不准袋口中心,物料打偏,挂在袋口密封区。挂袋偏移超过约2mm,灌装嘴外壁就开始沾料。
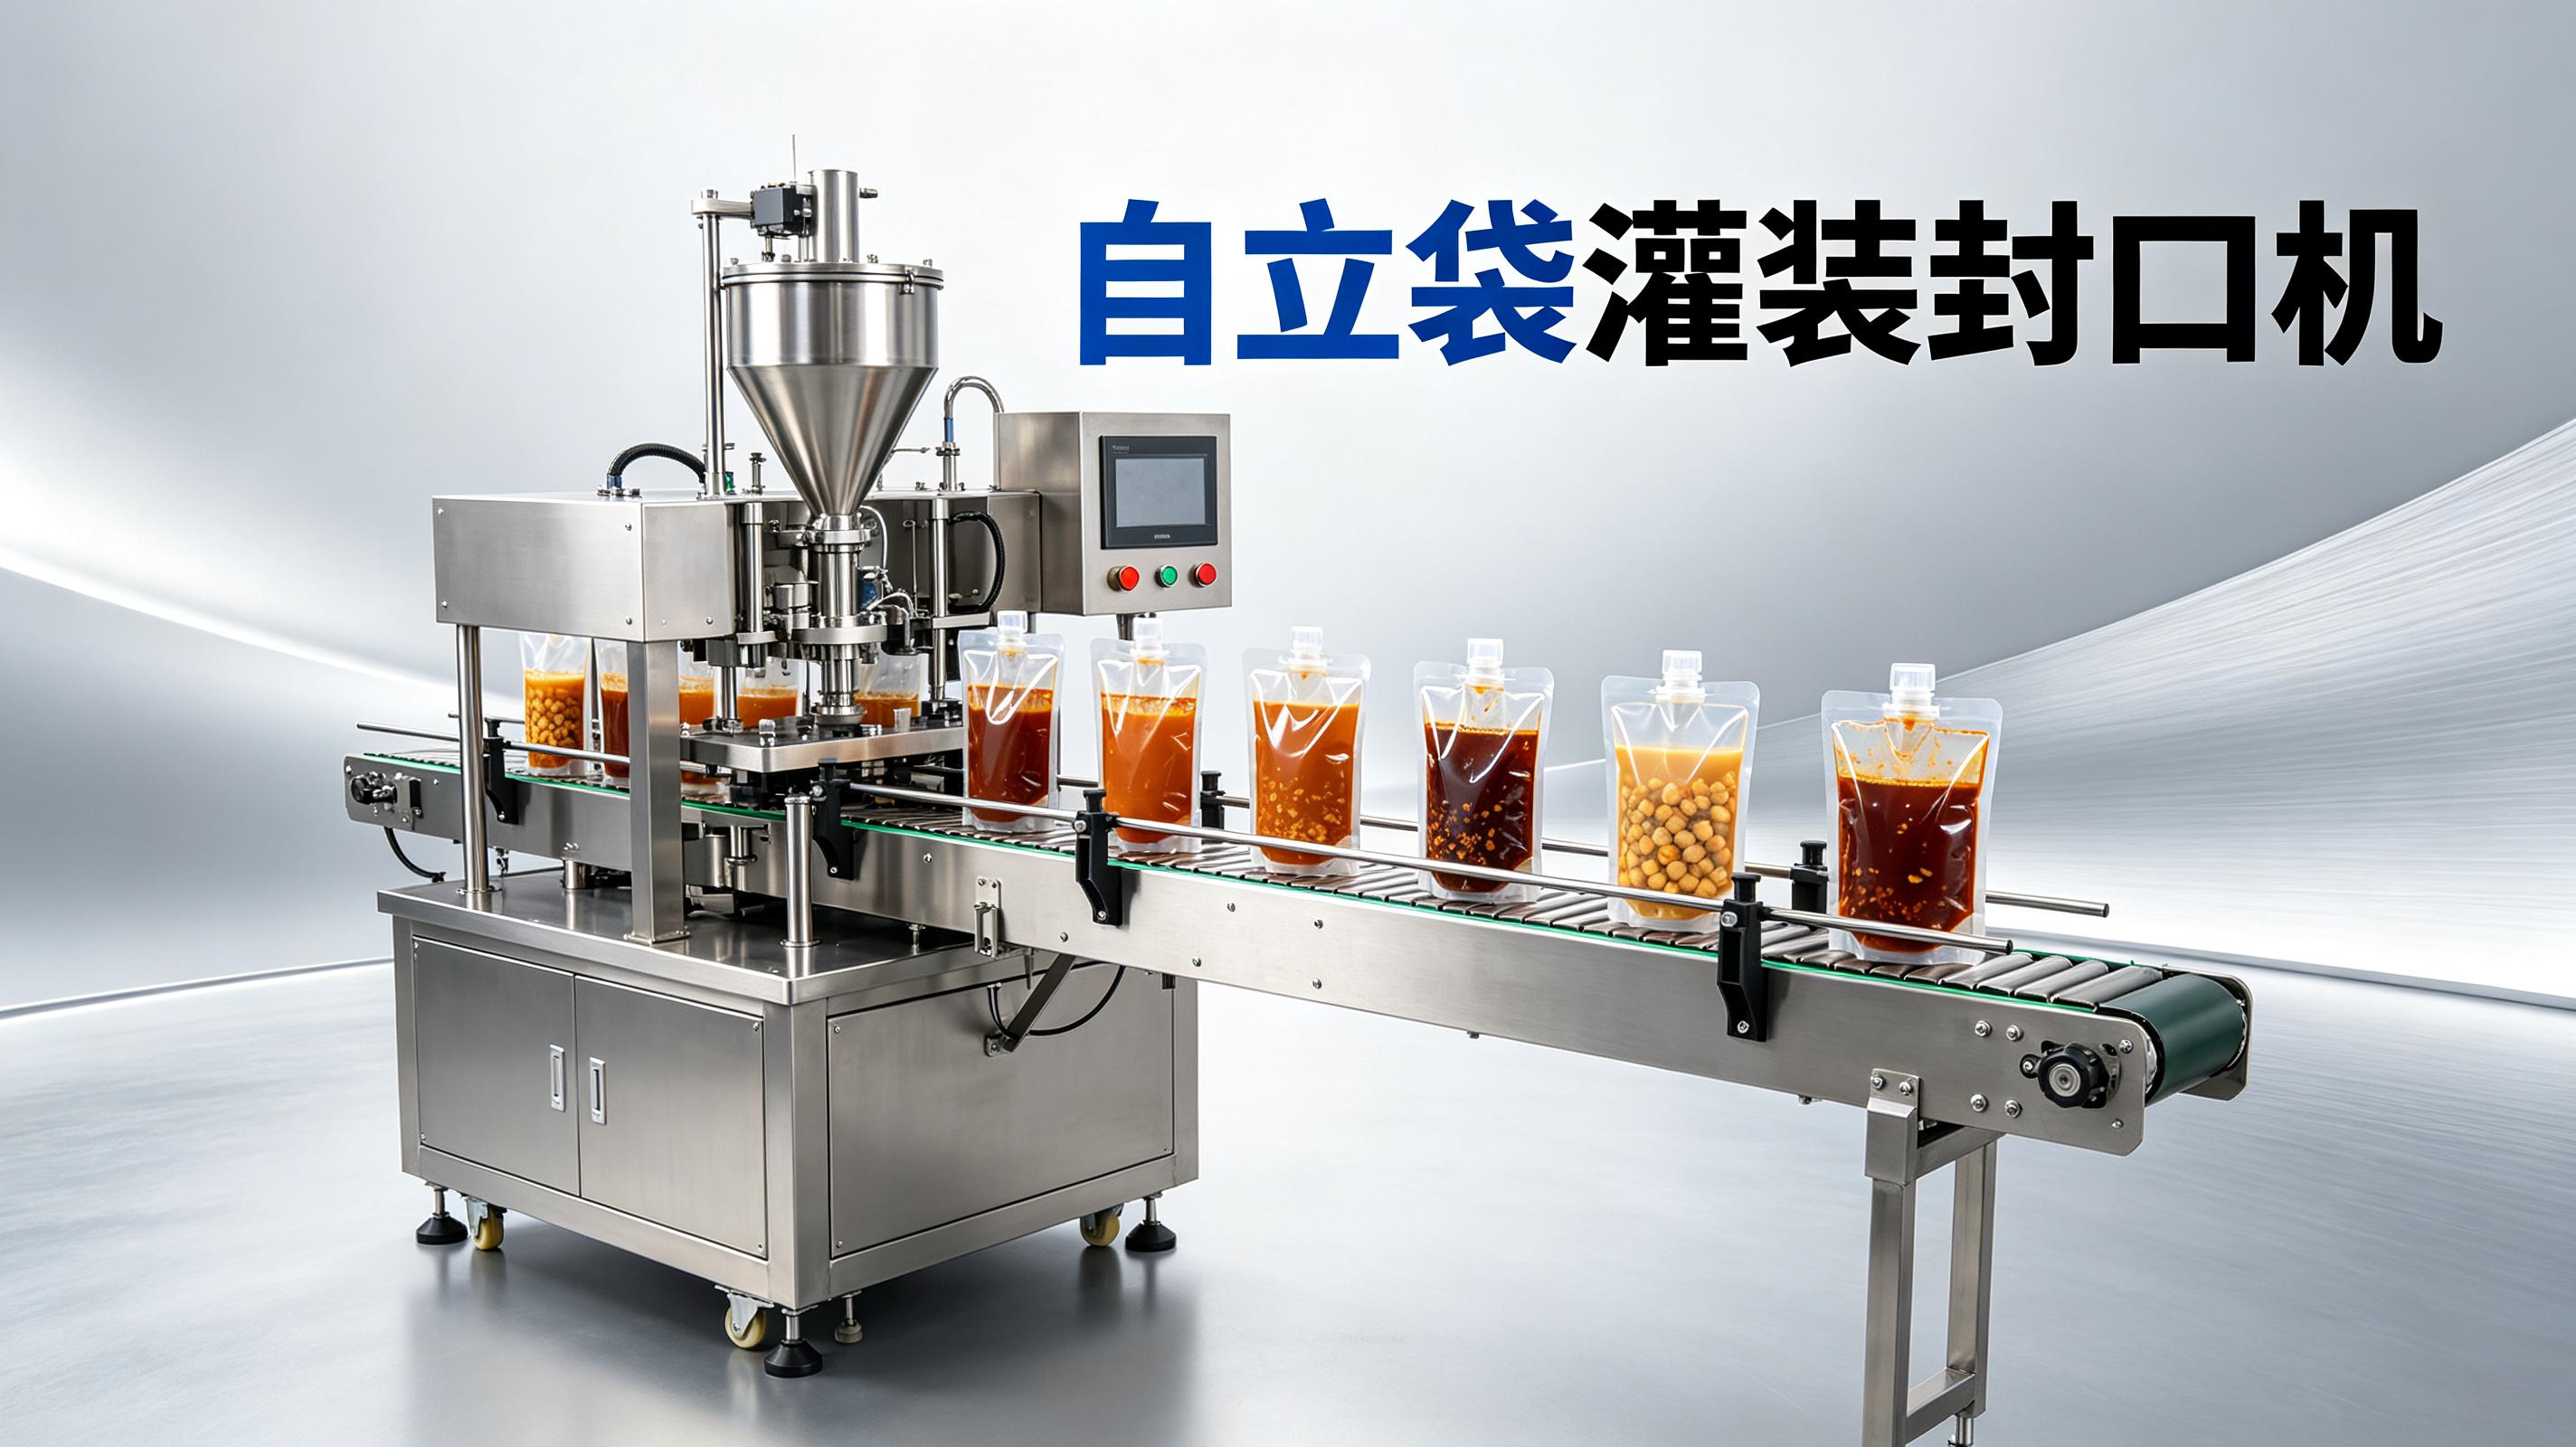
全自动机型的送袋机构把袋子从料仓推到夹爪,夹爪闭合后用机械挡块定位,偏移量压到约±0.5mm以内。灌装嘴下压时,袋口被涨袋机构撑开,灌装通道和袋口内壁之间的间隙控制在约1~2mm。这个间隙偏大,物料回吸不干净;偏小,袋口被撑变形,后续旋盖对不上。
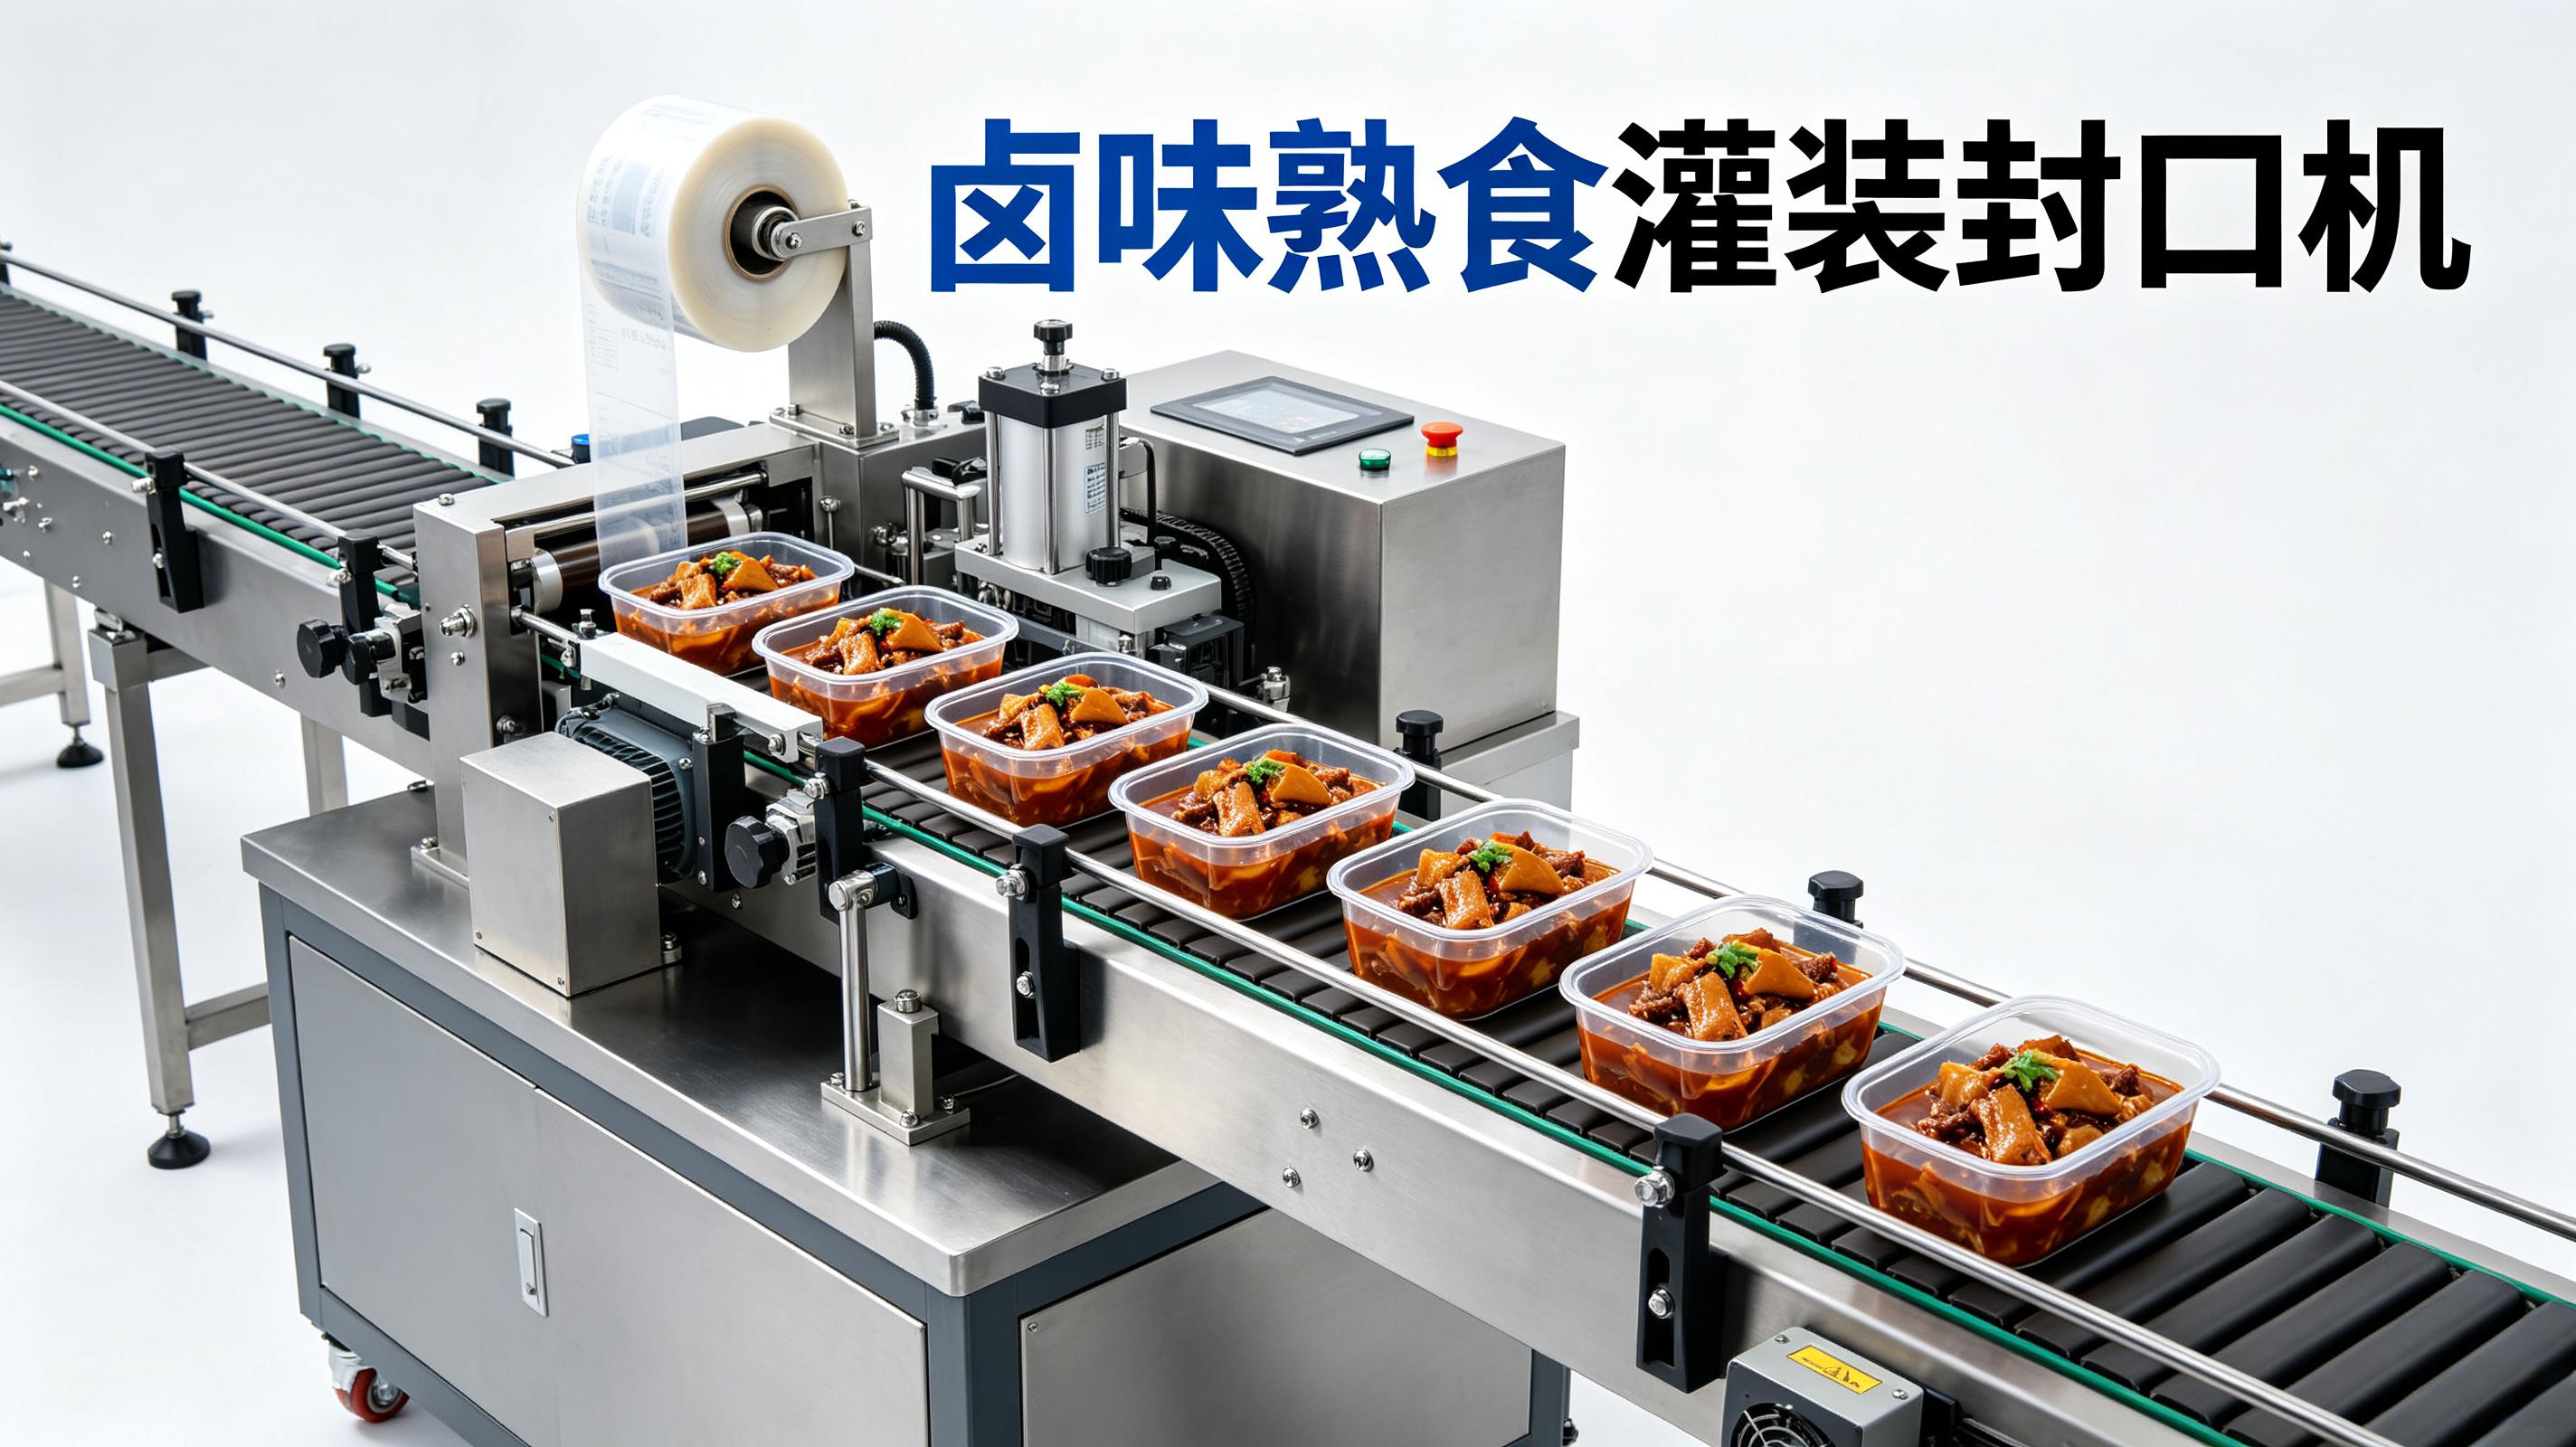
我方的验收口径是:同一批次连抽三十袋,灌装量极差不超过6g,袋口密封区残留面积不超过约2mm²。第一版方案按供应商默认参数硬上,灌装量极差跑到约11g,主要集中在含碎骨颗粒的袋子上。当天回退参数,把灌装速度从约40袋/分钟降到约32袋/分钟,同时把灌装嘴内径从8mm换到10mm,复测三十袋,极差回到约5g。颗粒卡在灌装嘴出口是主因,降速让颗粒有足够时间通过。
| 判据项 | 半自动典型值 | 全自动验收窗口 |
|---|---|---|
| 袋口定位偏移 | 约±3mm,随操作工波动 | 约±0.5mm,机械挡块定位 |
| 灌装量极差(30袋) | 约8~12g | ≤6g |
| 灌装嘴外壁沾料 | 每5~8袋出现1次 | 连续30袋≤1次 |
| 含颗粒物料通过率 | 偏低,偶尔卡嘴 | 30袋零卡嘴 |
卤味熟食自立袋用吸嘴盖。旋盖扭矩的验收窗口很窄。太松,运输途中渗漏;太紧,吸嘴根部塑料件开裂。我方对这款8.6mm吸嘴的验收口径是旋盖扭矩在约1.2~1.8N·m区间。半自动机型靠操作工手感拧盖,同一批三十袋测下来,扭矩散落在约0.6~2.5N·m之间,有约两成超出窗口。
全自动自立袋灌装旋盖机用伺服旋盖头,扭矩设定后每个盖子按同一值执行。复测三十袋,扭矩集中在约1.4~1.6N·m。但有一个边界条件:袋口被灌装撑开后如果没完全复位,旋盖头下压时盖子和吸嘴的咬合深度不够。咬合深度低于约2mm,扭矩达标但密封不达标。
那次验收更麻烦的是一批卤藕片。旋盖扭矩全部落在窗口内,静置约四小时后出现渗漏。定位为吸嘴与盖子的配合面有物料残留。卤藕片的汤汁含糖量偏高,灌装后袋口内壁有一层薄液膜,旋盖时被压进配合面,形成微通道。处置动作:在灌装工位后、旋盖工位前加一道吹气清洁,用约0.3MPa的过滤空气吹袋口内壁。复测三十袋,静置六小时,零渗漏。
自立袋吸嘴与袋体之间的热封,半自动机型通常用手压式封口钳或简易热封头,温度靠旋钮标注,实际热封面温度偏差在约±8℃。全自动机型的热封头配温控模块,面温度偏差压到约±2℃。
这批卤味自立袋的复合膜热封层熔点约在125~135℃。半自动热封头实测面温度在约118~142℃区间晃,偏低时封口强度不够,剥离测试出现局部虚封;偏高时封口边缘收缩,外观起皱。全自动热封头的验收窗口定在约130℃±3℃,每班次抽三袋做剥离测试,剥离力不低于约15N/15mm。
第一版全自动热封参数按膜材供应商给的参考值硬上,设的约138℃。当天抽检发现封口边缘有约一成的袋子出现轻微起皱,剥离测试倒是通过的。回退到约131℃,复测三十袋,起皱降到零,剥离力在约18~22N/15mm。
卤味熟食的汤汁含油脂和糖分,灌装后残留在灌装阀、管道和旋盖头上的料液,如果不彻底清洗,微生物指标容易超。半自动机型拆洗频次高,操作工每班拆灌装头、刷管道,但拆装接口的密封圈和螺纹处是常见残留点。
全自动自立袋灌装旋盖机做预制菜产线配套时,我方验收要求灌装回路和旋盖机构可接入在线清洗。清洗液循环温度不低于约80℃,循环时间约15~20分钟。清洗后做棉签擦拭取样,灌装阀出口和旋盖头夹爪的残留物检测,蛋白残留不高于约5μg/cm²。
有一批设备的第一版管路设计在灌装阀上方的三通接头处留了一个约15mm的盲端。在线清洗液循环时,盲端里的残料冲不出去。连续生产三天后取灌装阀出口擦拭样,蛋白残留超标。处置动作:把三通改成斜角接入,消除盲端,盲端长度压到约5mm以下。复测,清洗后蛋白残留回到约3μg/cm²以内。
半自动自立袋灌装旋盖机在卤味熟食场景下,1名操作工负责挂袋和取袋,1名负责灌装和封口,2人配合的日产能约在6000~9000袋,八小时。这个数字会随物料粘度和袋型变化,含大颗粒的卤味料比纯汤汁低约两到三成。
全自动机型一出四的配置,额定产能约在2800~3500袋/小时,一出六约3500~4000袋/小时。实际运行中受上袋机构和旋盖节拍限制,稳定产出打约八折。1人监控2台全自动机是可行的。
切换成本的差异在半自动上不明显,因为换规格时操作工本身就在参与。全自动机的换型时间取决于袋宽和吸嘴口径是否共用模具。同口径、同袋宽的换料,约5分钟改配方参数。从8.6mm吸嘴换到10mm吸嘴同时袋宽从130mm换到160mm,要换夹爪和定位挡块,停机约25~40分钟。
| 复核项 | 半自动 | 全自动 |
|---|---|---|
| 日产能(八小时,卤味料) | 约6000~9000袋 | 约22000~28000袋 |
| 在线值守人数 | 2人 | 1人/2台 |
| 灌装量极差 | 约8~12g | ≤6g |
| 旋盖扭矩窗口内比例 | 约八成 | 连续三十袋全部落入 |
| 换吸嘴口径+袋宽 | 约10~15分钟,不换模具 | 约25~40分钟,换夹爪挡块 |
| 在线清洗接入 | 通常无,手工拆洗 | 需验收盲端和清洗残留 |
问:卤味熟食含碎骨和辣椒碎,全自动灌装机容易卡嘴吗?
卡嘴主要发生在灌装嘴内径偏小的时候。我方在这批样品上把灌装嘴内径从8mm换到10mm,同时把灌装节拍从约40袋/分钟降到约32袋/分钟,连续三十袋零卡嘴。颗粒粒径超过灌装嘴内径三分之一时,降速和扩径同时做才稳。
问:自立袋灌装旋盖机的旋盖扭矩验收,需要每班次做吗?
每班次开始前抽五袋测扭矩,运行四小时后再抽五袋。同批次内扭矩漂移不超过约0.3N·m。超过这个值,先查供气压力是否在约0.5~0.7MPa区间,再查旋盖头夹爪有没有物料粘附。
问:半自动改全自动,灌装精度和封口合格率的验收口径怎么定?
我方在预制菜和卤味产线上用的口径是:连续抽三十袋,灌装量极差≤6g;静置四小时,零渗漏;旋盖扭矩全部落入设定窗口±0.3N·m;热封剥离力不低于约15N/15mm。四项全部通过才算初验合格,有任何一项不达标,走让步接收需要单独留样并缩短复测周期到每两小时一次。
问:全自动机的在线清洗,验收时测什么位置?
灌装阀出口、灌装管路最低点、旋盖头夹爪内侧。这三个位置是残留高发区。棉签擦拭取样后测蛋白残留,我方用的阈值是约5μg/cm²以下。管路盲端是常见残留点,设计阶段就要确认盲端长度不超过约5mm。
回到开头那批卤味熟食样品。灌装量极差压在约5g,旋盖扭矩集中在约1.4~1.6N·m,静置六小时零渗漏,热封剥离力约18~22N/15mm。未决项是含大块碎骨的鸭锁骨段,粒径超过约12mm的颗粒在灌装嘴出口偶尔减速。下一批复测安排在下周同一产线、同一配方、同一批膜材,复测样本量五十袋。当前状态:参数锁定,待复测验证大颗粒通过率。
卤味工厂扩产切换全自动自立袋灌装旋盖机,核心差异在袋口定位精度、旋盖扭矩窗口和在线清洗设计。灌装量极差从约10g压到6g以内,旋盖扭矩从手感拧盖转为伺服设定,卫生验收需测灌装阀和旋盖头残留。