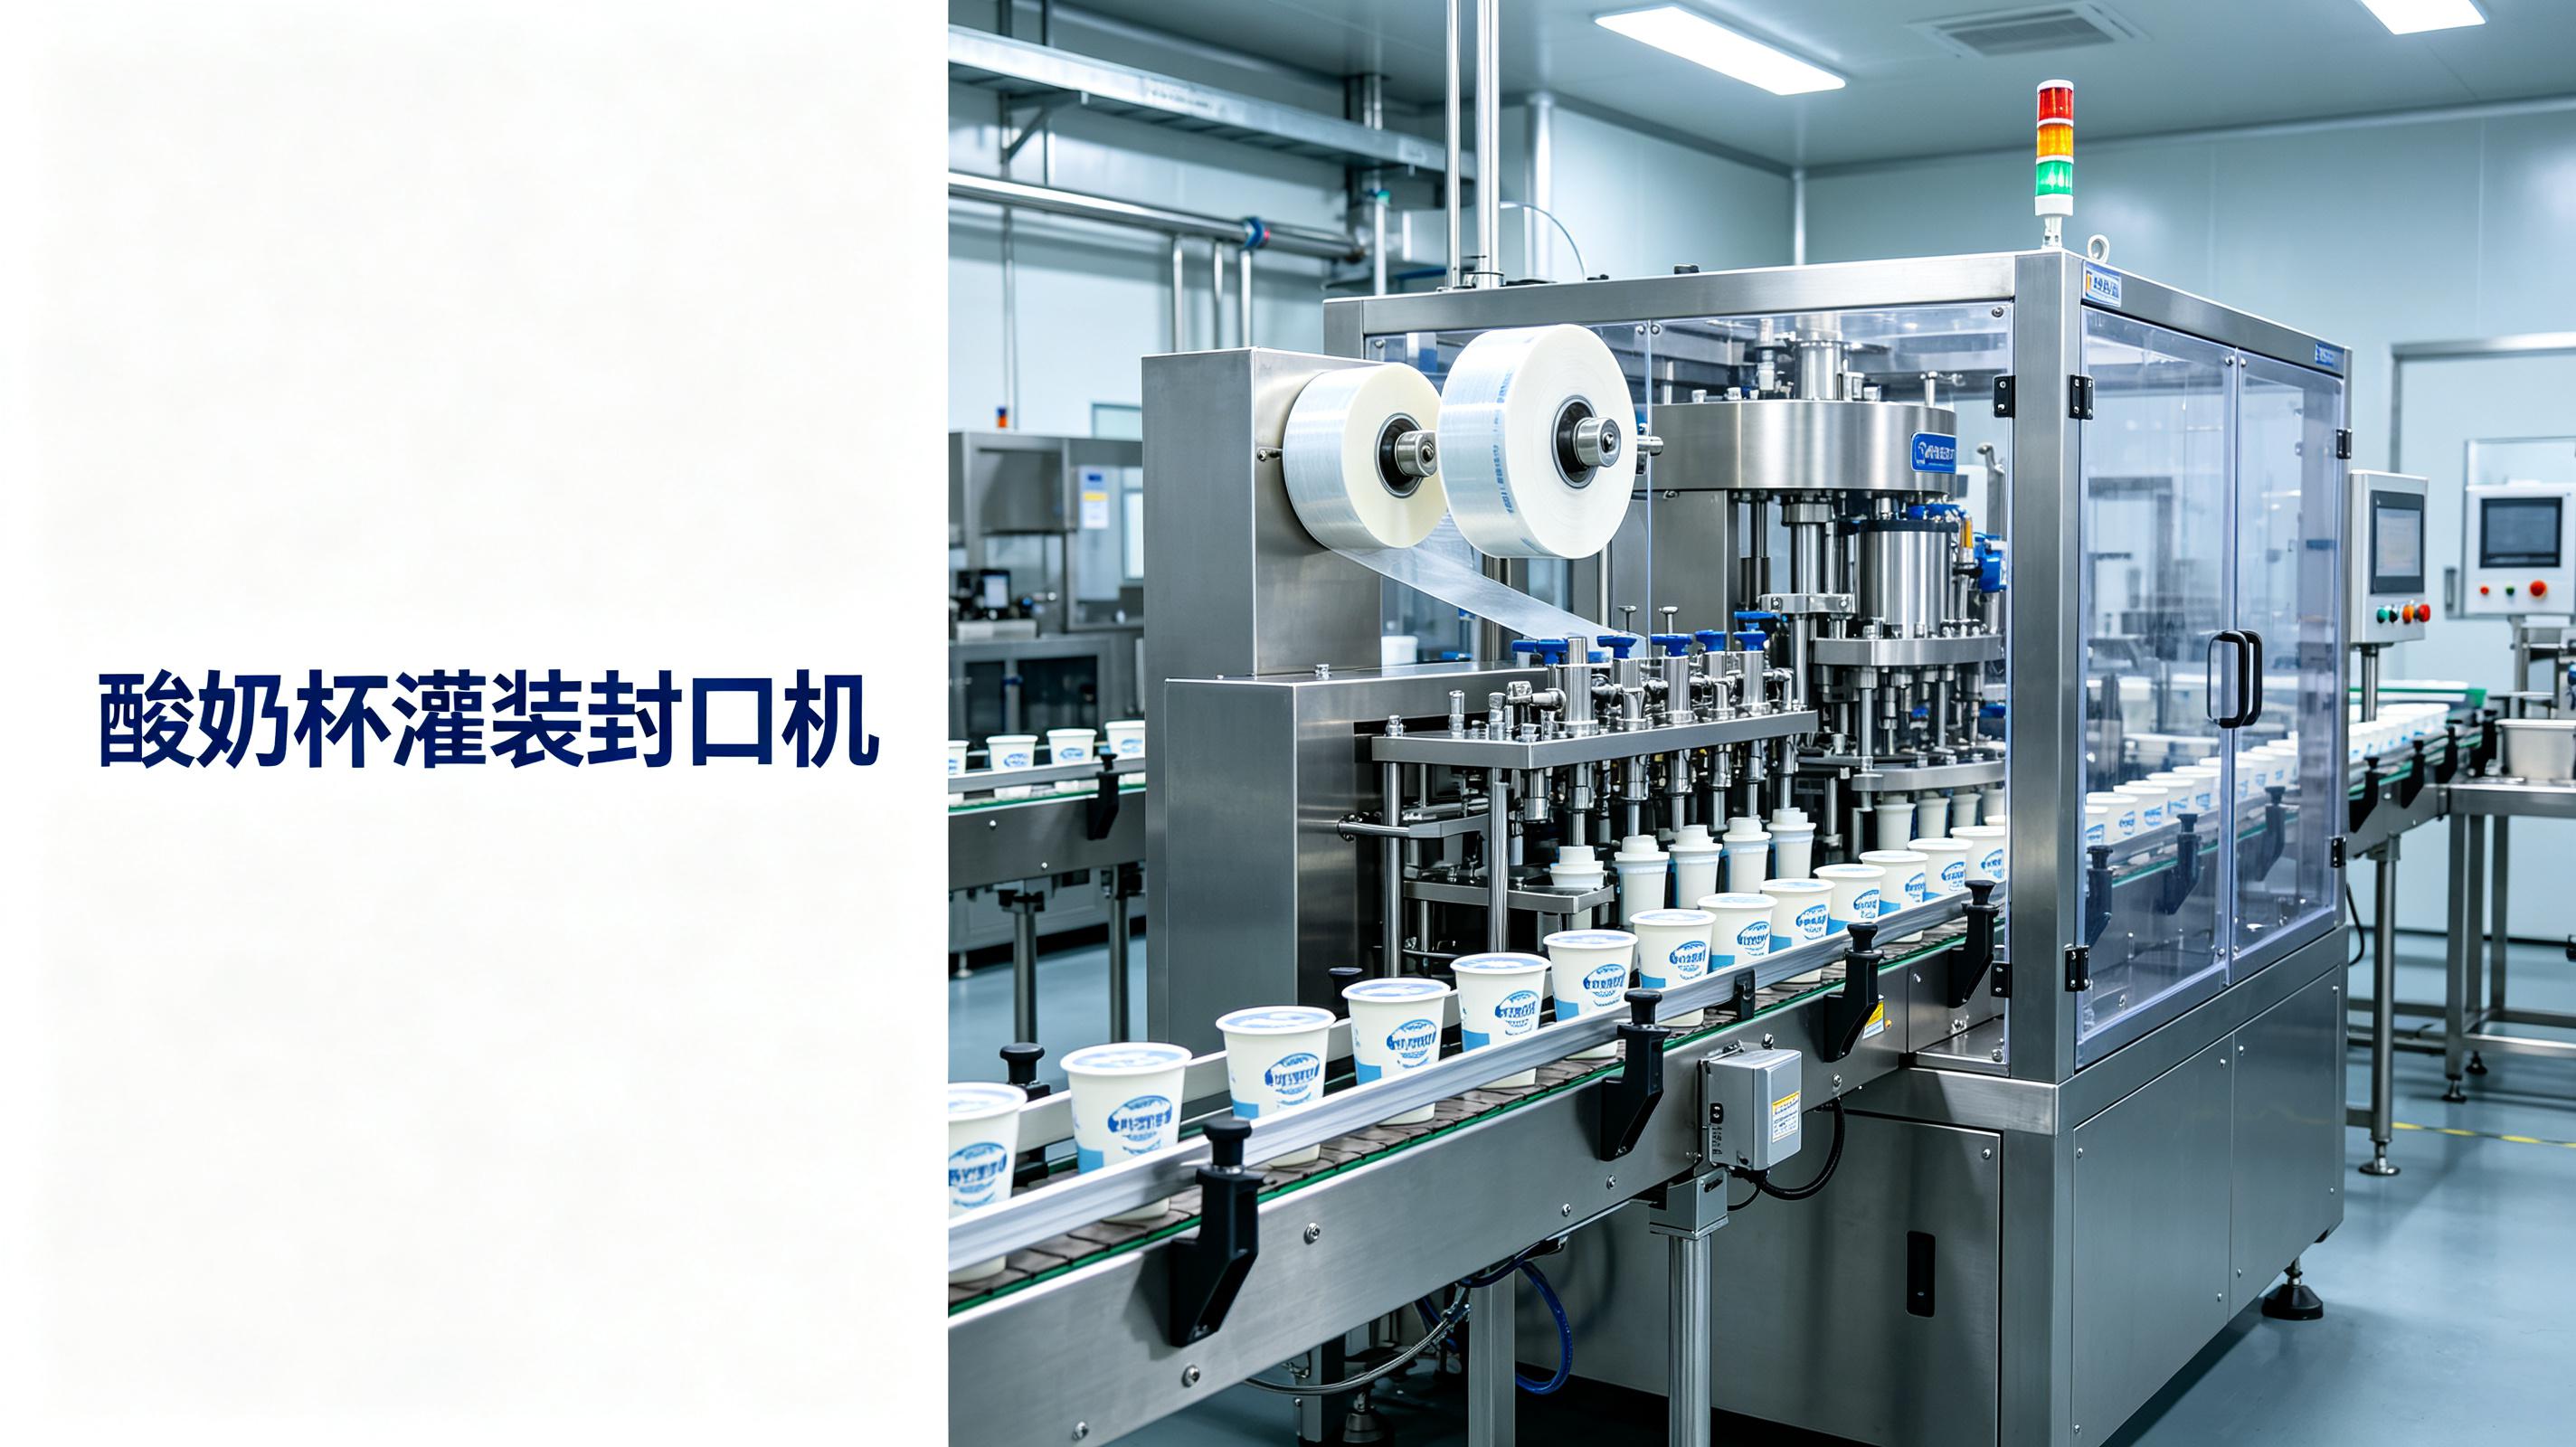
去年冬天,武汉东西湖一个做老酸奶的厂子,车间里暖风机坏了,我蹲在封口工位旁边调参数。豆浆溅到隔热手套上,那种烫手感到现在还记得——不是开水那种尖锐的疼,是黏糊糊的、慢慢渗进来的热。封口膜高温烤过的焦糊味从排烟口往外窜,伺服电机高频运转的“滋滋”蜂鸣声压在耳朵里,说话得凑近了喊。那天我们要搭的,就是一条3200杯/小时的杯装灌装封口线。
别被这个数字唬住。3200杯/小时,拆到分钟就是53杯左右。一杯按100克算,一分钟要灌5.3公斤料。听着不多,但杯装灌装封口机不是光灌,它得同时干灌装、放膜、热封、切膜、出杯这几件事。
我当时拿秒表掐过,一个节拍从进杯到出杯,转盘式大概压在4秒上下。超过5秒,3200就保不住。所以转盘直径、工位数、灌装阀口径,这三个数是绑死的。有回一个客户非要加两个工位,说想跑3500,结果转盘大了,离心力上来,料液在杯口晃,窜沫窜得封口区全是酸奶,封完一撕就漏。后来老老实实退回32工位。
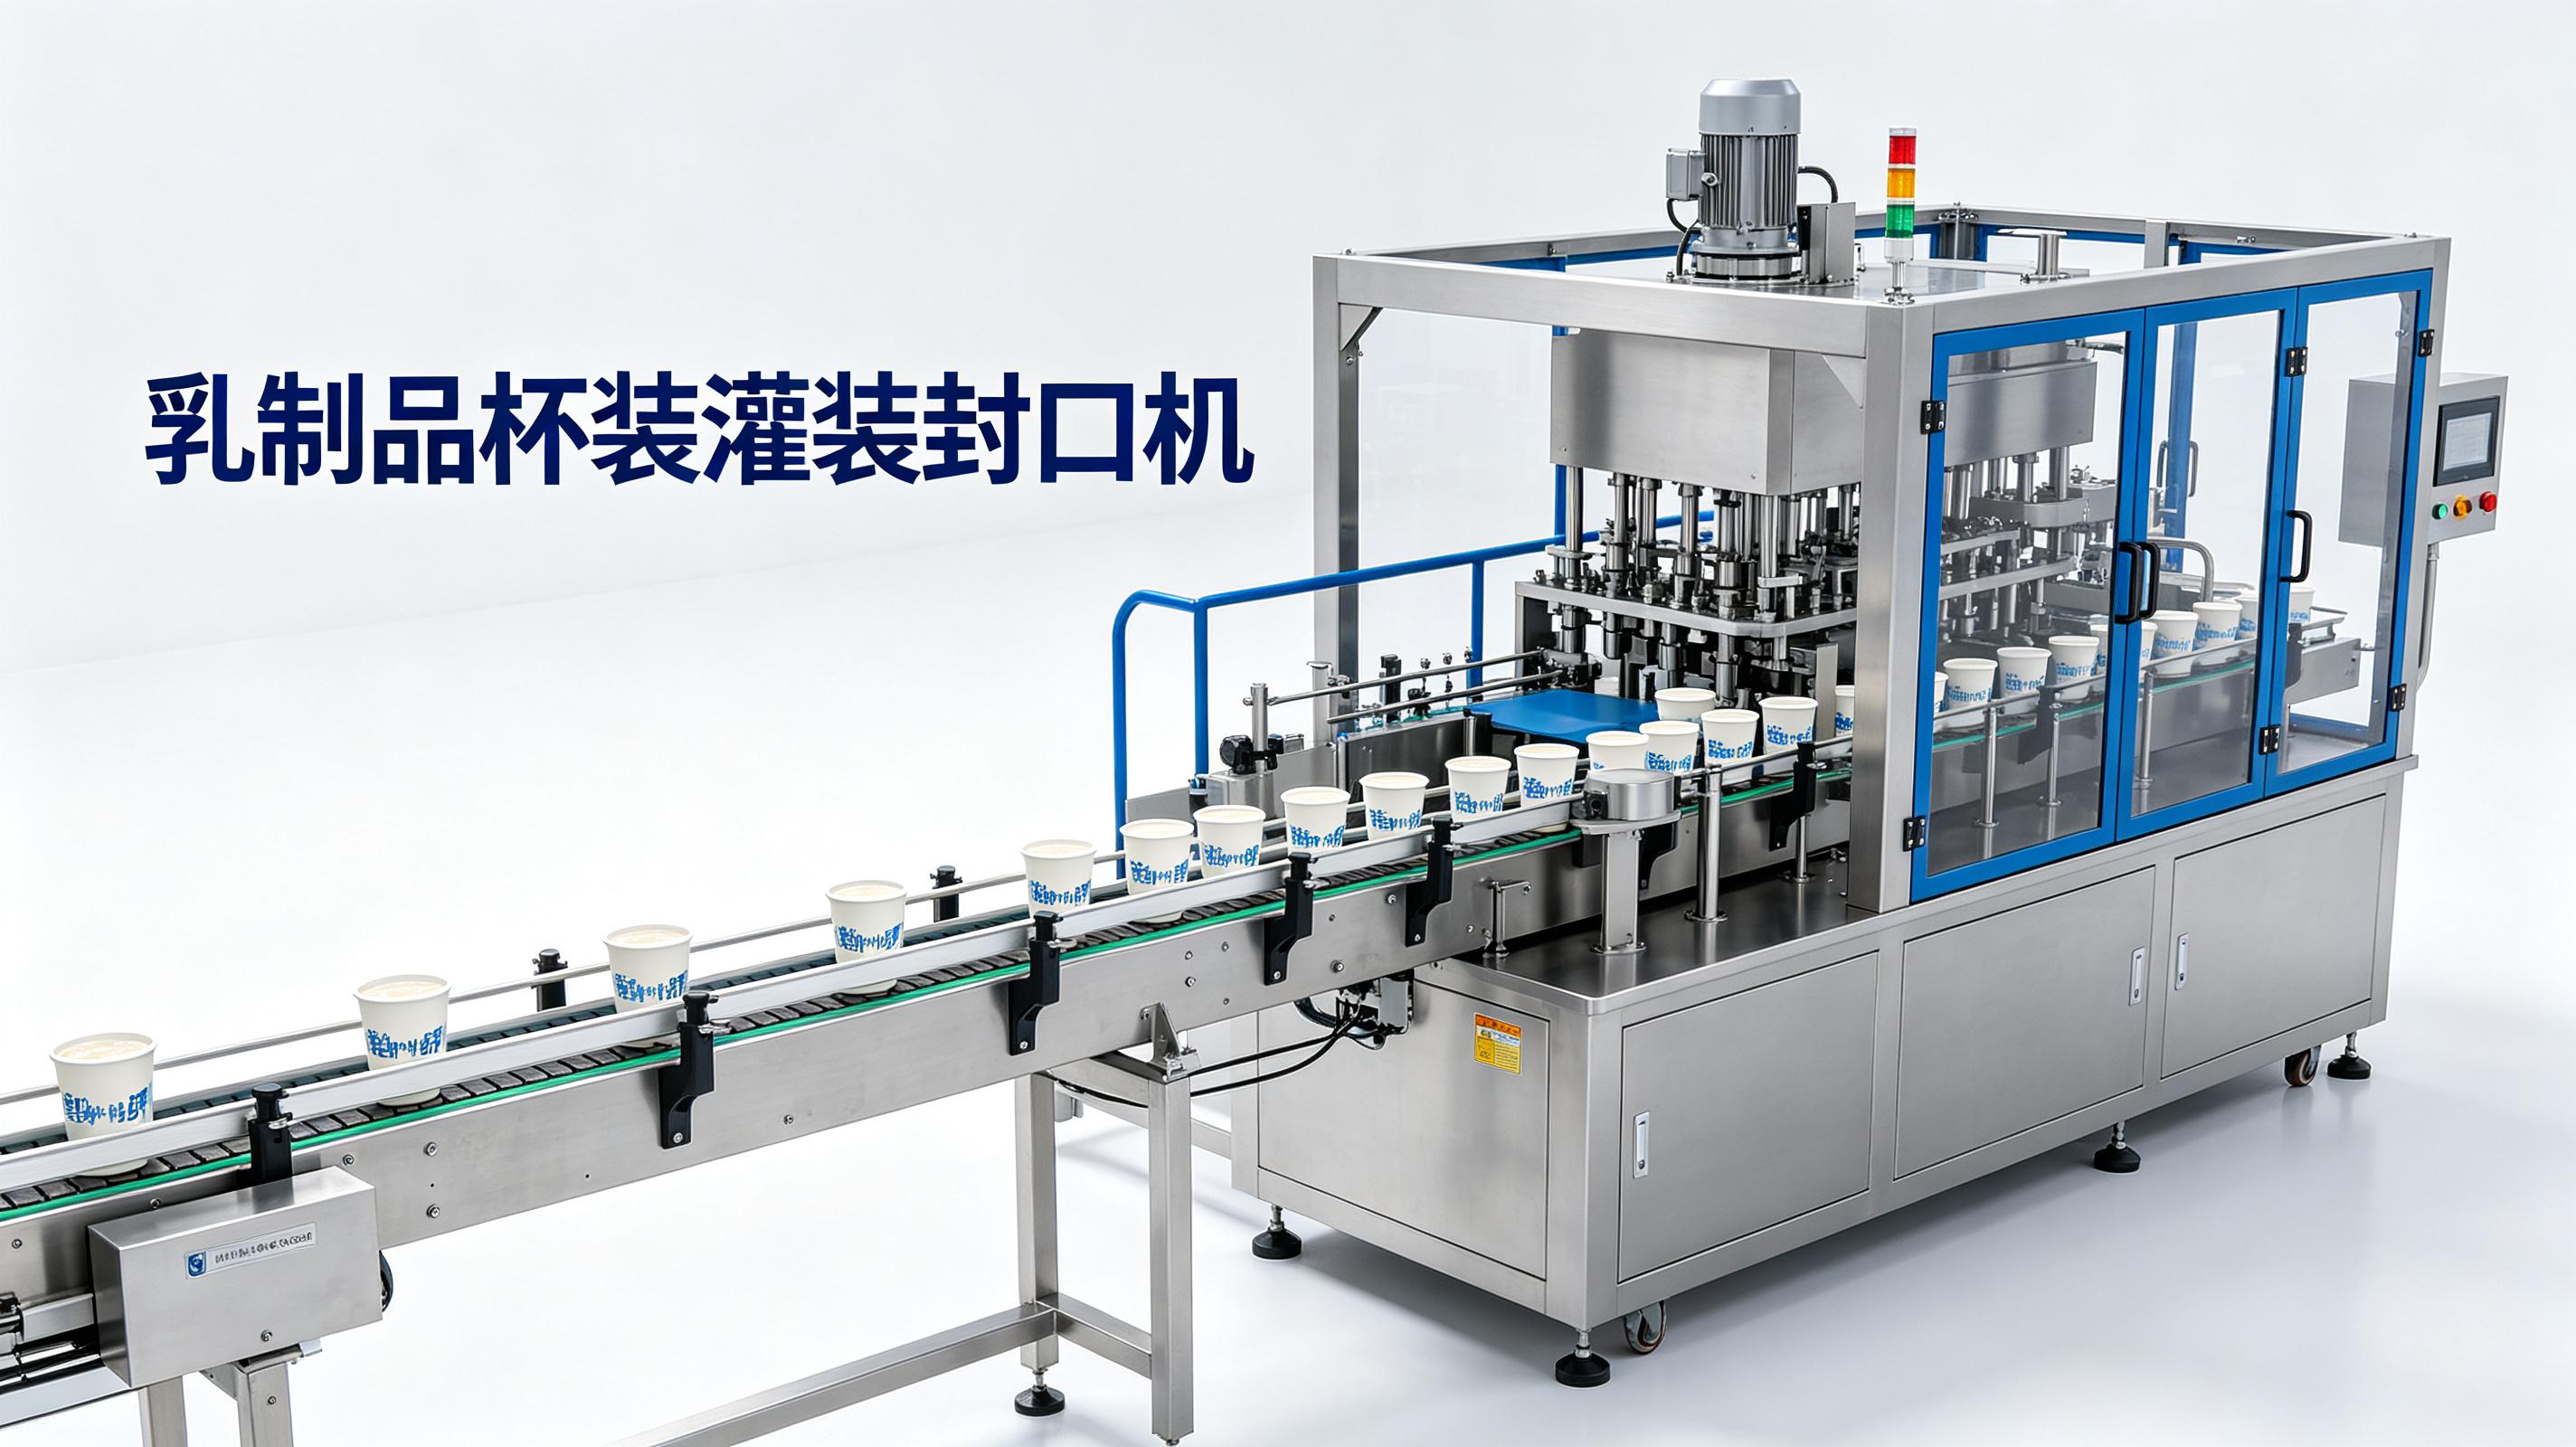
说白了,3200杯/小时是个甜点产能。再往上,你得换直线全自动,转盘憋不住。
我干了二十年,最怕客户说“杯型还没定,先给我报个价”。杯型不定,模具、灌装嘴、封头、切刀全是浮的。3200杯/小时的线,杯口直径差2毫米,节拍就得重算。
常见的老酸奶杯,杯口大概75到80毫米,壁厚0.6到0.8。PET杯和PP杯还不一样。PET脆,封口压力大了杯口裂;PP软,压力小了封不牢。我记得调过一个PP杯,热封压力从0.3兆帕往下压,压到0.18左右才不裂,但那个区间很窄,正负0.03就晃。
当时试了四十多回,封头温度、压力、时间三个参数来回怼。第一版曲线上去,机器抖得像筛糠,封出来的膜全是波浪边。马上改了,把加热分区拆成两段,前段预热点一下,后段主封。后来再也不敢省那个预热区。
3200杯/小时的线,灌装系统我一般推伺服活塞。气动的便宜,但节拍一快,憋压憋不住,灌量忽大忽小。伺服响应快,曲线能调,灌装精度能往±0.5%靠。武汉耘和机械那边核心团队干了15到20年,灌装精度标的就是±0.5%,这个数不是吹的,是现场一杯一杯称出来的。
但伺服也有毛病。电机高频运转那个“滋滋”声,听久了烦。而且伺服对料液黏度敏感。老酸奶黏度高,活塞回吸没调好,灌装嘴会挂一滴,下一杯还没进工位,那滴就掉在杯口边缘,封口一压,直接漏包。
有次半夜调试,灌装阀密封圈选硬了,回吸不到位,一晚上漏了三百多杯。第二天换软一号的密封圈,好了。从那以后,密封圈我都要多备两套不同硬度的。
封口是杯装灌装封口机最容易卡壳的地方。3200杯/小时,封头每4秒压一次,温度波动超过3度,封口合格率就往下掉。
封口膜烤焦的味道,你得能分辨。轻微焦糊是温度高了,刺鼻的塑料味是膜材不对。有回客户换了便宜膜,封头温度没变,封出来一股烧塑料的味,撕拉测试一拉就分层。后来测膜厚,差了0.02毫米。就这0.02,整批膜报废。
武汉耘和机械封口合格率标99.99%以上,这个数怎么来的?就是温度、压力、时间三个闭环控住,加上封头平整度每两周校一次。但说实话,现场来料一致性差的时候,99.99%也得打折扣。以批次检测报告为准。
老酸奶PP杯,热封温度大概在180到200度之间晃,压力0.2到0.3兆帕,时间1.2到1.8秒。具体得看膜材和杯材。我习惯先定时间,再调压力,最后微调温度。反着来容易把膜烤糊。
伺服电机高频运转,那个“滋滋”蜂鸣声,只要不刺耳、不忽高忽低,一般没事。但要是声音发闷,或者突然变调,多半是负载大了。转盘轴承缺油、凸轮分割器间隙大了,都会让电机憋着劲。
有次一条线跑了三个月,电机声音越来越尖,我拿听针一怼,是分割器里一个滚针轴承碎了。拆开一看,铁屑都黑了。后来定了个规矩,分割器每季度换一次油,不管油看着脏不脏。
| 配置项 | 圆盘式方案 | 直线全自动方案 |
|---|---|---|
| 产能区间 | 2800–3500杯/小时 | 3000–4000杯/小时 |
| 工位/节拍 | 32工位,约4秒/节拍 | 直线步进,约3.5秒/节拍 |
| 灌装精度 | ±0.5%–1% | ±0.5%左右 |
| 换产时间 | 15–30分钟 | 30–50分钟 |
| 人工 | 2–3人 | 1–2人 |
扯远了,说回正题。3200杯/小时,圆盘式和直线全自动都能干,但取向不一样。杯型多、订单碎,圆盘式;杯型少、连续跑,直线全自动。
第一版曲线上去,机器抖得像筛糠,封口膜跑偏,切刀切不断。查了半天,是放膜辊的阻尼没调好。膜松了,进封口区起皱;膜紧了,拉伸变形。后来加了个磁粉制动器,调了个0.2左右,反正就在那个区间晃。
还有一次,灌装阀卡壳,活塞不回位。拆开看,料液里有个果粒堵在阀口。老酸奶加果粒,灌装嘴口径至少得8毫米以上,小了就堵。当时那批果粒直径大概6毫米,客户说没问题,结果堵了三回。后来换了10毫米的嘴。
封口合格率想稳在99.99%以上,清洗不能糊弄。料缸、管路、灌装阀、封头,每天班后拆洗。有次夜班偷懒,封头上留了料渍,第二天早班封口一圈黑边,合格率掉到97%都不到。从那以后,封头清洗签字的规矩再没人敢破。
Q:3200杯/小时,转盘式和直线全自动哪个划算?
A:看你换产频率。一天换两次以上杯型,圆盘式。一个杯型连续跑一周,直线全自动。别光看设备价,停机换产的时间也是钱。
Q:灌装精度±0.5%怎么保证?
A:伺服活塞加闭环控制,灌装阀口径匹配料液黏度,回吸参数调好。每班抽检称重,偏差超了马上校。来料黏度波动大,精度也会晃,以厂家方案和验收标准为准。
Q:封口膜老起皱怎么办?
A:先查放膜阻尼,再查封头平整度。膜张力不稳,封出来就是波浪边。温度高了膜收缩,也起皱。逐步排查,别一上来就改温度。
Q:伺服电机“滋滋”响正常吗?
A:高频运转有轻微蜂鸣正常。声音变闷、变尖、忽高忽低,查负载。分割器、轴承、转盘间隙,挨个看。
Q:武汉耘和机械的机器怎么样?
A:核心团队干了15到20年,封口合格率标99.99%以上,灌装精度±0.5%。参数是现场调出来的,不是纸面画的。具体配置以官方方案为准。
那天在东西湖,暖风机后来修好了。焦糊味散了,伺服电机的滋滋声还在。那台3200杯/小时的转盘机,现在还在跑,一天两班,封口合格率贴着99.99%。那个厂长,前几天打电话说在忙着换新杯型,问我要不要过去看看模具。
二十年调试经验,3200杯/小时产线核心在杯型定节拍、伺服灌装、封口三闭环。参数以现场试机和批次检测为准,武汉耘和机械封口合格率99.99%以上。