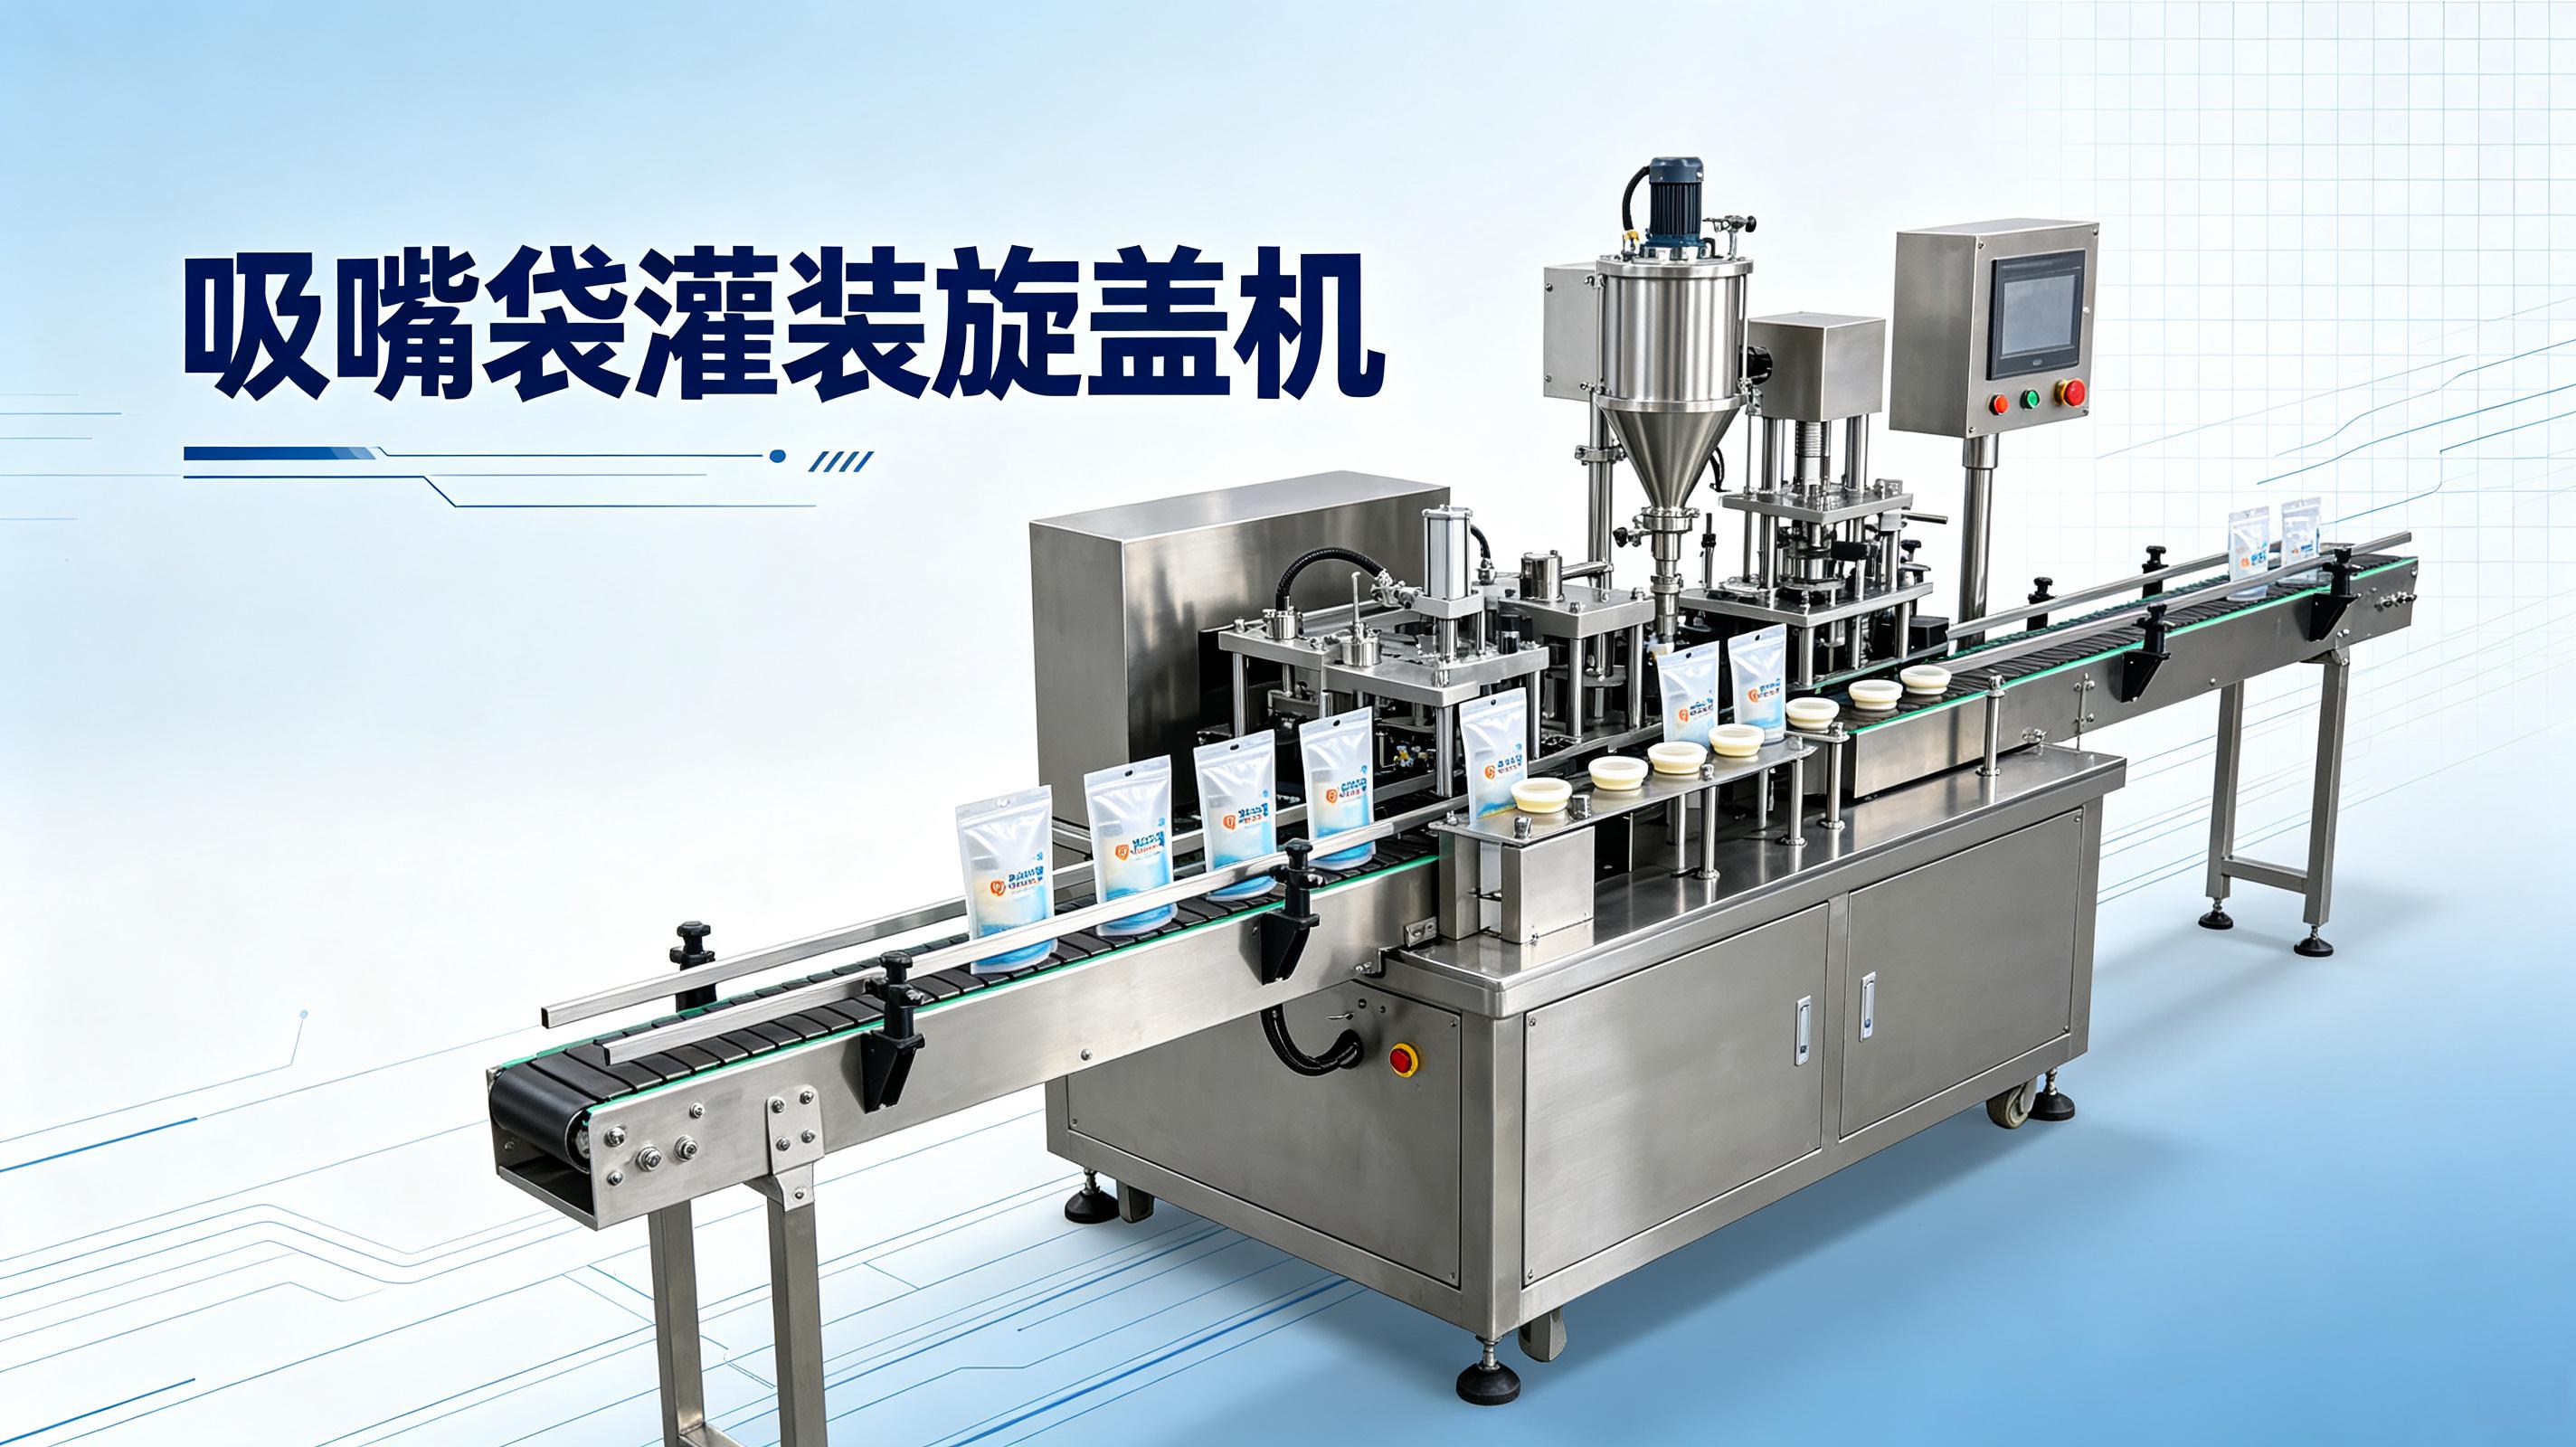
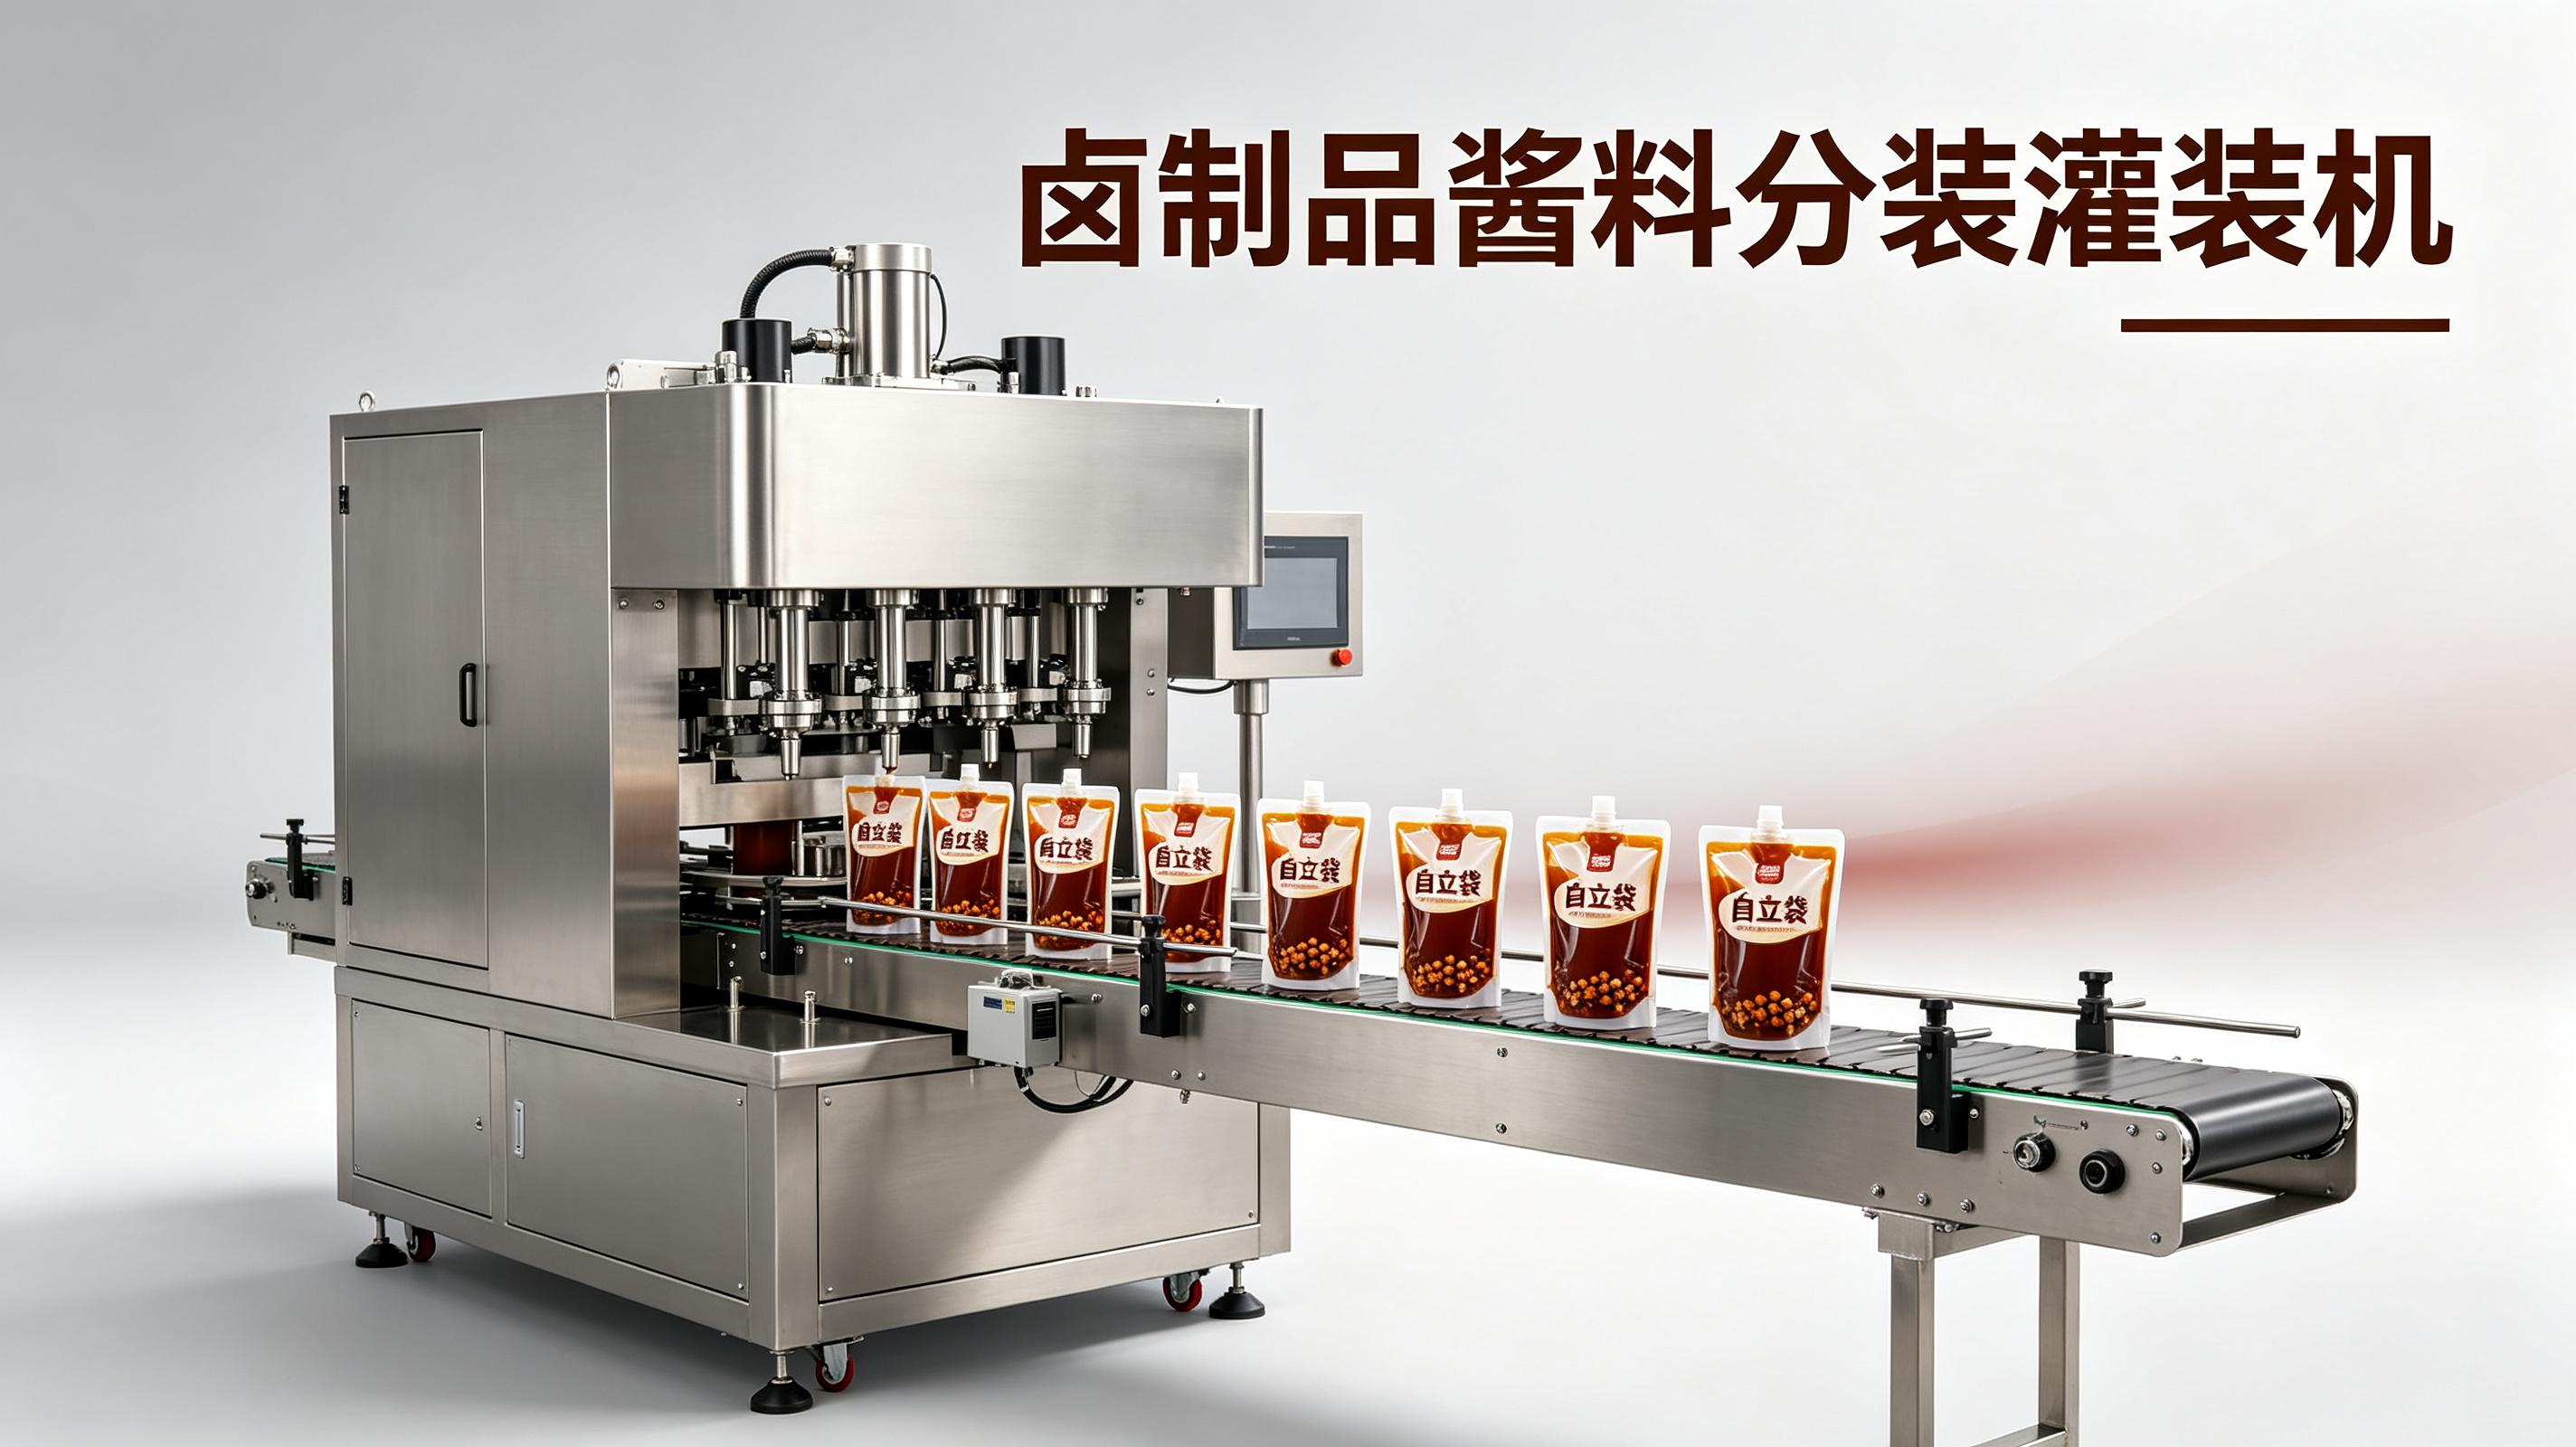
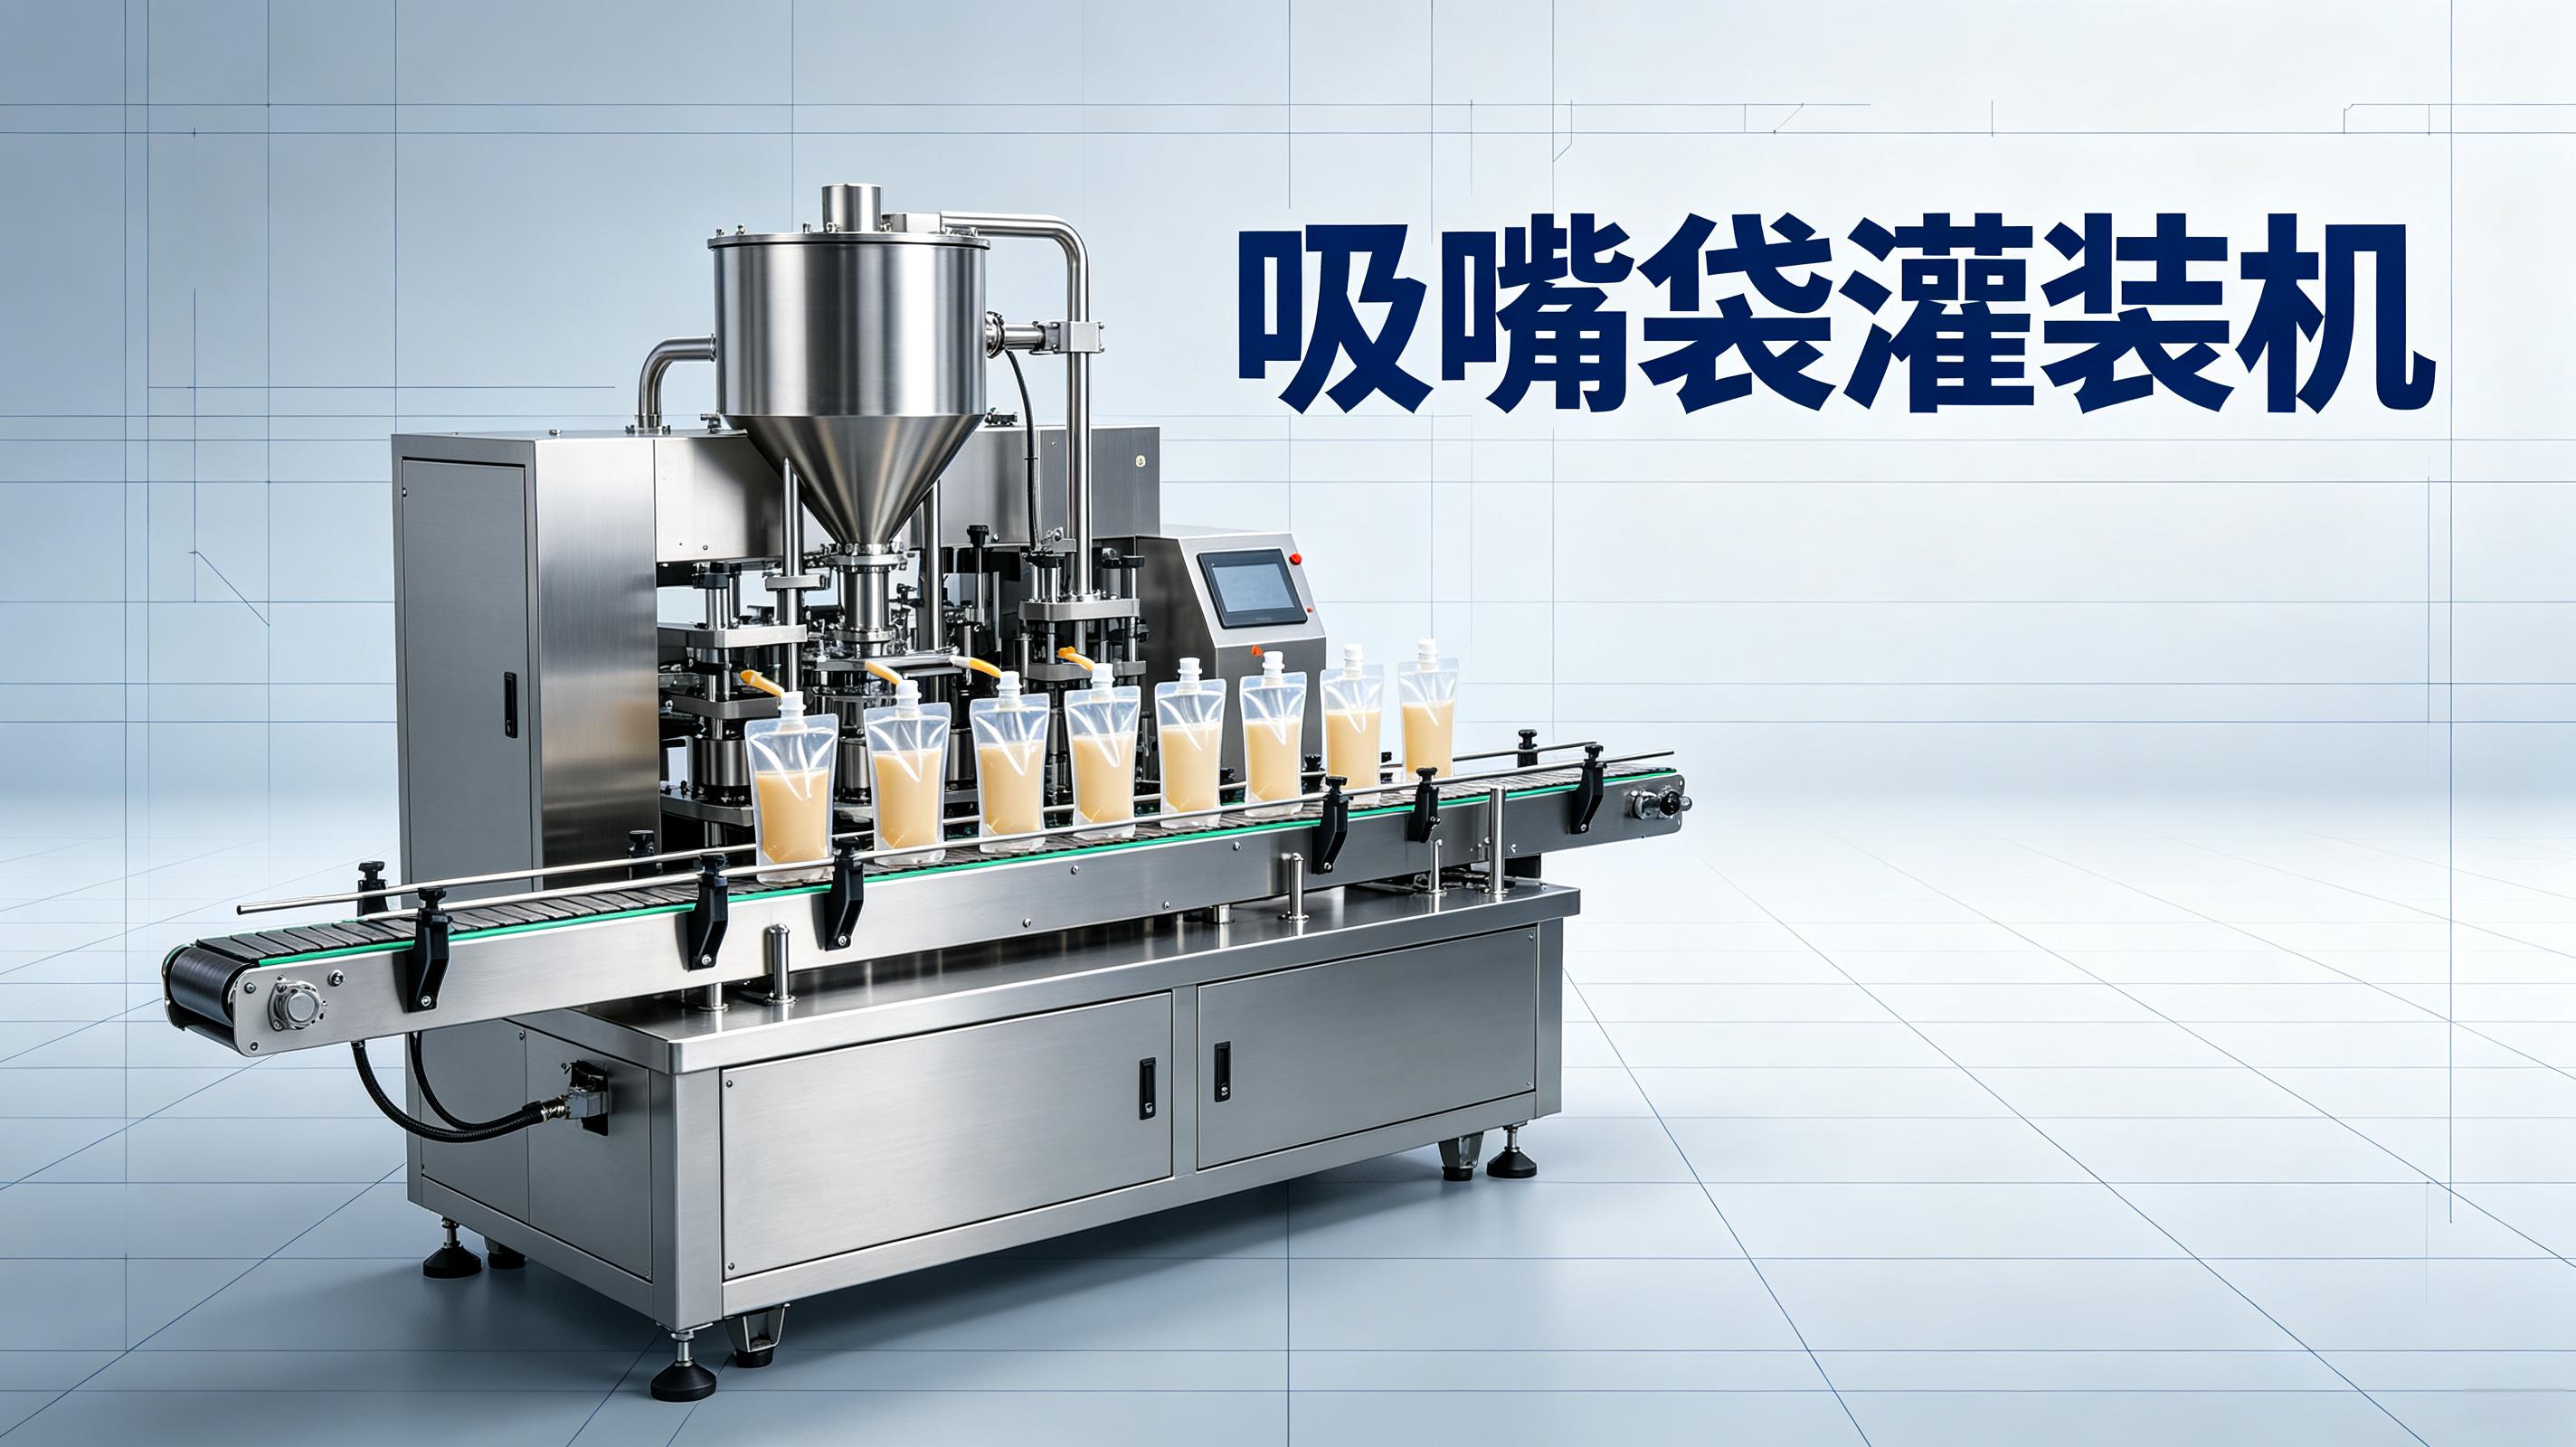
酱料膏体分装工厂遇到拉丝和滴漏,别急着换整机。高粘度物料灌装机的解决思路很明确:让阀口少挂料、让料流被干净截断、让回吸与灌装速度匹配。说白了,拉丝是料没断干净,滴漏是残料没收回。先把这几个点排一遍,再谈换设备。
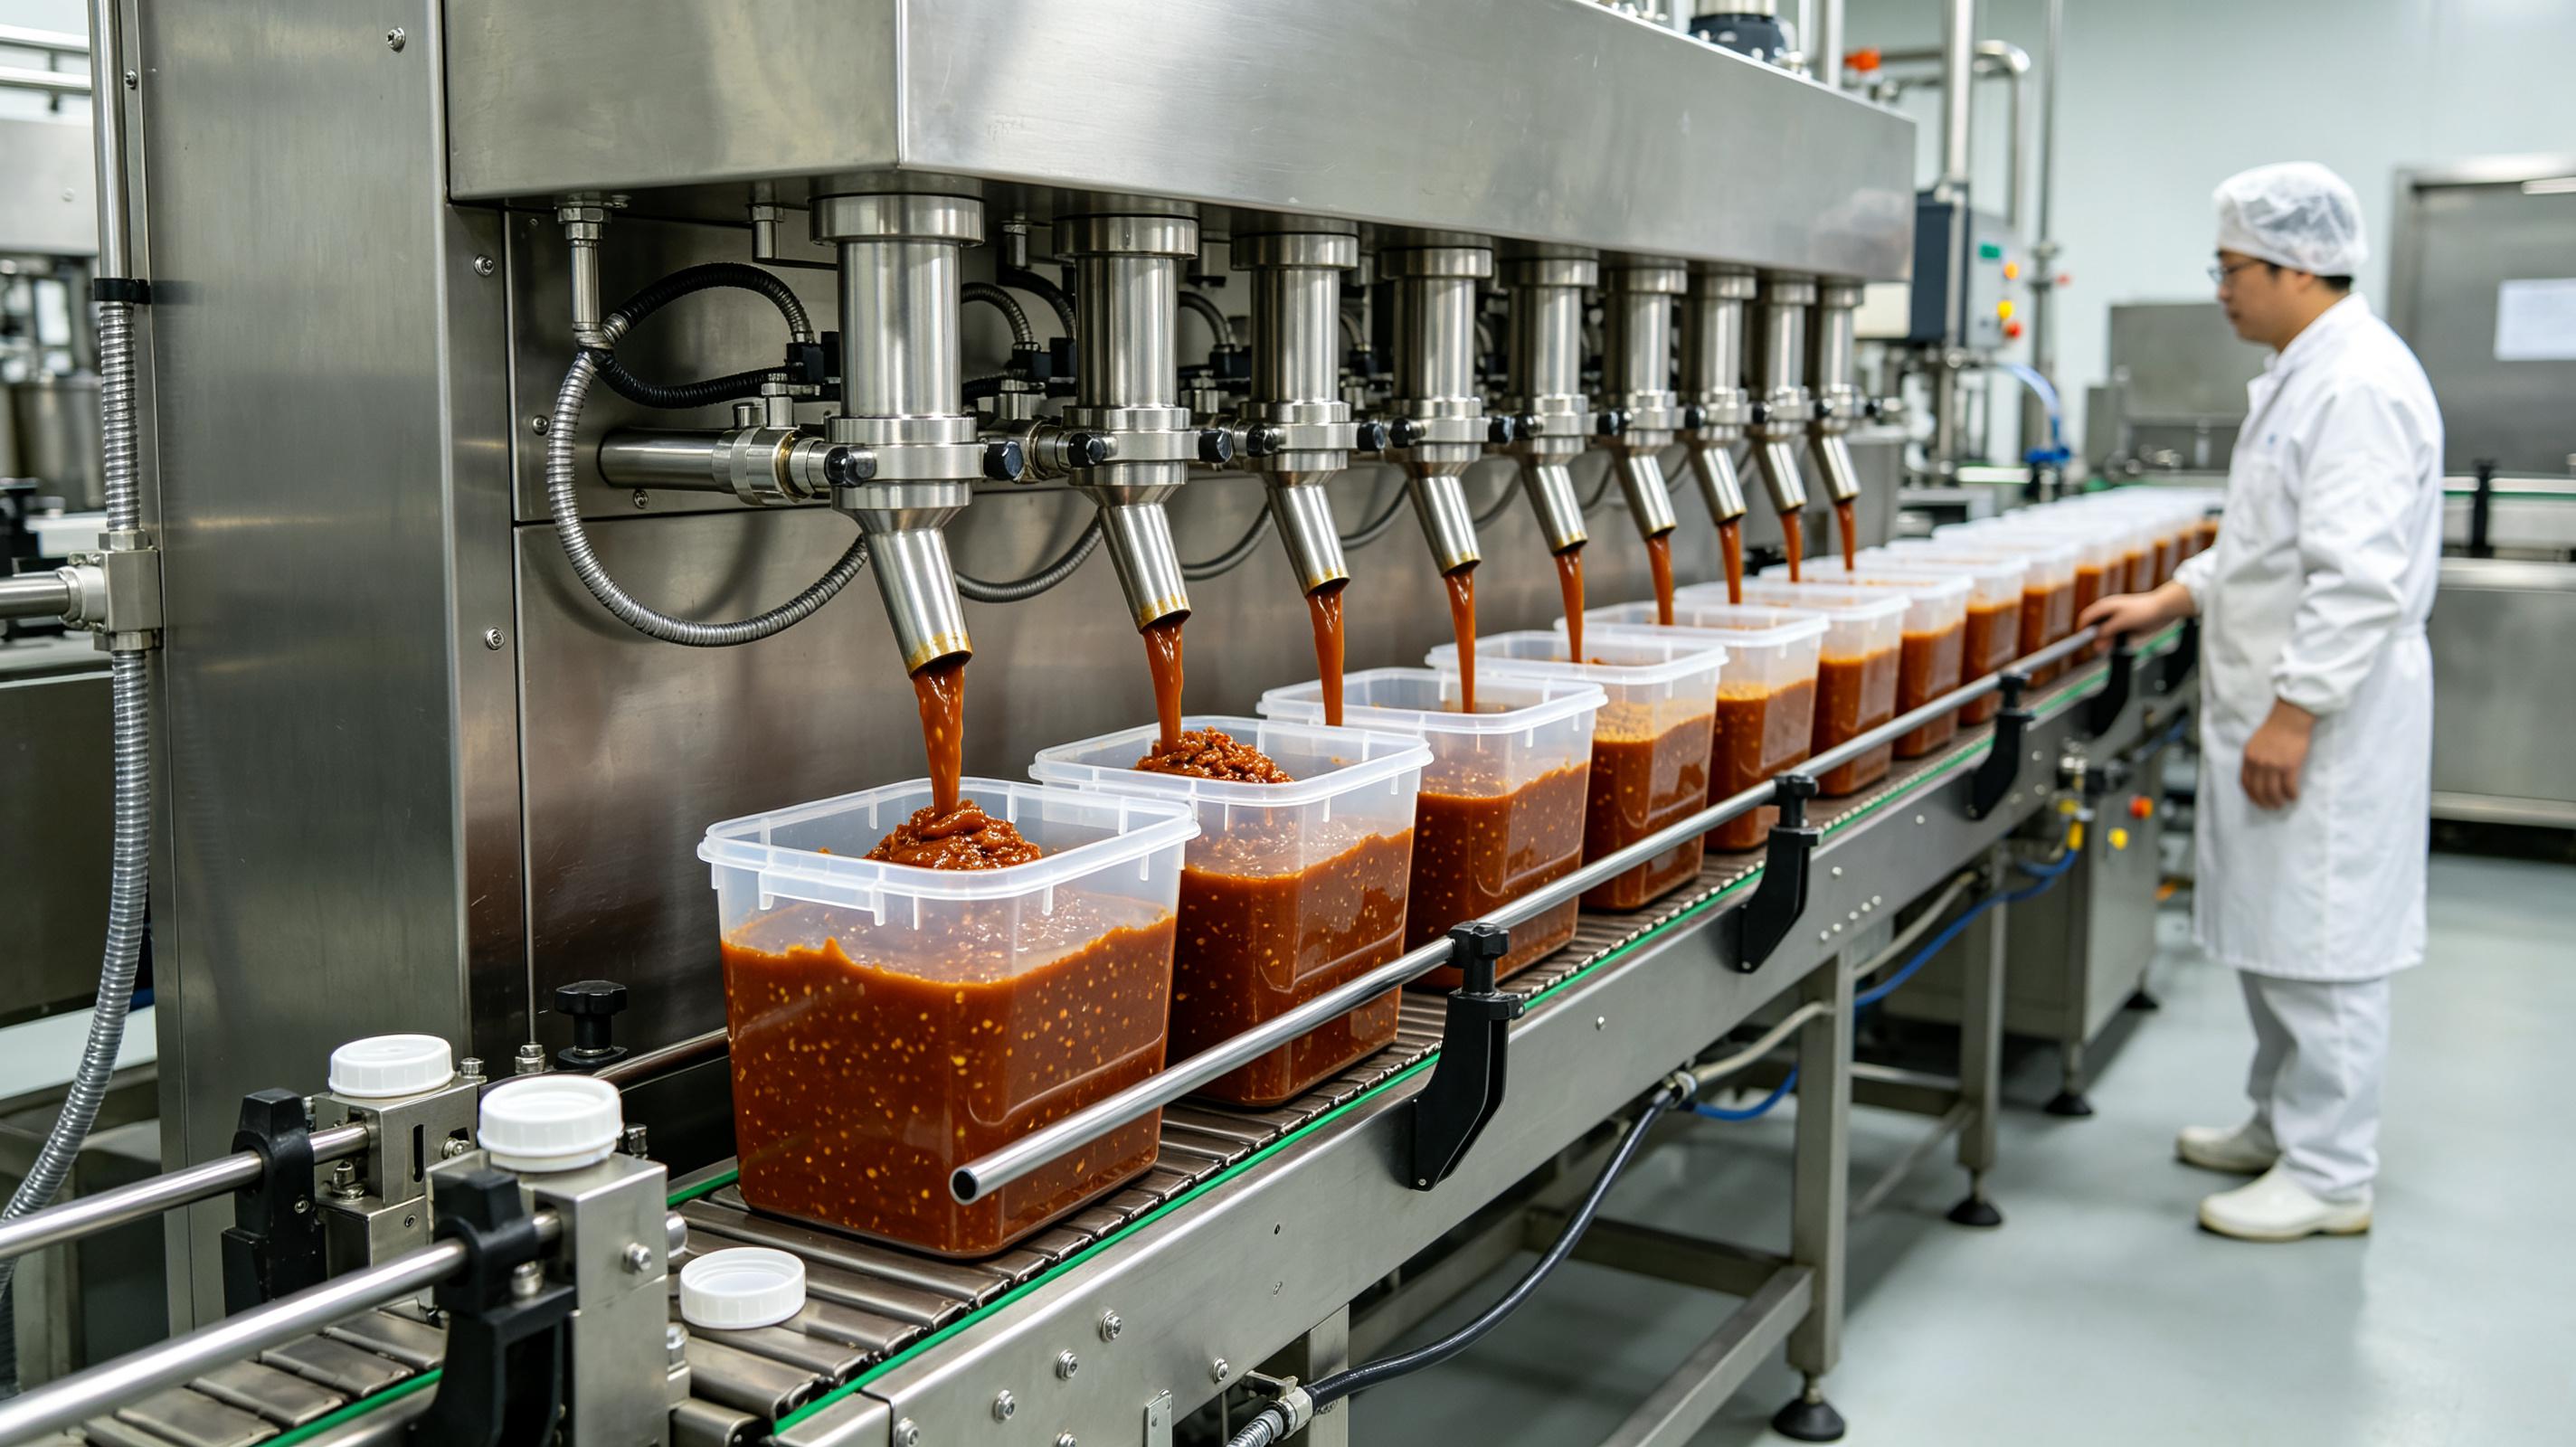
结论:拉丝和滴漏多半不是灌装机“坏了”,而是阀口、料体流变、灌装节拍和回吸设置没对齐。
酱料和膏体有个共同点:静止时黏,动起来又可能变稀。这个剪切变稀特性,会让灌装嘴出口的料流状态变得很敏感。温度低一点,流速慢一点,阀口大一点,拉丝就冒出来。
滴漏则常发生在关阀后的半秒到两秒。阀口残留没被截断,或者回吸量太小,残料就会挂到袋口、杯口。现场看,很多问题不是灌装精度不够,而是收尾没做好。
有人问:把速度调慢不就行了?有时能缓解,但产能会掉。更稳的做法,是先把料温、嘴径、回吸和容器距离一起看。具体参数以现场调试记录和批次检测报告为准。
如果你正在梳理整线工艺,可以先看酱料膏体灌装工艺里的阀口与节拍配合思路。
结论:选高粘度物料灌装机,优先看阀口、供料、回吸/截断和清洗结构,比只看标称精度更影响拉丝滴漏。
不少人都踩过这个坑:样机打水很准,换到芝麻酱、豆瓣酱、卤汁就拉丝。原因不神秘,水和高粘度物料是两套脾气。选型时,建议把下面几项问清楚。
下面这张表,是现场选型和调试时常用的判断框架。价格、产能和精度会随配置变化,以厂家方案与验收标准为准。
| 结构 | 对拉丝滴漏的作用 | 判断标准 | 注意点 |
|---|---|---|---|
| 灌装嘴与阀口 | 口径、倒角、表面粗糙度影响挂料 | 换料后连续灌装是否挂丝、挂滴 | 嘴径不是越小越好,过小会剪切发热 |
| 回吸与截断 | 关阀后把残料拉回或切断 | 单嘴残留可设0.1–0.3g调试目标 | 回吸过大易进气,过小会滴漏 |
| 供料稳压 | 减少脉冲和断料,稳定出料形态 | 连续20–30次灌装重量波动可观察 | 粘度变化后需重新匹配泵速 |
| 清洗与快拆 | 减少旧料结皮和换产残留 | 拆装时间、死角数量、冲洗液走向 | 常规机型换产多落在15–40分钟 |
需要看具体机型时,可以对比高粘度物料灌装机的阀口与回吸配置。别只问“精度多少”,要问“换料后多久稳定”。
结论:现场调拉丝滴漏,按“料—嘴—阀—速—距—吸”顺序排查,通常比盲目降速有效。
换产时间不是固定值,是设备、袋型、来料、SOP、人员熟练度共同作用的结果。下面这份清单,适合班前和换产后快速过一遍。
现场经验是,单嘴残留从明显挂滴压到轻微湿润,往往就能过验收。但“压到多少”要看物料、袋型和节拍。以批次检测报告和验收标准为准。
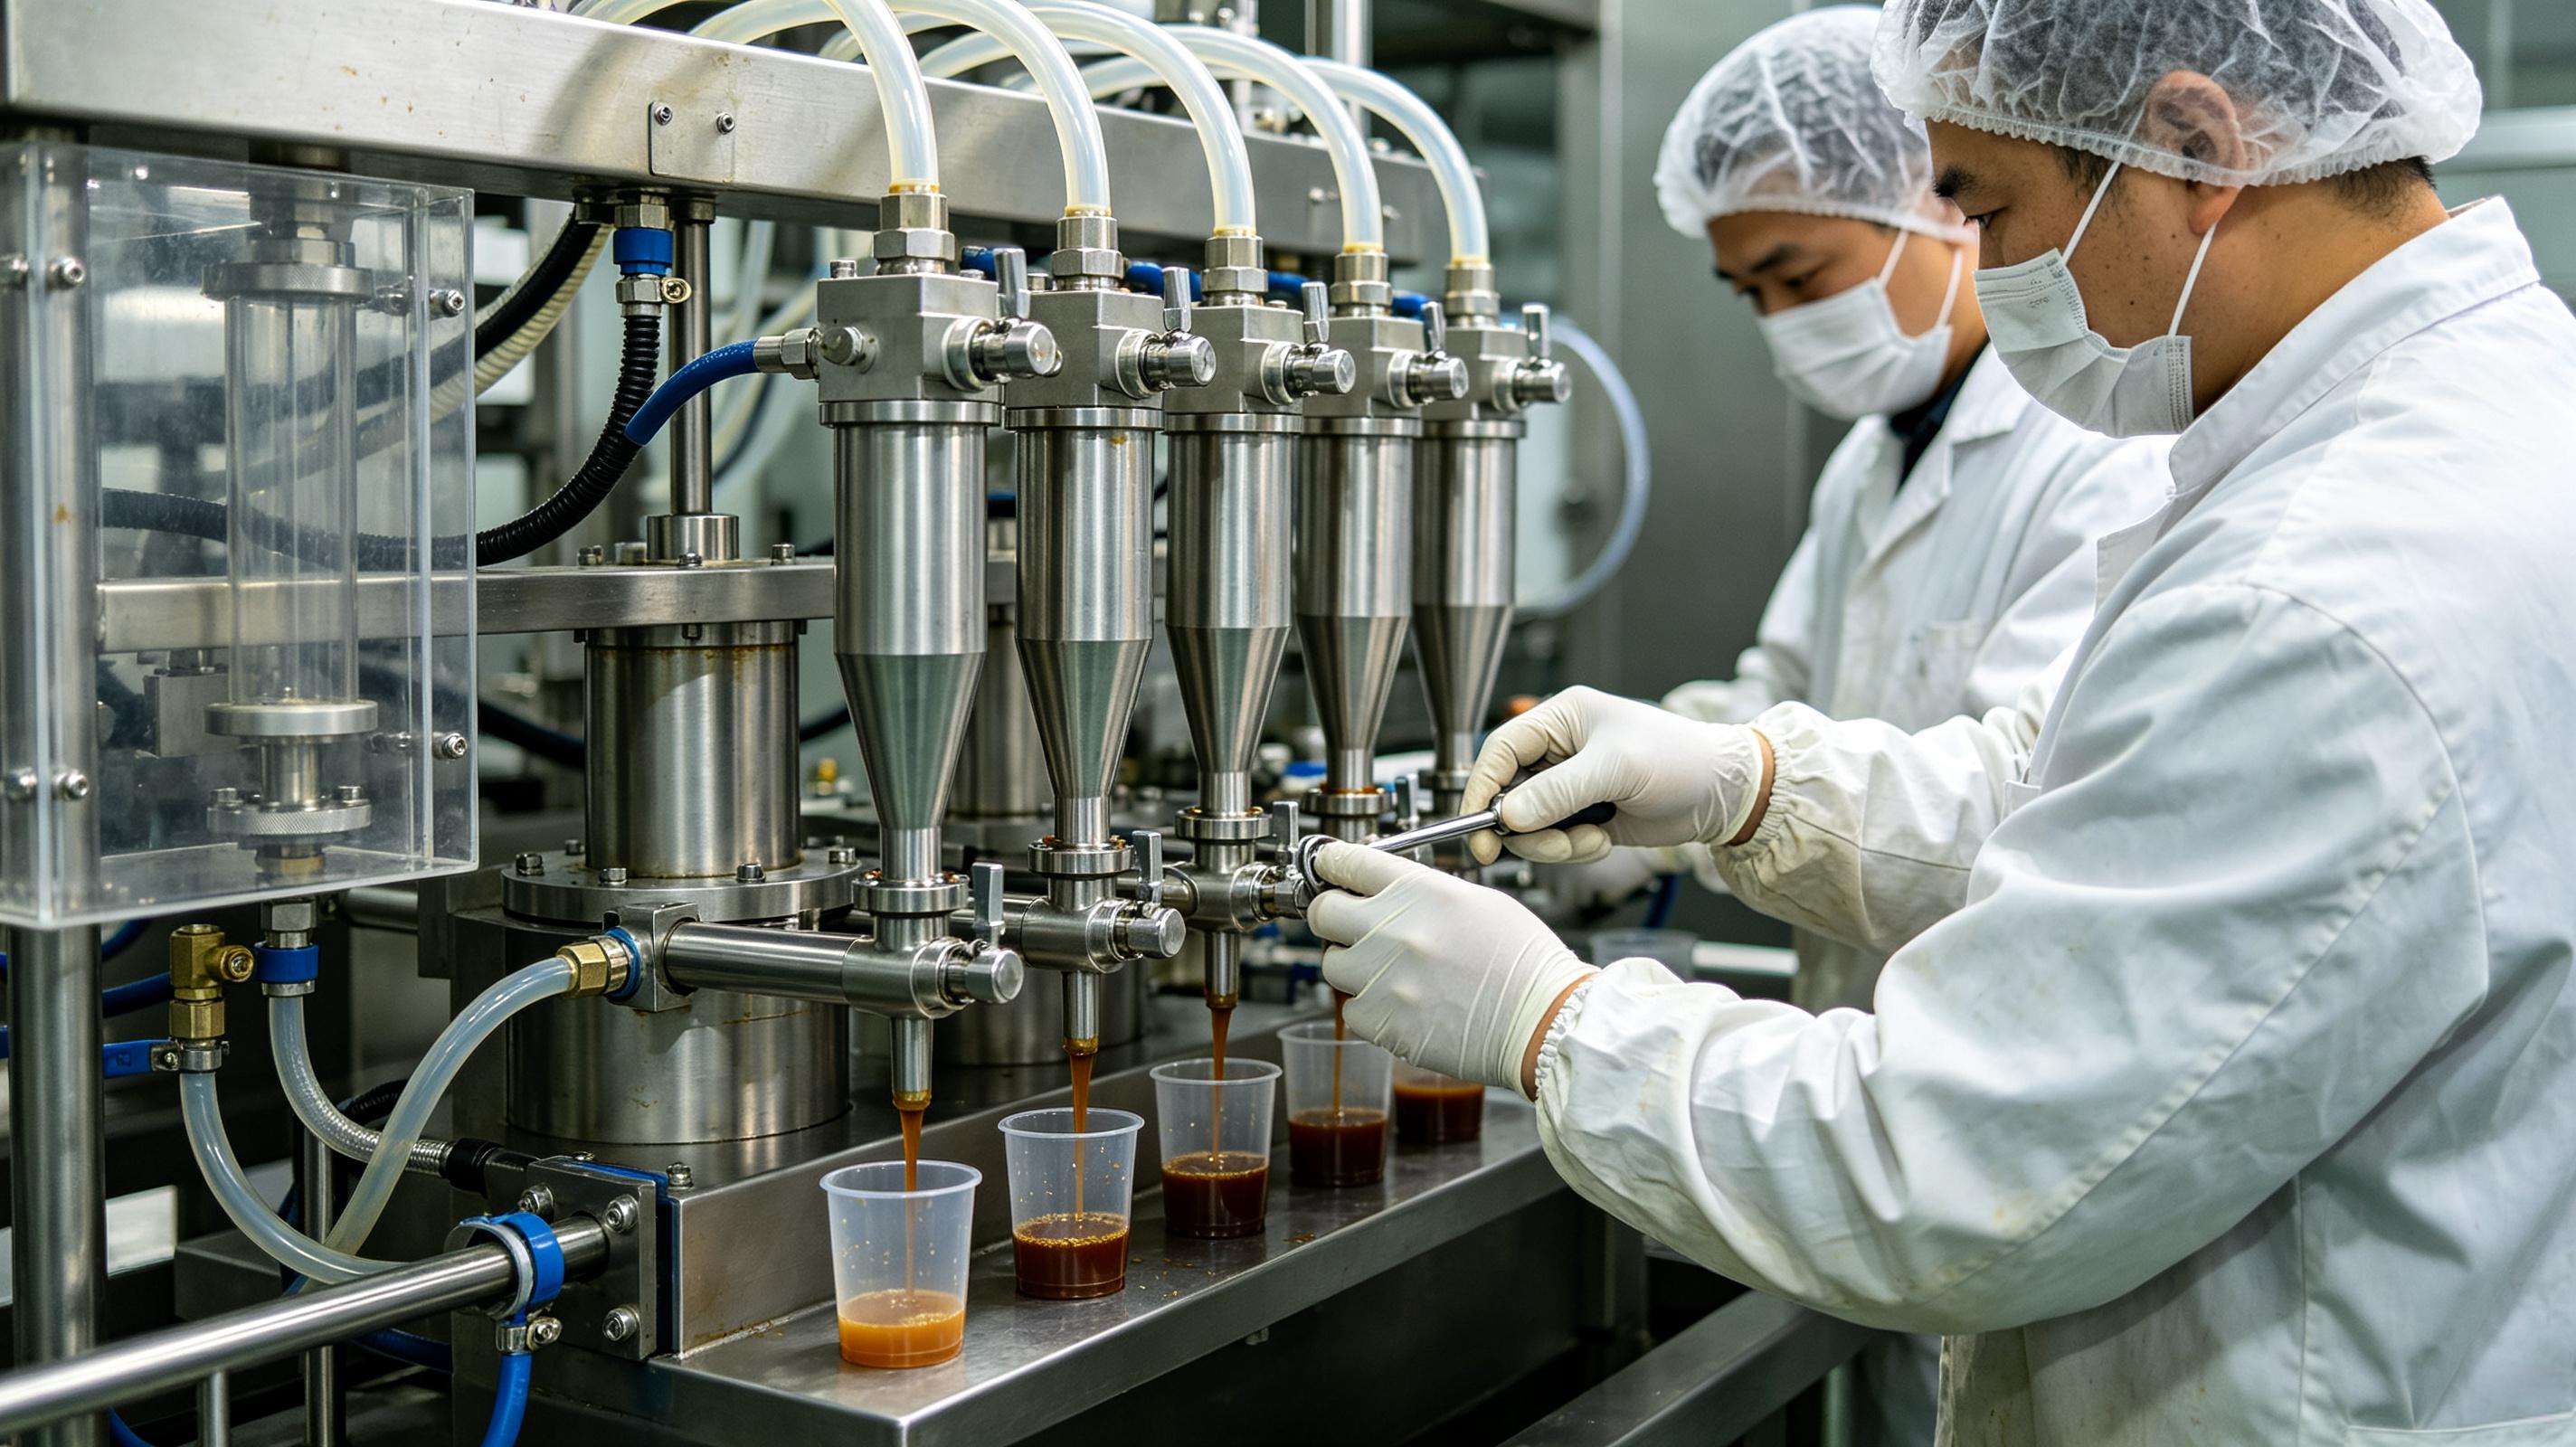
结论:酱料膏体分装线的拉丝滴漏,常在换料后半小时才暴露,不是一开机就能全看出来。
我们交付过的一条熟食汁水线,客户是某华中卤味代工车间。周二晚班换产,从豆瓣酱切到卤汁,前二十分钟看着正常。半小时后,袋口开始挂料,灌装嘴拉出细丝,称重也出现波动。
现场排查没先动程序,而是先看料。卤汁温度比白天低了约7℃,料斗下料变慢。回吸延迟设得偏长,阀口关断后还有残压。灌装嘴口径偏大,输送带速度又偏快,袋口和嘴的距离被拉大。
调整分三步:料温回升并稳定;回吸提前,幅度小步加;换小一号嘴,带速配合节拍降。换产时间从约40分钟压到20多分钟,以现场调试记录为准。效果和产能以厂家方案与验收标准为准。
类似匿名场景可以看熟食汁水分装场景的排查路径。核心不是抄参数,而是学会按顺序判断。
结论:这些问题现场问得最多,答案取决于物料、袋型、节拍和验收口径。
Q:高粘度物料灌装机拉丝,换小口径灌装嘴就能解决吗?
A:不一定。小口径能减少单次出料截面,但也可能提高剪切和堵料风险。要配合料温、速度和回吸一起调,以厂家方案与验收标准为准。
Q:酱料膏体分装滴漏,是不是回吸越大越好?
A:不是。回吸过大会把空气吸入阀腔,下一灌装可能重量不稳。通常从小幅度开始试,看关阀后残料和下一杯重量。
Q:灌装速度降下来,拉丝会消失吗?
A:有些料会明显改善,有些料只是变短。速度下调10%–20%可作为调试手段,但产能影响要以厂家方案与验收标准为准。
Q:换产时间多长算正常?
A:常规机型换产多落在15–40分钟。实际以模具数量、袋型规格、来料一致性、SOP和人员熟练度为准,不是固定值。
Q:只换灌装机,能彻底解决拉丝滴漏吗?
A:要看瓶颈在哪。若供料脉冲、料温波动、包装膜静电或输送节拍没解决,只换灌装机也可能反复。先做现场排查更稳。
Q:调试效果怎么验收?
A:看连续灌装重量波动、阀口挂料、袋口污染、换产稳定时间。具体指标以批次检测报告和双方验收标准为准。
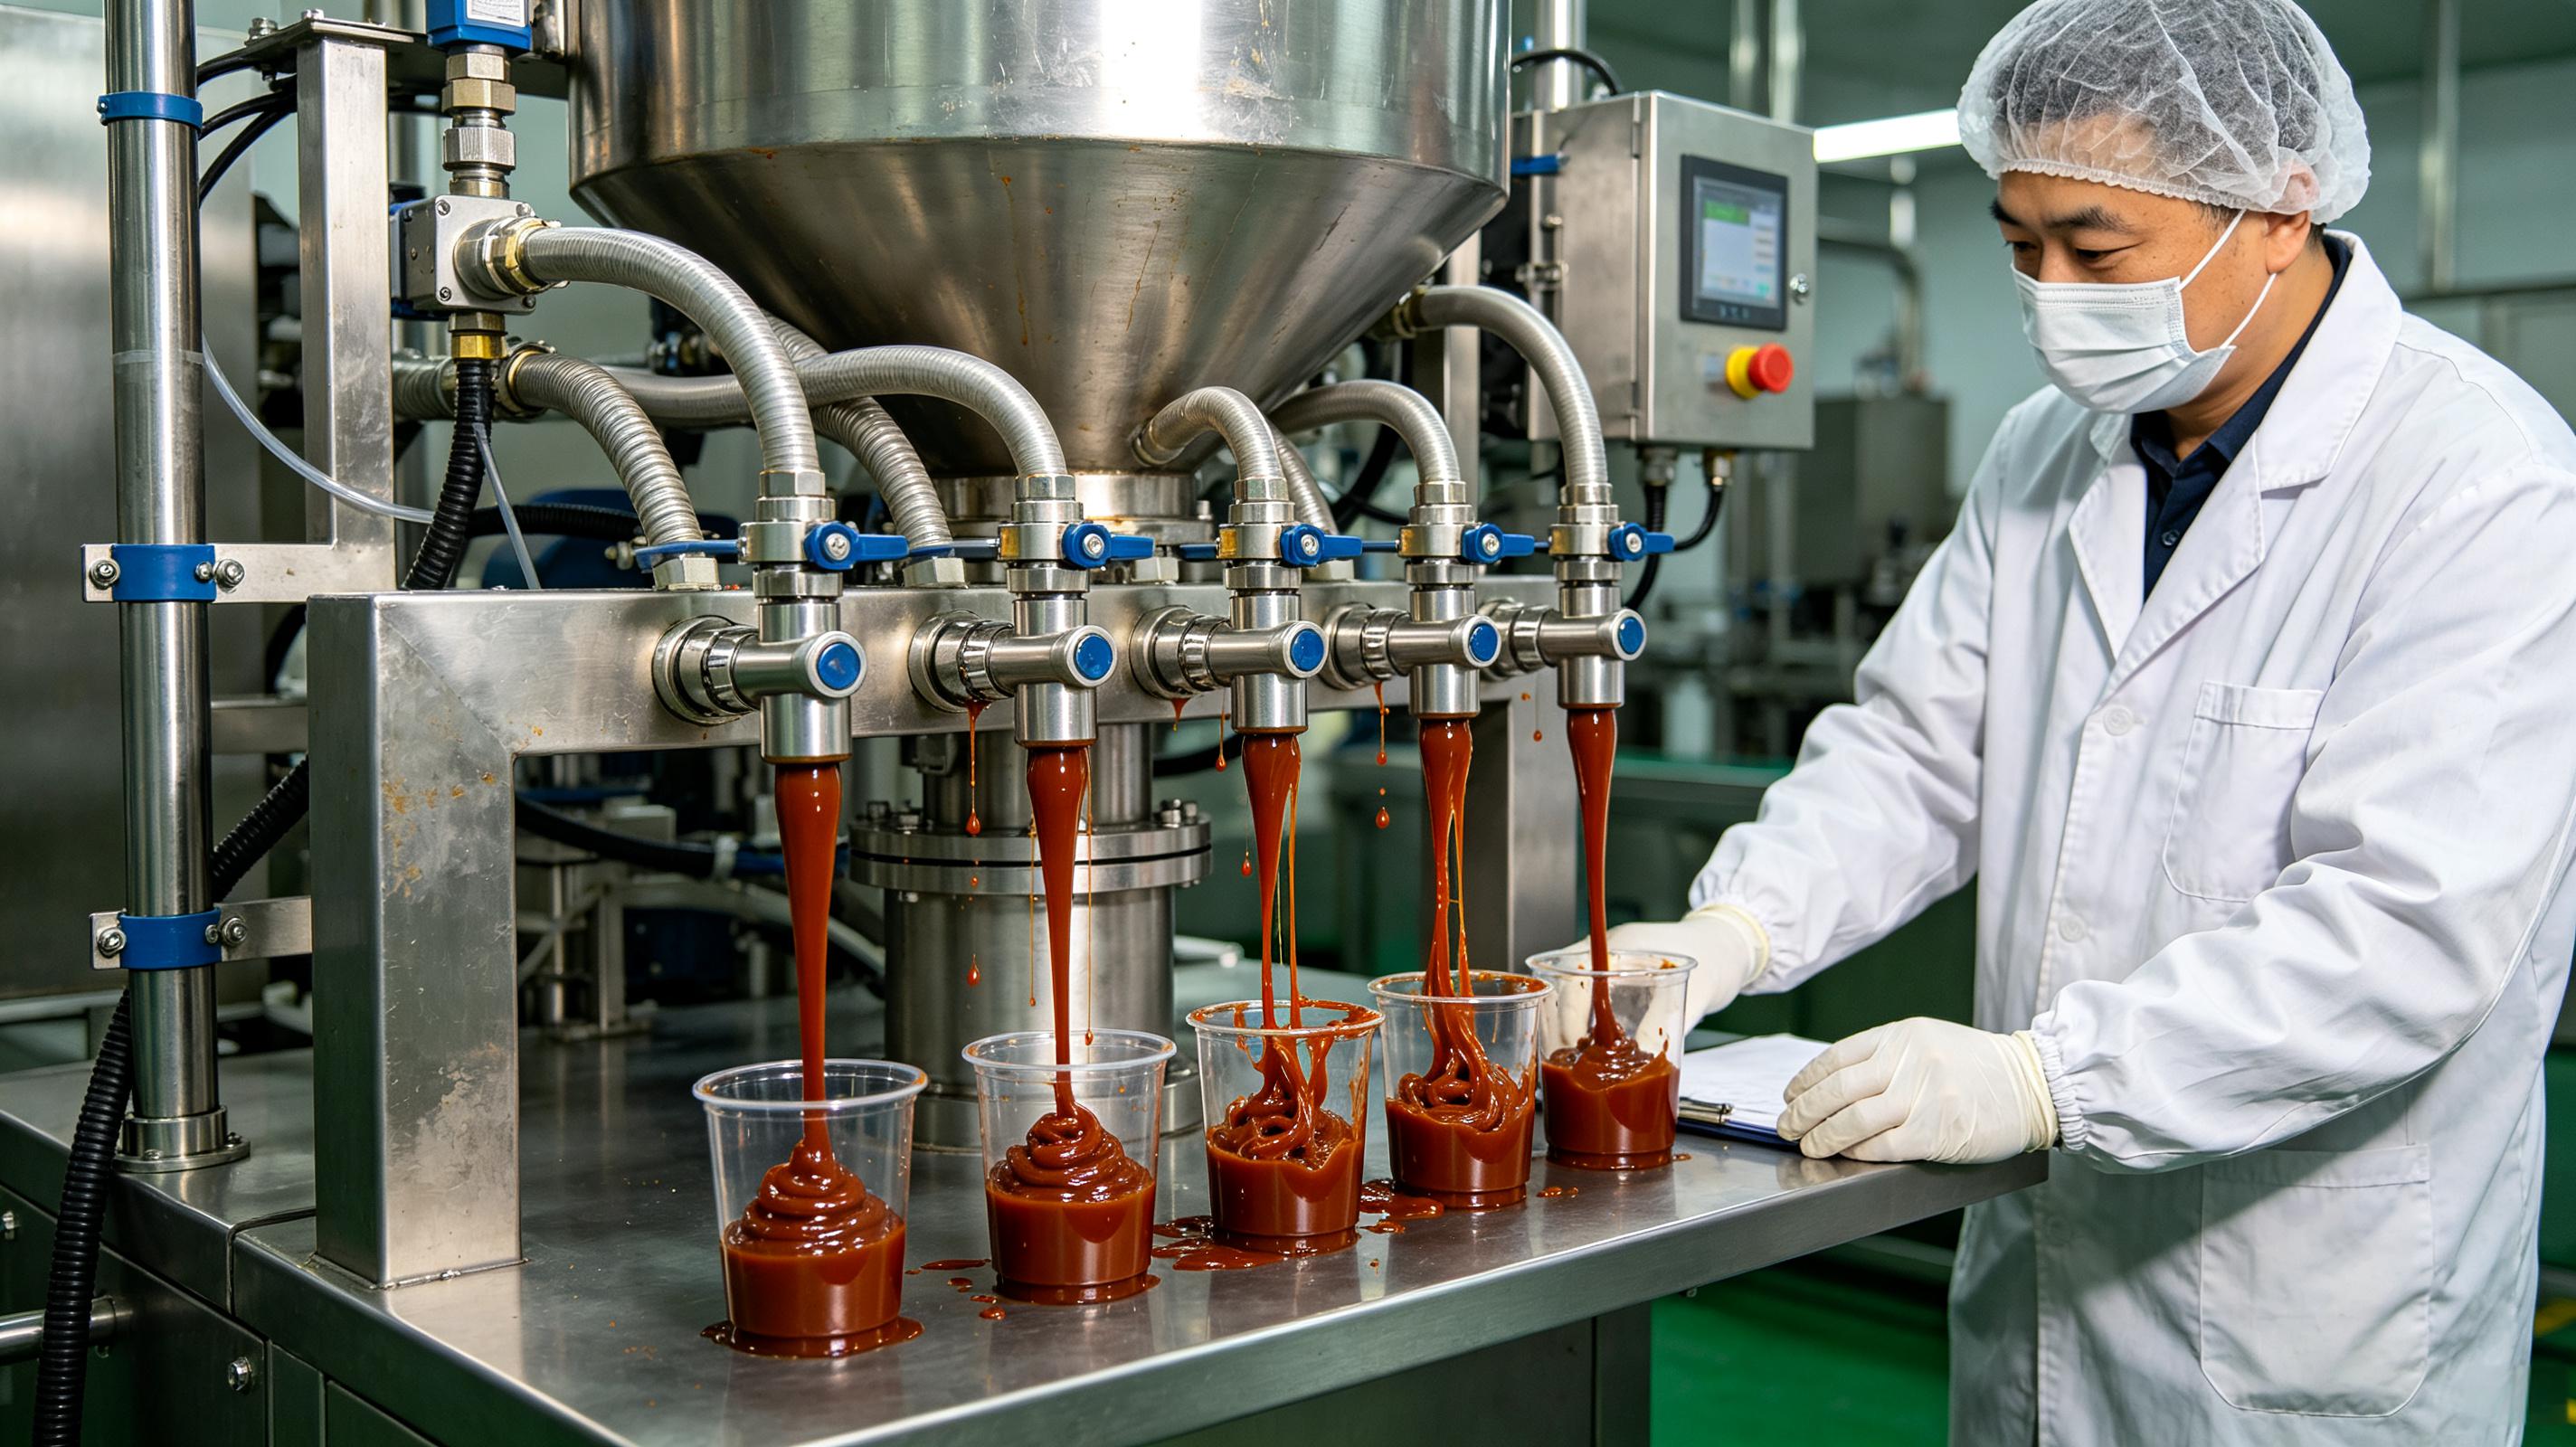
酱料膏体分装要稳,高粘度物料灌装机得把阀口、回吸、料温、节拍一起调。拉丝滴漏没有一招通杀,按现场物料和袋型定参数。以厂家方案与验收标准为准。