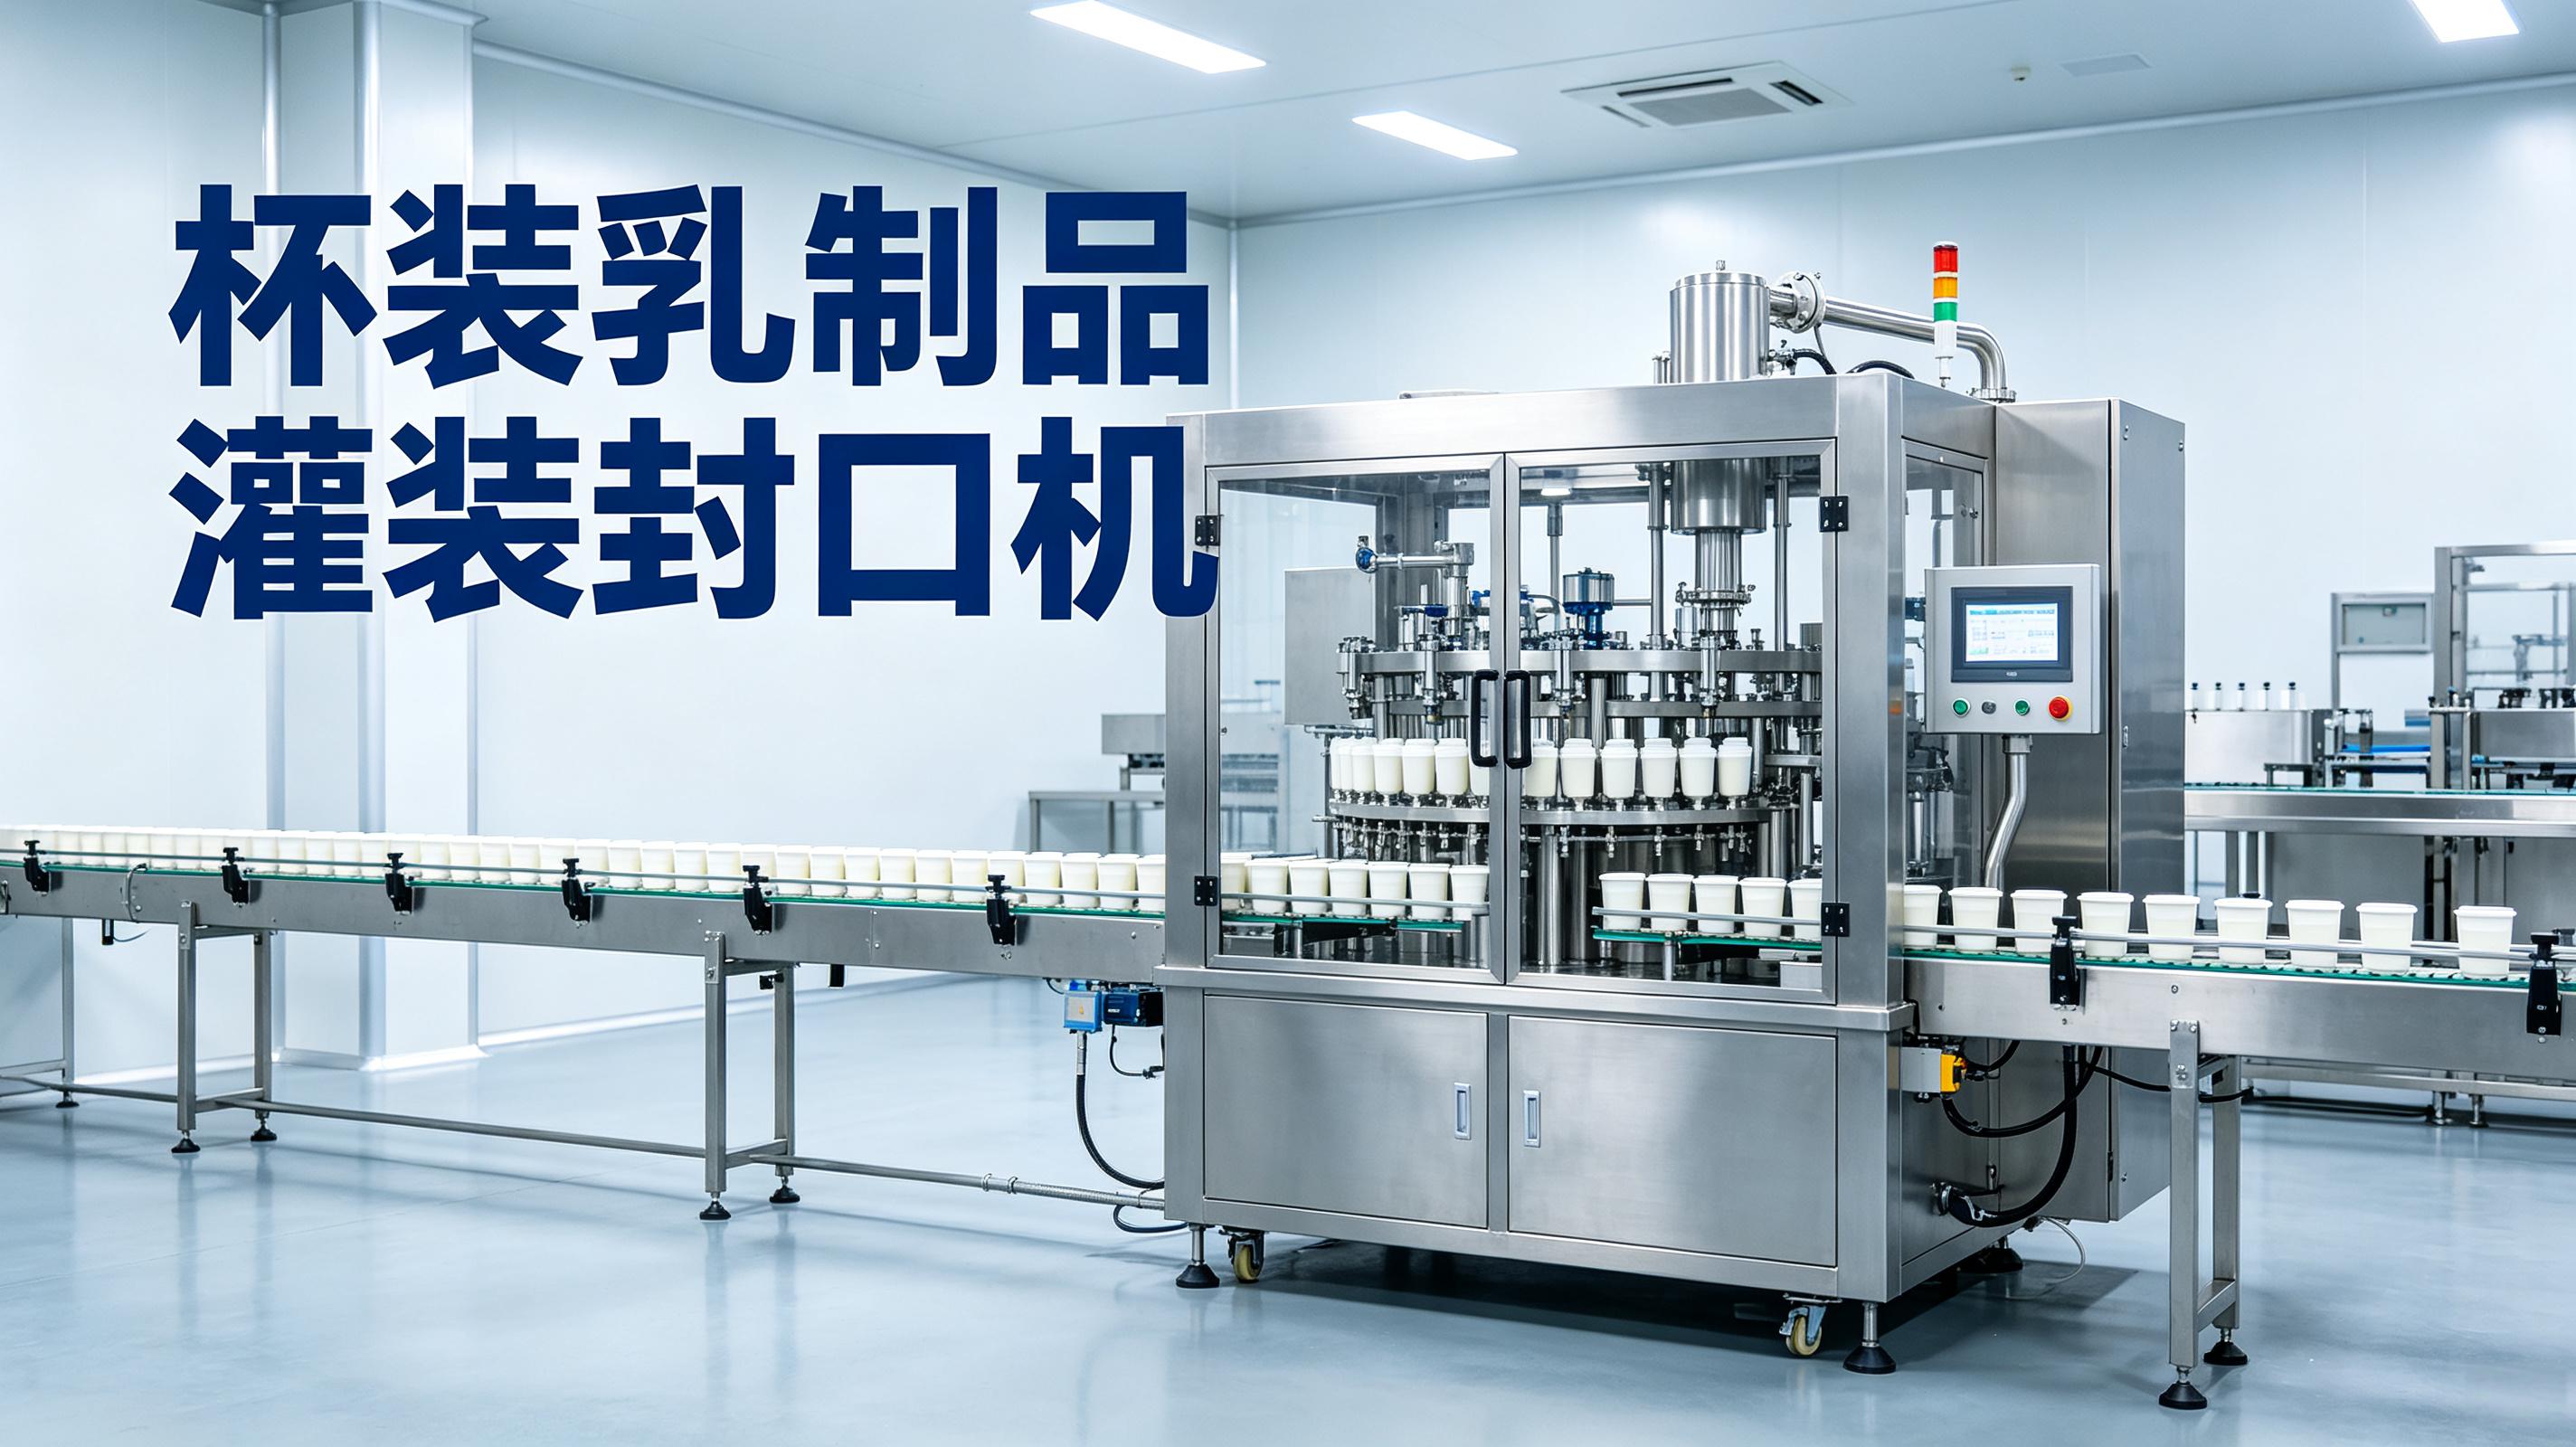
我方在验收现场复核过一批杯装酸奶灌装封口机,杯型为90mm口径PP杯,灌装量100g,样品批号按当班批次抽取。本文所写判据、窗口和复测记录,均回到这台设备、这个杯型、这批酸奶料液。核心对比对象:一出二和一出四两种模具配置。
灌装旋盖机、酸奶杯装灌装机、灌装机、旋盖机在乳制品产线中的产能核算,归根到底要回到三个变量:单次循环处理的杯数、单次循环耗时、以及综合效率损失。这三个变量乘不齐,理论产能数字就没有验收意义。
杯装灌装机理论产能的基础公式是:每小时产量 = 单次循环杯数 × 3600 ÷ 单次循环耗时(秒)。
一出二设备,如果单次循环耗时约2.5秒,理论产能约为2880杯/小时。一出四设备,同样是2.5秒循环,理论产能约5760杯/小时。两者理论倍率正好是2倍。
实际验收中,我方不采信理论值,只看实际产出。行业内标称产能和实际产能之间有约15%到25%的偏差。标称5000杯/小时的设备,验收时跑出3800杯左右,偏差落在24%,属于正常范围。
我方的验收口径是:连续运行2小时,记录总产出、剔除品数和实际运转时间,用实际合格杯数除以计划生产时间得出有效产能。不采信销售单上的标称值。
| 对比维度 | 一出二 | 一出四 |
|---|---|---|
| 单次循环杯数 | 2杯 | 4杯 |
| 单次循环耗时(参考) | 约2.0到2.5秒 | 约2.5到3.5秒 |
| 理论产能区间 | 约2800到3600杯/小时 | 约4100到5760杯/小时 |
| 行业标称产能区间 | 约1500到1800杯/小时 | 约3600到3800杯/小时 |
| 实际有效产能(含OEE损失后) | 约1200到1500杯/小时 | 约2800到3200杯/小时 |
| 产能倍率(实测) | 基准 | 约1.8到2.2倍 |
一出一出二的产能倍率在一出四面前,实测值不是标准的2倍,而是落在约1.8到2.2倍之间。多出来的损耗来自一出四更高的同步精度要求和更长的循环耗时。
另一次验收中,一出四酸奶杯装灌装机在连续运行约40分钟后出现4号灌装头灌装量漂移,实测100g杯偏差约2.5g,超出我方设定的±1.5g警戒线。定位为灌装阀密封圈热膨胀导致回流间隙增大,停机更换密封圈,复测抽取30杯,灌装偏差回到±0.8g以内。
产能对比不能只看循环速度。OEE是可用率、性能率、合格率三项相乘。一出四工位多,这三个维度的损失都会被放大。
可用率——换型、故障、物料等待、CIP清洗。一出四的换模时间比一出二多出约10到30分钟,因为模板面积更大、灌装头数量翻倍、密封板更换工作量增加。
性能率——实际产出除以理论最大产出。一出四的传动负载是一出二的两倍,凸轮分度器和传动链条承受更大应力。设备设计跑4000杯/小时,实际跑3500杯/小时左右,性能率约87%。
合格率——封口合格率是核心指标。封口合格率要求控制在99.5%以上,低于此值需要启动封口参数调整和全面复测。
一台一出二设备,OEE三项假设分别为可用率90%、性能率90%、合格率99.5%,乘在一起约80.6%。同条件下一出四,可用率约85%、性能率约87%、合格率约99.3%,OEE约73.4%。一出四理论产能是一出二的两倍,但OEE差距吃掉约7到10个百分点。
换算成有效产能:一出二OEE 80%对应约1200到1500杯/小时,一出四OEE 73%对应约2800到3200杯/小时。实际产能倍率约1.8到2.2倍。
杯装酸奶灌装封口机的封口质量直接决定保质期。灌装旋盖机的封口参数需要逐工位标定。
一出二设备两个封口头的温度偏差通常可以控制在±2℃以内。一出四四个封口头,热封板面积增大,边缘和中心的温度梯度更容易超出窗口。我方验收时,一出四封口温度设定在约180到200℃区间,需逐头测量实际热封面温度,各头之间温差不超过±3℃。超过此值,封口强度不一致,部分杯出现虚封。
曾有批次复测中,一出四设备2号封口头在连续运行约200杯后出现封口拉丝,留样撕开检查发现密封层未完全熔合。定位为热封板局部温度偏低(实测约172℃),低于设定值约8℃。调整热封板加热管功率分配,复测抽取50杯做剥离测试,封口强度回到合格区间。
一出二设备因为封口头数量少,温度均匀性更容易保证。一出四需要额外的热平衡验证环节。
乳制品产线通常一天换型3到8次。杯型切换涉及的工装包括模板、容器分离爪、密封板、灌装嘴。
传统直列式灌装封口机换一套模具需要4小时以上。带快速换模设计的转盘式设备,模具更换时间可以压到8到15分钟。带一键换型功能的设备,通过配方存储自动调用温控、压力、时序参数,换型时间可压缩至5到10分钟。换产不良率从传统设备的约10%降至约2%。
一出四的模具比一出二重,拆装动作更多,同类型设备的换型时间多出约5到15分钟。一天换型3次,一出四每天多损失约15到45分钟的有效生产时间。一批次切换杯型后首杯灌装量波动超过±3g,定位为新模具灌装嘴未预热到位,空跑约20杯预热后复测,灌装精度回到±1%以内。
一出二和一出四的速度差异,不只是工位数量的问题,传动结构也有本质区别。
一出二设备通常采用机械凸轮分割器驱动,结构简单,维护成本低,定位精度依赖凸轮的加工精度。一出四设备若仍用机械凸轮,负载翻倍后磨损速度加快,运行约几百小时后定位精度开始漂移。
伺服驱动可以缓解这个问题。伺服电机通过电子凸轮曲线替代机械凸轮,灌装速度和送杯速度实时同步,定位精度可稳定在0.5mm以内。伺服系统对于一出四设备几乎是必要配置,对于一出二设备属于可选配置。
那次验收更麻烦的地方在于,第一版一出四设备硬上机械凸轮方案。运行到约300杯时,转盘定位偏移约1.2mm,导致封口位置偏移,连续出现约8杯封口偏位。当天回退到伺服驱动方案。复测连续运行500杯,转盘定位偏差稳定在±0.3mm以内,封口偏位降至零。
问:一出四的实际产能是一出二的几倍?
标称产能上约2倍。实际有效产能受OEE影响,倍率落在约1.8到2.2倍之间。一出四的同步精度要求更高,性能率和可用率损失更大。
问:什么情况下选一出二而不是一出四?
日产量需求低于8000杯、杯型种类多于3种且换型频繁、预算有限且产线空间紧凑时,一出二更适用。一出二换型更快,维护更简单,对操作人员技能要求更低。
问:一出四的封口合格率能做到多少?
验收判据设为封口合格率不低于99.5%。通过逐头温度标定和热平衡验证,一出四可以稳定在99.5%以上。低于此值时需要检查热封板温度均匀性和封口压力设定。
问:伺服驱动是否必须?
一出二设备用机械凸轮可以满足精度要求。一出四设备建议采用伺服驱动,机械凸轮在高负载下磨损快,定位精度会漂移。
问:换型时间对产能的影响怎么算?
每天换型3次,一出二换型约10分钟,一出四约15到25分钟。一天多损失约15到45分钟。按一出四有效产能约3000杯/小时计算,每天少产约750到2250杯。
回到本文开头那台设备、那批90mm PP杯酸奶样品、那个连续运行2小时的验收口径:一出二实际有效产能约1200到1500杯/小时,一出四实际有效产能约2800到3200杯/小时。产能倍率约1.8到2.2倍,不是标称的2倍。
当前状态:一出四设备的伺服驱动方案已通过初验,封口合格率99.6%,灌装精度±0.9%。未决项:长时间运行后封口头温度均匀性的漂移趋势尚需确认。下一批复测时间:连续运行8小时后抽取200杯做封口剥离测试和灌装量复核。复测窗口:设备满速运行状态下,不降速。
一出四理论产能是一出二的两倍,实测有效倍率约1.8到2.2倍。OEE损失、封口温度均匀性和换型时间是主要制约因素。验收判据以连续2小时实际合格产出为准。