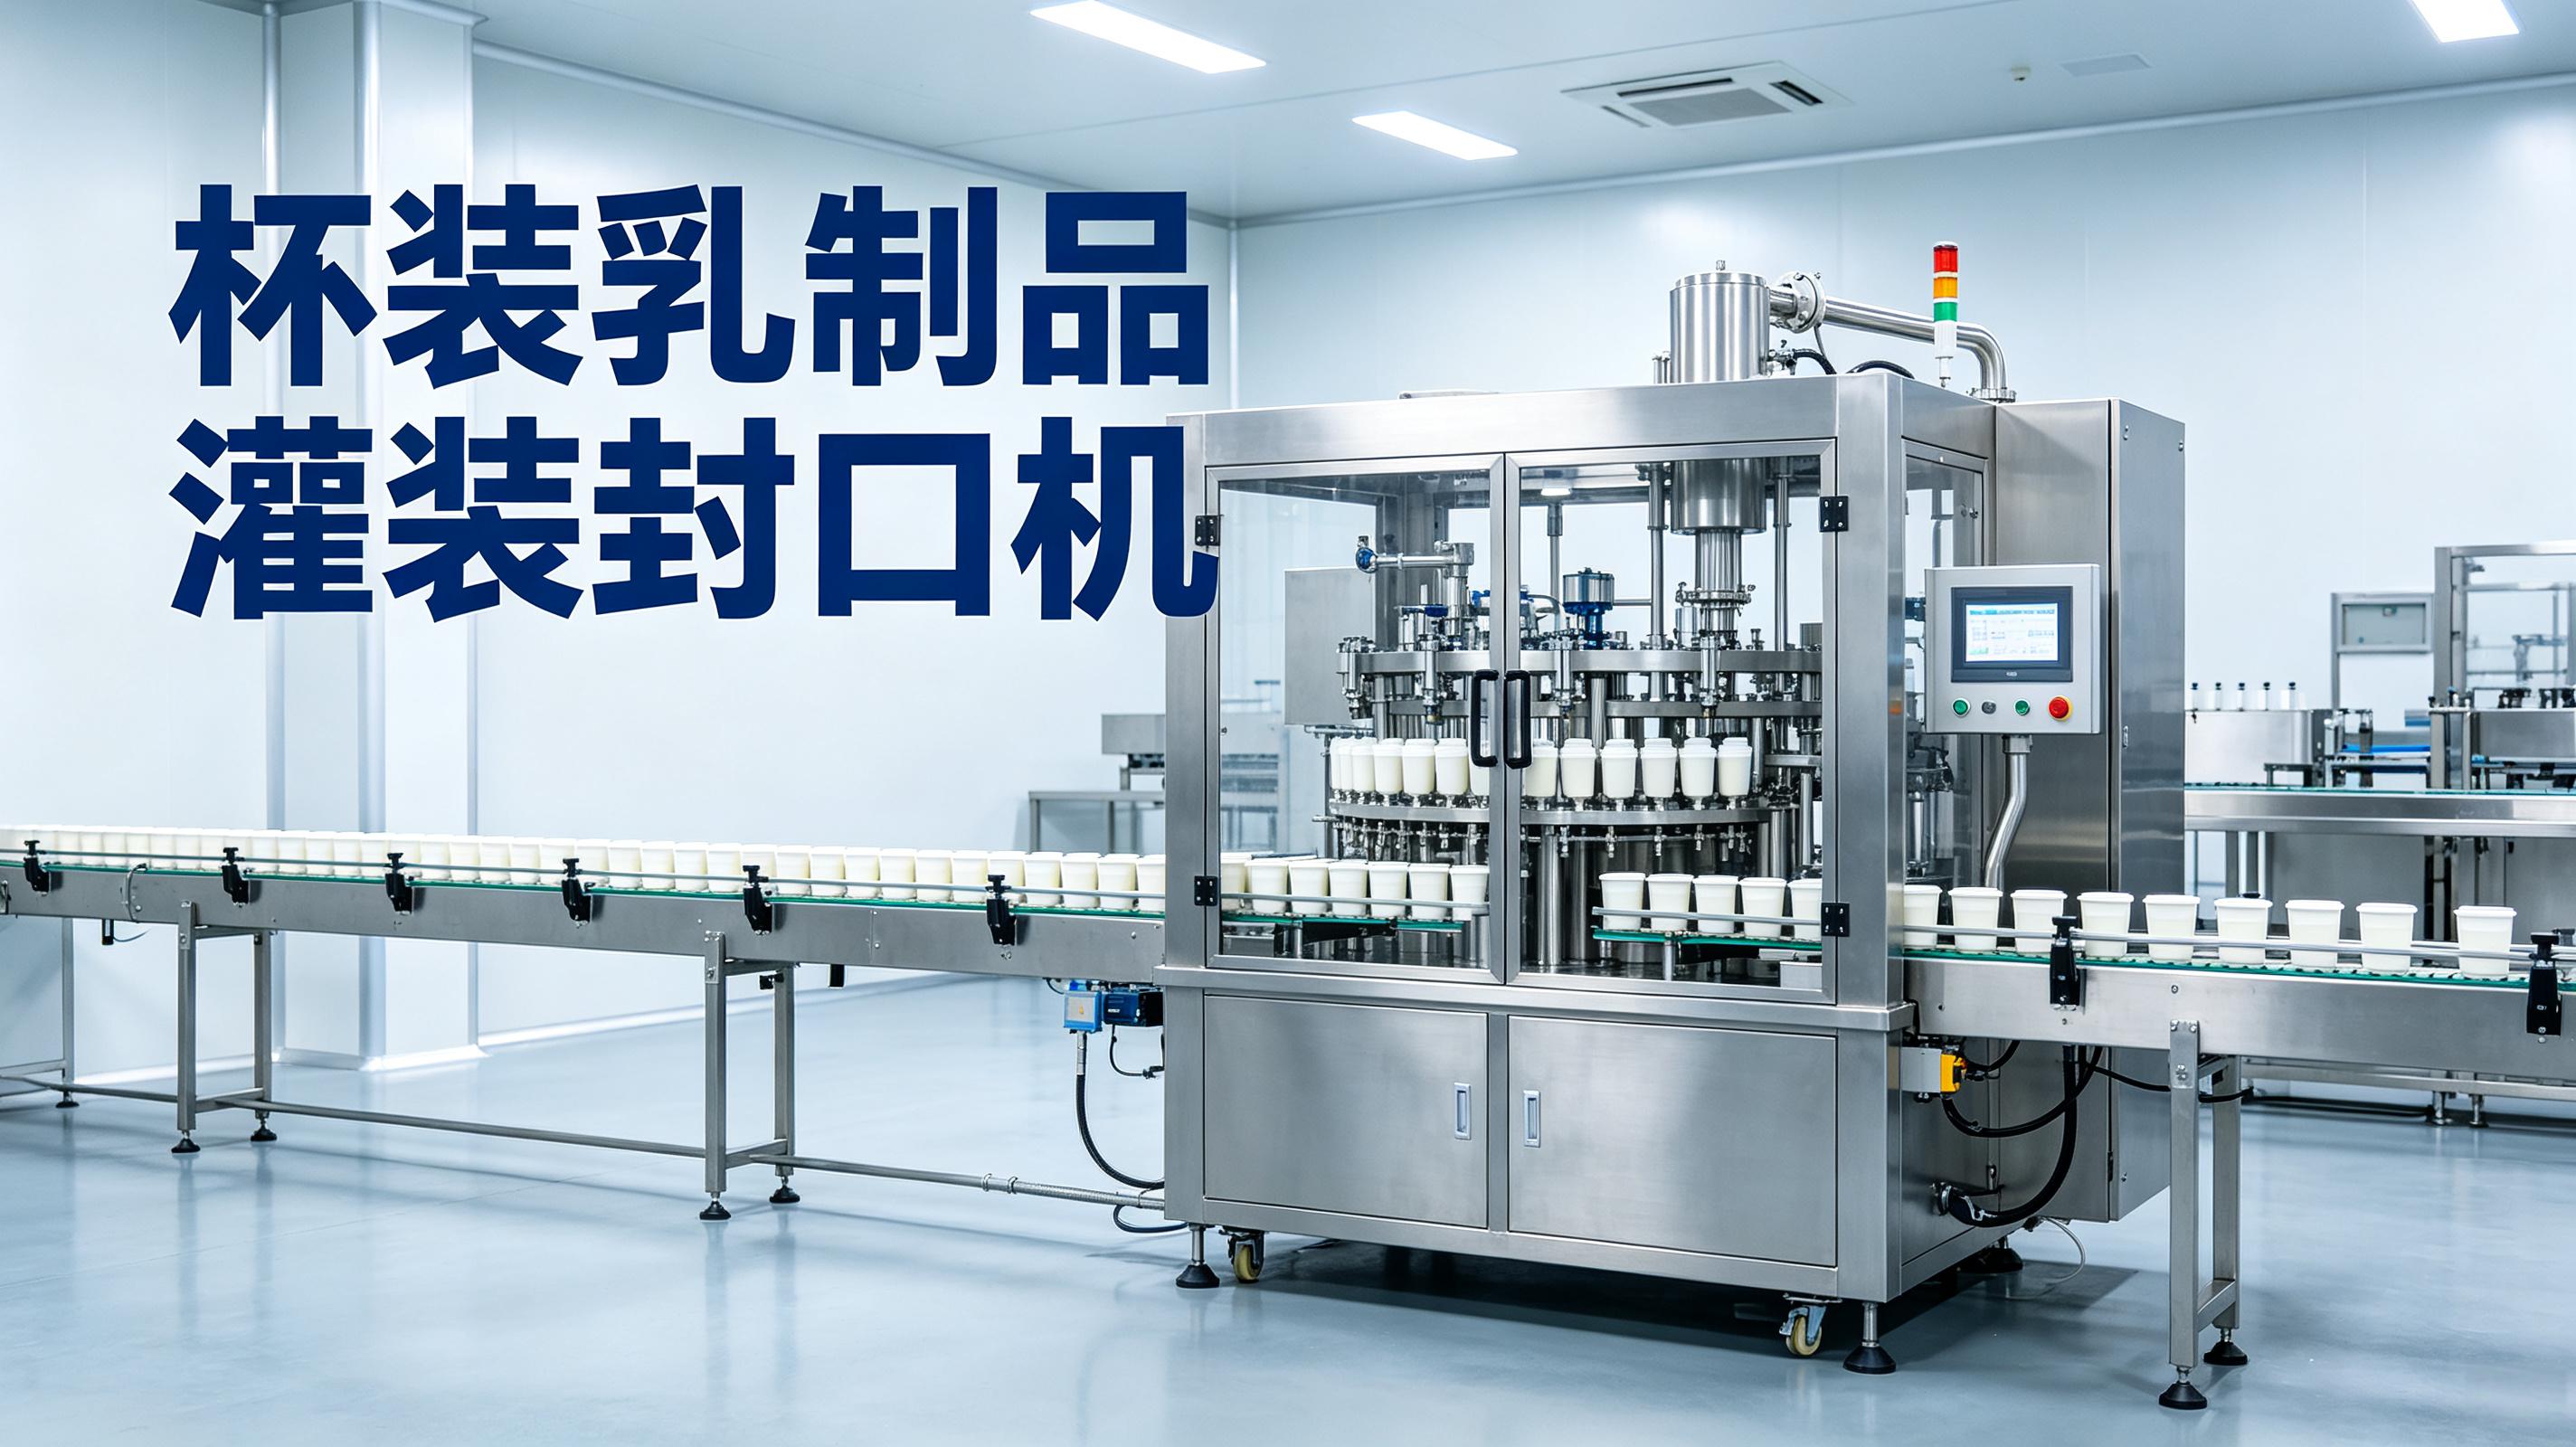
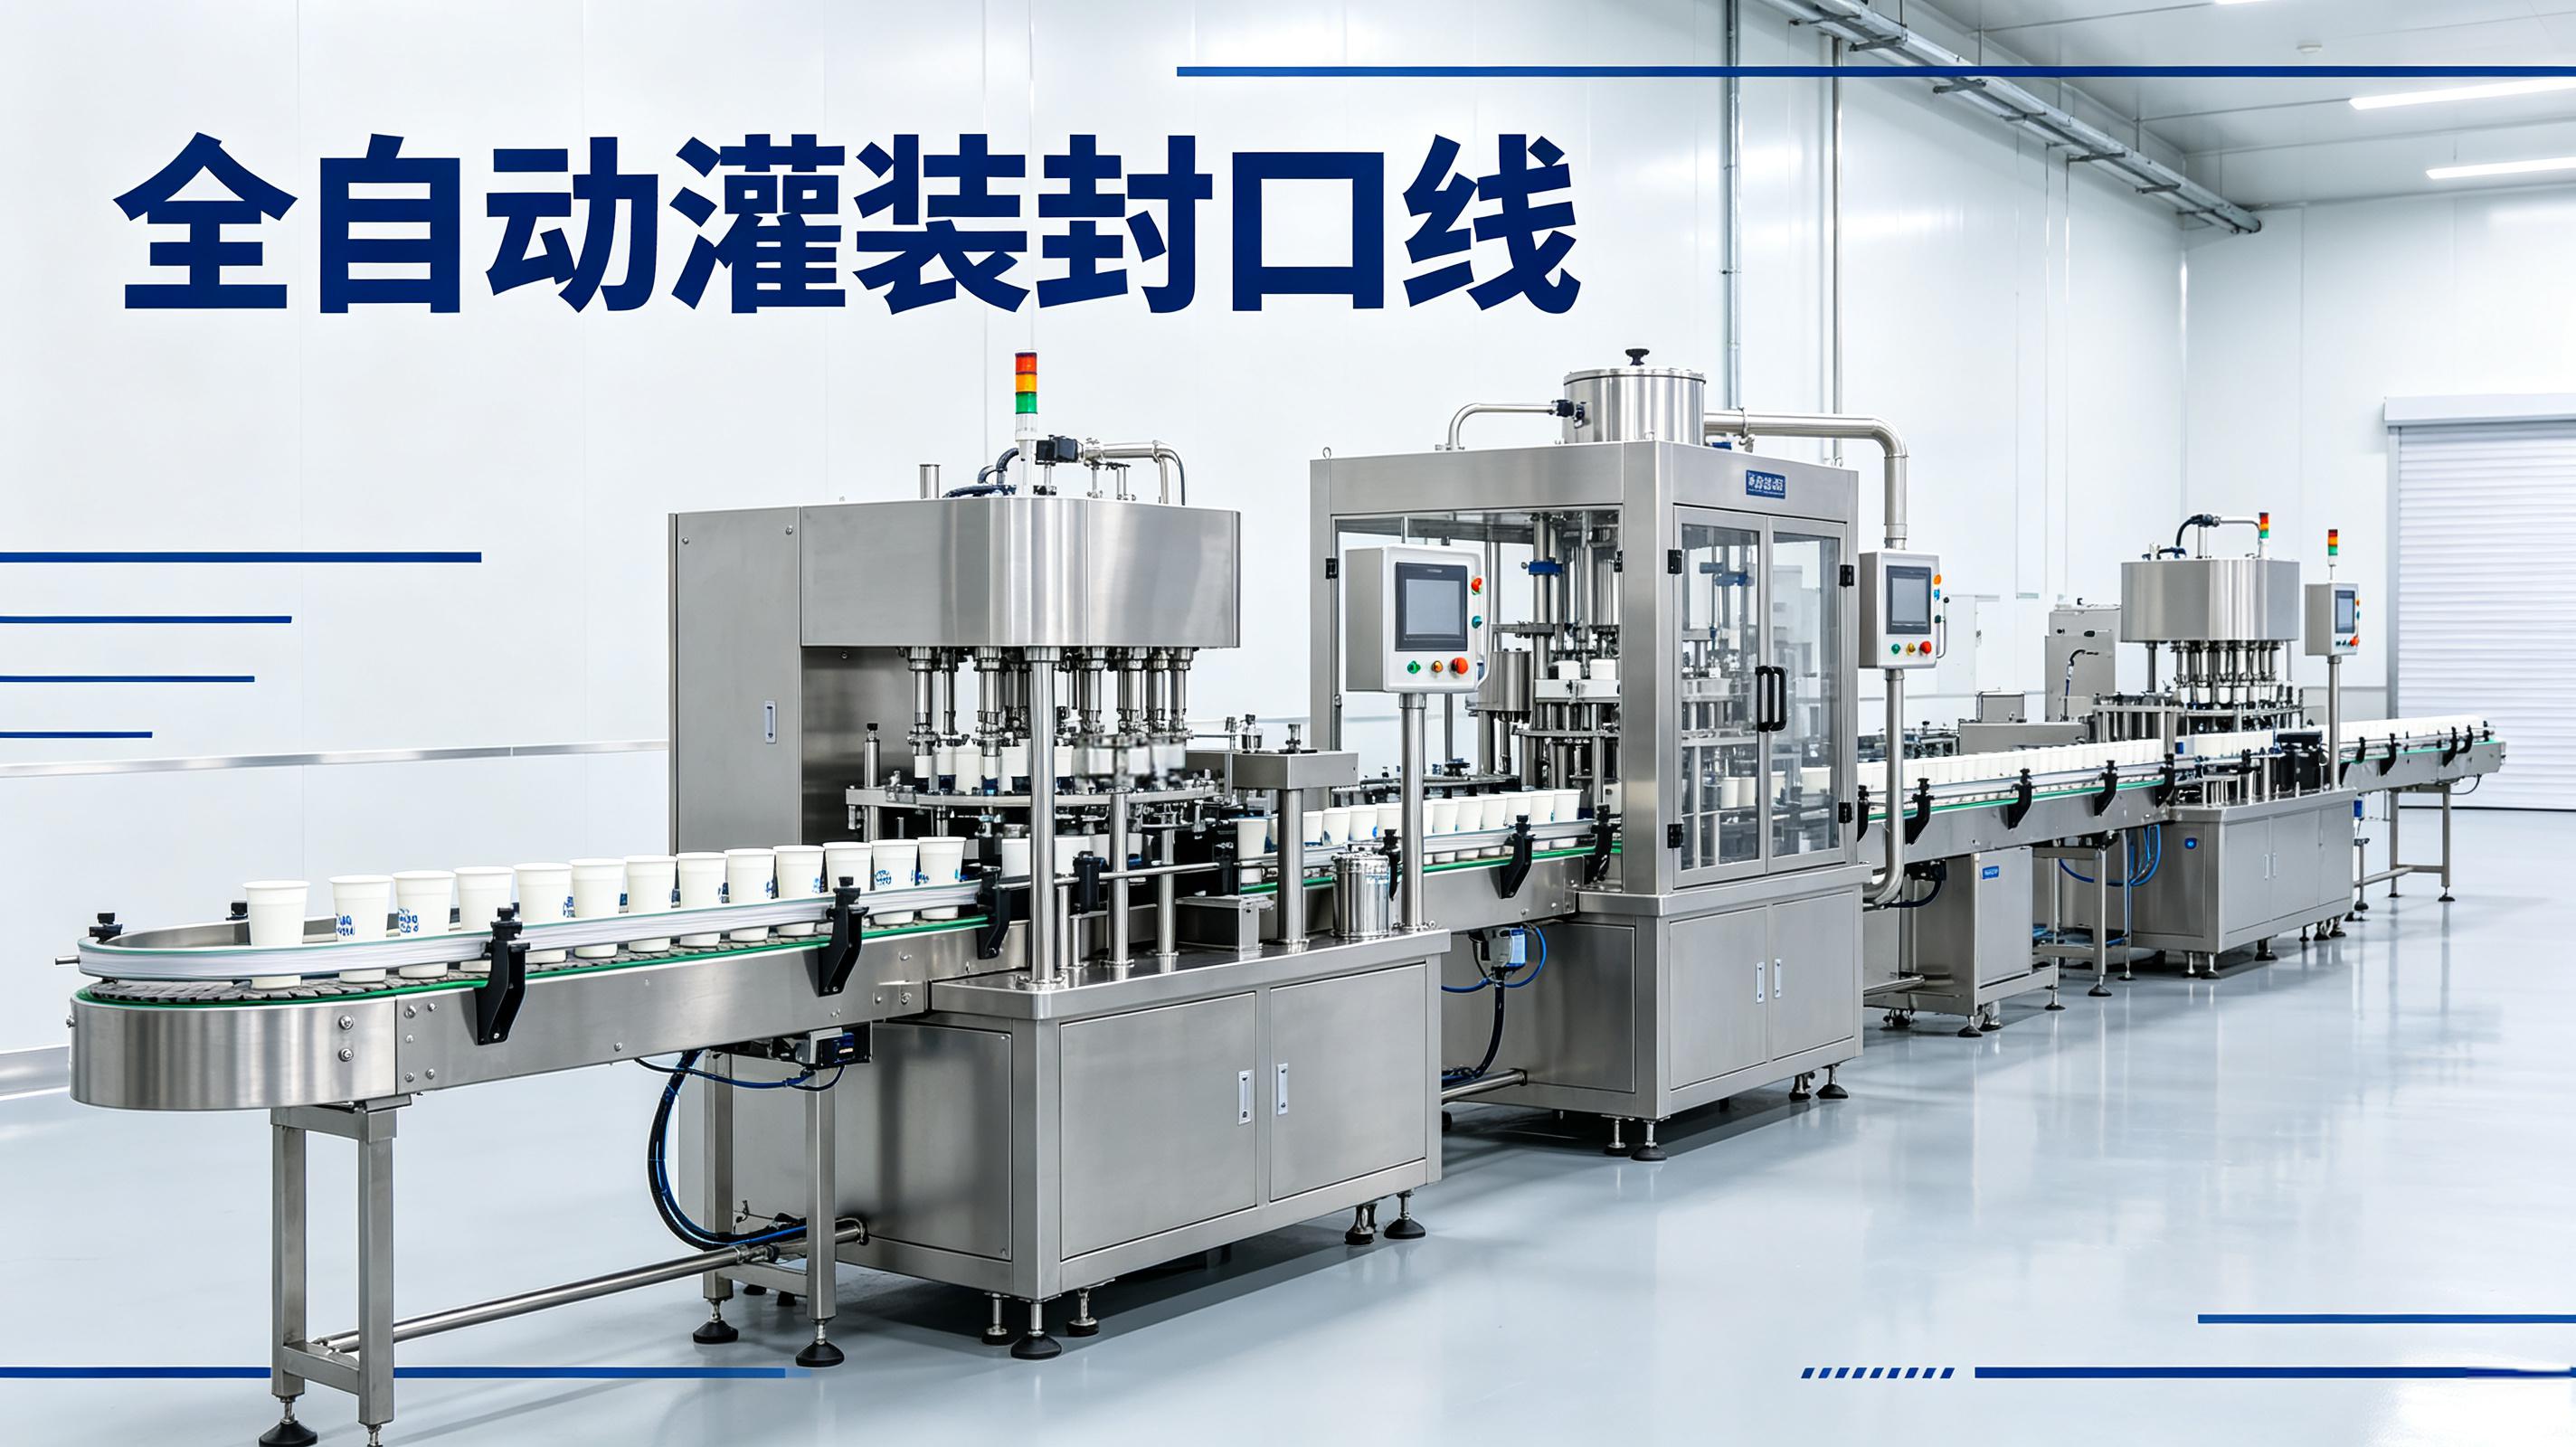
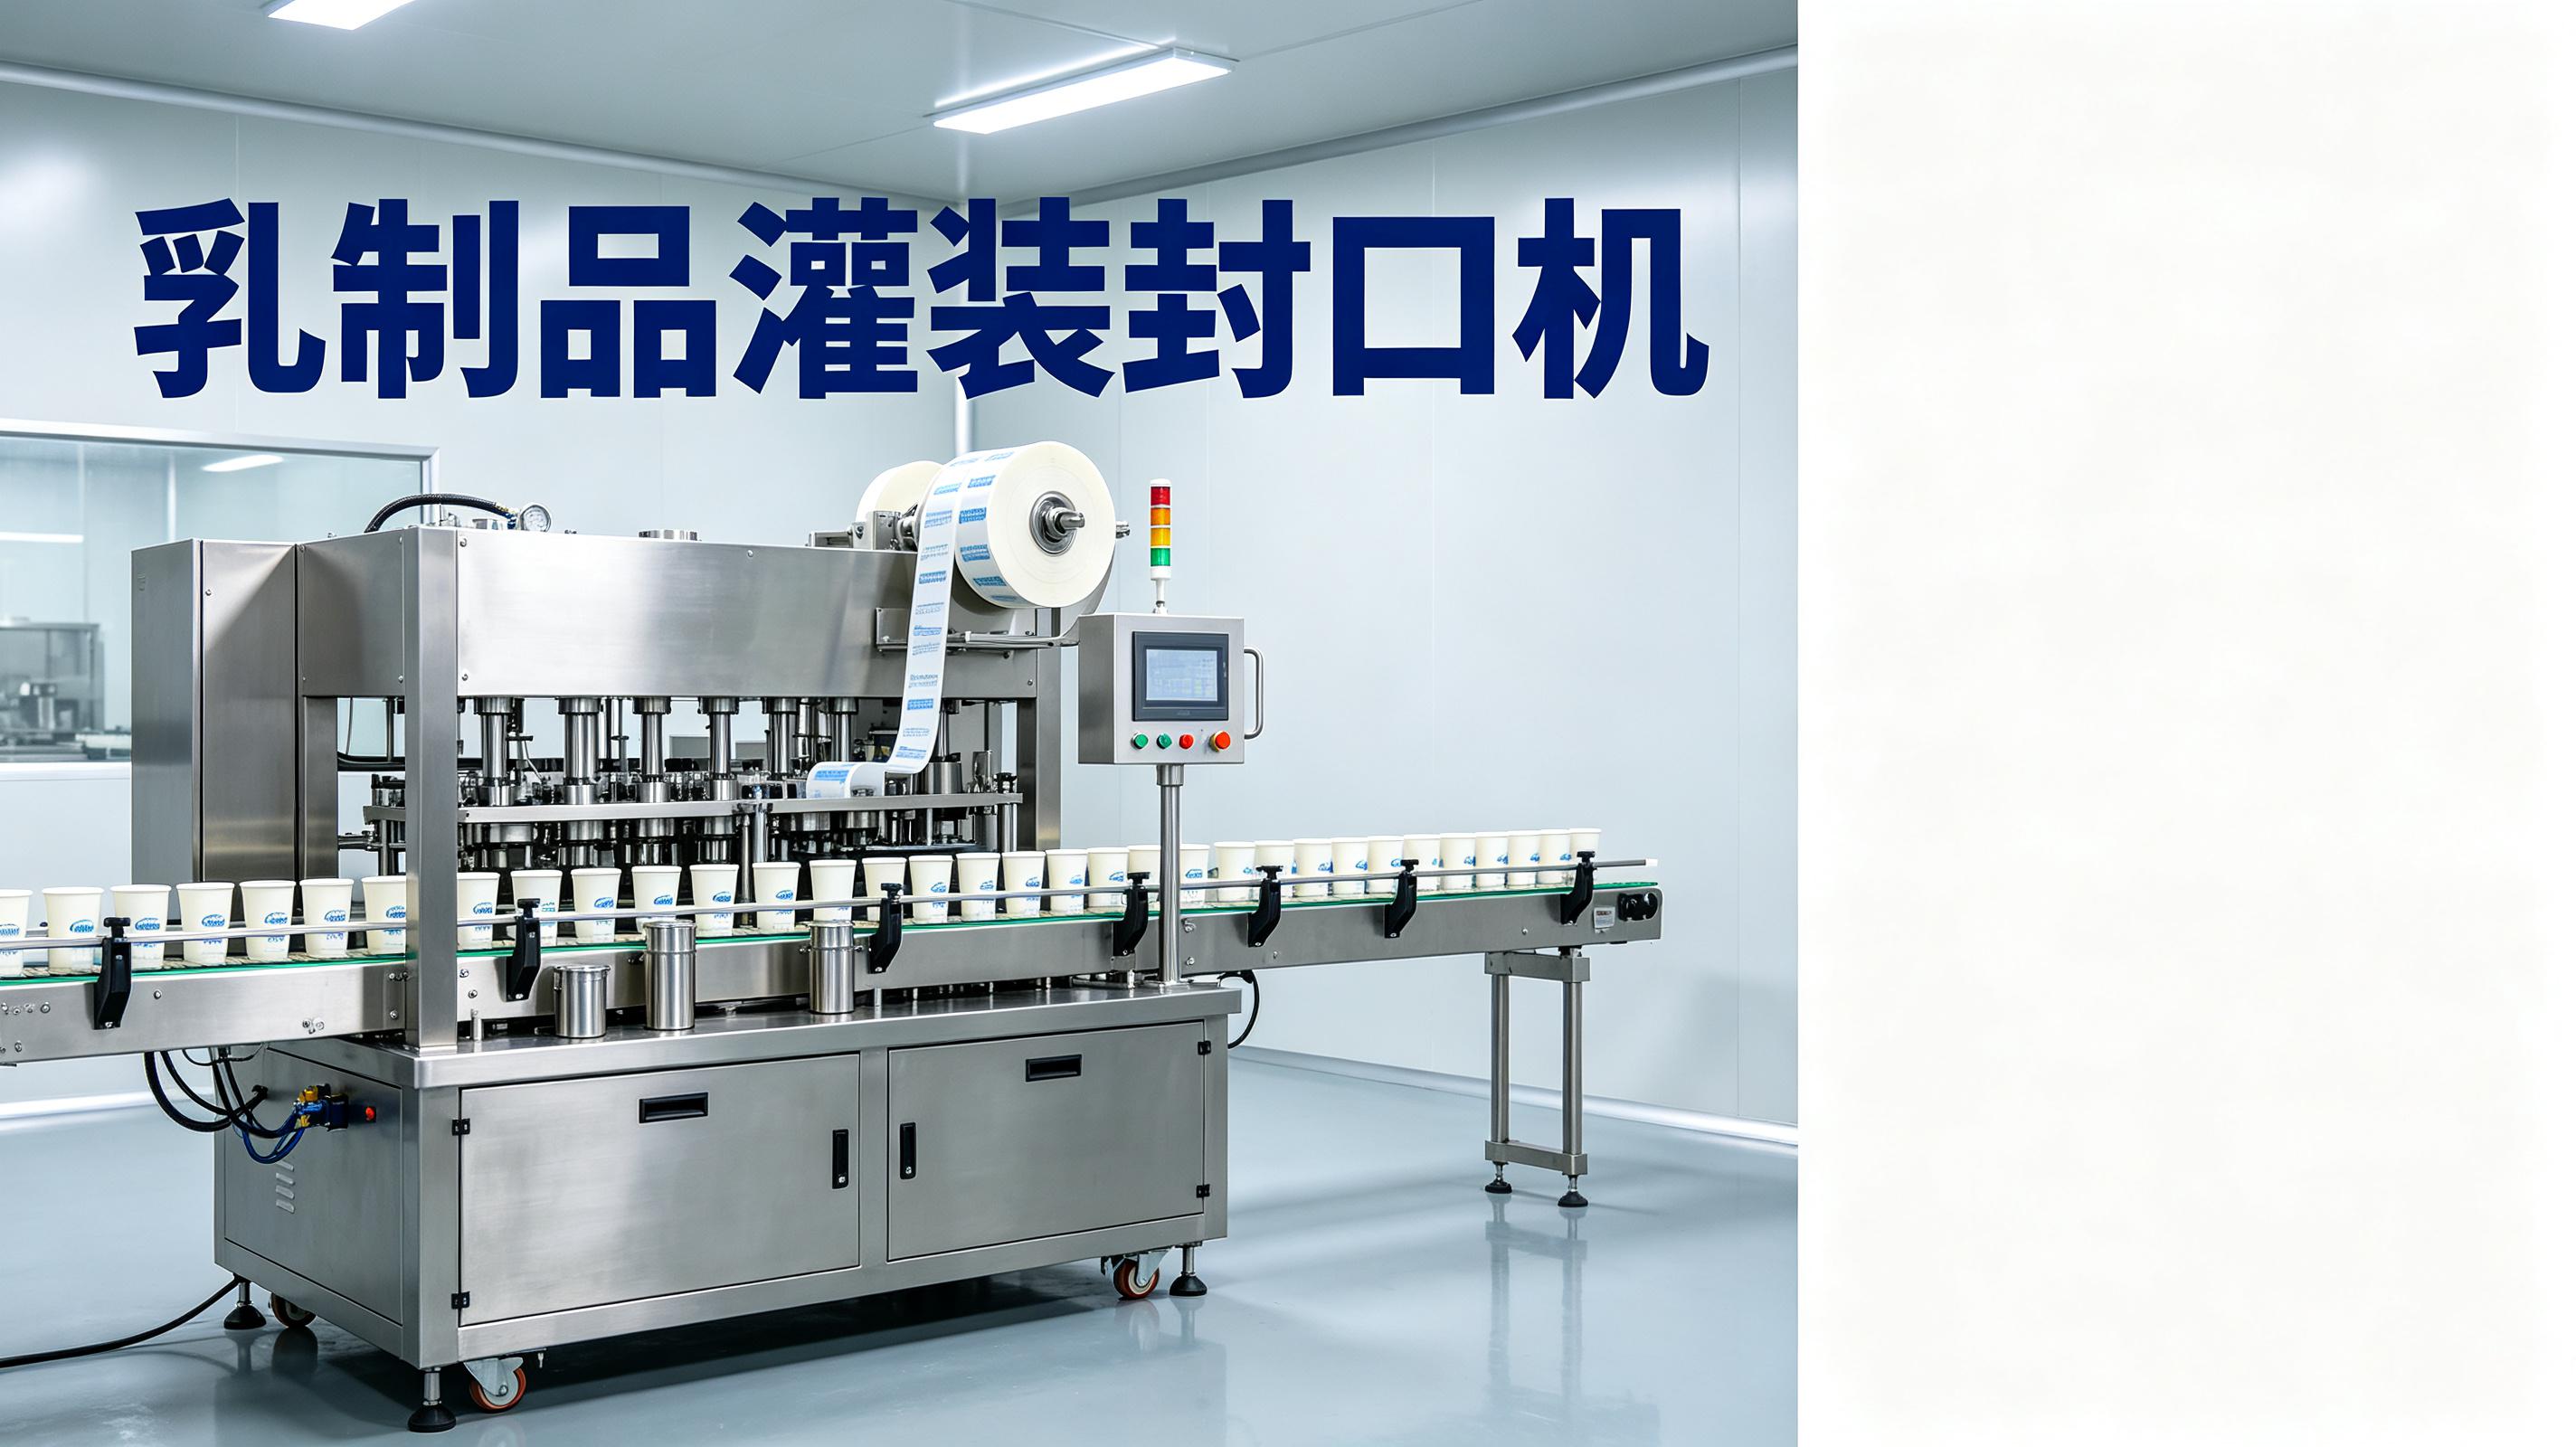
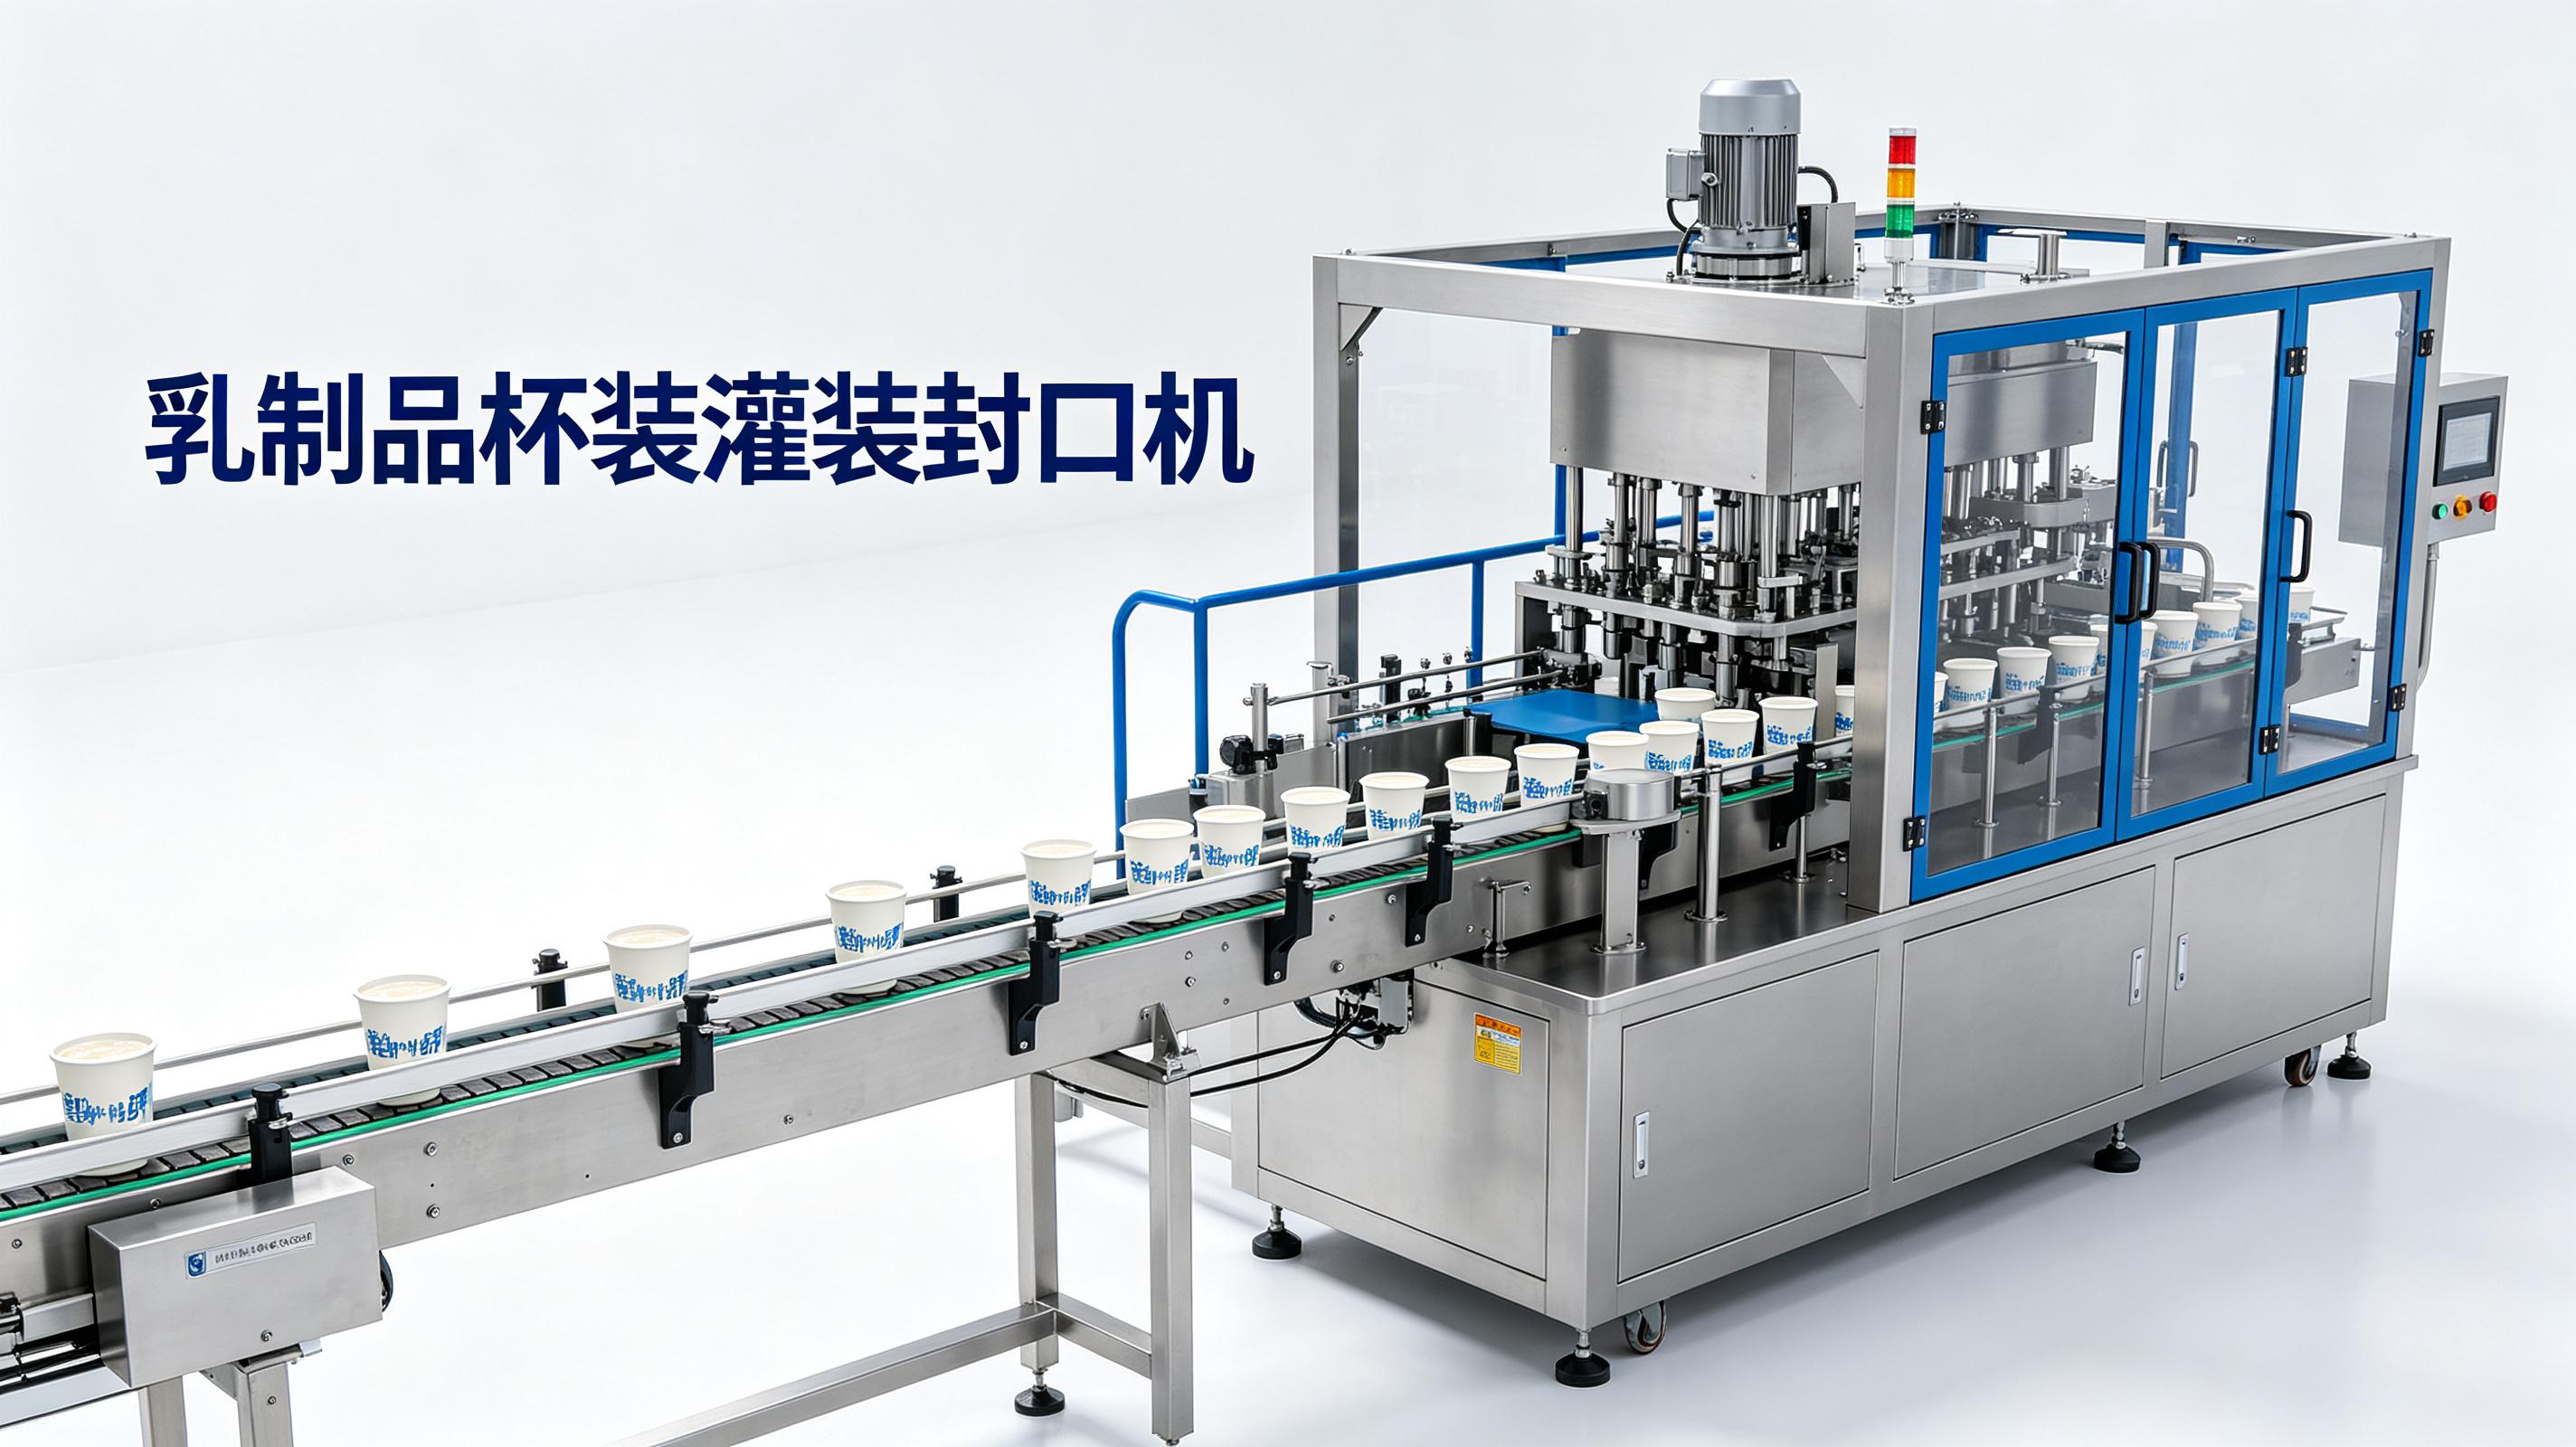
去年冬天,河南一个乳品厂,凌晨两点,CIP清洗。碱水从管道接口滋出来,溅到隔热手套上,八十多度,滑腻,烫得我一缩手。厂长站在旁边,手里攥着选型表,问我:卫生等级和清洗便利性,到底怎么平衡。我说你先带我去看灌装阀。
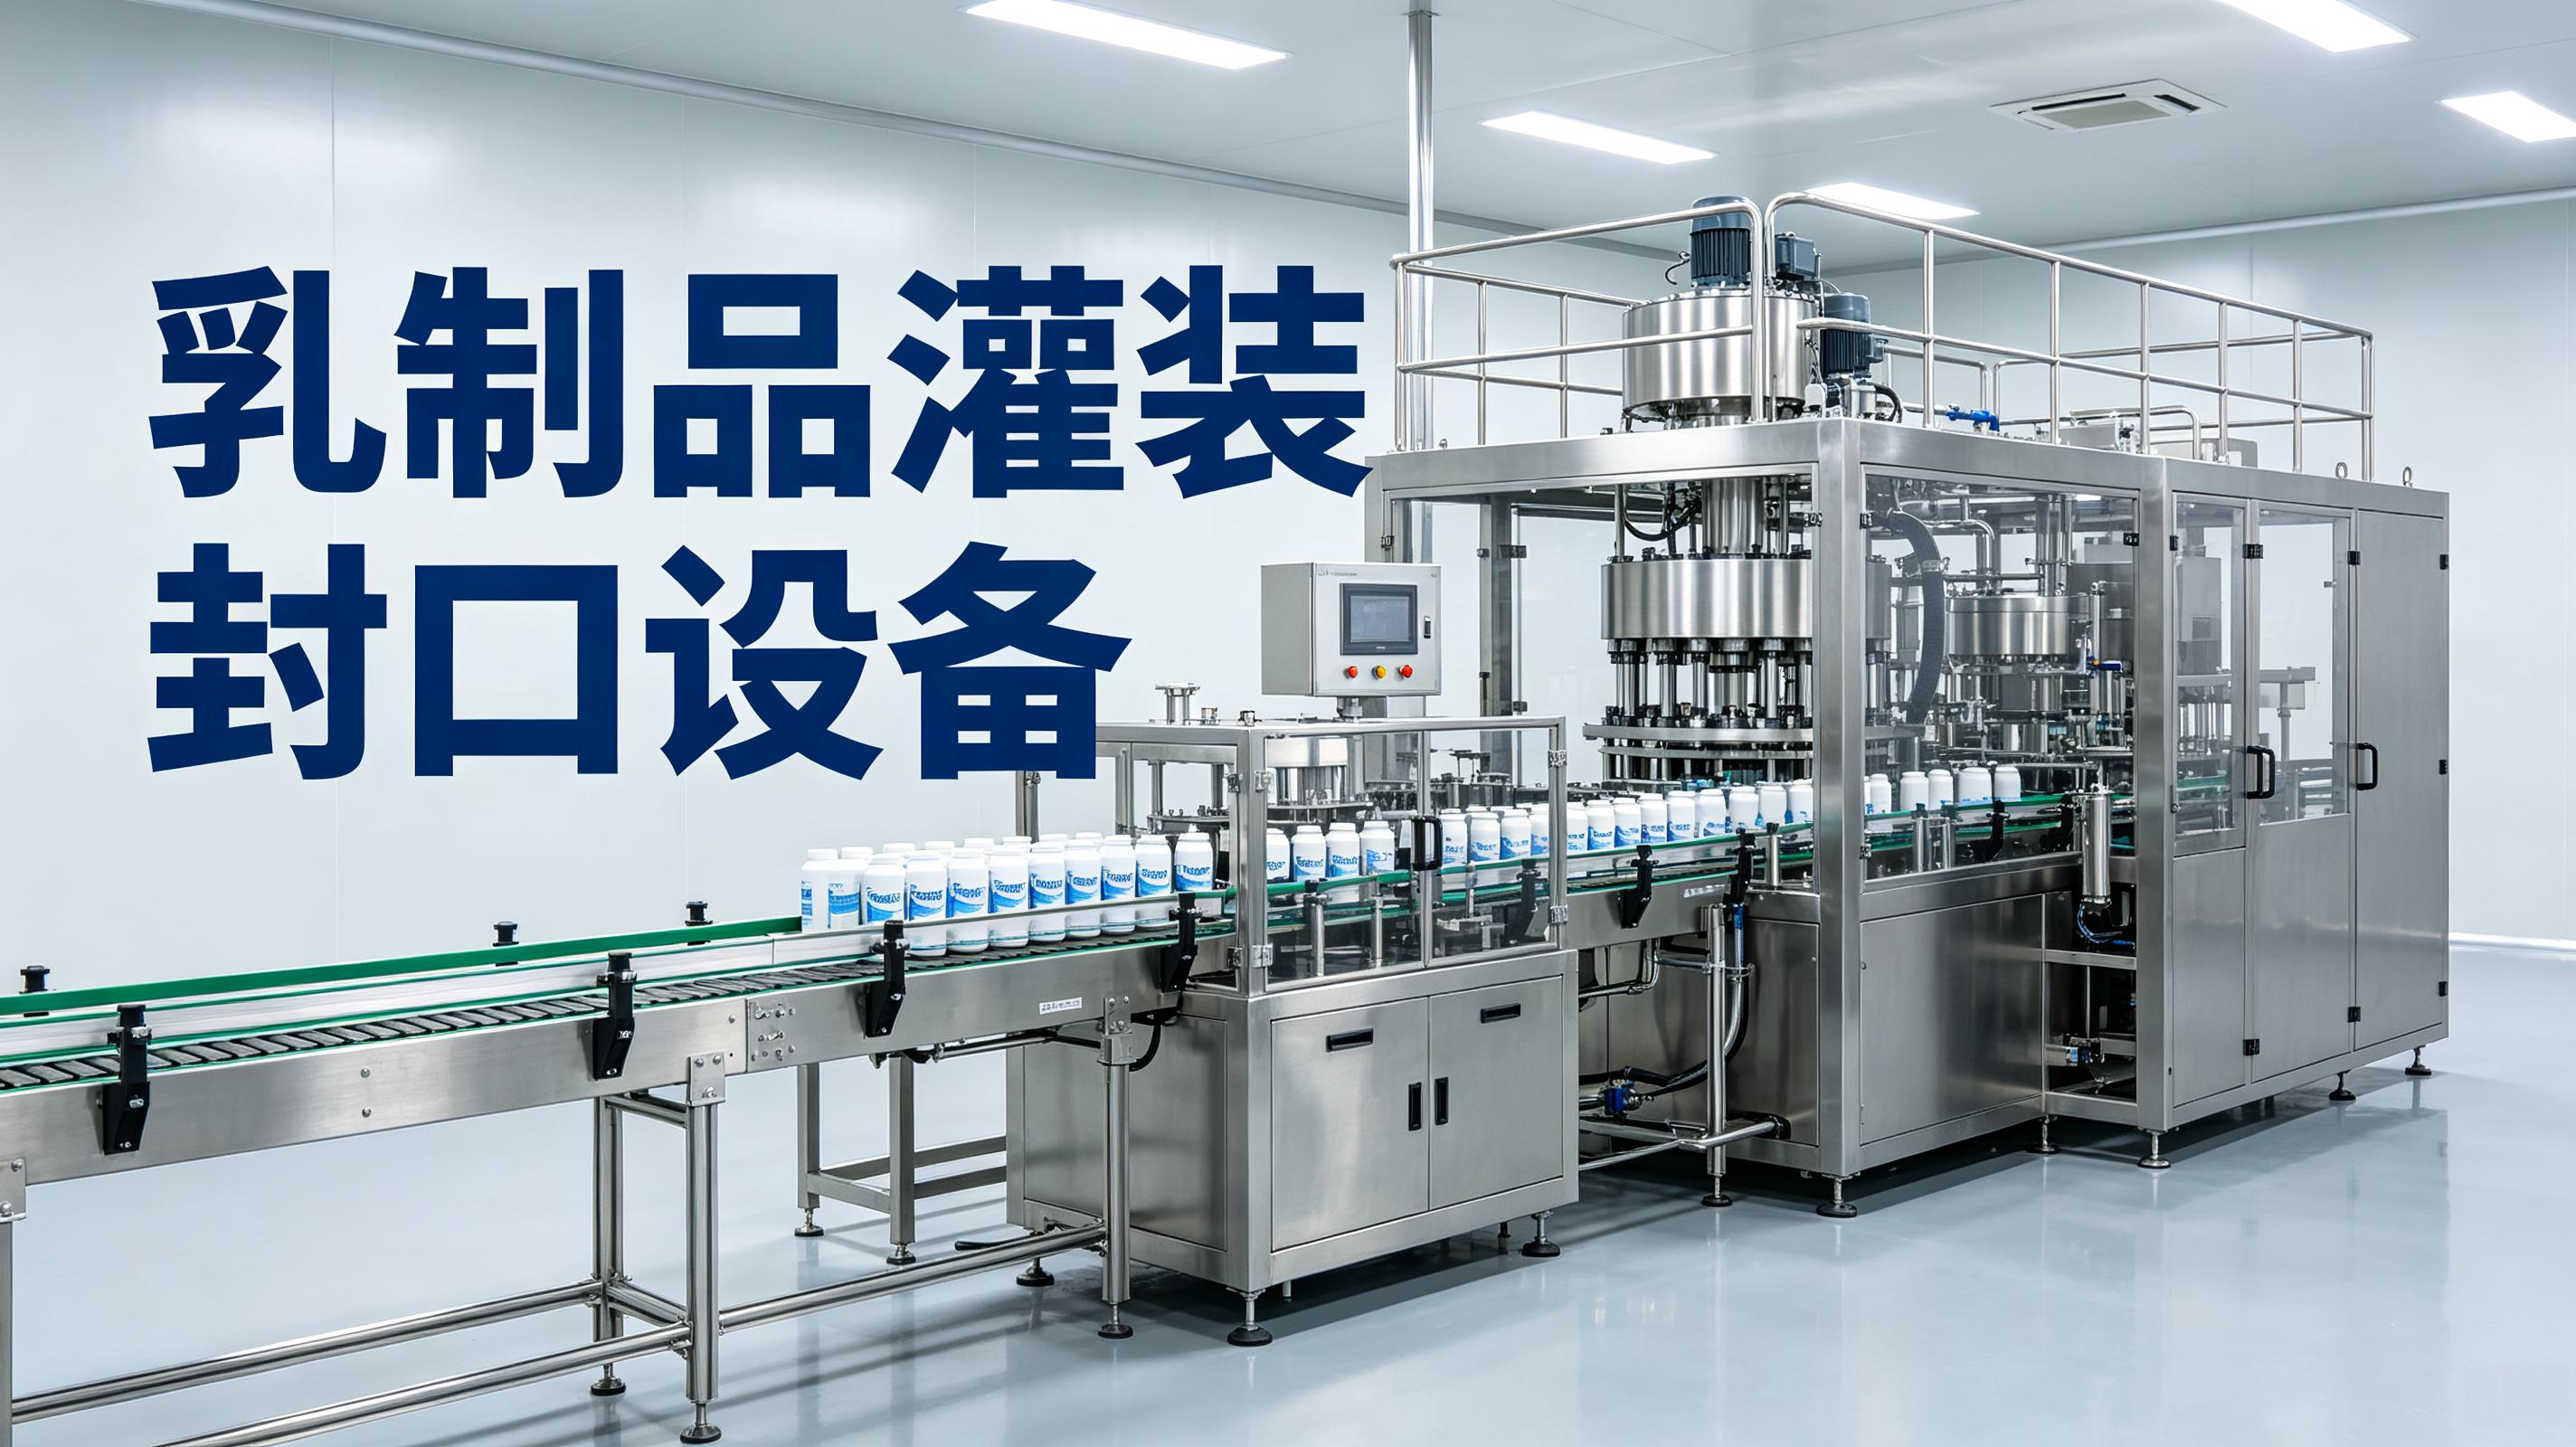
乳品厂选灌装封口设备,卫生等级是门槛。接触物料的地方,我一般看316L。不接触的,304也能用。价格差三成左右,但这不是关键。关键是焊缝和死角。
不锈钢管道,焊缝没磨平,手摸上去像砂纸。牛奶残留在缝里,CIP洗不透,第二天打开,一股酸臭味。当时一个厂,灌装阀座焊缝没抛光,菌落超标,整批酸奶倒了。后来把焊缝全磨了,费了半个月。焊工蹲在车间里,戴着面罩,火花溅到地上,滋滋响。磨完用手摸,滑的,才过关。
死角更麻烦。管道拐弯,阀门底座,杯仓的边角。设计的时候,R角能做大就做大。我见过一个机器,杯仓角落是个直角,奶渍卡在里面,刷子伸不进去。操作工拿牙签抠,抠了半天。后来把那个角改成圆弧,清洗时间省了一半。
清洗便利性最容易被低估的是密封圈。三元乙丙的,耐温耐碱,但碱水泡久了会胀。胀了之后,装回去卡壳,怼不进去。有一次,一个厂,CIP之后密封圈胀了,操作工硬装,装反了。开机灌装,奶沫从缝里窜沫,喷了一台面。后来换了氟橡胶的,贵一倍,但寿命长。反正就这么干,干了二十年没出岔子。
乳品厂喜欢CIP,在线清洗,不用拆。但CIP不是万能。喷淋球覆盖不到的地方,照样藏奶垢。
喷淋球压力我一般调到0.2到0.3兆帕。流量看管径,反正就在那个区间晃。碱水浓度1.5%到2%,温度80到85度,循环20到30分钟。酸洗再走一遍。第一版喷淋球位置,按理论算,装上去。结果洗不干净,顶部管道内壁还是黏的。憋压,泵跳停。后来把喷淋球往下挪了大概十公分,加了个小的辅助喷头。洗出来用手摸,不滑了。
伺服电机高频运转的“滋滋”蜂鸣声,在CIP的时候听不到,因为泵的声音更大。但灌装的时候,那声音一直钻耳朵。
能快拆的地方,别省。灌装阀、封口刀座、杯仓底板。快拆卡箍,一扳就开,手拧的。有的厂图便宜,用螺栓。清洗的时候,操作工拿扳手拧,拧到冒汗。后来改成快拆,清洗时间从四十分钟缩到十五分钟。还有一次,一个客户,卡箍没拧紧,CIP憋压,接口崩开,碱水喷到天花板上。当时吓我一跳。后来再也不敢省那个密封圈的钱。
卫生等级和清洗便利性,不是二选一。是看哪里花钱,哪里将就。我列个表,大概这么分。
| 部位 | 卫生等级 | 清洗方式 | 便利性设计 | 常见坑 |
|---|---|---|---|---|
| 灌装阀 | 316L,内壁抛光 | CIP+拆洗 | 快拆卡箍 | 密封圈装反,窜沫 |
| 封口刀座 | 304,特氟龙布 | 手工擦 | 抽拉式 | 焦糊味,膜粘刀 |
| 杯仓 | 304,圆弧角 | 吹扫+擦 | 翻盖式 | 直角藏奶垢 |
| 管道 | 316L,焊缝磨平 | CIP | 喷淋球覆盖 | 焊渣残留,菌落超标 |
还有一次,一个厂,灌装阀用316L,管道用304。用了半年,304管道内壁点蚀。奶垢卡在蚀坑里,洗不掉。后来全换316L。钱花了,但省心。
封口膜高温烤过的焦糊味,闻过一次就忘不了。热封刀温度一百四十度到一百六十度,压力零点三到零点五兆帕。封口的时候,膜边烤黄,卷起来。清洗的时候,热封刀不能冲水,得挡。特氟龙布破了,膜粘刀,温度传不下去。
当时一个客户,封口合格率掉到九十几。我过去,闻着焦糊味。查了半天,是特氟龙布破了。换了布,调了温度。好了。那批布用了不到两个月。后来再也不敢省那个密封圈的钱。封口合格率我们做到99.99%以上,靠的是伺服封口。凸轮封口也能用,但速度一上去,机械磨损,压力不匀。
灌装精度±0.5%,这是标称。实际跑起来,常温酸奶,200克杯,误差在正负一克以内。靠伺服驱动活塞泵,靠称重反馈。每灌十杯,抽检一杯。数据回传,PLC自己修正。
问:卫生等级高的设备,清洗一定麻烦吗?
答:不一定。看设计。快拆卡箍、圆弧角、喷淋球覆盖,这些做足了,清洗就快。怕的是焊缝没磨、死角多、密封圈装反。
问:CIP能代替拆洗吗?
答:不能全代替。喷淋球洗不到的地方,还得拆。灌装阀、封口刀座,定期拆开刷。我一般建议,CIP每天走,拆洗每周一次。
问:316L和304,差在哪?
答:接触物料、酸性奶液,用316L。不接触的支架、外壳,304够用。价格差三成左右。但焊缝质量比标号更重要。
问:清洗时碱水浓度多少合适?
答:1.5%到2%,温度80到85度,循环20到30分钟。酸洗再走一遍。具体看奶垢厚度。浓度高了,密封圈胀得快。
问:设备卡壳,先查哪里?
答:先看密封圈。胀了、装反了,都会卡。再看气压、真空度。别急着拆伺服。
扯远了。说回正题。武汉耘和机械,核心团队从业经验十五到二十年,封口合格率99.99%以上,灌装精度±0.5%。这些数不是写在样本上的,是客户那边跑出来的。选型的时候,卫生等级和清洗便利性,平衡点就在焊缝、密封圈、喷淋球、快拆这几个地方。
那台机器现在还在河南那个厂跑着。CIP回水管换过一次,碱水还是八十多度。厂长去年调去管仓库了,上次见面,他手套上没洞了。
乳制品灌装封口设备选型,卫生等级看焊缝和密封,清洗便利看喷淋和快拆。耘和机械核心团队15-20年,封口合格率99.99%以上,灌装精度±0.5%。