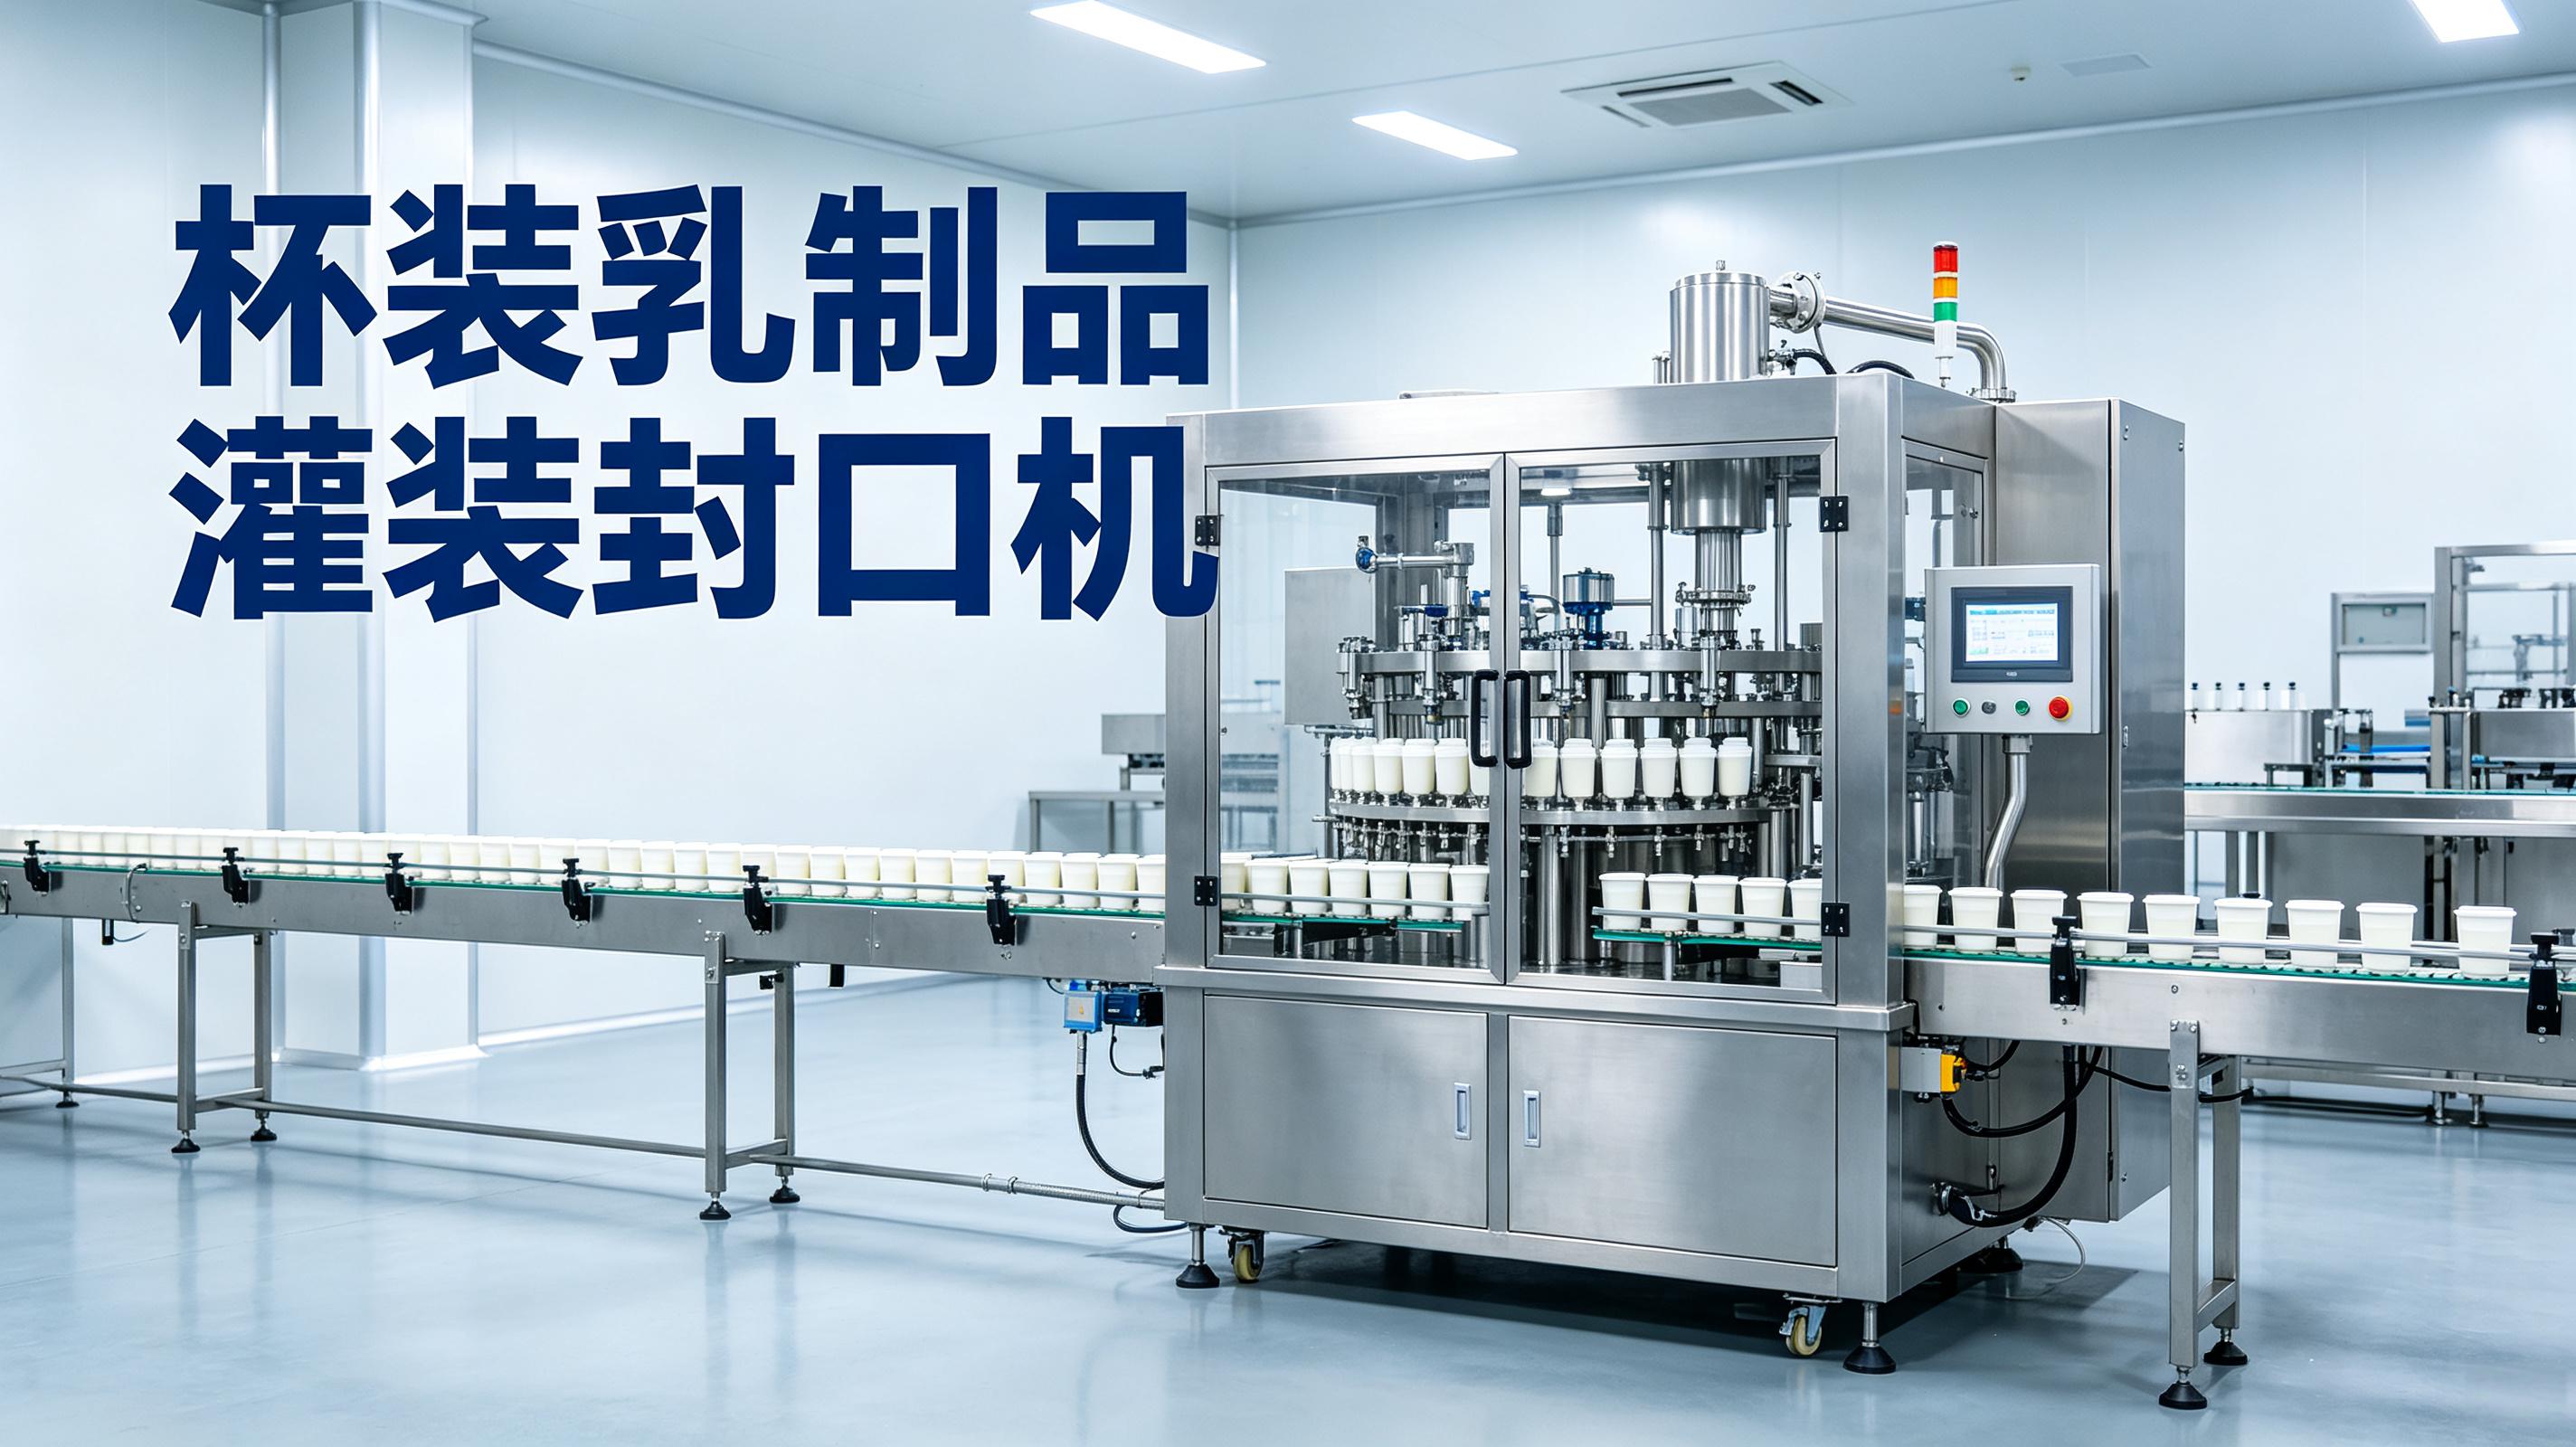
封盒机采购前,先看盒型、物料特性、产能匹配和换产时间,再看厂家方案与验收标准。说白了,灌装机和封盒机不是单独买一台设备就完事,盒装灌装封口是一条小产线,前后段不匹配,后面调试能把人拖到没脾气。常规机型换产多落在15–40分钟,实际以模具数量、盒型规格、来料一致性为准。
不少人都踩过这个坑:拿着一个盒子问“封盒机多少钱”,厂家报个低价,设备到了才发现盒子要换模具、物料挂壁、封口有残液。2024年我们接触过一个华中卤味代工车间,他们用350ml方盒灌卤汁,原以为封盒机到位就能跑,结果汤汁滴漏导致热封边污染,停机擦了三天。后来调整灌装嘴回吸和封口前吹气,才把合格率拉回可接受区间。这类问题,采购前问清楚,比砍价重要。

盒型决定封盒机结构,物料决定灌装封口机能不能稳定跑。常见盒型分自扣底盒、插舌盒、粘胶盒和带内衬的复合盒,封口方式有热熔胶、超声波、热压封合等。你要是做冷鲜卤味,盒子往往带防雾膜,热封参数和普通PP盒完全不同。以厂家实测为准,同一台封盒机换不同供应商的盒坯,封口温度可能要上下调10–20℃。
我们交付过一条熟食汁水线,客户一开始坚持用普通转子泵灌装,结果每盒克重波动超过±8g。换成伺服活塞灌装后,波动收窄到±3g以内。当然,这跟物料温度、管道长度也有关系,不是换了泵就万事大吉。采购前让厂家拿你的真实物料做试机,比看样本参数有用得多。
灌装封口机的核心不是标称产能,而是稳定产能和换产损失。样本上写3000盒/小时,那是理想状态。现场你要看:连续跑30分钟,实际出盒多少;换一次盒型要拆多少件、调多少参数;清洗一次灌装管路要多久。这些时间加起来,才是你的真实产出。
| 对比项 | 半自动灌装封口机 | 全自动盒装灌装机联线 |
|---|---|---|
| 常规产能区间 | 800–1500盒/小时 | 2000–6000盒/小时 |
| 换产时间经验区间 | 10–25分钟 | 20–45分钟 |
| 适合场景 | 多品种小批量、预算有限 | 单品大批量、中央厨房或代工 |
| 对来料一致性要求 | 相对宽松,人工可补位 | 较高,盒坯和物料波动会放大 |
看设备时,别只盯着灌装头。封盒机的输送链、分盒机构、热封模具才是磨损大户。你让厂家现场换一次模具,计时。如果换模要拆二十几个螺丝,操作工又没培训,那换产时间就不是样本上的数字。换产时间不是固定值,是设备、盒型、来料、SOP、人员熟练度共同作用的结果。

盒装灌装机与封盒机之间,要有缓冲,否则前段一停后段就空转。常见做法是加一段输送缓存,或者灌装和封口之间用伺服同步。小产量可以人工摆盒过渡,但产量一上3000盒/小时,人工摆盒会成为瓶颈。我们见过一条线,灌装速度能到4000盒/小时,封盒机只有2500盒/小时,结果灌装段频繁启停,反而比跑2500还费电。
采购前让厂家提供联线布局图,标出缓存段长度、各工位节拍和急停逻辑。不要只看单机参数,联线节拍不匹配,单机再好也白搭。
另外,灌装封口方案要考虑清洗。食品厂换班清洗是硬需求,CIP或COP方式不同,管路设计不一样。你要是做含油酱料,灌装阀和管道容易结垢,选快拆结构能省不少时间。说实话,设备便宜几万块,清洗多花半小时,一年下来人工成本就找齐了。
内链参考:灌装封口机联线工艺说明;盒装灌装机选型要点;熟食盒装封口线现场记录。
厂家建议听得进,但验收标准要自己定。签合同前,把这几条写进技术协议:换产时间按你的盒型实测;连续运行2小时,合格率不低于双方确认值;封口强度按批次抽检;清洗时间现场计时。涉及价格、产能、精度、合格率,必须加“以厂家方案与验收标准为准”。
别接受“保证100%不漏”这种话。封口质量跟盒坯批次、热封温度、压力、时间都有关,厂家只能给调试窗口。你要的是:出问题时,厂家能给出调整方向,而不是让你自己猜。我们建议采购前让厂家提供易损件清单和更换周期,热封模具、切刀、输送带这些,后期都是钱。
还有一点,操作培训要算进交付。设备到了,厂家派个人来调两天就走,操作工没学会换模,后面换产全靠电话远程,急死人。合同里写清楚培训人数、培训时长、验收前培训还是验收后培训。以现场调试记录为准,培训不到位不签验收单。
采购前清单可以按下面几步走,不用搞太复杂:
价格方面,半自动灌装封口机和小型封盒机,常规区间在几万到十几万;全自动盒装灌装机联线,根据工位和自动化程度,跨度更大。具体以厂家方案与验收标准为准,别拿一个报价当锚点。
Q:封盒机采购前,最容易被忽略的是什么?
A:盒坯批次一致性。很多人只拿样品盒试机,批量盒坯厚度、涂层、挺度有波动,封口参数就要跟着调。采购前最好要三批盒坯做对比。
Q:灌装机和封盒机一定要买同一家吗?
A:不一定,但联线节拍和通讯协议要匹配。不同厂家拼线,出问题容易互相推。如果产量不大,半自动灌装加独立封盒机也能跑,只是人工多。
Q:换产时间厂家说15分钟,实际能做到吗?
A:看盒型差异和操作熟练度。同系列盒型换产可能接近,跨系列盒型换模具、调轨道,20–45分钟都正常。以现场调试记录为准。
Q:封口合格率怎么定验收标准?
A:按你的物料和盒型,连续跑2小时抽检。一般看封口强度、漏液率、外观。具体数值以厂家方案与验收标准为准,别直接套用其他工厂的数据。
Q:小批量多品种,选半自动还是全自动?
A:日产量低于3000盒,半自动灌装封口机更灵活。全自动适合单品大批量,换产损失摊得薄。要是盒型经常换,全自动的模具成本和调试时间要算进去。
封盒机采购,先试真实物料,再算换产和清洗时间,最后把验收写进合同。以厂家方案与验收标准为准,别只看报价单。
武汉耘和机械面向以下城市提供灌装设备的选型、非标定制、安装调试与售后支持,点击城市名称可查看当地服务详情。